Każdy wykonawca kontraktowy pracujący na średnim lub dużym 3-osiowym pionowym centrum obróbczym (VMC) zna ten sam dylemat miejsca na stole. W poniedziałek potrzebny jest cały przesuw osi X, żeby zgrubnie obrobić ciężką płytę konstrukcyjną albo blok matrycy. W środę na mniejszych odlewach obudów idą dwie osobne operacje (OP10 i OP20), które wymagają niezależnej wymiany oprzyrządowania. Przykręcenie masywnej, jednoczęściowej płyty pośredniej na cały stół zamyka jeden układ, a tradycyjne mocowanie w rowku teowym zabiera godziny wrzeciona za każdym razem, gdy operatorzy ustawiają nowe zamocowanie.
Żeby rozwiązać to bez utraty sztywności i uniwersalności stołu, zakład wdrożył z NEXTAS modułowy system pneumatycznych płyt mocowania punktu zerowego 2+4.
Modułowy układ 2+4: do stołu dzielonego albo pełnego
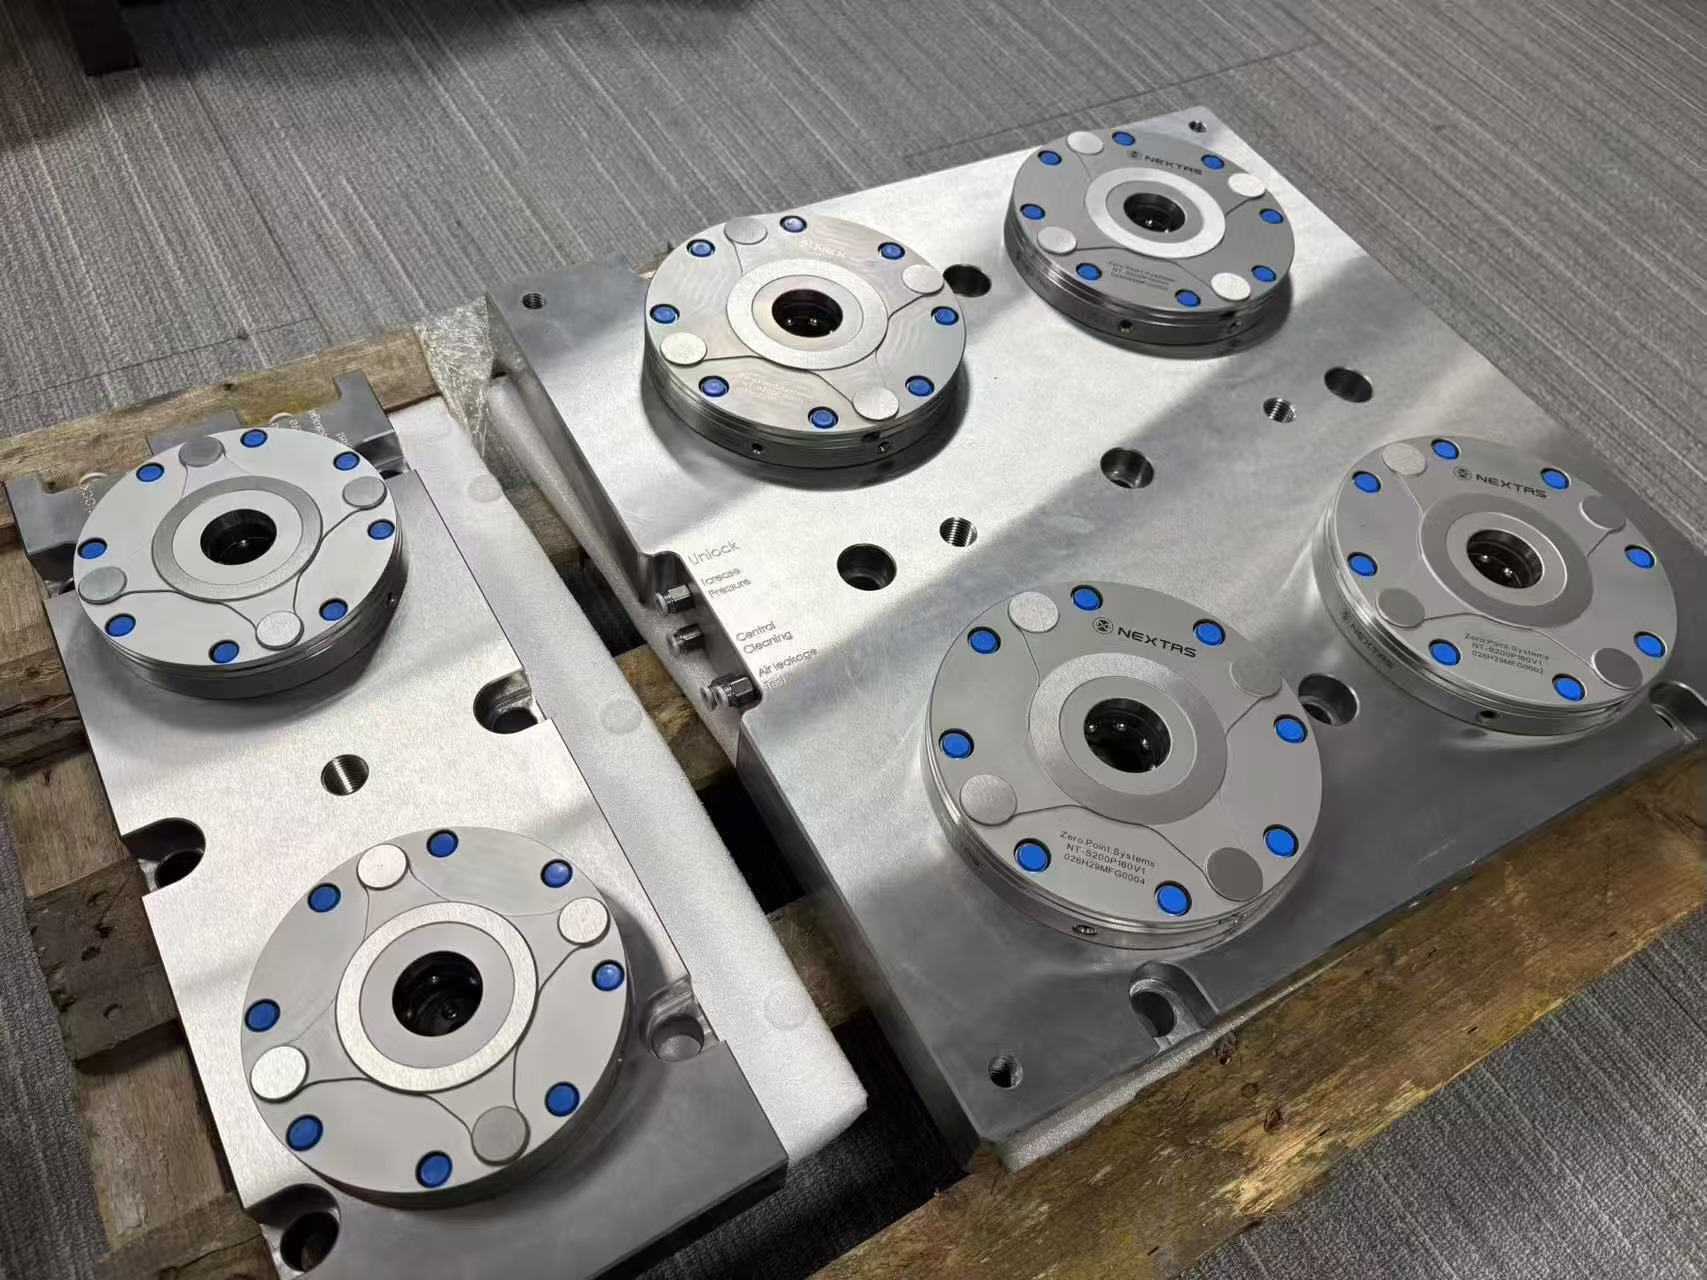
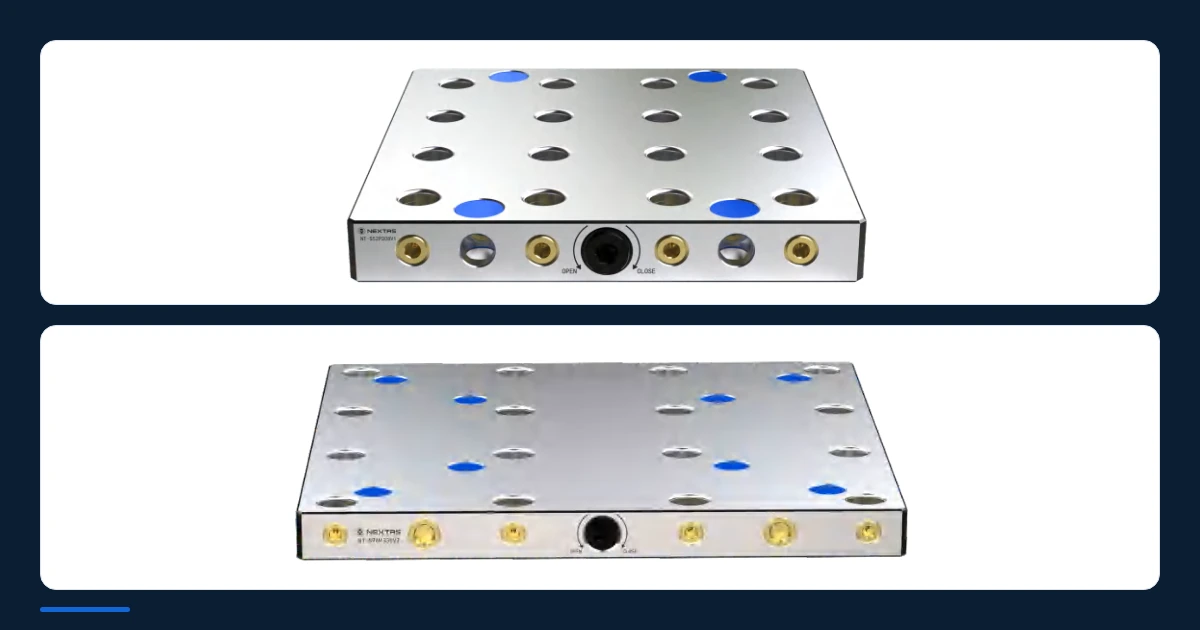
Prosto ze skrzyni architektura rozwiązania NEXTAS od razu się wyróżnia. Zamiast jednej monolitycznej płyty system zestawia kwadratową płytę odbiorczą 4-stanowiskową z prostokątną płytą odbiorczą 2-stanowiskową, obie obsadzone modułami gniazd punktu zerowego NEXTAS NT-S200P160V1.
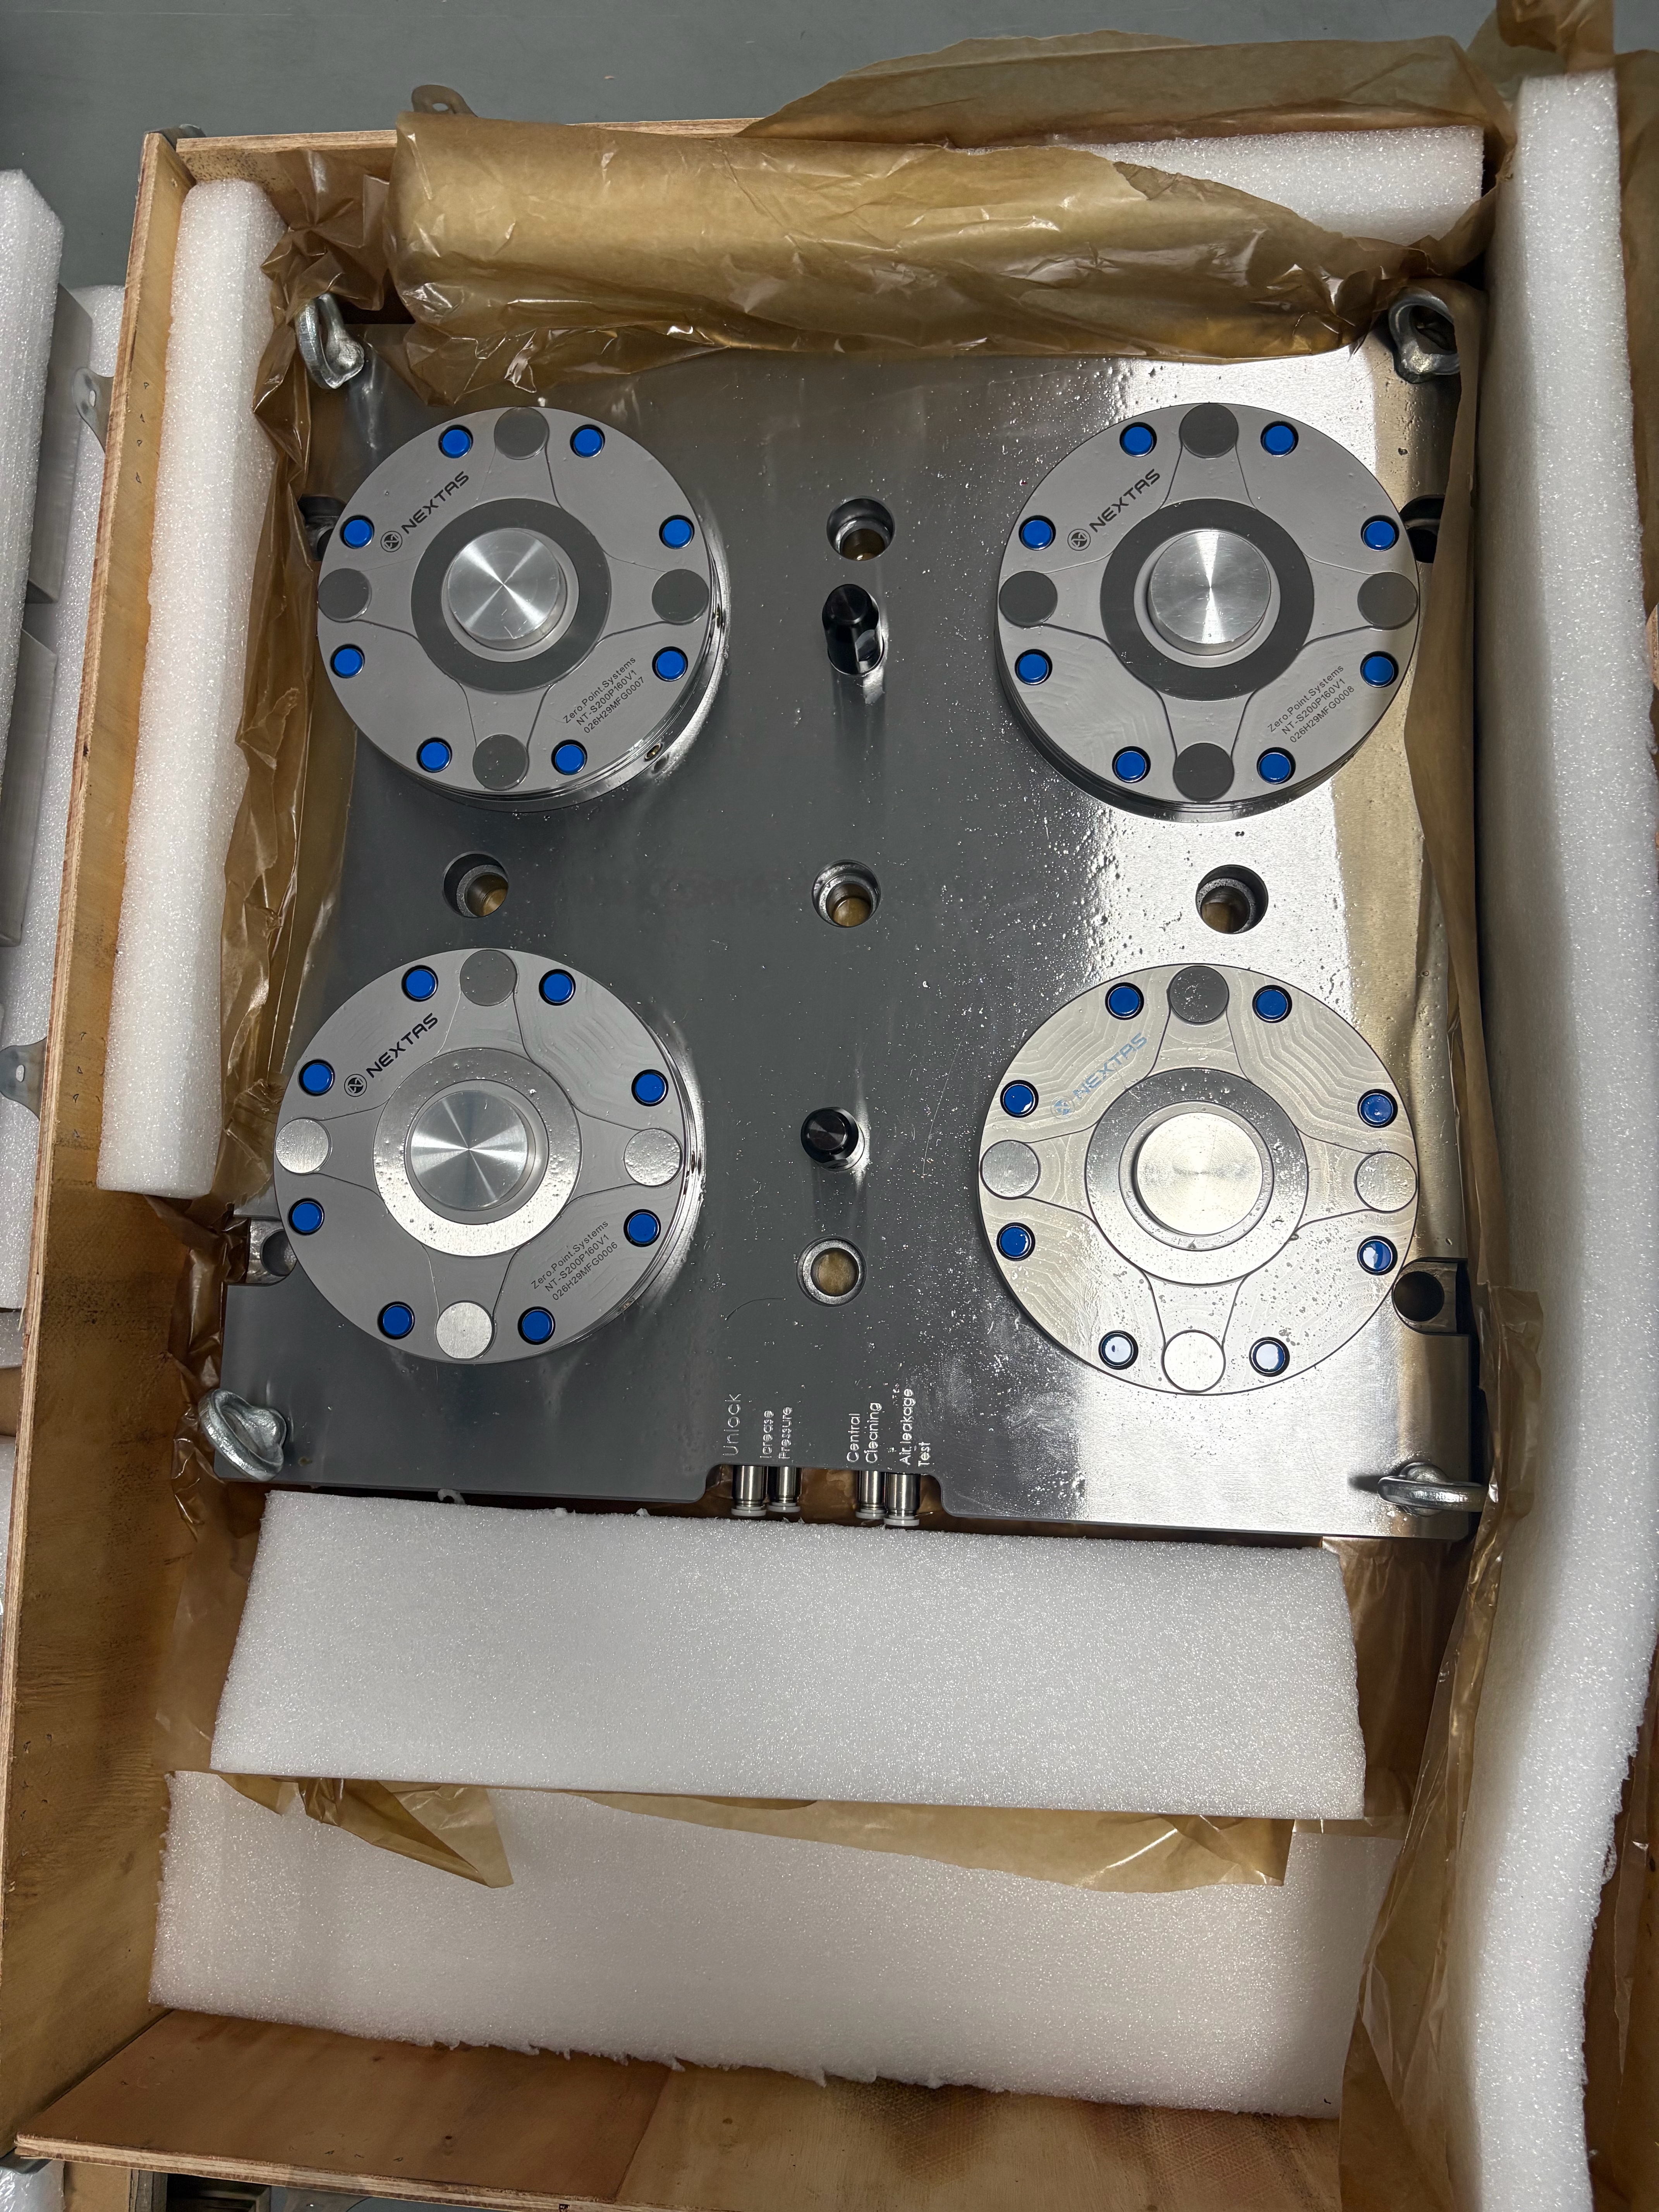
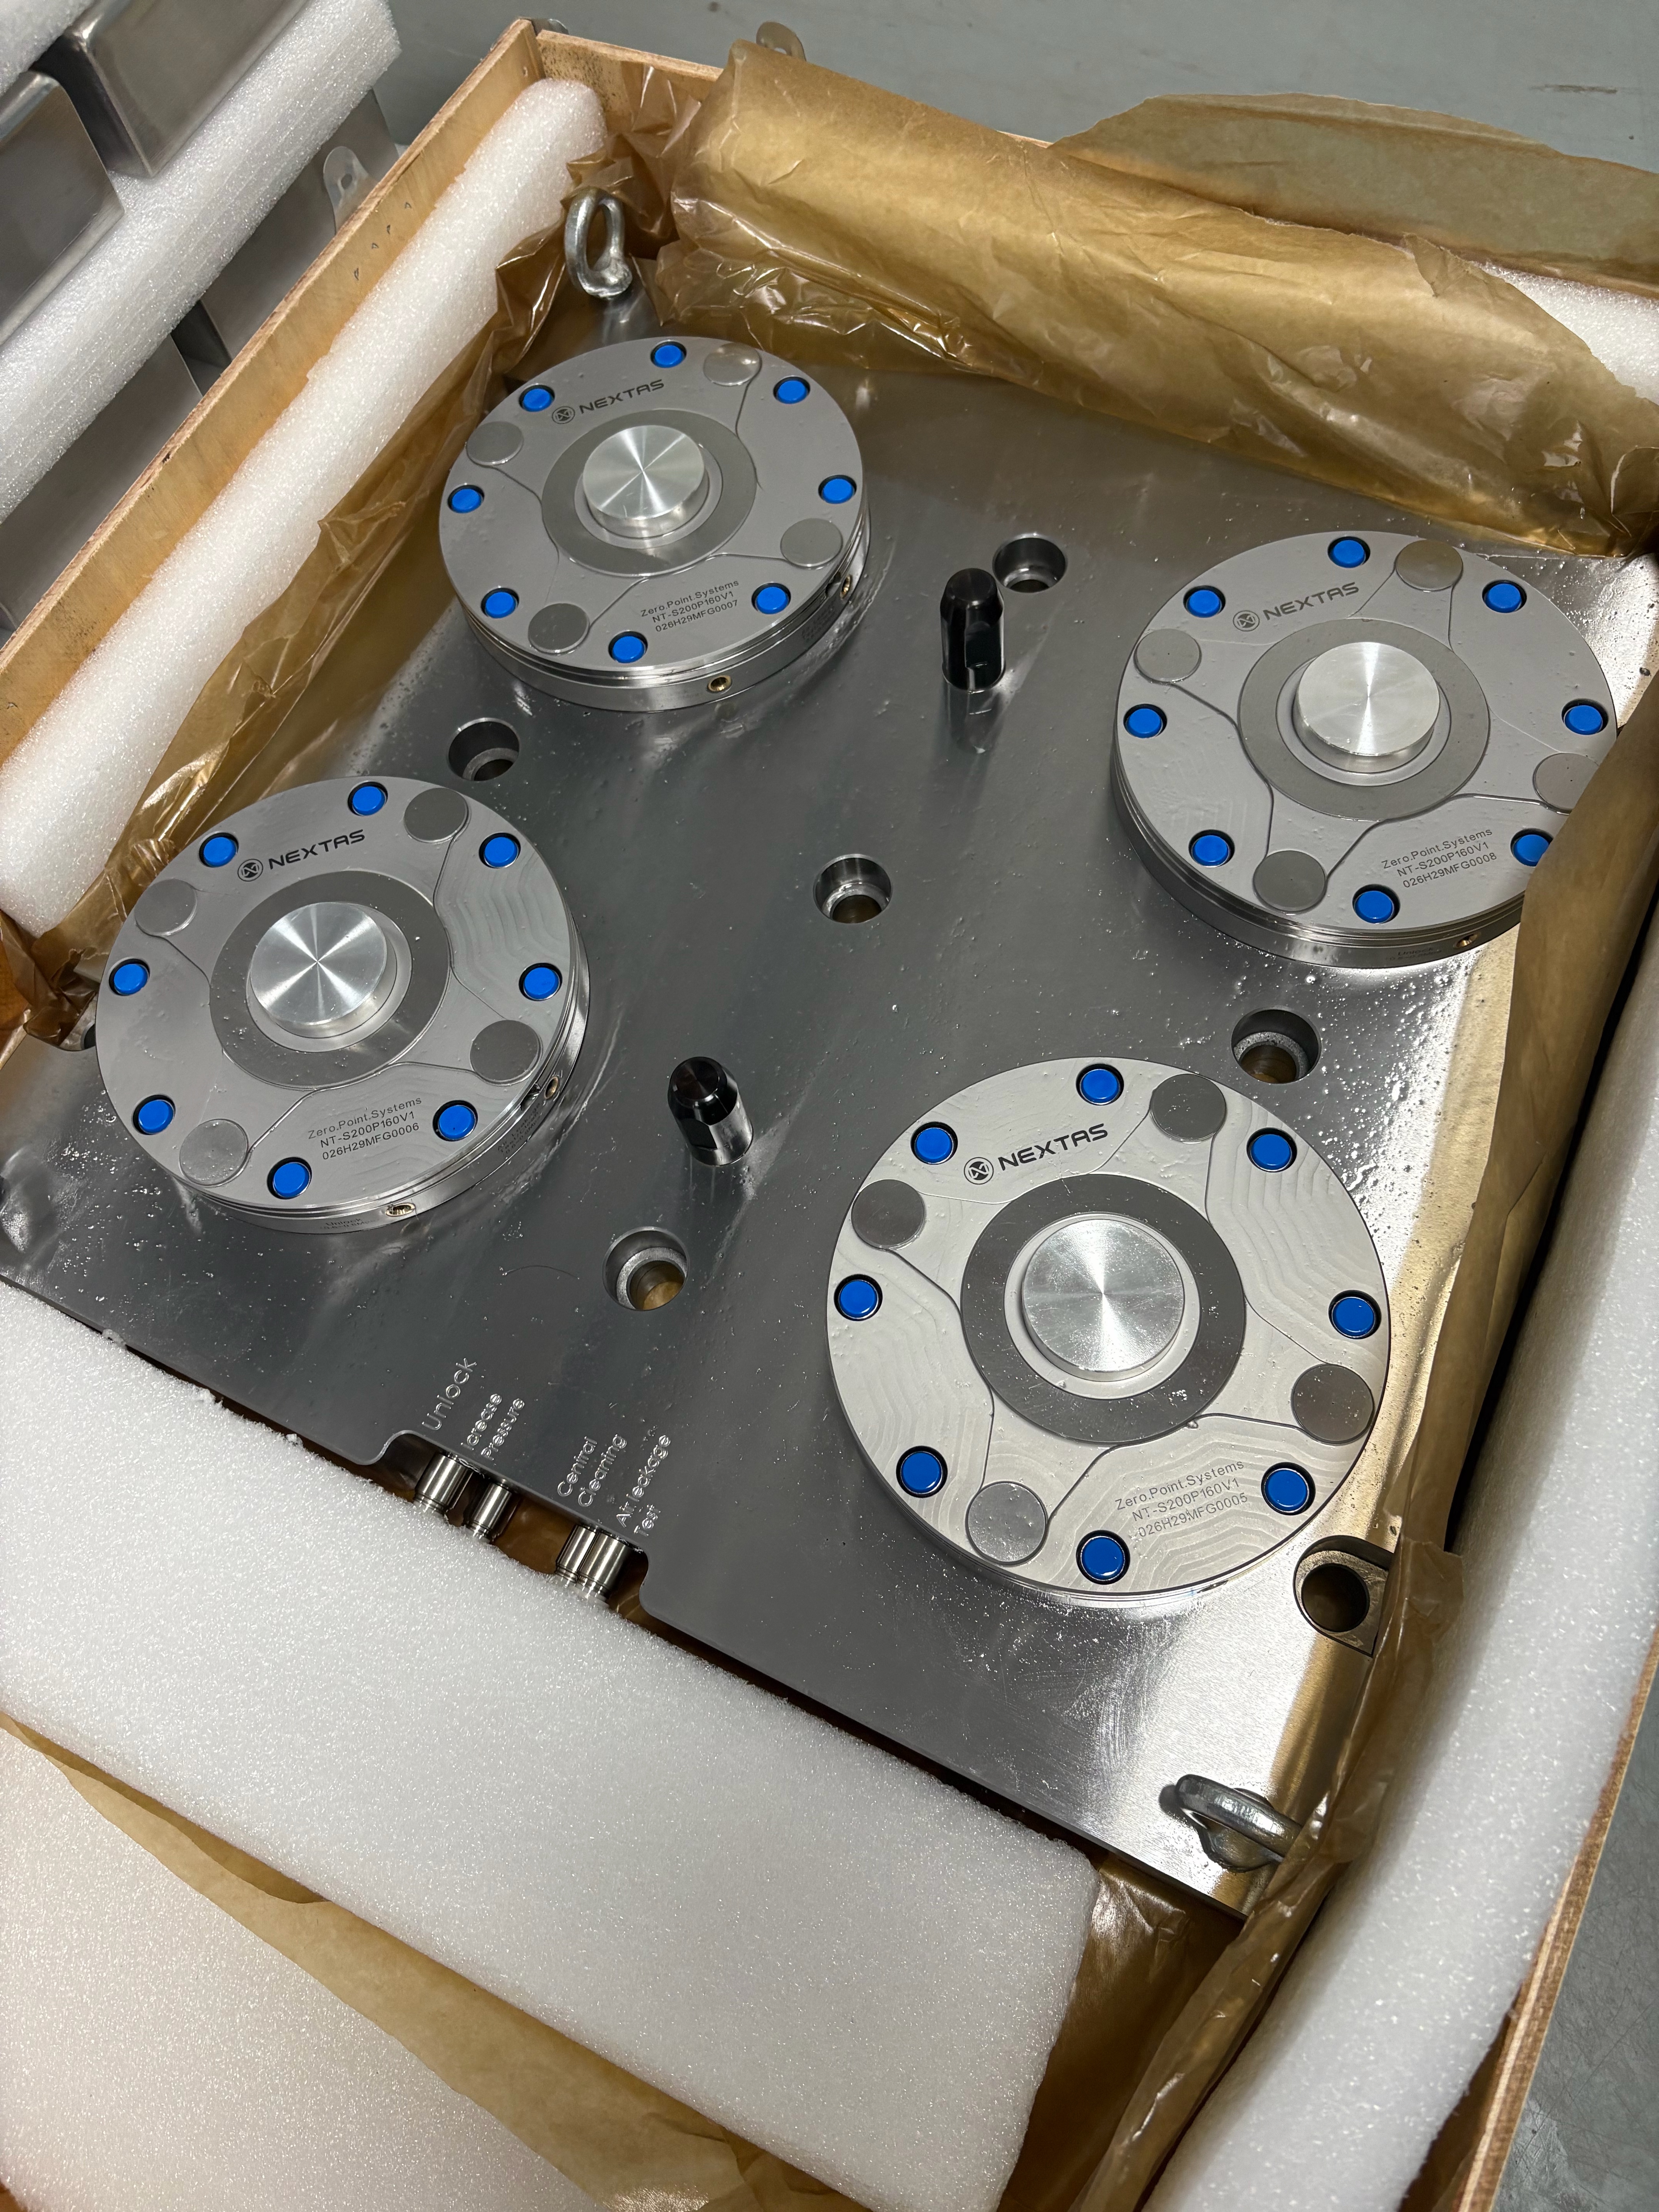
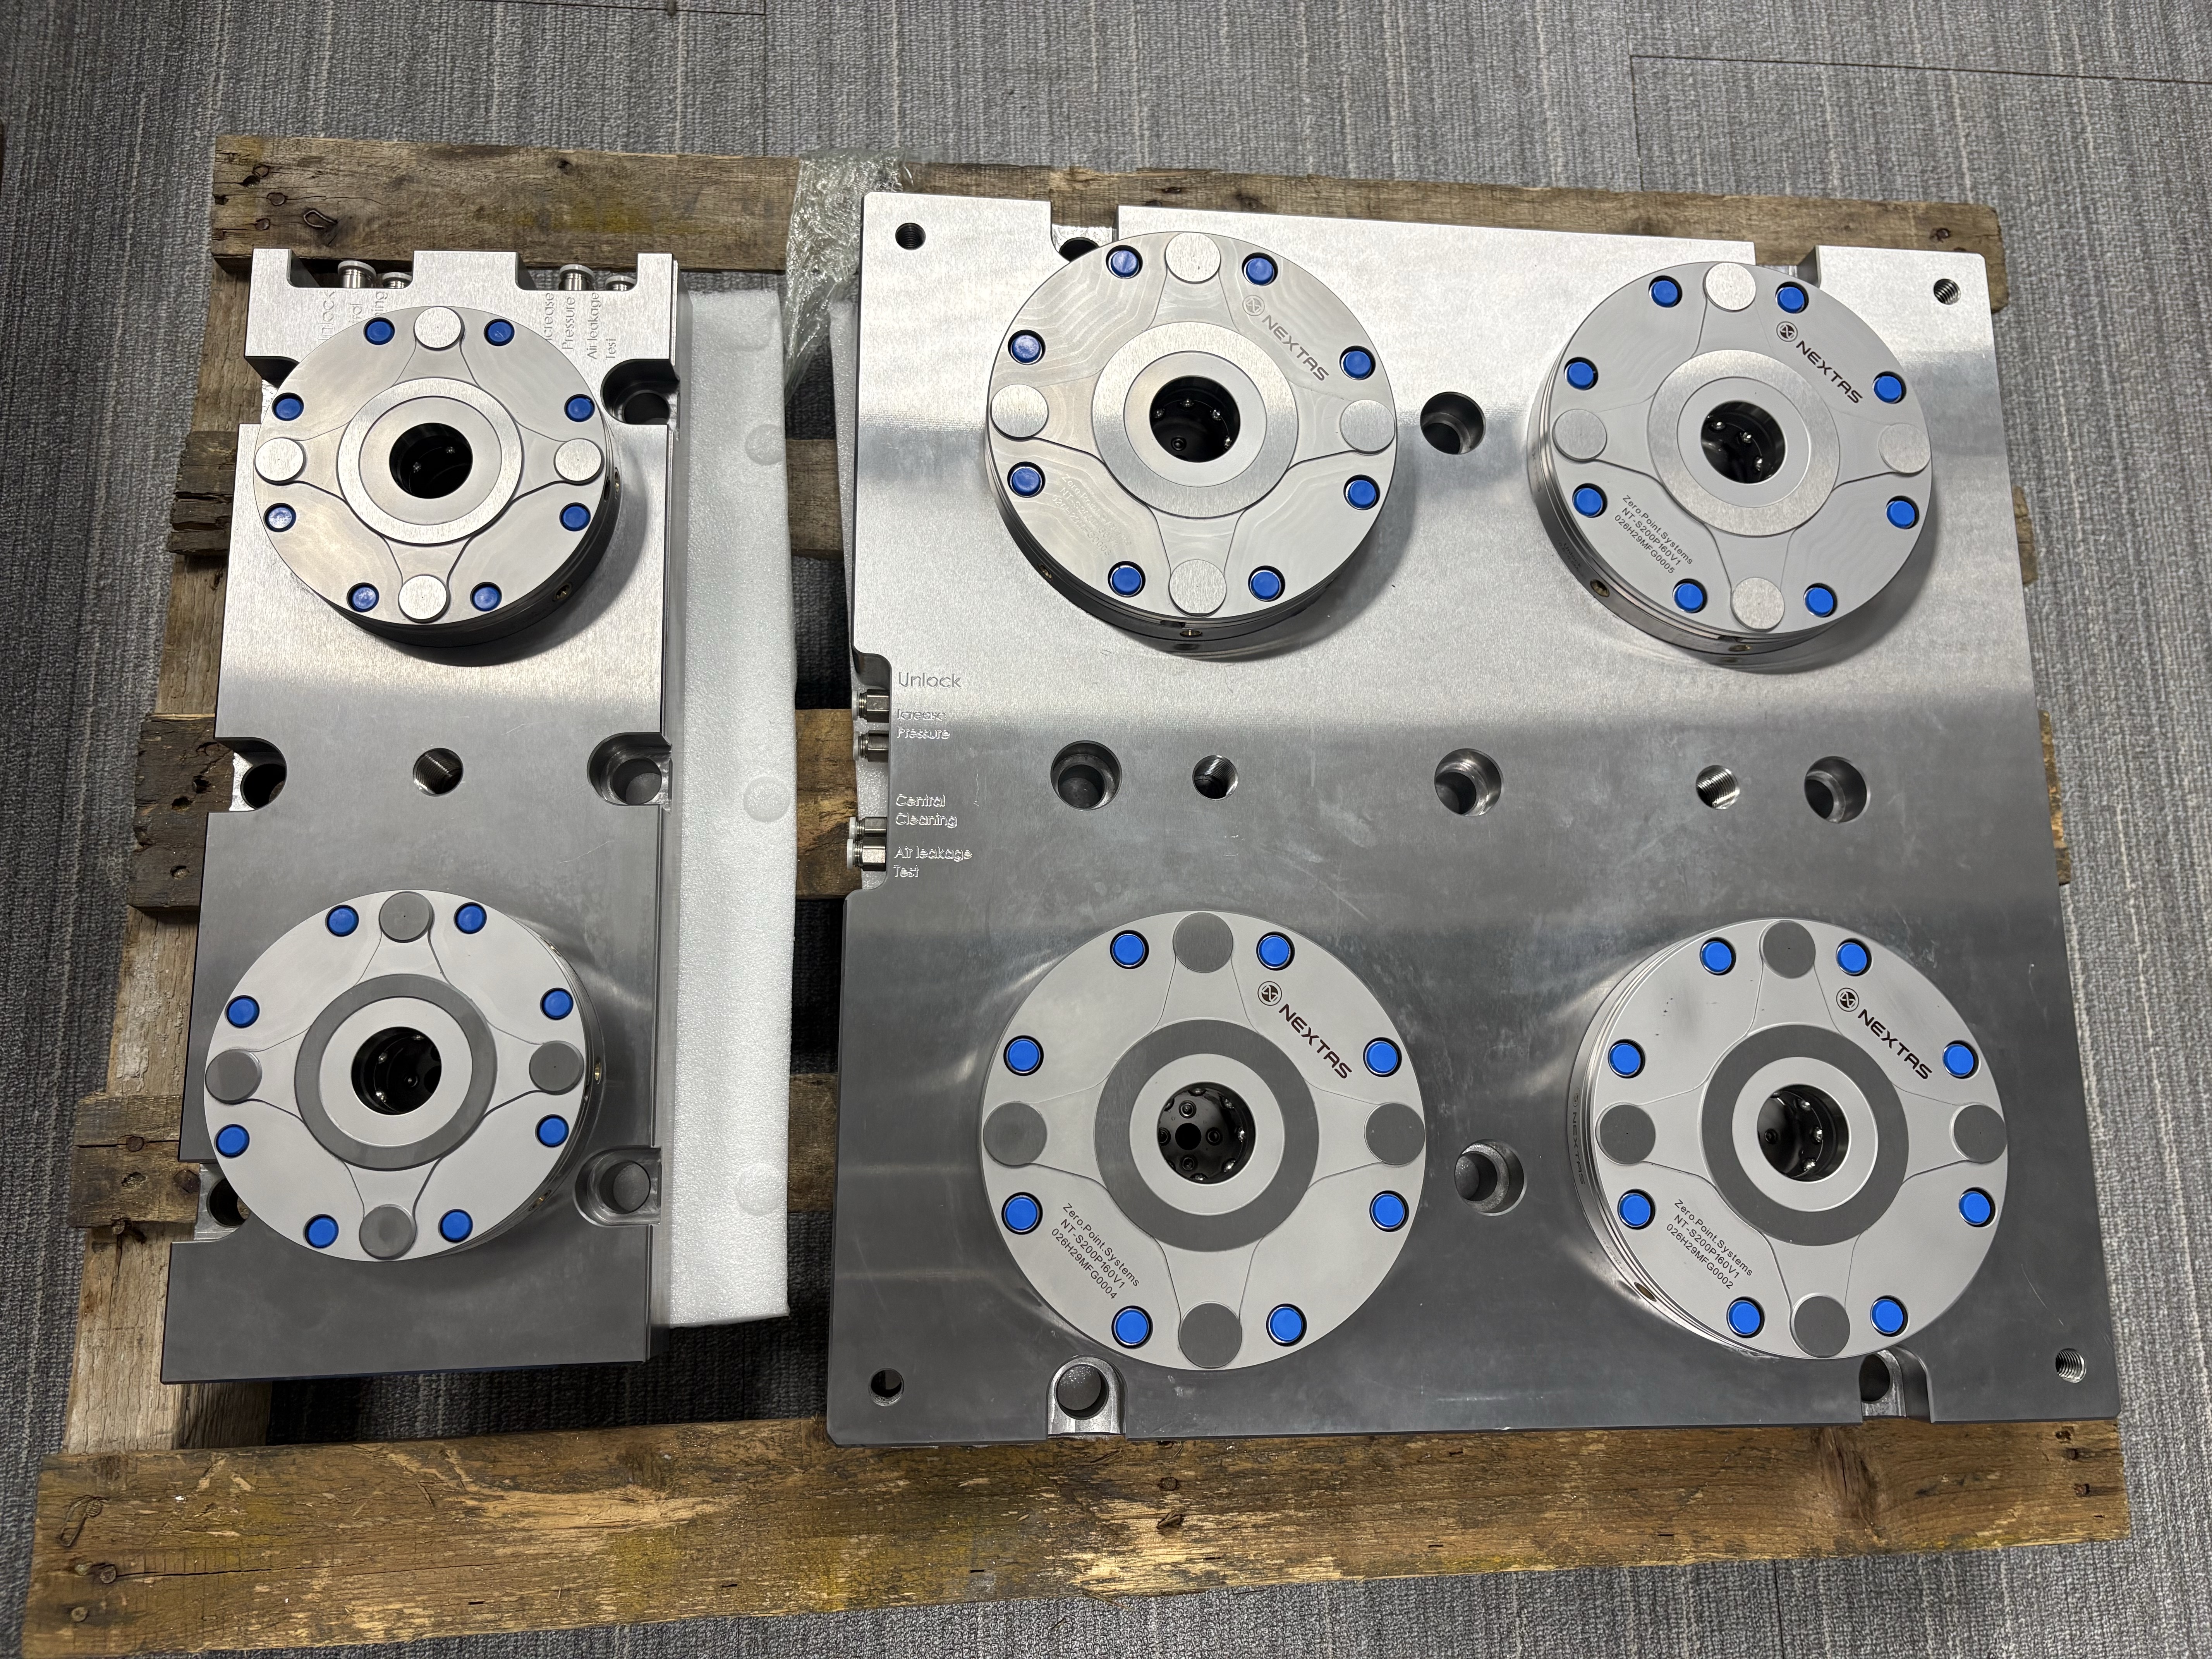
Ta strategia płyt dzielonych daje zakładowi trzy wyraźne tryby pracy na jednym VMC:
- Asynchroniczna obróbka OP10 / OP20: płyta 2-gniazdowa po lewej stronie stołu trzyma materiał surowy do zgrubnej OP10, a płyta 4-gniazdowa po prawej trzyma większe oprzyrządowanie wieloczęściowe do wykończenia OP20. Ponieważ każda płyta ma własny, niezależny rozdzielacz pneumatyczny, operator może zwolnić i wymienić oprzyrządowanie 2-gniazdowe bez naruszenia zaciśniętej bazy płyty 4-gniazdowej.
- Rozpięcie na cały stół dla dużych części: ponieważ wszystkie sześć gniazd NT-S200P160V1 jest szlifowanych do dokładnie tej samej bazy wysokości osi Z i tej samej siatki podziałki, przewymiarowana paleta albo podstawa formy może jednocześnie objąć obie płyty i zablokować się we wszystkich sześciu gniazdach jako jedna platforma.
- Szybkie zdjęcie płyty pośredniej: dzięki narożnym śrubom oczkowym i zatyczkom ochronnym otworów gniazd każdą płytę można w kilka minut zdjąć ze stołu maszyny, jeśli nietypowe zlecenie wymaga surowego dostępu do rowka teowego.
Pneumatyka czteroportowa i załadunek odporny na suwnicę
Z bliska krawędź rozdzielacza płyt NEXTAS pokazuje cztery laserowo grawerowane porty pneumatyczne, które spinają ręczną szybką wymianę z integracją w komórce automatycznej:
- Unlock i Increase Pressure (Turbo Lock): powietrze warsztatowe ściska wewnętrzny pakiet sprężyn i zwalnia kołki ciągnące (Unlock). Gdy nowa paleta osiądzie, powietrze na porcie Increase Pressure podnosi mechaniczną siłę zacisku daleko ponad samą siłę sprężyny—i usuwa mikroruchy przy agresywnym zgrubnym skrawaniu stali albo tytanu.
- Central Cleaning: podczas wymiany powietrze idzie przez środek gniazda i przez trzy promieniowe rowki czołowe, żeby zdmuchnąć chłodziwo i drobny wiór, zanim paleta usiądzie.
- Air-Leakage Test (kontrola osadzenia): przez kontrolę przeciwciśnienia na porcie Air-leakage Test system sprawdza, czy paleta leży równo na hartowanych podkładkach stykowych gniazda. Jeśli zabłąkany wiór uniesie paletę choćby o kilka mikronów, ciśnienie spada od razu i blokuje cięcie poza tolerancją, zanim wrzeciono w ogóle ruszy.
Żeby chronić te precyzyjne powierzchnie styku przy załadunku suwnicą, płyta 4-stanowiskowa ma dwa ciężkie oksydowane słupy prowadzące na osi. Gdy operator opuszcza oprzyrządowanie 400 kg z wciągnika, grube słupy prowadzące łapią paletę pierwsze—i nie pozwalają kołkom ciągnącym uderzyć w stożki gniazda NT-S200P160V1, a za każdym razem gwarantują orientację odporną na pomyłkę (poka-yoke).
Efekt na hali
- Poniżej 2 minut od suwnicy do skrawania: ciężkie płyty oprzyrządowania, które wcześniej wymagały 45 minut na przykręcenie, ustawienie i sondowanie, teraz opadają na słupy prowadzące i blokują się poniżej 120 sekund przy powtarzalności pozycjonowania < 0.003 mm.
- Zero braków od wióra: zintegrowana kontrola Central Cleaning i Air-leakage Test całkowicie wyeliminowała błędy stożka wysokości Z powodowane uwięzionym wiórem przy obróbce na mokro.
- Infrastruktura gotowa na automatyzację: przy 4-portowym interfejsie pneumatycznym już wbudowanym w płyty zakład może podłączyć elektrozawory i wyłączniki ciśnienia wprost do kodów M VMC, gdy będzie gotów dodać robota nad głową albo ładowarkę palet.
Dane systemu i przegląd osiągów
Tytuł projektu: modułowy system pneumatycznej płyty pośredniej punktu zerowego 2+4 do 3-osiowych VMC i HMCs. Seria produktu: Pneumatyczna płyta punktu zerowego (gniazda NT-S200P160V1). Branże: formy i matryce / motoryzacja / elementy konstrukcyjne lotnicze.
| Parametr | Konfiguracja pneumatycznej płyty NEXTAS 2+4 |
|---|---|
| Model modułu gniazda | NT-S200P160V1 (hartowana stal nierdzewna) |
| Układ płyt | Modułowa płyta 2-stanowiskowa + płyta 4-stanowiskowa (łącznie 6 gniazd) |
| Powtarzalność pozycjonowania | < 0.003 mm (Selected Series) / < 0.005 mm |
| Porty interfejsu pneumatycznego | Unlock / Increase Pressure / Central Cleaning / Air-leakage Test |
| Ochrona mechaniczna | Dwa centralne słupy prowadzące poka-yoke + promieniowe rowki odprowadzania wióra |
| Zgodność z automatyzacją | Bezpośrednia integracja z kodami M maszyny, APC albo zrobotyzowanym załadunkiem palet |
Do zapytania