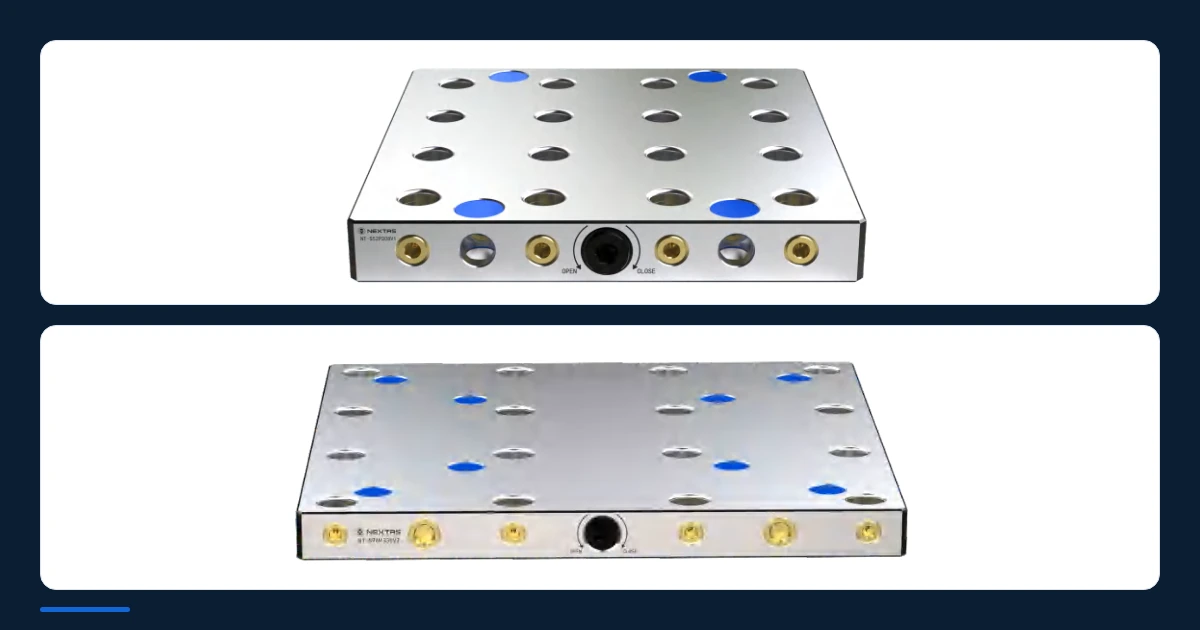
Jeder Lohnfertiger mit einem mittelgroßen bis großen 3-Achs-Vertikalbearbeitungszentrum (VMC) kennt das Dilemma der Tischfläche. Am Montag brauchen Sie den gesamten X-Verfahrweg, um eine schwere Strukturplatte oder einen Formblock zu schruppen. Am Mittwoch laufen zwei getrennte Arbeitsgänge (OP10 und OP20) auf kleineren Gussgehäusen, die unabhängige Vorrichtungswechsel brauchen. Eine massive, einteilige Subplatte über den ganzen Tisch legt Sie auf einen Footprint fest, während klassisches Spannen in der T-Nut jedes Mal Spindelstunden kostet, wenn die Bediener eine neue Aufspannung ausrichten.
Um das ohne Einbuße bei Steifigkeit oder Tischflexibilität zu lösen, hat der Betrieb mit NEXTAS ein modulares 2+4-System pneumatischer Nullpunktspannplatten eingeführt.
Der modulare 2+4-Footprint: gebaut für geteilten Tisch oder vollen Tisch
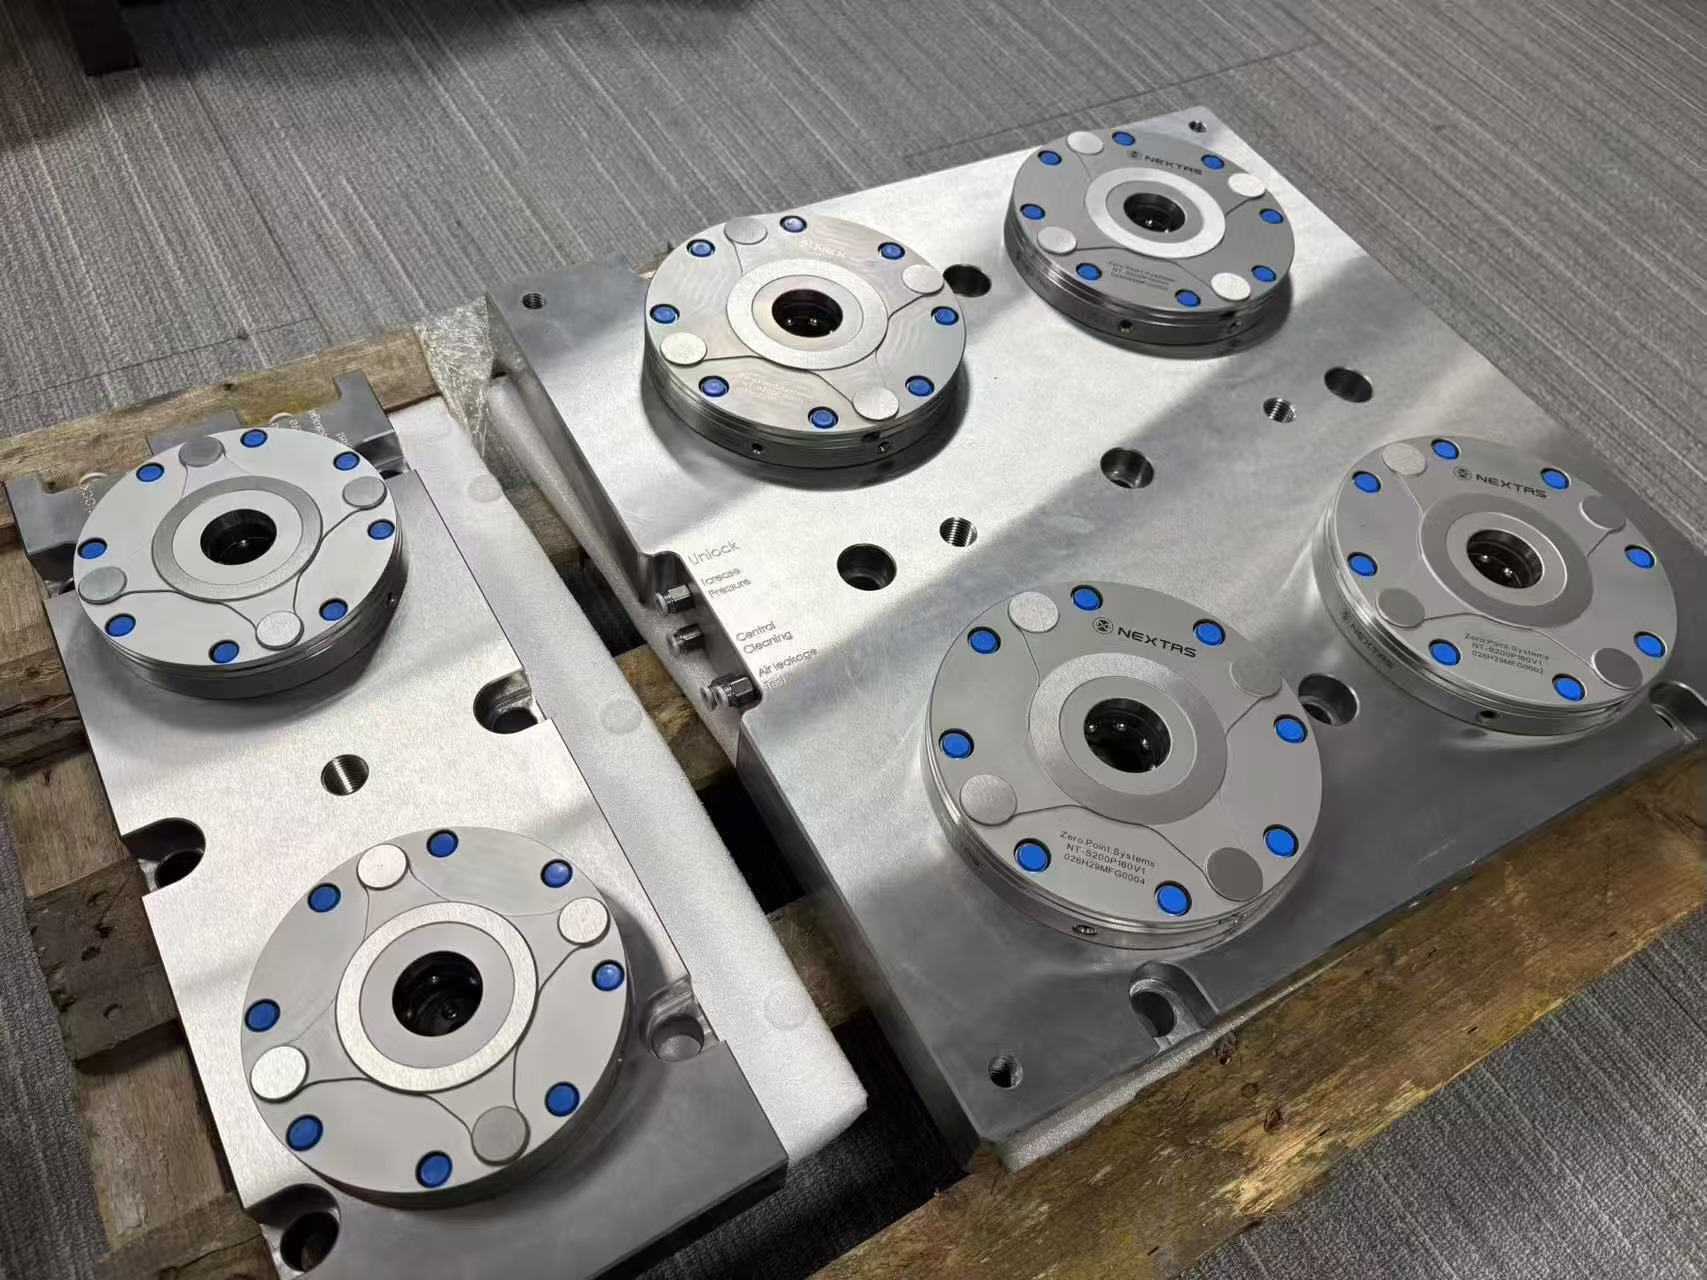
Frisch aus der Kiste fällt die Architektur der NEXTAS-Lösung sofort auf. Statt einer einzigen monolithischen Platte kombiniert das System eine quadratische 4-Stationen-Aufnahmeplatte mit einer rechteckigen 2-Stationen-Aufnahmeplatte, beide bestückt mit NEXTAS-Nullpunktmodulen NT-S200P160V1.
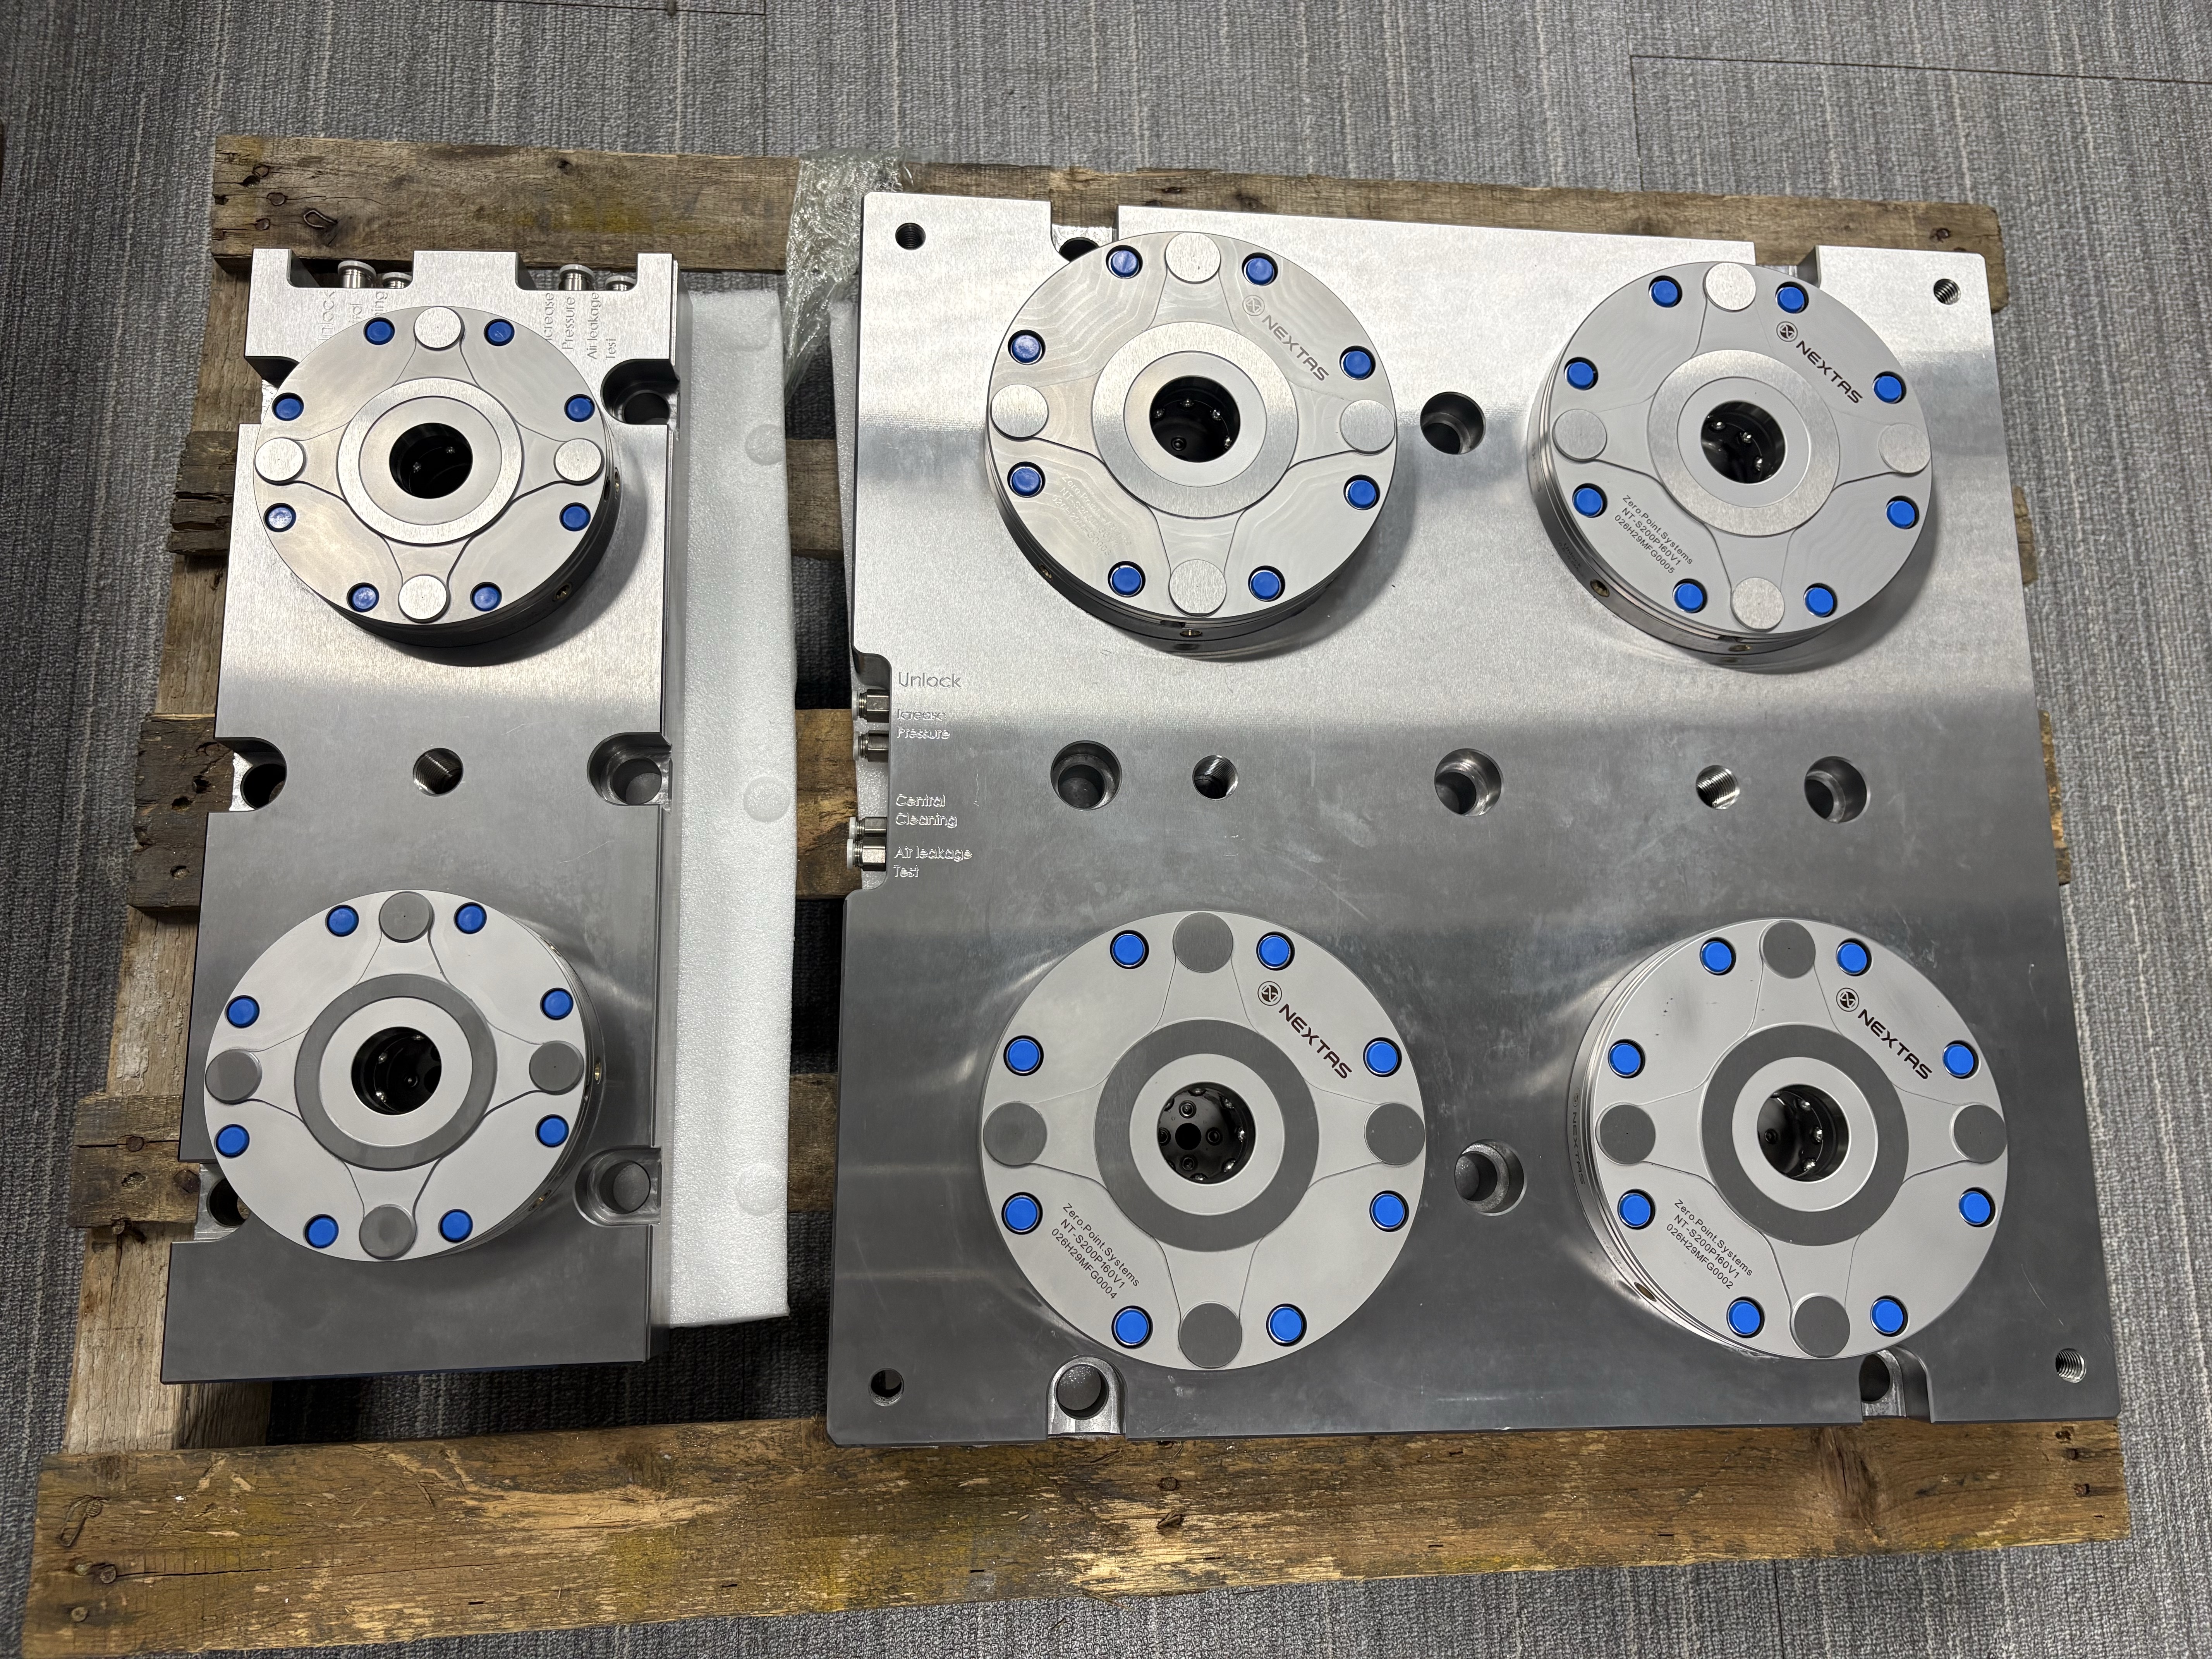
Diese geteilte Plattenstrategie gibt dem Betrieb drei klare Betriebsarten auf einem einzigen VMC:
- Asynchrone OP10-/OP20-Bearbeitung: Die 2-Topf-Platte auf der linken Tischseite hält Rohteile für das OP10-Schruppen, während die 4-Topf-Platte rechts eine größere Mehrteil-Vorrichtung für das OP20-Schlichten hält. Weil jede Platte einen eigenen pneumatischen Verteiler hat, kann der Bediener die 2-Topf-Vorrichtung lösen und wechseln, ohne das gespannte Bezugssystem der 4-Topf-Platte zu stören.
- Vollflächiges Überspannen großer Teile: Weil alle sechs Aufnahmen NT-S200P160V1 auf exakt dasselbe Z-Höhenbezugssystem und dasselbe Teilungsraster geschliffen sind, kann eine übergroße Palette oder Formbasis beide Platten gleichzeitig überspannen und in alle sechs Aufnahmen als eine gemeinsame Plattform einrasten.
- Schnelles Abnehmen der Subplatte: Mit Eck-Ringschrauben und Schutzstopfen für die Aufnahmebohrungen lässt sich jede Platte in Minuten vom Maschinentisch heben, wenn ein ungewöhnlicher Auftrag den rohen T-Nut-Zugang braucht.
Pneumatik mit vier Ports und kranfestes Beladen
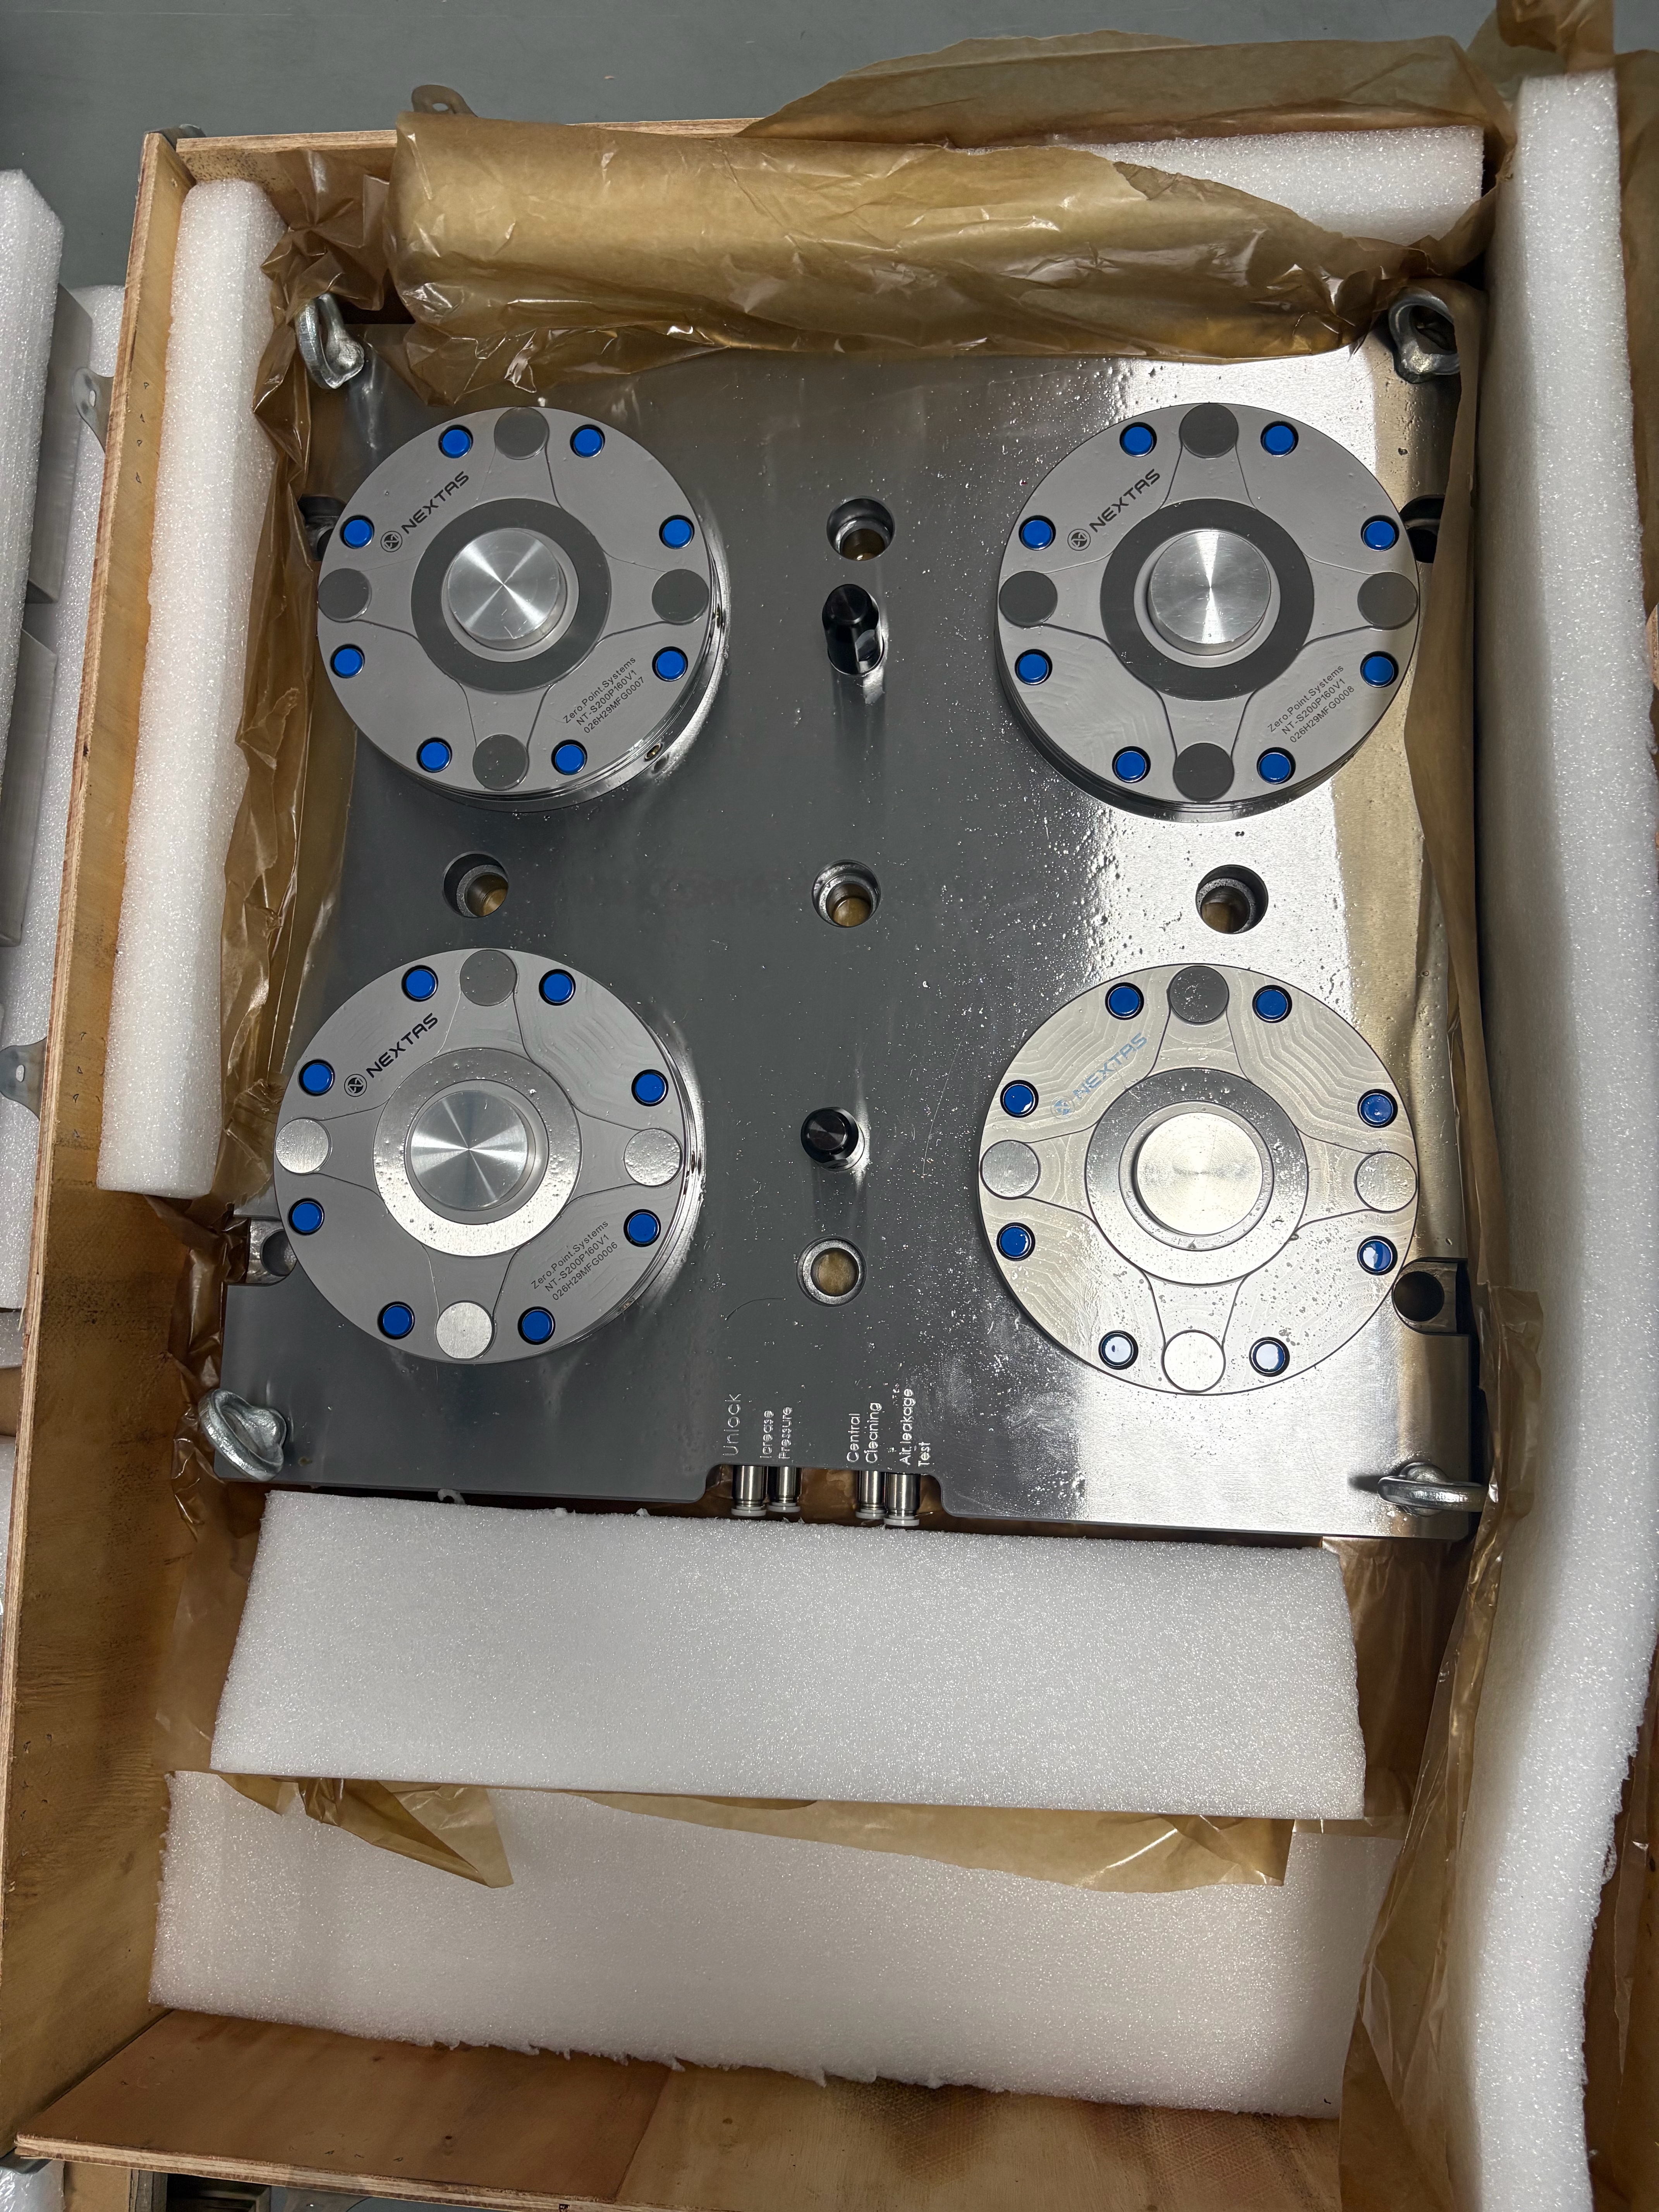
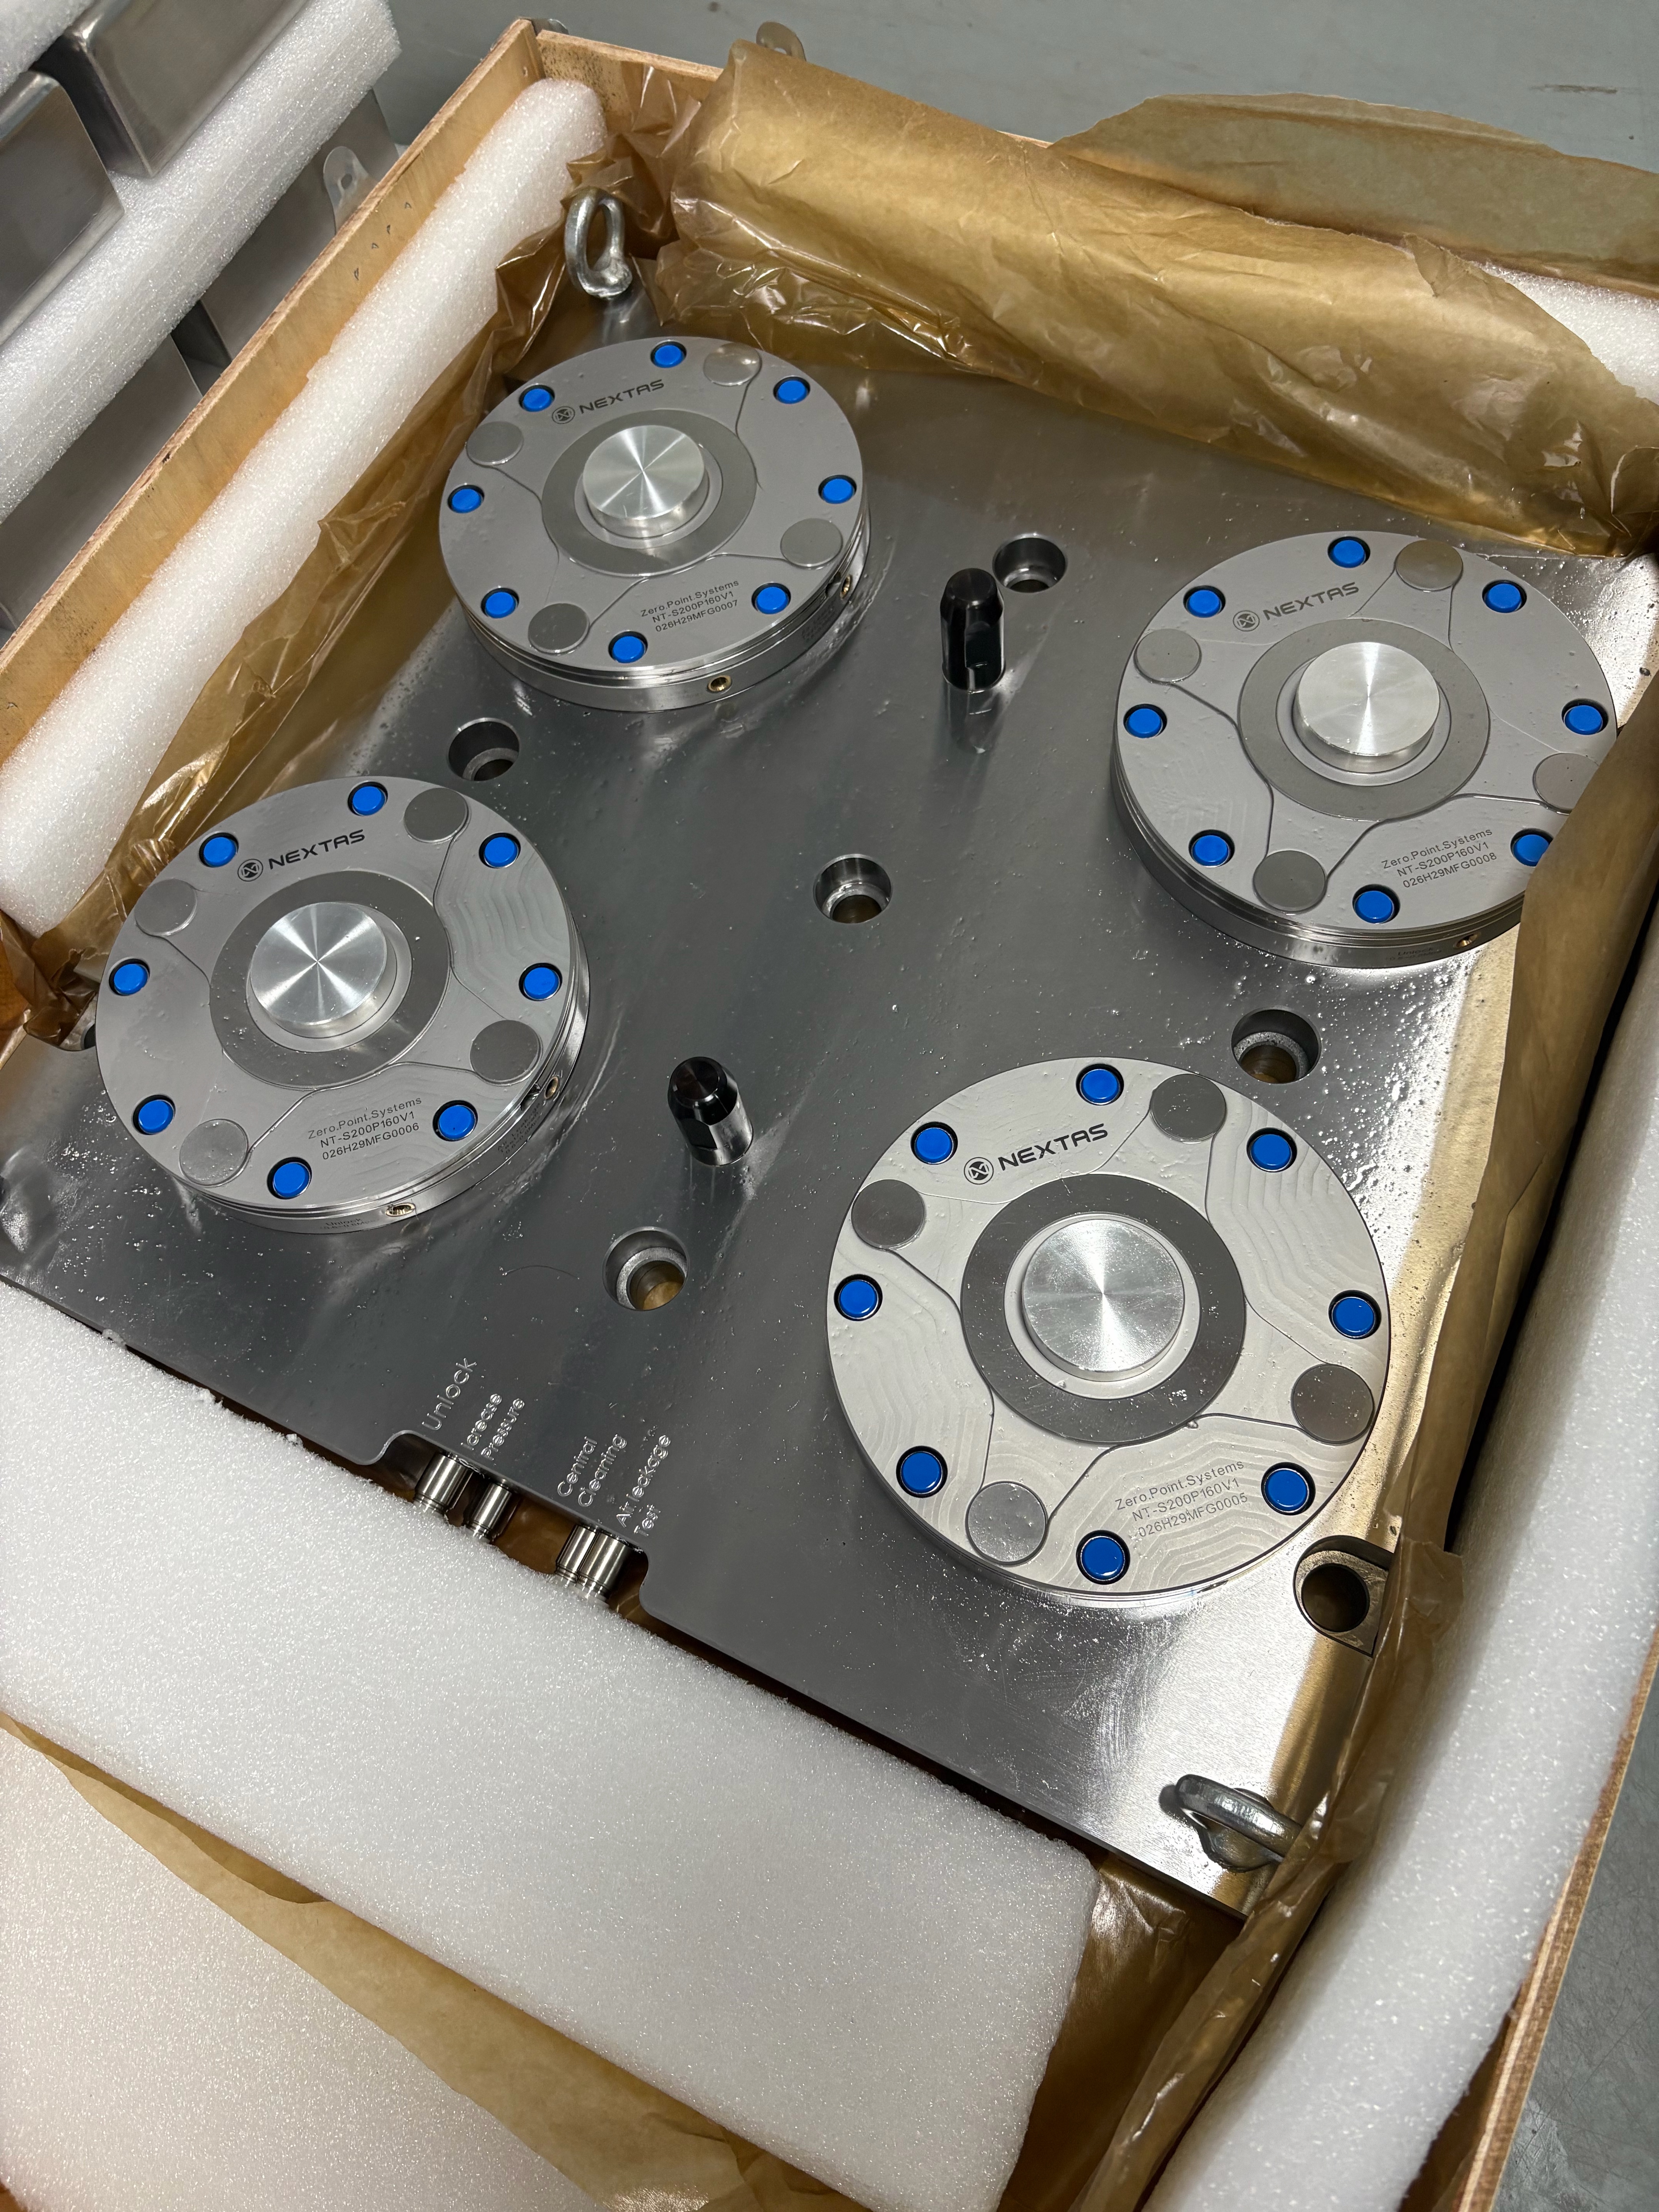
Ein genauer Blick auf die Verteilerkante der NEXTAS-Platten zeigt vier laserbeschriftete Pneumatikports, die die Lücke zwischen manuellem Schnellwechsel und automatisierter Zellenanbindung schließen:
- Unlock & Increase Pressure (Turbo Lock): Werkstattluft drückt das interne Federpaket zusammen und gibt die Spannbolzen frei (Unlock). Sobald die neue Palette einsinkt, hebt Luft am Port Increase Pressure die mechanische Spannkraft weit über die Federkraft allein—und beseitigt Mikrobewegungen bei aggressiven Schruppschnitten in Stahl oder Titan.
- Central Cleaning: Beim Wechsel wird Luft durch die Aufnahmemitte und über die drei radialen Planflächen-Nuten geführt und bläst Kühlmittel und feine Späne weg, bevor die Palette aufsitzt.
- Air-Leakage Test (Sitzprüfung): Über den Gegendruck am Port Air-leakage Test prüft das System, ob die Palette bündig auf den gehärteten Kontaktflächen der Aufnahme sitzt. Hält ein einzelner Span die Palette auch nur um wenige Mikrometer hoch, fällt der Druck sofort, und ein Schnitt außerhalb der Toleranz wird verhindert, bevor die Spindel überhaupt startet.
Um diese Präzisionskontaktflächen beim Beladen mit dem Hallenkran zu schützen, hat die 4-Stationen-Platte zwei schwere brünierte Führungsbolzen auf der Mittellinie. Wenn der Bediener eine 400-kg-Vorrichtung vom Hebezeug absenkt, fangen die groben Führungsbolzen die Palette zuerst—und verhindern, dass die Spannbolzen in die Aufnahmekonen NT-S200P160V1 schlagen, und sichern jedes Mal eine narrensichere (Poka-Yoke) Ausrichtung.
Auswirkung in der Werkstatt
- Unter 2 Minuten vom Kran bis zum Schnitt: Schwere Vorrichtungsplatten, die zuvor 45 Minuten zum Verschrauben, Ausrichten und Antasten brauchten, setzen jetzt auf die Führungsbolzen auf und verriegeln in unter 120 Sekunden mit einer Wiederholgenauigkeit von < 0.003 mm.
- Kein spanbedingter Ausschuss: Die integrierte Prüfung über Central Cleaning und Air-leakage Test hat Z-Höhen-Kegelfehler durch eingeklemmte Späne bei der Nassbearbeitung vollständig beseitigt.
- Automatisierungsfähige Infrastruktur: Mit der bereits eingebauten 4-Port-Pneumatik kann der Betrieb Magnetventile und Druckschalter direkt an die M-Codes des VMC anschließen, sobald ein Überkopfroboter oder ein Palettenlader dazukommen soll.
Systemdaten und Leistungsüberblick
Projekttitel: Modulares 2+4-Pneumatik-Nullpunkt-Subplattensystem für 3-Achs-VMCs und HMCs. Produktserie: Pneumatische Nullpunktplatte (Aufnahmen NT-S200P160V1). Branchen: Formenbau / Automobil / Luftfahrt-Strukturbauteile.
| Parameter | NEXTAS 2+4 Pneumatikplattenkonfiguration |
|---|---|
| Aufnahmemodul | NT-S200P160V1 (gehärteter Edelstahl) |
| Plattenlayout | Modulare 2-Stationen-Platte + 4-Stationen-Platte (6 Aufnahmen gesamt) |
| Wiederholgenauigkeit | < 0.003 mm (Selected Series) / < 0.005 mm |
| Pneumatikports | Unlock / Increase Pressure / Central Cleaning / Air-leakage Test |
| Mechanischer Schutz | Zwei zentrale Poka-Yoke-Führungsbolzen + radiale Spanabführnuten |
| Automatisierung | Direkte Anbindung an Maschinen-M-Codes, APC oder robotisches Palettenladen |
Mit der Anfrage