Dünnwandige oder verzugsempfindliche Bauteile
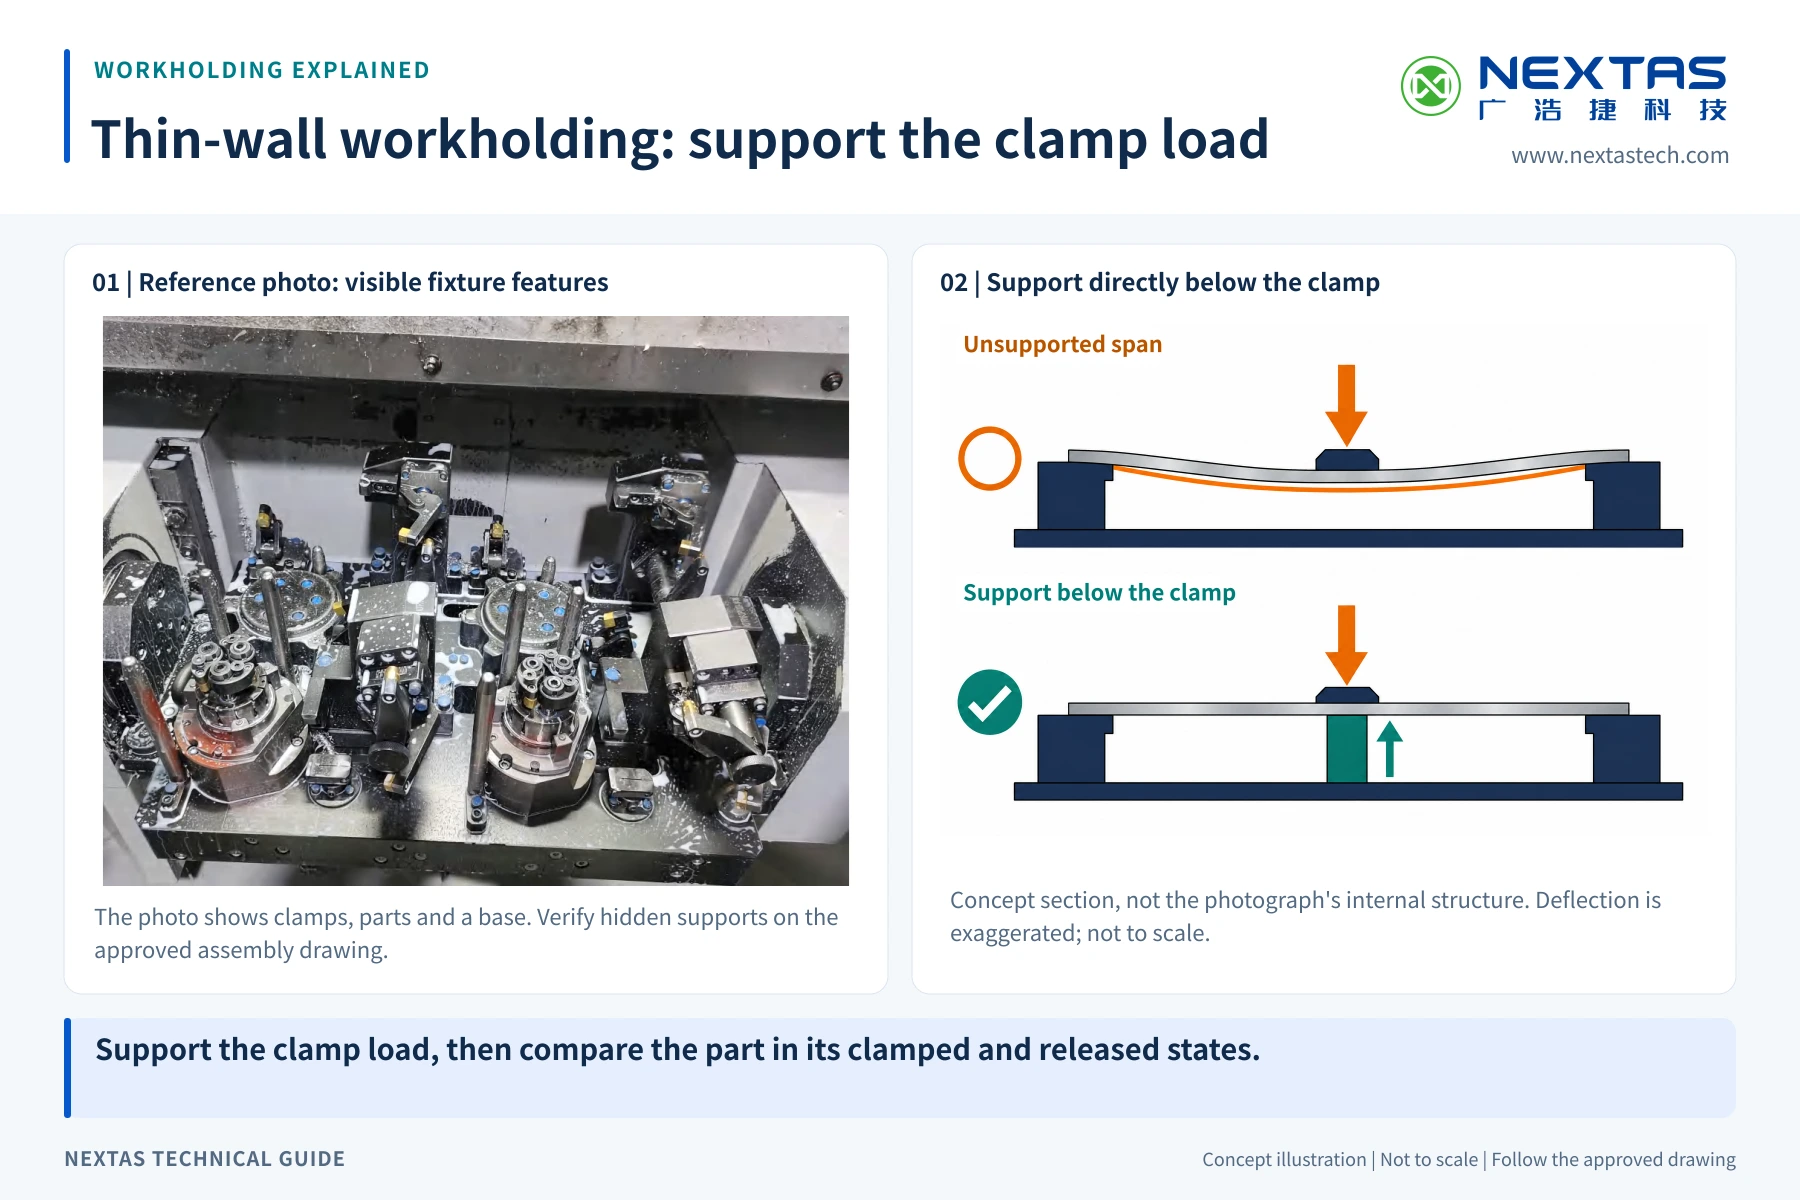
Ausgewogene Spannpunkte, hydraulische Werkstückabstützungen sowie gestufter oder mehrzoniger Druck schützen kritische Geometrien.
Bauteilgerechte Werkstückspannung für einen wiederholbaren Fertigungsprozess
Richten Sie die Vorrichtung nach Bauteil, Bezügen und Bearbeitungsfolge aus. NEXTAS entwickelt Positionier-, Hydraulikspann- und Steuerungskonzepte für die Serienfertigung – auch für Bauteile, die zusätzliche Abstützung oder sorgfältig abgestimmte Spannkräfte benötigen. Werkzeugzugang, Druck und Automationsanforderungen werden vor der Konstruktionsfreigabe gemeinsam geprüft.
Geschäfts-E-Mail zum Öffnen des Katalogs erforderlich
Projekteignung
Anhand dieser Entscheidungspunkte lässt sich beurteilen, ob ein bauteilspezifisches hydraulisches Spannsystem zu Bearbeitungsprozess, Produktionsvolumen und Automationsplan passt.
Ausgewogene Spannpunkte, hydraulische Werkstückabstützungen sowie gestufter oder mehrzoniger Druck schützen kritische Geometrien.
Geregelter Hydraulikdruck reduziert Bedienereinfluss, wenn Spannkraft und Bezugsstabilität konstant bleiben müssen.
Schnellkupplungen, Werkstückanwesenheits- und Spannpositionsabfrage unterstützen Palettenwechsler, Nullpunkt- und roboterbeladene Zellen.
Bauteilspezifische Positionierung, Spanabfuhr und Spannfolge halten Werkzeuge bei Mehrseiten- und Mehrstationenbearbeitung frei.
Noch unsicher, welche Ausführung passt? Beschreiben Sie Ihre Aufspannung.
Für den Einstieg: Bauteil, Bearbeitungsschritte und Maschine oder Palette. Detaillierte Konstruktions- und Prüfangaben folgen im technischen Ablauf.
Anwendungsplanung: Luft- und Raumfahrt sowie Automobilfertigung.
Stimmen Sie mit NEXTAS das Vorrichtungskonzept auf Ihr Bauteil, das Serienvolumen und die Bearbeitungsfolge ab. Definieren Sie Positionierung, hydraulische Spannung und Steuerungsanforderungen in einer gemeinsamen technischen Prüfung. Ein klar abgegrenzter Vorschlag ermöglicht es, die Investition anhand von Beladezeit, Prozesskonstanz und den Anforderungen wiederkehrender Fertigung zu bewerten.
Integrierte Auslegung
Die Auslegung folgt vier zusammenhängenden Schritten; die konkrete Auswahl steht unter Architektur und Optionen.
3-2-1- oder kundenspezifische CTQ-Bezugsstrategie an Bauteilsteifigkeit und Werkzeugzugang ausrichten.
Schwenk-, Niederzug- oder Spannpratzen, Werkstückabstützungen und Abhebesicherungen auswählen.
Verteiler, Folgeventile, Druckhaltung und Druckbestätigung auslegen.
PNP/NPN-Sensoren, M-Code- oder SPS-Logik, Drehdurchführungen und Leitungsführung durch die Palette abstimmen.
Konfigurationsübersicht
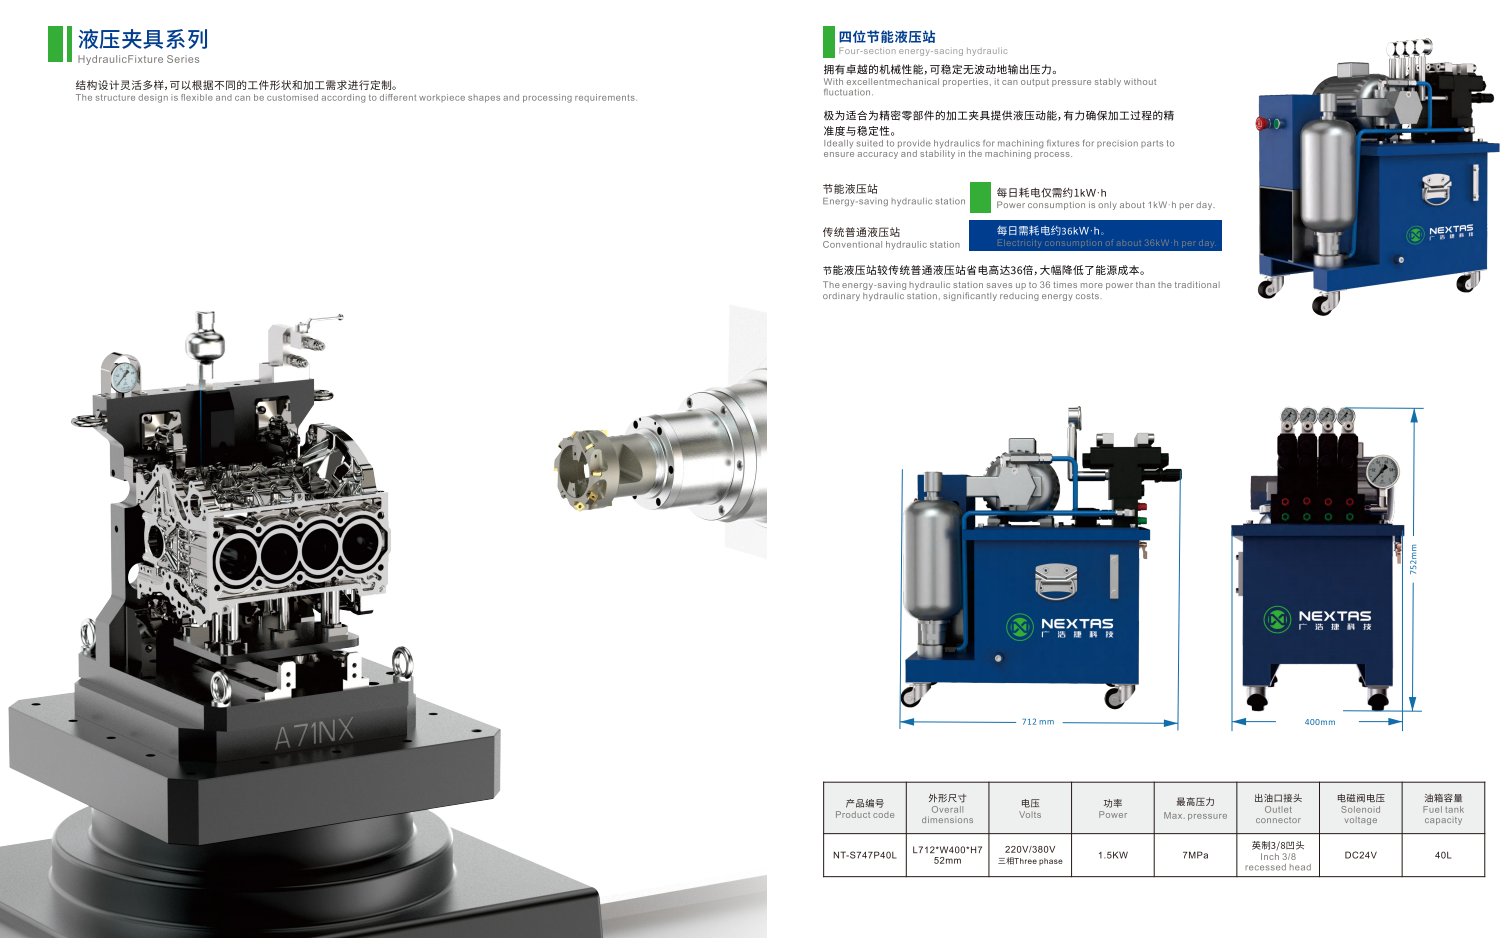
Die Kernbausteine werden an Teilefamilie, Arbeitsfolgen und Steuerungsarchitektur angepasst. Die endgültige Auswahl erfolgt nach Prüfung von Zeichnung und Maschine.
Werkzeugzugang, Spanabfuhr, Kühlschmierstoffführung, Servicefreiraum und sichere Entspannlogik werden bei jeder Architektur mitgeprüft.
Vorrichtungsportfolio
Das Layout folgt Bauteil, Bezugsstrategie, Werkzeugzugang, Steifigkeit und Produktionsfolge.
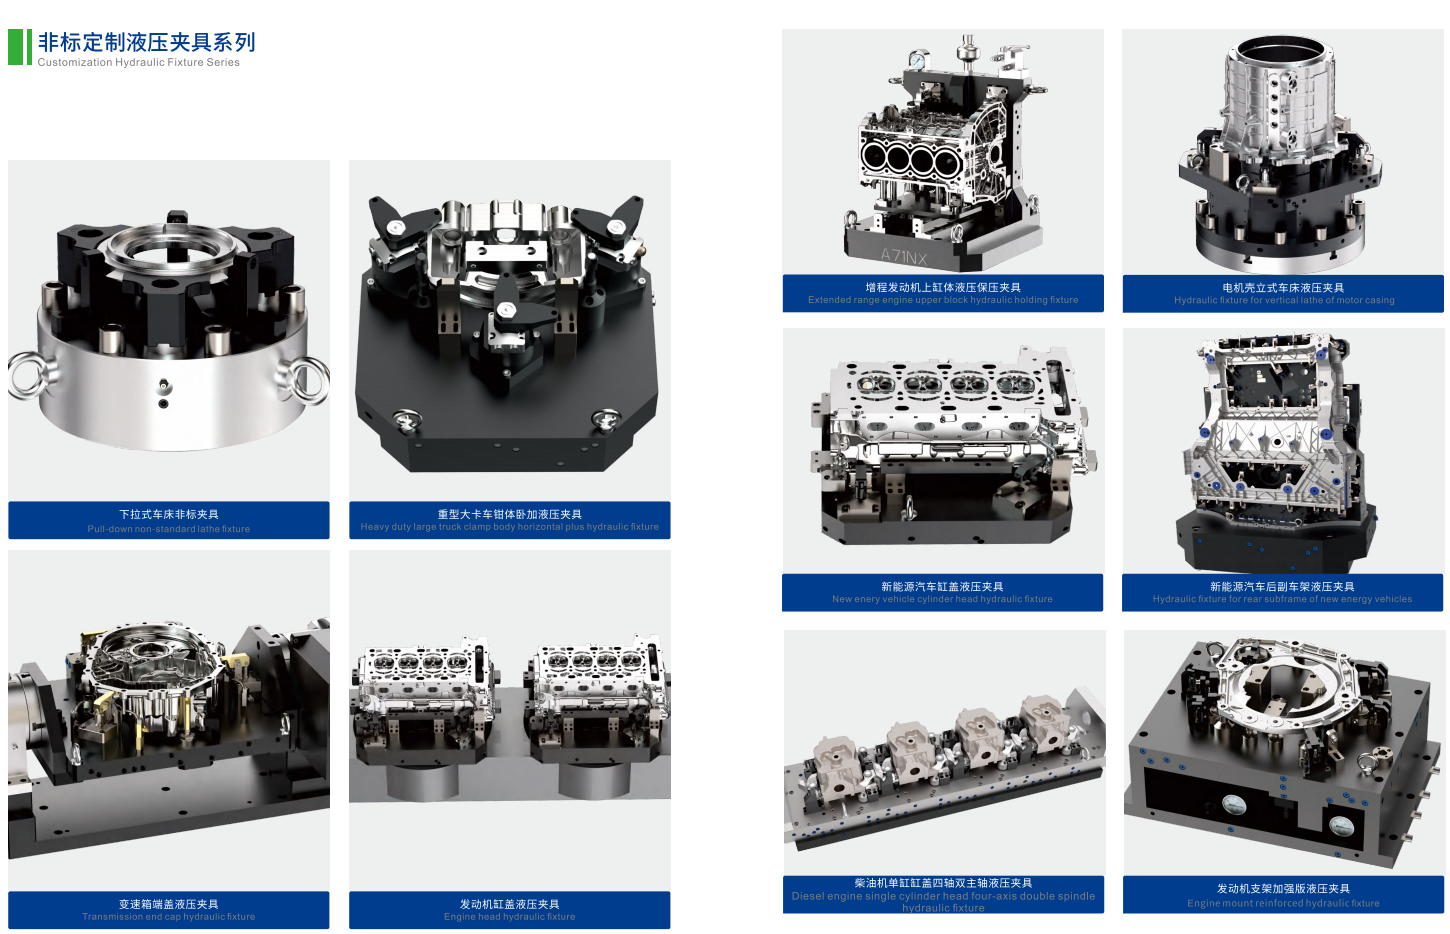
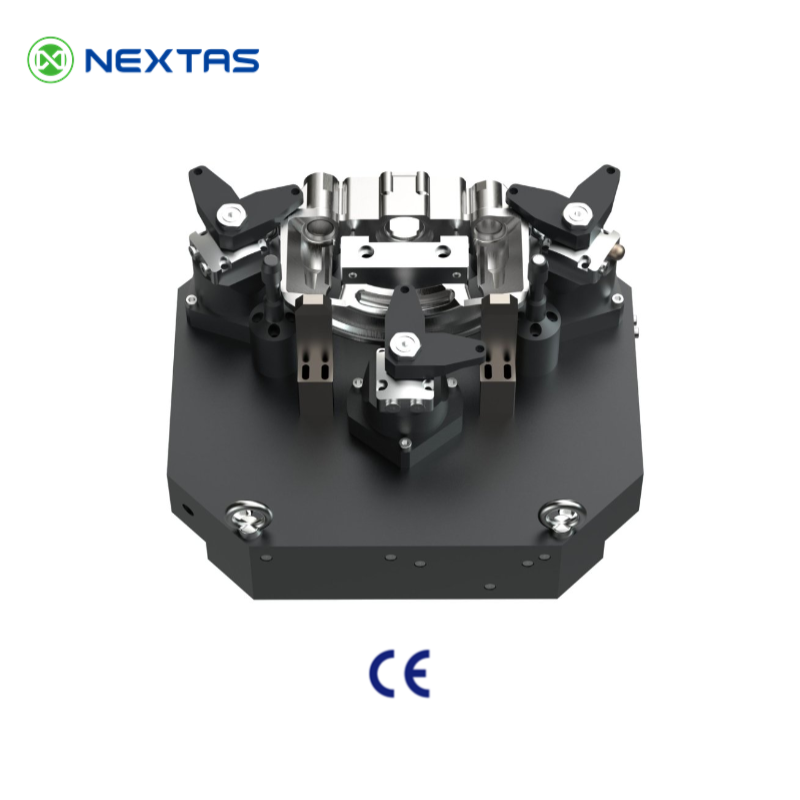
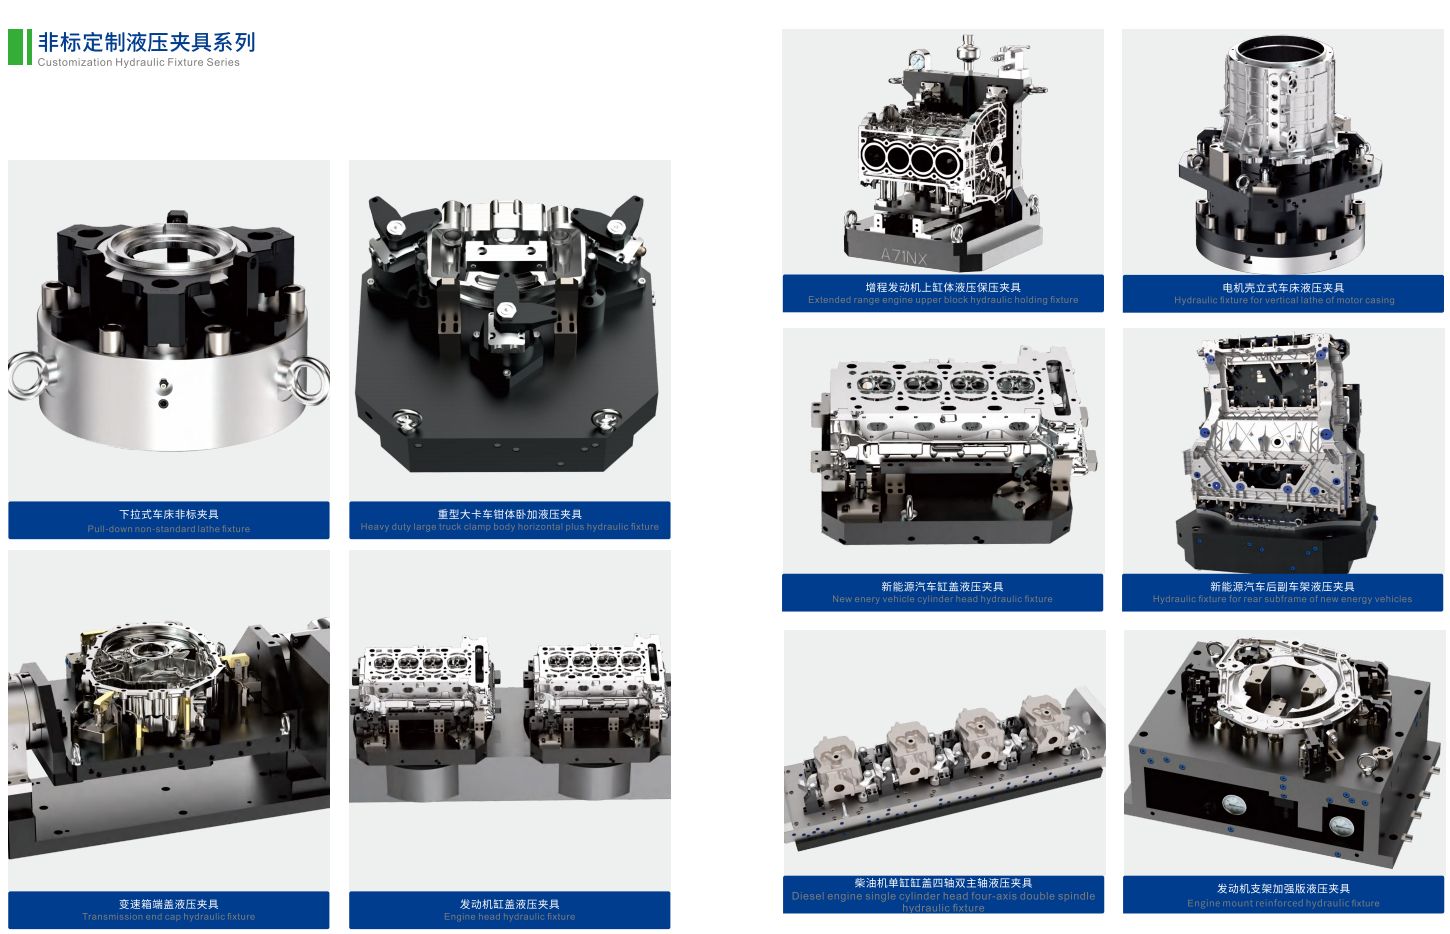
Kompakte hydraulische Spannvorrichtung mit Dreipunktspannung und freiem Werkzeugzugang.
Aufrechte kundenspezifische hydraulische Spannvorrichtung für ein hohes, unregelmäßig geformtes Gussteil.
Drehbare hydraulische Spannvorrichtung mit eingespanntem Getriebegehäuse.
Runde hydraulische Spannvorrichtung zur Aufnahme eines hohen Motorgehäuses.
Hydraulische Spannvorrichtung mit vorderen Manometern und Verteileranschlüssen.
Katalogfoto einer hydraulischen Spannvorrichtung mit zwei Stationen unter einer Bearbeitungsspindel.
Auslegungsdaten
Die angegebenen Bereiche rahmen die Prüfung. Die endgültigen Werte hängen von Geometrie, Schnittlasten, Spannanordnung, Schaltungsauslegung und Abnahmekriterien ab.
| Vorrichtungskörper | Hochwertiger legierter Stahl oder Aluminium in Luftfahrtqualität |
|---|---|
| Spannelemente | Gehärteter Werkzeugstahl, HRC 58–62 |
| Betätigung | Einfach oder doppelt wirkende hydraulische Betätigung |
| Steuerung | Ein- oder mehrzonig; integrierter oder externer Verteiler |
| Sensoren | Rückmeldung für Werkstückanwesenheit, Spannposition und Druckbestätigung |
| Oberflächen | Brünieren, Nitrieren oder Vernickeln |
| Flüssigkeiten & Dichtungen | Verträglichkeit mit Mineralöl oder Wasser-Glykol durch passende Dichtungsauswahl; NBR- / Viton-Optionen |
Zuordnungsreferenz
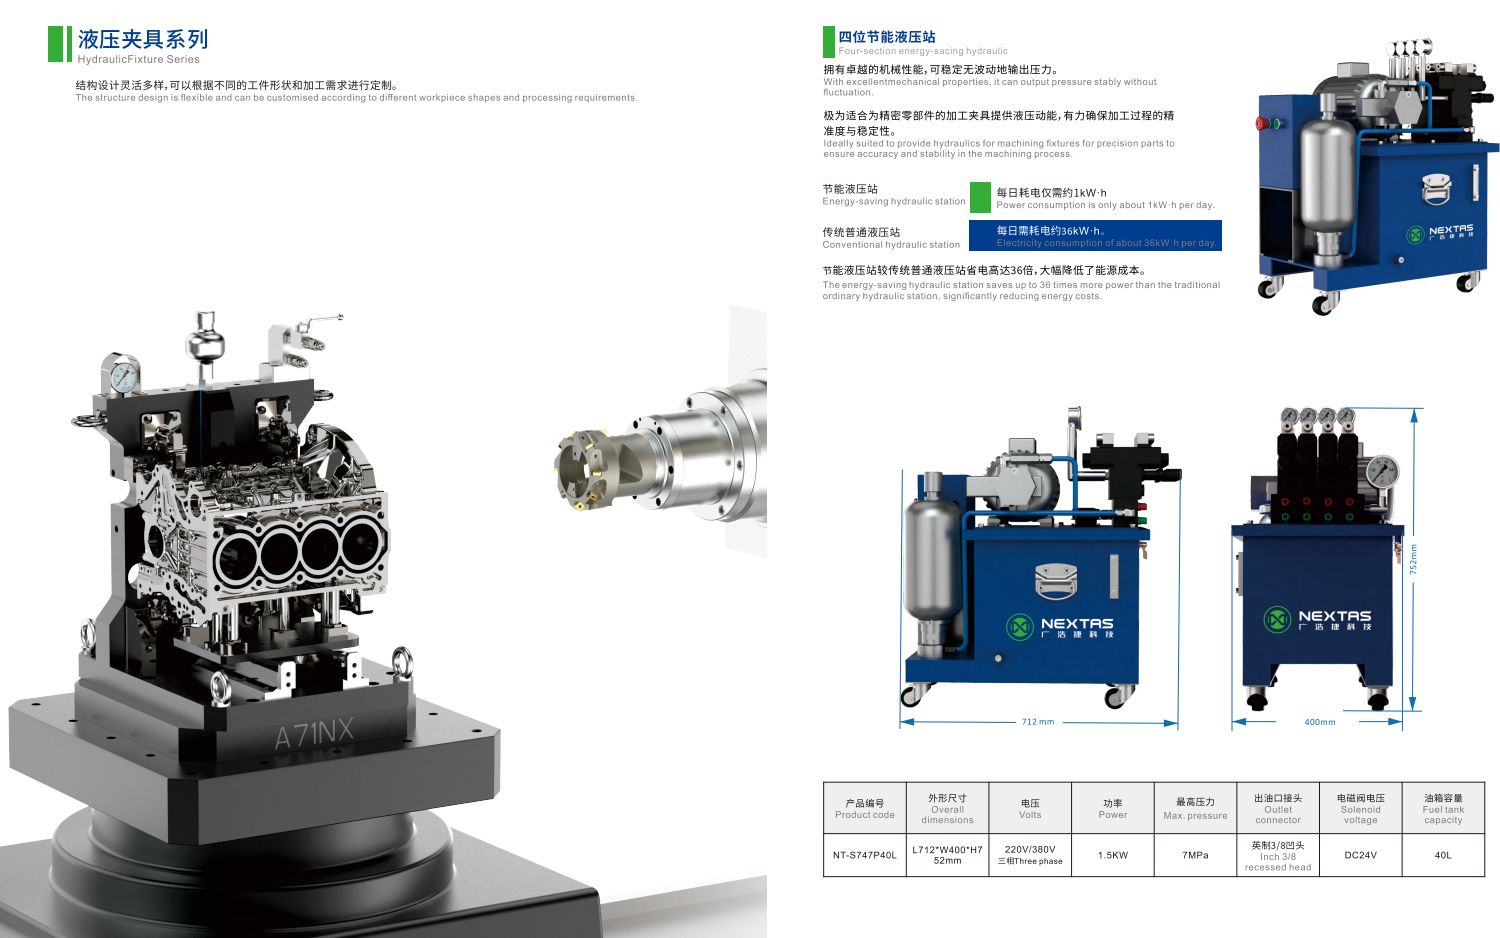
Dieses mitgelieferte Aggregat ist eine Referenz von 7 MPa und ersetzt nicht die projektbezogene Auslegung im weiteren Bereich kundenspezifischer Systeme von 10–70 MPa.
Einige Vorrichtungskreise können auch im Bereich 70–210 bar geprüft werden. Endgültiger Druck und Volumenstrom folgen der Prüfung von Schaltung und Spannkraft.
Konstruktionsablauf
Eine klare Prüfsequenz stimmt Vorrichtung, Schaltung, Maschinenschnittstelle und Validierungsnachweise vor der Freigabe ab. Bevor Sie Zeichnungen senden, klären Sie Spannfolge, Arbeitsdruck, Anschlüsse der Drehdurchführung und Verteilerführung.
Bauteil, Prozess, Maschine und Ziele.
Bezüge, Zugänglichkeit und Spannkonzept.
Druck, Reihenfolge und Verriegelungen.
Präzisionsfertigung und Verifizierung.
Dichtheits-, Kraft- und Wiederholprüfungen.
Dokumentation, Ersatzteile und Inbetriebnahme.
Die Dokumentation richtet sich nach vereinbartem Projektumfang und den Prüfpunkten des Käufers.
Pneumatische Sondervorrichtung als Fallbeispiel, keine hydraulische Vorrichtung. Hydraulische Lösungen werden getrennt bewertet.
Der 28-Sekunden-Clip zeigt eine pneumatische Sondervorrichtung. Hydraulische Lösungen werden getrennt bewertet.
Auf YouTube ansehenUnterstützung über den Lebenszyklus
Probleme in Schaltung, Spannelementen, Positionierung und Sensorik getrennt prüfen, bevor das Vorrichtungskonzept geändert wird.
Druck und Volumenstrom, Reglereinstellung, Schlauchführung und Spannfolge prüfen. Vor einer Änderung der Spanngeometrie nach Druckverlusten suchen.
Kontakt der Positionierelemente, Spannrichtung, Eingriff der Werkstückabstützungen und Kraftfluss prüfen. Bezugsflächen auf Späne kontrollieren.
Dichtungen, Verschraubungen und Schnellkupplungen prüfen; Ölzustand, Druck und Ventilfunktion bestätigen.
Spannpositionen, gestuften Druck, Positionierstrategie und Sensorausrichtung prüfen. Sollwerte nach der Wartung erneut bestätigen.
Seite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für industrielle Schnellwechsel-Spanntechnik. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.
Technische Antworten
Antworten auf häufige Fragen zu kundenspezifischen hydraulischen Spannsystemen.
Eine kundenspezifische Hydraulikvorrichtung wird nach der Bauteilzeichnung und dem Spannkreis gebaut. Die Eingaben sind die Bauteilzeichnung, die Bezüge und CTQs, der Maschinen- oder Palettenbauraum und der Automationsplan. Der Hydraulikdruck schließt die Spannelemente auf diesen Positionierelementen.
Hydraulikvorrichtungen liefern typischerweise eine höhere und stabilere Spannkraft als pneumatische Systeme und eine bessere Kontrolle bei dünnwandigen Teilen. Gegenüber manuellen oder mechanischen Spannern verringern sie den Bedienereinfluss und verbessern die Wiederholbarkeit in langen Serien.
Je nach Bauteil integrieren wir Schwenkspanner, Niederzugspanner oder Spannpratzen, hydraulische Werkstückabstützungen, Zylinder und Abhebesicherungen. Die Auswahl richtet sich nach Zugang, Verzugsrisiko und Zerspankräften.
Ja. Modulare Positionierelemente und austauschbare Spannelemente ermöglichen häufig, Varianten mit minimaler Umrüstzeit auf einer Basisvorrichtung zu bearbeiten.
Wir gleichen die Spannpunkte ab, steuern die Kraft über den Hydraulikkreis und legen die Positionierelemente um die kritischen Qualitätsmerkmale. Bei dünnwandigen Teilen halten gleichmäßige Kräfte und Abstützungen die Geometrie.
Benötigt werden Bauteilzeichnungen (2D/3D), Bearbeitungsfolgen, Bezugs- und CTQ-Anforderungen, Maschinen- und Palettenrandbedingungen, Automationsplan sowie Produktionsziele wie Menge und Taktzeit. Vollständige Angaben beschleunigen ein belastbares Konzept.
Vorrichtungen für Palettenwechsler und Roboterzellen können mit Schnellkupplungen, standardisierten Verteilern und Rückmeldungen für Werkstückanwesenheit, Spannposition und Druckbestätigung ausgelegt werden. Diese Signale können die Prozessfreigabe unterstützen, sind allein jedoch keine Sicherheitsfunktionen und gewährleisten keinen sicheren unbeaufsichtigten Betrieb. Vor einem unbeaufsichtigten Betrieb müssen Sensoren, Schutzeinrichtungen, Sicherheitsverriegelungen, sicherer Stopp und Wiederanlauf nach Störungen sowie Risikobeurteilung und Abnahme der Gesamtzelle validiert werden.
Regelmäßige Prüfungen betreffen Dichtungen, Hydraulikverbindungen und Sensorzustand. Servicefreundliche Leitungsführung und austauschbare Verschleißauflagen machen die vorbeugende Wartung schnell und planbar.
Technische Prüfung auf Zeichnungsbasis
Senden Sie eine Bauteilzeichnung oder Beschreibung, die Bearbeitungsschritte und Angaben zu Maschine oder Palette. Wir prüfen ein Vorrichtungskonzept und klären die nächsten technischen Eingaben.