Dopłać tylko wtedy, gdy płyta zdejmuje mierzalny limit
Płyta o wyższej cenie zasługuje na rozważenie tylko wtedy, gdy rozwiązuje wymaganie, które potrafisz nazwać i sprawdzić. Możesz potrzebować szerszego podparcia dużego przyrządu. Możesz potrzebować niższego stosu dla luzu narzędzia albo wybranej metody zwalniania. Możesz też potrzebować modelu, którego podane dane obciążenia pasują do planowanej pracy. Samo „wysoka wydajność” nie jest specyfikacją inżynierską.
Zacznij od dokładnego numeru części. Poprowadź siły od części, przez przyrząd albo paletę i trzpienie ciągnące, aż do stołu maszyny. Zaznacz w tym łańcuchu płytę albo moduły gniazd i śruby mocujące. Sprawdź liczbę podparć. Sprawdź pełną wysokość stosu. Potwierdź, jak płyta będzie zwalniana. Jeśli opcja premium nie poprawia znanej granicy w tym łańcuchu, nie ma technicznej podstawy, aby płacić więcej.
Obrona zatwierdzenia ma trzy części:
- Wybrany model i rysunek, które pasują do interfejsów.
- Przejrzany plan obciążenia, podparcia, wysokości stosu, montażu i zwalniania.
- Test odbioru z granicami zaliczenia uzgodnionymi przed instalacją.
Narysuj ścieżkę obciążenia, zanim porównasz siłę
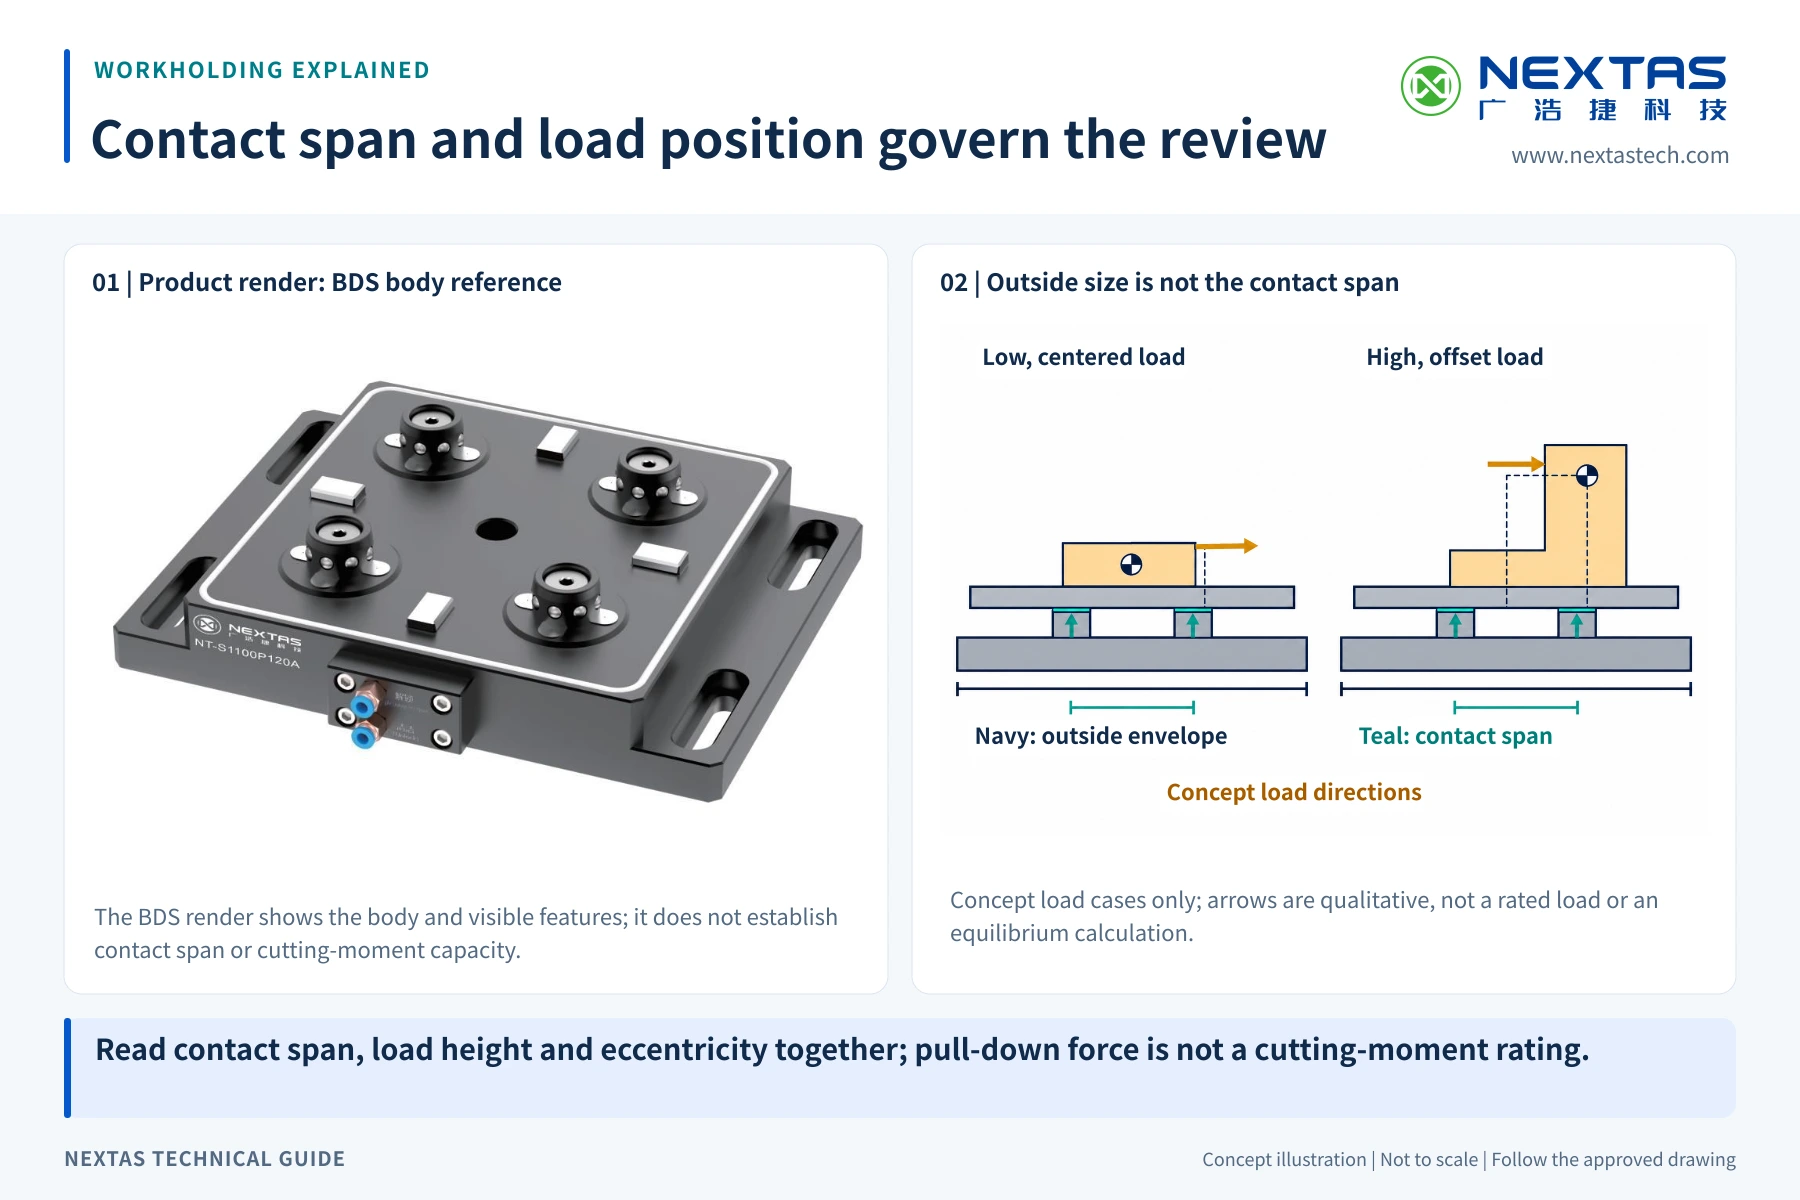
Katalogowa wartość siły mocowania mówi coś o nazwanej płycie albo rodzinie. Nie opisuje całego przyrządu. Siła skrawania może działać w bok, w górę albo jako moment obrotowy. Wysoka część może podnieść wymaganie wobec interfejsu. To samo może zrobić przesunięte imadło albo paleta wystająca poza podparcia. Ta sama masa, ustawiona nisko i centralnie, tworzy inny przypadek.
Naszkicuj łańcuch od strefy skrawania do stołu maszyny. Zaznacz masę przedmiotu i przyrządu. Dodaj środek ciężkości i prawdopodobne kierunki skrawania. Pokaż niepodparte rozpiętości i odległość obciążenia od każdego podparcia. Zaznacz też, gdzie podstawa jest przykręcona do stołu. Kluczowe pytanie jest proste. Czy układ przeniesie rzeczywistą pracę bez opierania się na jednej liczbie z nagłówka?
Nie dodawaj wartości siły z niepowiązanych wyrobów i nie zakładaj, że liczba obciążenia podnoszenia jest granicą obciążenia obróbką. Strona płyty ręcznej, strona płyty pneumatycznej i strona systemu gniazd opisują różne rodziny sprzętu. Zostaw każdą wartość przy podanym modelu albo rodzinie i poproś NEXTAS o przegląd pełnego układu.
Zostaw każdą liczbę przy dokładnym modelu
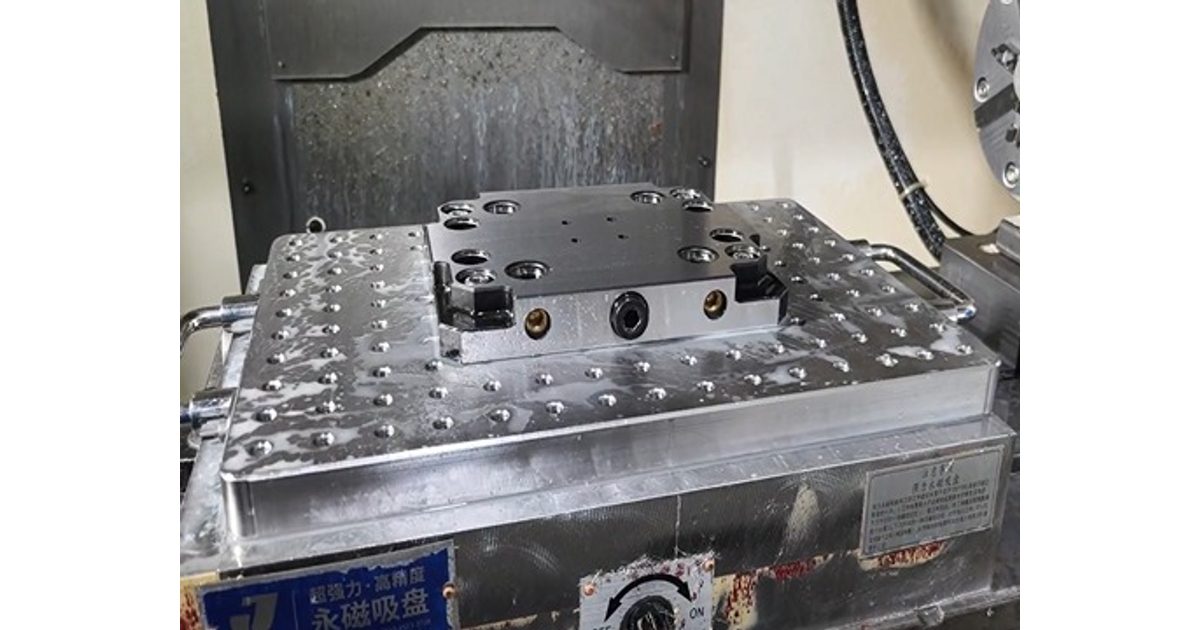
Poniższe przykłady celowo nie są drabiną rozmiarów ani rekomendacją. Pokazują, dlaczego „52 mm”, „96 mm” i „pneumatyczna” nie wystarczają do zakupu. Model, układ stanowisk, metoda zwalniania, pasujący trzpień i podana wartość muszą zostać razem.
| Wybrany model | Co podaje strona źródłowa | Granica dla kupującego |
|---|---|---|
| NT-S52P208V1 | Ręczna płyta czterostanowiskowa P208. Rodzina 52 mm. 20 000 N. Pasujący trzpień NT-S52P16V1. | Używaj wartości rodziny tylko w tym kontekście płyty ręcznej. |
| NT-S96P330V2 | Ręczna płyta czterostanowiskowa P330. Rodzina 96 mm. 30 000 N (30 kN). Pasujący trzpień NT-S96P20V1. | Większa wartość rodziny nie dowodzi, że zamocowany stos jest odpowiedni. |
| NT-S52P229QD1 | Pneumatyczna płyta 52 mm. 18 000 N. Podane obciążenie podnoszenia: 200 kg. Ciśnienie zwalniania: 0,5–0,8 MPa. Trzpień: NT-S52P16V1. | Wartość podnoszenia nie jest ogólną zdolnością obciążenia obróbką. |
| NT-S96P392QD1 | Pneumatyczna płyta 96 mm. 40 000 N. Podane obciążenie podnoszenia: 660 kg. Ciśnienie zwalniania: 0,5–0,8 MPa. Trzpień: NT-S96P20V1. | Nie przenoś tych maksymalnych wartości modelu na inne płyty pneumatyczne. |
Do oferty należy użyć aktualnego rysunku wyrobu i specyfikacji wybranego numeru części. Tabela jest pomocą w czytaniu opartą na powiązanych stronach płyty ręcznej i płyty pneumatycznej, a nie zastępstwem potwierdzenia modelu.
Powtarzalność poniżej 0,005 mm, jeśli pojawia się w opisie, nie jest granicą odbioru bez metody, punktów pomiaru, liczby cykli i przyrządu. Wartość 30 kN należy wyłącznie do modelu NT-S96P330V2 jako 30 000 N, a nie do całej rodziny.
Liczba podparć wynika ze śladu i momentu obrotowego
Jeden centralny interfejs może pasować do zwartego przyrządu. Długa podstawa może potrzebować podparć ustawionych dalej od siebie. To samo może dotyczyć szerokiej palety albo obciążenia poza środkiem. Celem nie jest samo zebranie większej siły mocowania. Celem jest podparcie rzeczywistej ścieżki obciążenia i ograniczenie otwartej rozpiętości.
Poproś o widok z góry z obrysem przyrządu i środkiem ciężkości. Zaznacz położenia trzpieni ciągnących i proponowane podparcia. Następnie sprawdź odległość od krawędzi, dostęp do śrub i odprowadzanie wiórów. Upewnij się, że każde podparcie może osiąść na tej samej przygotowanej płaszczyźnie. Więcej podparć tworzy też więcej interfejsów do czyszczenia i sprawdzania. Ich korzyść zależy od układu i jego instalacji.
Osobna gama systemów gniazd mocowania w punkcie zerowym obejmuje układy wielostanowiskowe. Te specyfikacje systemu gniazd muszą pozostać oddzielone od liczb płyt ręcznych i pneumatycznych. Pomysł układu może pomóc w rozmowie, ale tylko wybrane zgodne komponenty mogą zdefiniować propozycję.
Wysokość stosu i montaż mogą zmazać przewagę
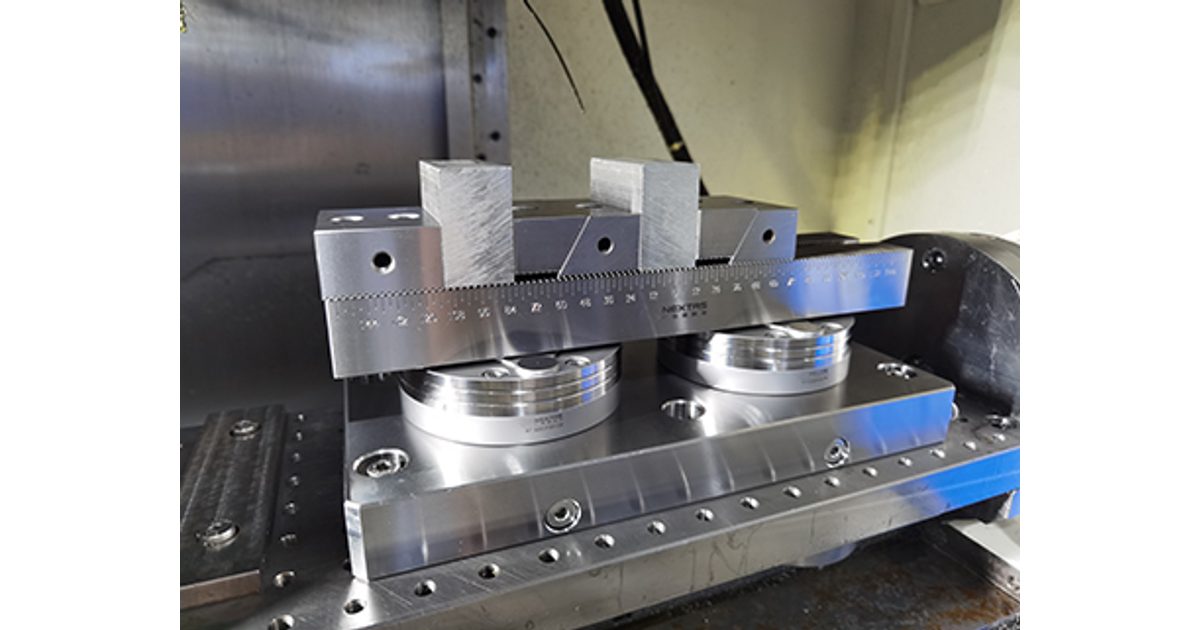
Wysokość stosu to dodana odległość między stołem maszyny a przedmiotem. Obejmuje płytę, paletę, adapter, przyrząd i szczęki. Wyższy stos może poprawić dostęp w jednym zadaniu. W innym może jednak obciąć zasięg narzędzia albo luz maszyny. Może też odsunąć punkt skrawania od stołu. Oceń ten kształt w rzeczywistej obwiedni roboczej. Nazwa płyty tego nie rozstrzygnie.
Włóż kompletny stos do układu maszyny przed zamówieniem. Sprawdź wrzeciono, oprawkę narzędziową, stół obrotowy, obudowę, sondę i luz załadunku. Uwzględnij najwyższą część i najdłuższy zespół narzędzia planowany do zadania. Jeśli proponowana jest podniesiona płyta albo adapter, porównaj ten dokładny rysunek, zamiast szacować ze zdjęcia rodziny.
Montaż zasługuje na tę samą uwagę. Potwierdź typ stołu, układ śrub, strategię baz, dostęp do łączników, stan płaszczyzny osadzenia i procedurę instalacji. Zapisz każdą płytę adaptacyjną i jej grubość. Płyta premium zamocowana na nieznanej albo źle przygotowanej podstawie nie rozwiązała pierwotnego problemu. Zapytaj, kto jest właścicielem rysunku montażu i kto sprawdzi go po instalacji.
Wybierz ręczne albo pneumatyczne zwalnianie z procesu
Rodziny ręcznych płyt NEXTAS 52 mm i 96 mm używają ręcznego odryglowania i podają różne wartości siły mocowania rodziny. Płyty pneumatyczne używają mechanizmu zaryglowanego sprężyną ze zwalnianiem pneumatycznym, a dane siły i podnoszenia różnią się według dokładnego modelu. To różne wybory, a nie jedna skala, na której pneumatyka zawsze oznacza lepiej.
Zwalnianie ręczne może pasować do procesu z obecnym operatorem i kontrolowanymi wymianami. Utrzymuje też prosty plan serwisu. Zwalnianie pneumatyczne może być warte dodatkowego sprzętu, gdy wymiany są częste. Może też pasować do sekwencji zautomatyzowanej. Kupujący i tak musi określić zasilanie powietrzem, stan zaworów, detekcję i blokady. Czyszczenie i odzyskanie po utracie powietrza albo niepełnym zwolnieniu też potrzebują planu. Strona wyrobu podaje zakres zwalniania 0,5–0,8 MPa dla nazwanych modeli pneumatycznych. Ta wartość nie zastępuje przeglądu sterowania i bezpieczeństwa na poziomie gniazda produkcyjnego.
Film służy do orientacji, nie do odbioru
14-sekundowy widok ręcznego systemu płyty mocującej w punkcie zerowym NEXTAS.
Obejrzyj w YouTube
Ustal kontrole zwalniania, zanim zatwierdzisz opcję premium
Najpierw zamknij luki na papierze. Nazwij płytę, pasujący trzpień oraz przyrząd albo paletę. Dodaj układ podparć, całkowitą wysokość stosu, interfejs montażu i metodę zwalniania. Podaj oczekiwane warunki pracy. Zapisz masę przedmiotu i przyrządu, środek ciężkości, kierunki skrawania i granice zaliczenia. Zostaw niewiadomą oznaczoną jako nieznaną, aż odpowiedzialny inżynier ją potwierdzi.
Po drugie sprawdź instalację bez skrawania. Skontroluj płaszczyznę montażu i interfejsy. Wykonaj podaną procedurę mocowania, osadź przyrząd i sprawdź dostęp do sterowania zwalnianiem. Przejdź planowaną sekwencję wymiany. Upewnij się, że przyrząd dochodzi do swojej bazy i zwalnia zgodnie z zamiarem. Musi też odzyskać się z uzgodnionych przypadków błędu. Przy użyciu pneumatycznym sprawdź zatwierdzoną reakcję na utratę powietrza i niepełną sekwencję. Postępuj według planu bezpieczeństwa integratora gniazda.
Po trzecie wykonaj reprezentatywną pracę w ustalonych warunkach. Zapisz ustawienie, narzędzie, program, materiał i metodę kontroli. Powtórz wymiany i skontroluj części. Porównaj wyniki z granicami ustalonymi przed próbą. Włącz zatwierdzoną rutynę czyszczenia zakładu. Kontrolę zanieczyszczenia wykonaj tylko wtedy, gdy odpowiedzialny zespół określił bezpieczną metodę. Zdjęcie wyrobu, krótki film albo cykl bez obciążenia nie zastąpią tego dowodu.
- Zaliczone: wybrany model i kompletny stos spełniają pisemne granice w uzgodnionej próbie.
- Poprawić: montaż, rozmieszczenie podparć, stos, sterowanie zwalnianiem albo kroki czyszczenia wymagają udokumentowanej zmiany i ponownej próby.
- Stop: dokładny interfejs, przypadek obciążenia, reakcja bezpieczeństwa albo granica odbioru pozostaje nieznana.
Zbuduj uzasadnienie handlowe z przyjętych dowodów
Opcja premium staje się rozsądna dopiero wtedy, gdy potrzeba techniczna jest jasna. Porównaj pełny zakres po instalacji. Uwzględnij płytę, trzpienie, adaptery i dodatkowe palety. Dodaj przygotowanie powietrza, zawory, czujniki, integrację, instalację, szkolenie i planowaną obsługę. Następnie porównaj ten zakres ze standardową opcją, która pasuje do tego samego zadania.
Należy użyć własnych zapisów produkcji dla częstości wymiany, pracy przezbrojenia, oczekiwania maszyny, kontroli, braków i zdarzeń odzyskania. Nie zamieniaj katalogowej wartości siły w obietnicę zwrotu. Większa albo bardziej zautomatyzowana płyta może tworzyć wartość w jednym procesie i dodawać koszt albo złożoność w innym. Decyzja jest wiarygodna, gdy oczekiwana korzyść jest związana z zaobserwowanym ograniczeniem, a zainstalowany układ przechodzi uzgodnione kontrole.
Zanim poprosisz o cenę, powinieneś umieć odpowiedzieć:
- Która dokładna opcja standardowa nie spełnia którego pisemnego wymagania?
- Który wybrany model premium odpowiada na to wymaganie?
- Jaki nowy sprzęt, usługi i sterowanie są w zakresie?
- Jaki dowód zdecyduje o odbiorze?
Porównaj płyty do swojego mocowania
Podaj model maszyny, wymiary przyrządu i powód zapytania: podparcie obciążenia, dostępną wysokość lub sposób zwalniania. Porównamy odpowiednie płyty standardowe i ocenimy zasadność projektu specjalnego.
Podaj też, co trzeba sprawdzić przed zakupem i podczas uruchomienia. Wtedy rozmowa zaczyna się od zgodnego modelu i planu dowodów, a nie od ogólnego twierdzenia o opcji premium.
Potrzebny przegląd konkretnego modelu?
Przekaż ścieżkę obciążenia, rysunek montażu i sekwencję zwalniania
NEXTAS może zestawić dostarczone dane z właściwą rodziną wyrobów i wskazać rysunki, otwarte pytania i kontrole potrzebne do oferty.
Pytania kupujących przed dopłatą
Co czyni płytę mocującą w punkcie zerowym płytą o wysokiej wydajności?
Wysoka wydajność powinna opisywać sprawdzone dopasowanie do wymagającej pracy. To nie jest tylko etykieta. Wybrany model musi pasować do ścieżki obciążenia, układu podparć, wysokości stosu, interfejsu montażu i metody zwalniania. Musi też spełnić granice zaliczenia na rzeczywistej maszynie.
Czy wyższa siła mocowania gwarantuje sztywniejsze ustawienie?
Nie. Wartość siły należy do podanego modelu albo rodziny. Zachowanie ustawienia zależy też od rozstawu podparć, wysięgu, sztywności przyrządu, montażu i pełnego stosu. Porównaj dokładny model. Następnie sprawdź zamocowany zespół przy reprezentatywnej pracy.
Ilu punktów podparcia potrzebuje mój przyrząd?
Nie ma bezpiecznej liczby uniwersalnej. Umieść dość zgodnych podparć pod rzeczywistym śladem przyrządu. Muszą one panować nad obciążeniem i momentem obrotowym. Zleć przegląd układu względem wybranego sprzętu, a potem wykaż go na maszynie.
Czy wybrać zwalnianie ręczne, czy pneumatyczne?
Zwalnianie ręczne może pasować do wymian z operatorem i prostego serwisu. Zwalnianie pneumatyczne może pasować do częstych albo zautomatyzowanych wymian. Dokładna płyta, zasilanie powietrzem, zawory, detekcja, blokady i odzyskanie po błędzie nadal wymagają przeglądu i potwierdzenia.
Czy etykiety 52 mm albo 96 mm dowodzą, że części są zgodne?
Nie. Etykieta rodziny jest tylko punktem startu. Potwierdź dokładny trzpień ciągnący, geometrię bazowania i układ śrub. Sprawdź też powierzchnie osadzenia, luz przyrządu, wysokość stosu i rysunek modelu, zanim zamówisz albo pomieszasz części.
Co powinien obejmować test odbioru płyty mocującej w punkcie zerowym?
Zapisz wybrany model i zamocowany stos. Należy użyć reprezentatywnego przyrządu i obciążenia. Powtórz cykle osadzania i zwalniania, a potem skontroluj części. Sprawdź uzgodnione kroki czyszczenia i odzyskania po błędzie. Ustal granice zaliczenia przed próbą.