Potwierdź rzeczywistą ekspozycję na grafit oraz dielektryk i dobierz dostępny przedmuch do ręcznej kontroli czystości.
Transfer baz w EDM i pomiarach
Uchwyt bazujący serii E do transferu WEDM i kontroli
Jedna baza od elektrodrążenia do kontroli
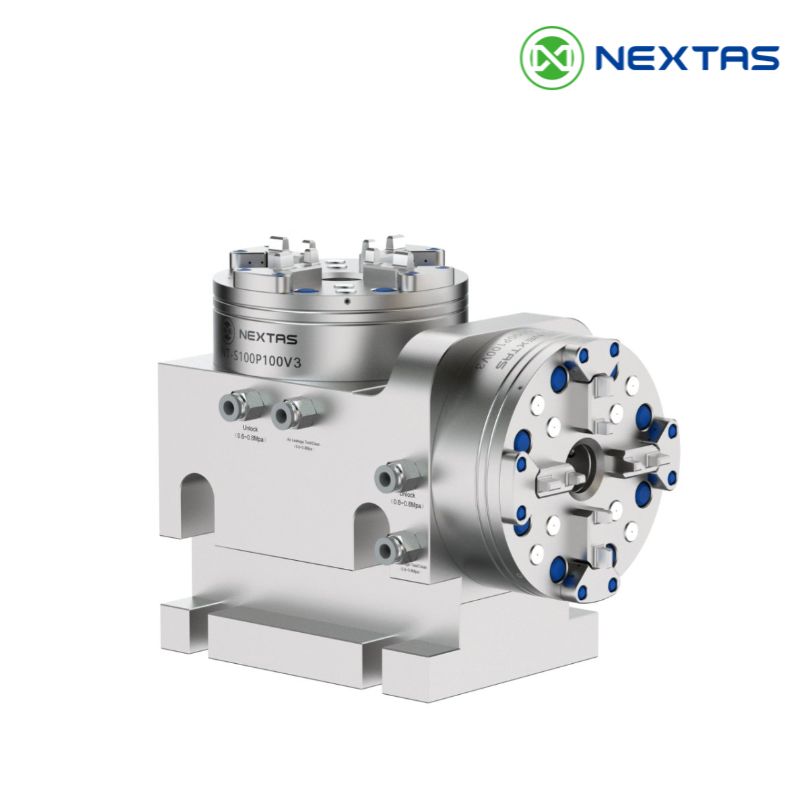
Korzystaj z tej samej oprawki podczas kolejnych operacji przygotowania elektrod, EDM, WEDM, szlifowania i pomiarów. Wybierz spośród czterech układów uchwytów zwalnianych pneumatycznie, dopasowanych do poszczególnych stanowisk. Następnie zweryfikuj parę oprawka–trzpień dla całej drogi transferu.
Dobierz uchwyt serii EOtwórz katalog produktów 2026
Do otwarcia katalogu wymagany jest służbowy e-mail
Powtarzalność modelu: Cztery wymienione uchwyty modelu 100 mają katalogową powtarzalność <0,003 mm. Dobierz oprawkę, trzpień i interfejs maszyny, a powtarzalność przenoszenia bazy w zainstalowanym układzie sprawdź podczas odbioru stanowiska.
Mniej ponownego ustawianiaZweryfikowana para oprawka–trzpień może przenosić bazę między stanowiskami i umożliwia przygotowanie poza maszyną.
Uchwyt dopasowany do stanowiskaKorpus standardowy, pionowy, kątowy lub kompaktowy EDM pozwala dobrać kierunek załadunku i gabaryty montażowe.
Dobór oparty na danych modeluPorównaj cztery modele i poproś o rysunki właściwej kombinacji oprawki oraz trzpienia.
Termin: potwierdzany po analizie rysunków, ilości i zakresu
MOQ: 1 szt.
Płatność: T/T · L/C
Dokumenty jakościowe ustalane w ofercie
Dostawca audytowany w MIC
Modele, dane i dopasowanie
Cztery wymienione modele łączą mechaniczny zacisk samoblokujący ze zwalnianiem pneumatycznym. Porównaj korpusy, parametry zacisku i ciśnienie w tabelach, a następnie skorzystaj z listy integracyjnej, aby zaplanować dopuszczenie stanowisk i walidację FAT/SAT całego procesu.
Dane techniczne
Dane katalogowe dotyczą czterech wskazanych modeli uchwytów serii E w podanych warunkach. Sprawdź cały zespół oprawki według wybranego rysunku, obciążeń procesu i planu pomiarów.
| Parametr | Warianty katalogowe |
|---|---|
| Rodzina modeli | NT-S100P100V1 / NT-S100P100V2 / NT-S100P100V3 / NT-S100P80V1 |
| Zasada pozycjonowania | Mechaniczny samoblokujący uchwyt bazowy ze zwalnianiem pneumatycznym |
| Powtarzalność pozycjonowania | <0,003 mm |
| Siła zacisku | >6 000 N (NT-S100P100V1 / V2 / V3), 4 000 N (NT-S100P80V1) |
| Obciążenie zacisku | 15 kg podane dla NT-S100P80V1 |
| Ciśnienie robocze | 0,5–0,8 MPa |
| Nr trzpienia adaptacyjnego | Tabele uchwytu podają NT-S200P55V2, a tabela osprzętu NT-S100P55V2. Zamówiony kod trzpienia, geometrię i rewizję uchwytu należy potwierdzić na zatwierdzonym rysunku. |
| Materiał | Hartowana stal nierdzewna |
| Zakres masy | 2,0 kg / 5,3 kg / 7,1 kg / 17,7 kg zależnie od wariantu |
| Model | Konfiguracja | Powtarzalność | Zacisk | Ciśnienie | Masa |
|---|---|---|---|---|---|
| NT-S100P100V1 | model 100, uchwyt pneumatyczny | <0,003 mm | >6 000 N | 0,5–0,8 MPa | 5,3 kg |
| NT-S100P100V2 | model 100, uchwyt pneumatyczny pionowy boczny | <0,003 mm | >6 000 N | 0,5–0,8 MPa | 7,1 kg |
| NT-S100P100V3 | model 100, uchwyt pneumatyczny kątowy | <0,003 mm | >6 000 N | 0,5–0,8 MPa | 17,7 kg |
| NT-S100P80V1 | Uchwyt pneumatyczny EDM | <0,003 mm | 4 000 N / 15 kg obciążenia | 0,5–0,8 MPa | 2,0 kg |
Macierz wariantów modelu 100
Dla kompaktowego modelu NT-S100P80V1 katalogowe obciążenie mocowania wynosi 15 kg. Nie jest to ogólna nośność detalu ani dopuszczalne obciążenie robota, dynamiczne lub podczas skrawania. Cały zestaw sprawdź według wybranego rysunku i rzeczywistych obciążeń procesu.
Dobór oprawki, trzpienia i stanowiska
- Potwierdź dokładny model i rewizję uchwytu, oprawkę, paletę oraz trzpień adaptacyjny. Interfejs typu ITS 50 / ER-036345 wymaga sprawdzenia rzeczywistej geometrii i zatwierdzonego rysunku.
- Na każdym stanowisku sprawdź montaż po stronie maszyny, adapter, rozstaw śrub, kołki, orientację i wysokość całego zestawu.
- Oceń kierunek obciążenia, masę i środek ciężkości, dostęp do maszyny oraz środowisko EDM lub chłodziwa. Dostępność przedmuchu, wykrywania i pozostałych opcji potwierdź dla wybranego modelu.
- Różnice między procesami opisują kontrole procesowe. Powietrze i czyszczenie określ w wytycznych montażu, a pomiary oraz warunki pracy automatycznej — w planie odbioru.
Przy transferze WEDM → kontrola skorzystaj z angielskiego poradnika przenoszenia baz serii E, aby zaplanować sprawdzenie stanowisk i obsługę korekt.
Reprezentatywne układy zastosowania
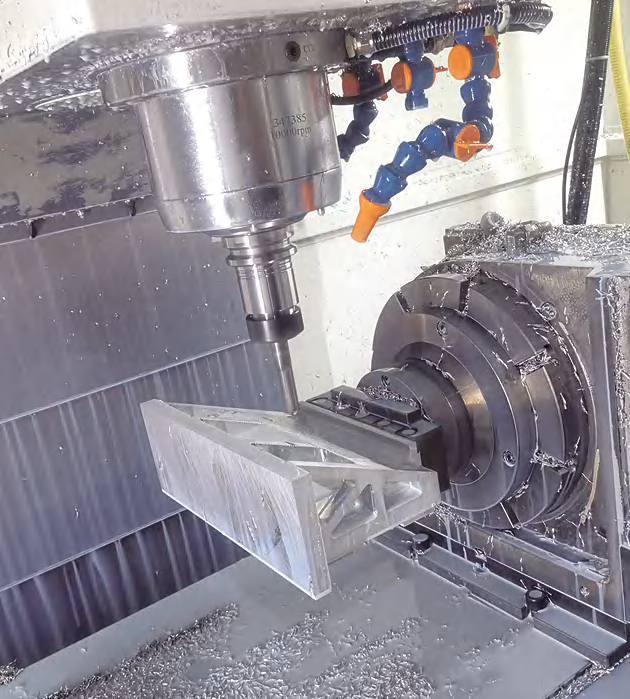
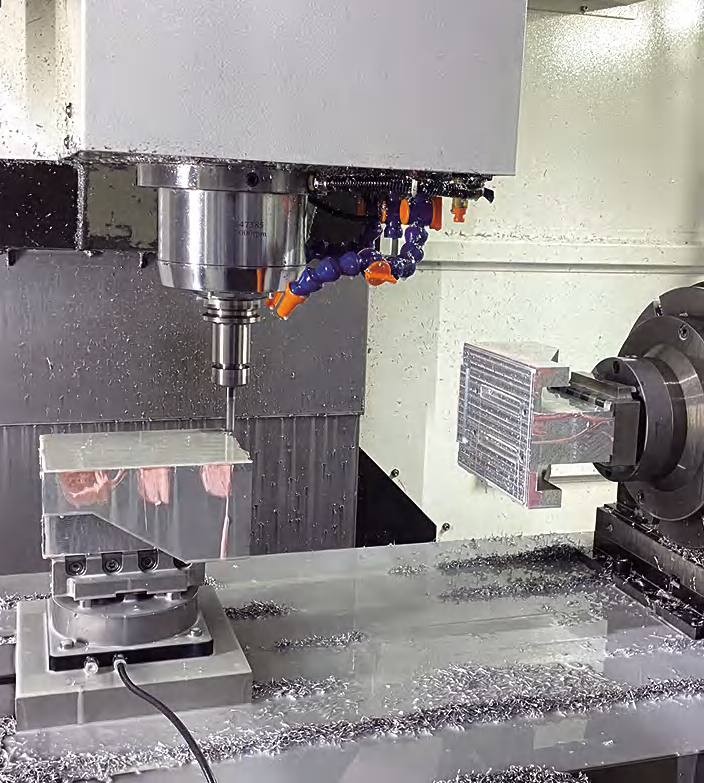
Przykładowe układy montażu na osi obrotowej i stole maszyny. Dopasuj uchwyt, oprawkę i przestrzeń roboczą maszyny do wybranej konfiguracji.
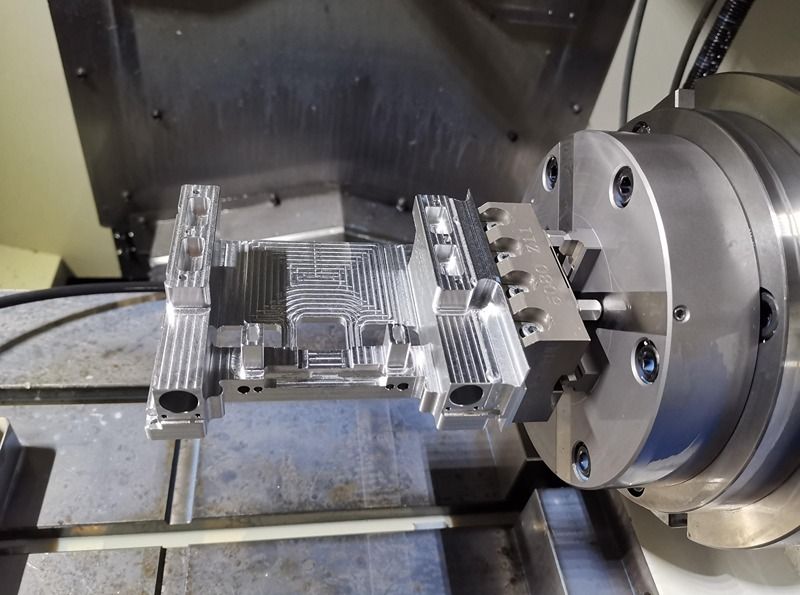
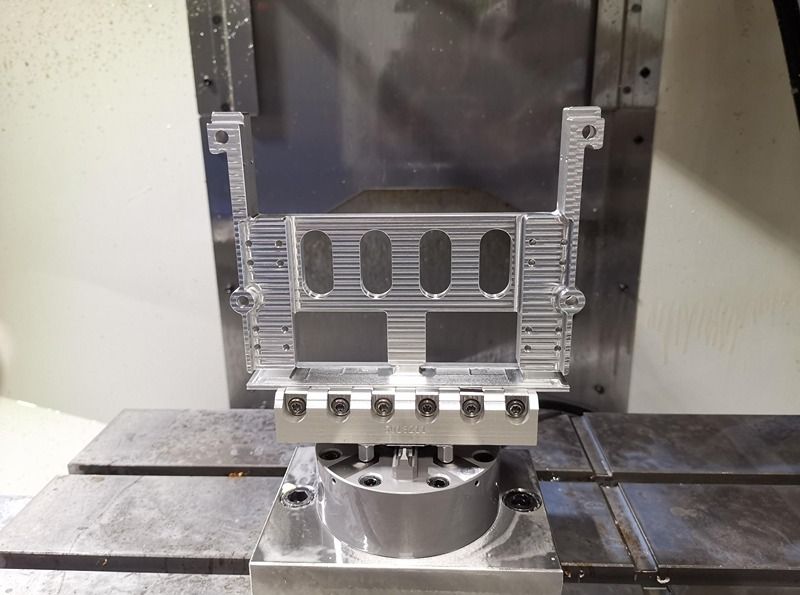
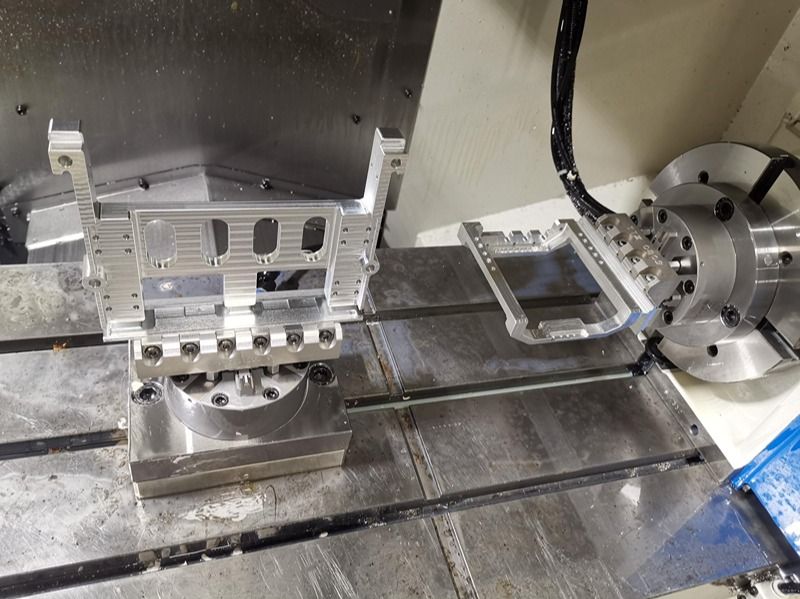
Widoki montażu z katalogu
Zdjęcia katalogowe pokazują układy montażowe. Sprawdź uchwyt, oprawkę, przestrzeń roboczą i proces na podstawie zatwierdzonego rysunku.
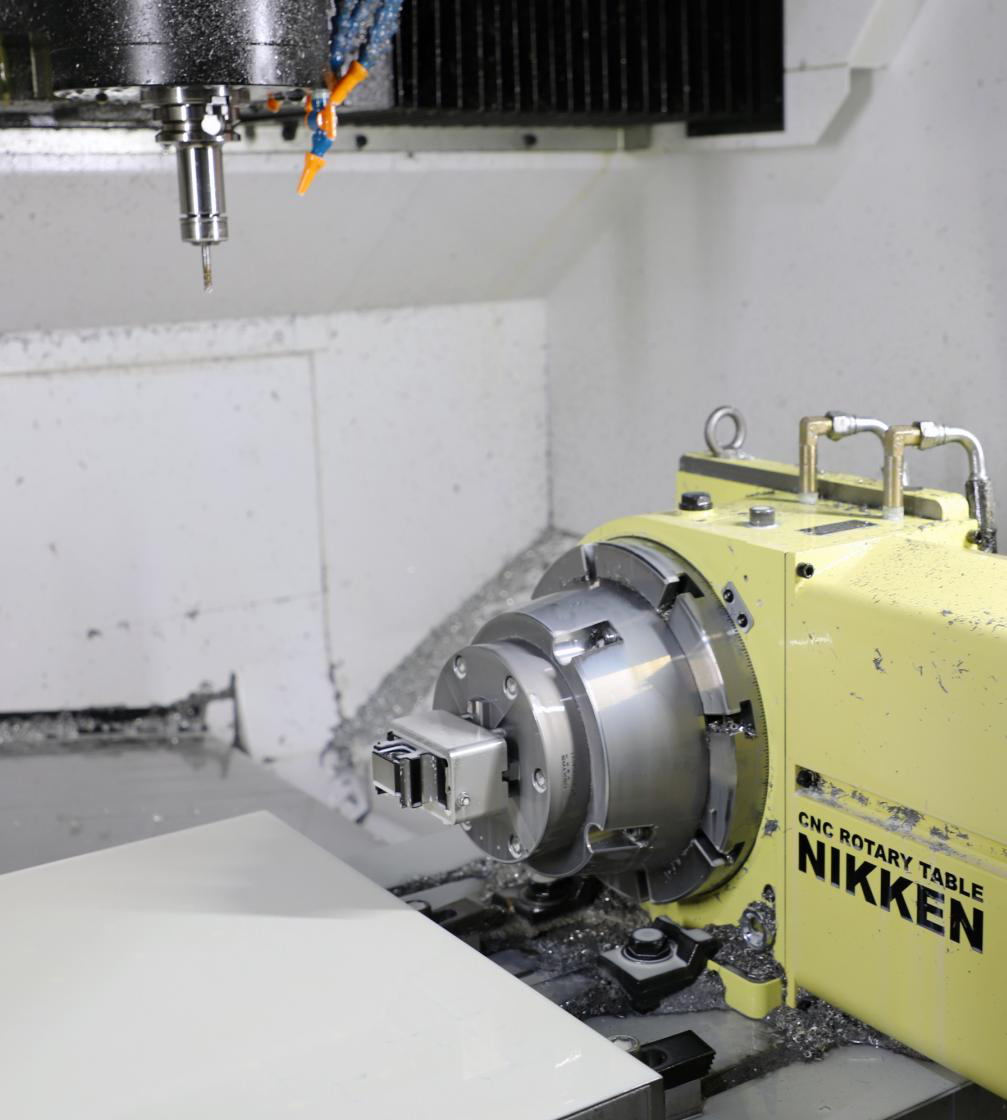
Akcesoria i szczegóły integracji
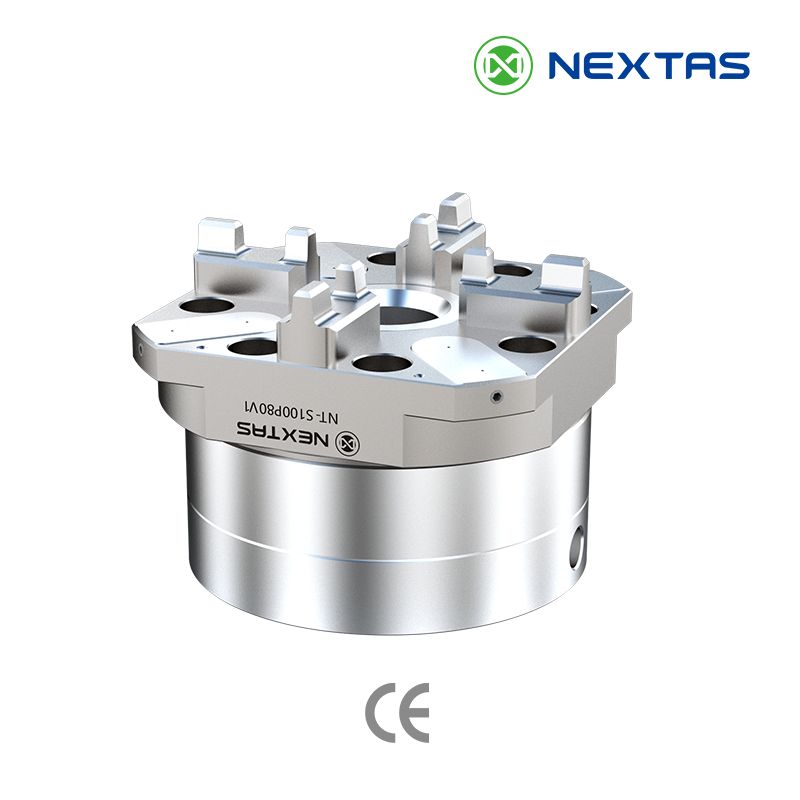
Budowa, czyszczenie i opcje
Katalog podaje konstrukcję z hartowanej stali nierdzewnej. Czyszczenie, nadzór szczelności, kanały wewnętrzne, uszczelnienie i funkcje przyłączy mogą zależeć od wybranego modelu i obwodu. Przed zwolnieniem należy potwierdzić zatwierdzony rysunek, instrukcję, środowisko i zakres zamówienia.
Płyty, trzpienie i elementy po stronie oprawki
Katalog podaje płyty pozycjonujące i odniesienie trzpienia zaciskowego obok korpusów uchwytu. Każdy element należy traktować jako kandydata do zamówienia i przed zwolnieniem sprawdzić dokładny model, rewizję, geometrię, mocowanie i zatwierdzony rysunek interfejsu.

Płyty pozycjonujące
Konfiguracje płyt i elementy podporowe.
| Model | Zastosowanie | Odniesienie |
|---|---|---|
| Płyta pozycjonująca o dużej zdolności | Konfiguracja / szczegół: każda płyta pozycjonująca zawiera 8 × M8 stóp podporowych.; Materiał: hartowana stal nierdzewna; Masa: 0,15 kg | |
| Płyta pozycjonująca o dużej zdolności | Konfiguracja / szczegół: 4 × M8 stóp podporowych + 4 × M5 śrub.; Materiał: hartowana stal nierdzewna; Masa: 0,11 kg | |
| Płyta pozycjonująca 50 | Konfiguracja / szczegół: liczbę i gwint stóp podporowych należy potwierdzić na zatwierdzonym rysunku NT-S100P50V1.; Materiał: hartowana stal nierdzewna; Masa: 0,03 kg |

Trzpień zaciskowy
Kandydat interfejsu po stronie oprawki do sprawdzenia na rysunku.
| Model | Zastosowanie | Odniesienie |
|---|---|---|
| Odpowiadający trzpień zaciskowy | Konfiguracja / szczegół: kandydat trzpienia powiązany z konfiguracjami modelu 100. Przed zwolnieniem należy sprawdzić dokładny model uchwytu, rewizję, geometrię oprawki i zatwierdzony rysunek.; Materiał: hartowana stal nierdzewna; Masa: 0,08 kg |
Numer katalogowy to uchwyt. Wynik transferu to płyta oprawki, trzpień, mocowanie i pomiar na każdym stanowisku.
Krótki dobór konfiguracji według przebiegu
Ustal kolejkę palet i dostępne potwierdzenia stanu przed zdefiniowaniem sekwencji pracy.
Sprawdź sztywność krótkiej zabudowy, drgania, przesunięcie bazy i wymaganą jakość powierzchni.
Potwierdź wyważenie, obciążenia dynamiczne, prześwity oraz ochronę przed mgłą chłodziwa.
Zapisz identyfikator wzorca, metodę pomiaru i plan jakości; termin oraz zakres dokumentacji uzgodnij w zamówieniu.
Przyłącza automatyki, sygnały i dobra praktyka
Typowe połączenie
0,5–0,8 MPa przy wybranym uchwycie; należy potwierdzić zatwierdzony obwód.
Cel
Otwiera zacisk do załadunku i rozładunku
Dobra praktyka
Należy określić filtrację, osuszanie, odwodnienie oraz przekroje przewodów i zaworów dla wybranego modelu i warunków obiektu.
Typowe połączenie
Impuls powietrza czasowy (zawór / PLC)
Cel
Daje jeden czasowy krok czyszczenia, jeśli wybrany model i obwód go zawierają.
Dobra praktyka
Jeśli jest wyposażony, należy określić impuls, wycieranie, kontrolę i odbiór dla rzeczywistego obciążenia wiórem i dielektrykiem.
Typowe połączenie
Wyłącznik ciśnieniowy lub czujnik zbliżeniowy
Cel
Daje jedno wejście stanu procesu dla sekwencji sterowania.
Dobra praktyka
Pokrycie diagnostyczne i każdą funkcję związaną z bezpieczeństwem należy potwierdzić w ocenie ryzyka całego gniazda. Zwykłe sygnały ciśnienia lub zbliżenia nie są automatycznie sygnałami bezpieczeństwa.
Typowe połączenie
Wejście maszyny (we/wy) / blokada
Cel
Daje dowód procesu o obecności lub osadzeniu oprawki, gdy wybrana metoda wykrywania jest potwierdzona.
Dobra praktyka
Zatrzymanie, stan bezpieczny, reset i powrót do pracy należy określić w potwierdzonej logice maszyny lub gniazda.
Typowe połączenie
Licznik PLC / MES
Cel
Plan obsługi uszczelnień i sprężyn
Dobra praktyka
Wyzwalacze kontroli należy ustalić według zatwierdzonej instrukcji, liczby cykli, środowiska, wycieku, odpowiedzi i zapisanego stanu.
Widoki produktu do wyboru procesu

EDM (obróbka elektroerozyjna)
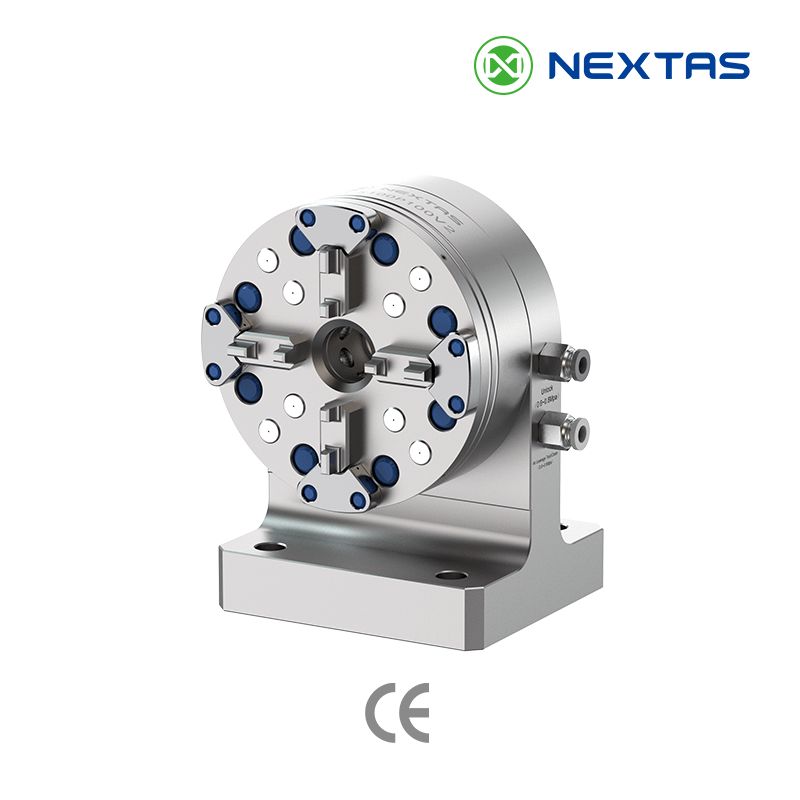
Wybraną konfigurację serii E można ocenić do drążenia lub wycinania drutowego po potwierdzeniu dokładnego modelu, interfejsu oprawki, obciążenia, środowiska dielektryka, czyszczenia i planu pomiaru.
Frezowanie szybkie
Zweryfikowana zabudowa oprawki może wspierać przygotowanie poza maszyną i szybkie frezowanie elektrod. Należy potwierdzić sztywność, wyważenie, obciążenie dynamiczne, odstęp narzędzia i zmierzoną podstawę przezbrojenia wybranej konfiguracji.
Szlifowanie i szlifowanie współrzędnościowe
Wybrana i potwierdzona zabudowa bazowa może wspierać transfer do szlifowania lub szlifowania współrzędnościowego. Tolerancja i chropowatość zależą od pełnego mocowania, obciążenia, środowiska, maszyny i pomiaru.
Narzędziownia i formy
Przygotowanie elektrod, EDM i kontrolę należy powiązać z zatwierdzoną oprawką. Przesunięcie bazy i zdolność procesu trzeba zmierzyć na każdym potwierdzonym stanowisku, a następnie porównać łączny czas realizacji z obecną drogą.
Widok produktu, 12 sekund
Zobacz uchwyt serii E NEXTAS
Zobacz korpus uchwytu serii E i jego montaż na stole maszyny. Porównaj wymiary modeli, dane zacisku i powtarzalność w danych technicznych.
Dalej do doboru i integracjiSzczegółowe uwagi o integracji i obsłudzeKliknij, aby rozwinąćKliknij, aby zwinąć
Szczegółowe uwagi o integracji i obsłudze
Zaplanuj przenoszenie bazy poprzez dobór modelu, integrację na miejscu i utrzymanie według stanu. Określ warunki pracy i kryteria odbioru FAT/SAT na podstawie wybranego rysunku, instrukcji i warunków w zakładzie.
Dobór oprawki i stanowiska
Pełny dobór modelu, oprawki, trzpienia i zabudowy wykonaj w liście doboru. Różnice EDM, WEDM, szlifowania, frezowania i pomiarów opisują warunki procesowe.
Montaż, powietrze i czyszczenie
- Użyj zatwierdzonego adaptera, rozstawu śrub, kołków, momentu dokręcania i metody kontroli płaskości. Nie obrabiaj ponownie płyty bez zatwierdzenia technicznego.
- Cztery wymienione modele wymagają 0,5–0,8 MPa. Ciśnienie zmierz przy uchwycie w wybranym obwodzie. Filtrację, osuszanie, odwadnianie, przewody i zawory dobierz do instrukcji oraz warunków zakładu.
- Potwierdź zgodność uszczelnień z olejem EDM lub wodą dejonizowaną w dokumentacji wybranego modelu i zamówieniu. Chroń przyłącza przed dielektrykiem, grafitem oraz mgłą chłodziwa.
- Jeśli model ma przedmuch, połącz go z oględzinami i ręcznym czyszczeniem, a następnie osobno sprawdź osadzenie. Sam przedmuch nie potwierdza czystości interfejsu.
- Porty i sygnały podłącz według macierzy sterowania. Próby ciśnienia, szczelności, czasu zadziałania i bazowania wykonaj według planu odbioru.
Obsługa i diagnostyka
- Jeśli baza Z zmienia się między cyklami, zatrzymaj proces. Sprawdź czystość, mocowanie, temperaturę, obciążenie, oprawkę, trzpień, obwód i zapisy pomiarów.
- Przy niepełnym osadzeniu sprawdź zatwierdzoną parę oprawka–trzpień, uszkodzenia geometrii, stan zwolnienia i interfejs montażowy przed kolejnym cyklem.
- Przy powolnym zwalnianiu skontroluj ciśnienie przy uchwycie, wycieki, zwężenia, filtrację, odwadnianie oraz dobór przewodów i zaworów według rysunku obwodu.
- Gdy ruch robota nie jest prawidłowo blokowany, przerwij uruchomienie. Integrator musi sprawdzić funkcje bezpieczeństwa, diagnostykę i procedury wznowienia według planu odbioru.
- Przy korozji lub nadmiernym zabrudzeniu sprawdź materiały, uszczelnienia, osłony, przewody i zgodność z dielektrykiem.
Sprawdzaj uszczelnienia, sprężyny, oprawki, trzpienie i porty według zatwierdzonej instrukcji oraz zapisów stanu. Części zamienne określ w zamówieniu. Terminy kontroli dostosuj do dielektryka, grafitu, wiórów, liczby cykli i zmierzonej odpowiedzi.
Wczesny objaw
Zmierzone przesunięcie bazy poza uzgodnioną granicą sterowania zainstalowanego procesu.
Zapobieganie / pierwszy krok
Jeśli jest wyposażony, należy połączyć potwierdzone przedmuchanie z oględzinami i ręcznym czyszczeniem w odstępie zależnym od stanu.
Wczesny objaw
Powolne zwalnianie, nierówny czas otwarcia.
Zapobieganie / pierwszy krok
Należy określić filtrację i kontrolować przyłącza w odstępie opartym na zatwierdzonej instrukcji, liczbie cykli, środowisku i zmierzonej odpowiedzi.
Wczesny objaw
Wolne zadziałanie, widoczne sączenie wokół korpusu.
Zapobieganie / pierwszy krok
Uszczelnienia należy kontrolować i wymieniać według zatwierdzonej instrukcji, zgodności z dielektrykiem, wycieku, odpowiedzi zadziałania i zapisanego stanu.
Wczesny objaw
Położenie elektrody przesuwa się po nagrzaniu wanny.
Zapobieganie / pierwszy krok
Stabilizację i ponowną weryfikację należy określić na podstawie zmierzonej temperatury wanny i części, uzgodnioną metodą odbioru.
Czy przed zwolnieniem potrzebny jest rysunek modelu, przegląd zgodności typu ITS, rozstaw mocowania albo kontrola obwodu powietrza?
Poproś o przegląd technicznyWARIANTY SERII E
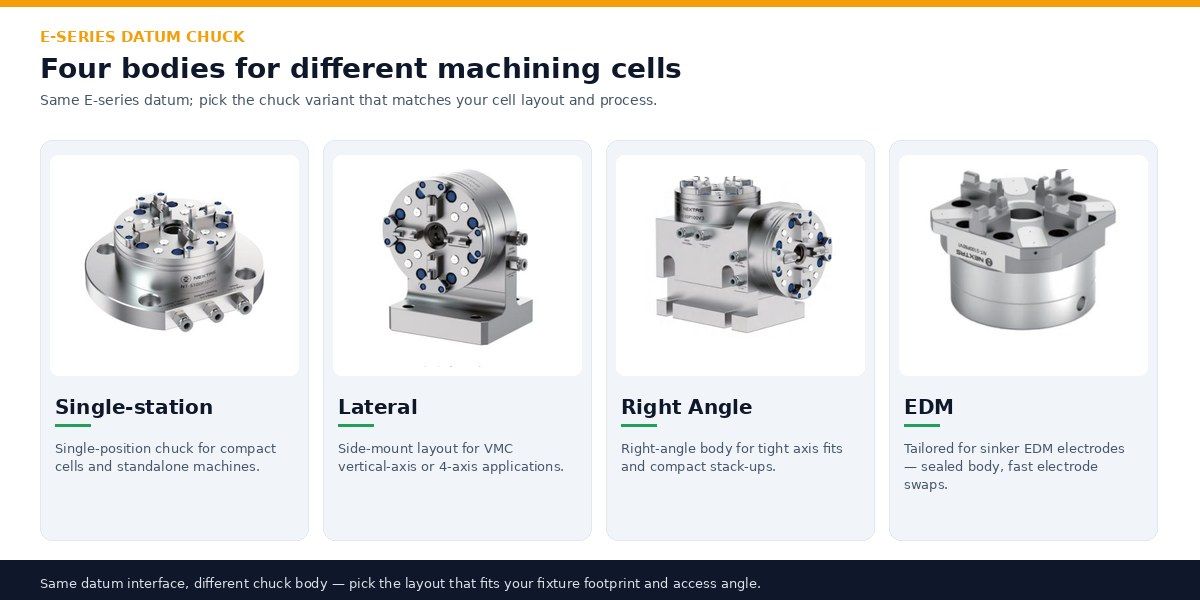
Cztery korpusy uchwytu serii E do różnych gniazd
Katalog podaje warianty jednostanowiskowe, boczne, kątowe i korpus EDM. Należy porównać kierunek zakładania oprawki, wysokość zabudowy, dostęp narzędzia i luz przewodów. Ostateczne mocowanie i interfejs oprawki trzeba potwierdzić na zatwierdzonym rysunku wybranego modelu.
Kontrole odbioru i uruchomienia
Odbiór bazy i kompletnego gniazda
Pomiary bazy i zgodności
Dla każdego stanowiska potwierdź zatwierdzoną oprawkę, paletę, trzpień, rewizję, orientację i rysunek montażu. Zmierz bazę Z względem wzorca o udokumentowanej identyfikowalności przy użyciu WMP, czujnika lub uzgodnionej metody. Określ próbkę, cykle, obciążenie, temperaturę, kolejność i niepewność pomiaru. Katalogowa powtarzalność <0,003 mm jest punktem odniesienia komponentu; kryterium zainstalowanego procesu wymaga osobnego uzgodnienia.
Powietrze, szczelność i osadzenie
Czas zacisku i zwolnienia zmierz przy uchwycie w zakresie 0,5–0,8 MPa oraz uzgodnionych warunkach obwodu. Zapisz stan powierzchni i dowód pełnego osadzenia. Dla próby szczelności ustal medium, ciśnienie, czas utrzymania, dopuszczalny spadek i próg wycieku. Wynik porównaj z wymaganiami projektu.
Sterowanie i bezpieczeństwo
Sprawdź monitorowane stany zacisku, osadzenia i ciśnienia oraz niepełne osadzenie, limity czasu i zanik powietrza. Zwaliduj osłony, blokady, sterowanie związane z bezpieczeństwem, stany awarii, stan bezpieczny, reset i wznowienie całego gniazda. Sprężynowe utrzymanie i zwykły sygnał czujnika nie zastępują tych funkcji ani oceny ryzyka.
Zapisy FAT/SAT i przekazanie
Uzgodnij kryteria FAT/SAT, raport pomiarów, schemat obwodu, rysunki stanowisk, zakres wykrywania, dokumentację kontroli jakości, obsługę i części zamienne. Objawy i postępowanie serwisowe pozostają w instrukcji obsługi stanowiska.
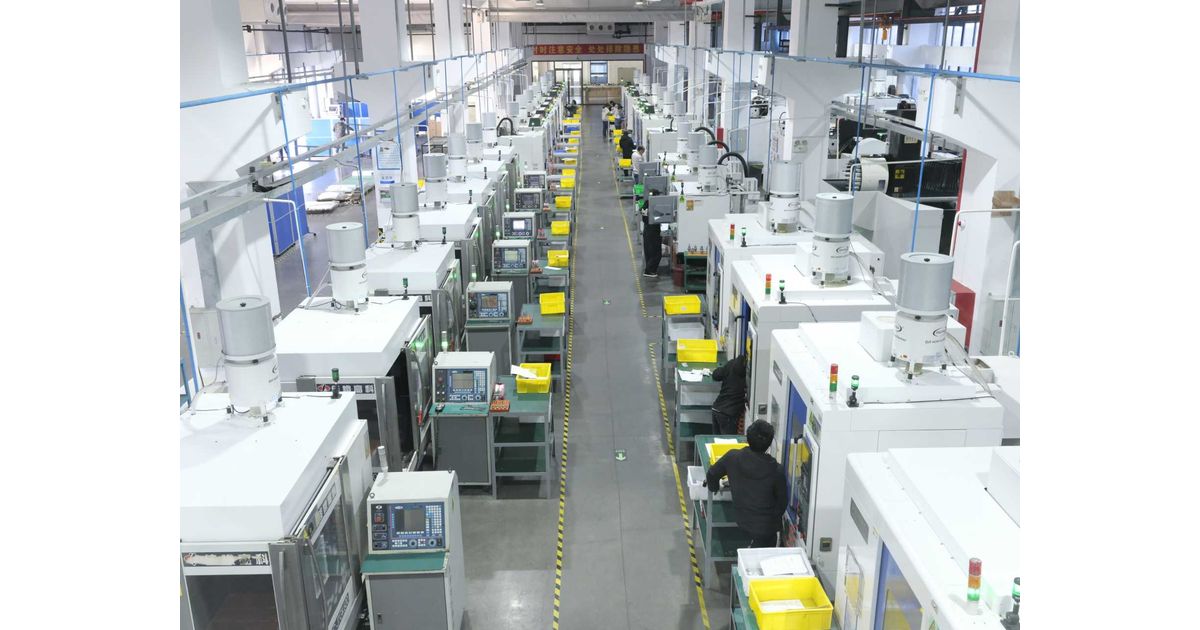
Aktualizacja strony . Wartości katalogowe tej rodziny pochodzą z katalogu NEXTAS 2026 przemysłowego mocowania szybkowymiennego. Wymiary określane na rysunku sprawdź na rysunku wybranego modelu. Poproś o katalog. Zakład, katalogi i targi.
Materiały produktowe
Częste pytania
Jaka powtarzalność pozycjonowania jest podana dla wariantów modelu 100 serii E?
Cztery wymienione warianty Model 100 mają katalogową powtarzalność pozycjonowania komponentu <0.003 mm. Porównaj modele i zaplanuj pomiar bazy po montażu.
Jak działa mechanizm zacisku i jaka siła jest podana?
Mechanizm samohamowny blokuje oprawkę, a powietrze zwalnia zacisk. Tabela modeli rozdziela siłę zacisku i obciążenie mocowania dla każdego modelu.
Czy jest przewidziany do oprawek i palet typu ITS 50 / ER-036345?
Tak, jako interfejs wymagający sprawdzenia dla konkretnego modelu. Właściwe części współpracujące potwierdź według listy doboru oprawki i stanowiska.
Do jakich procesów jest najbardziej odpowiedni?
Główne zastosowania to przygotowanie elektrod, elektrodrążenie wgłębne, transfer WEDM, szlifowanie i pomiary. Kontrole dla poszczególnych procesów wskazują różnice w przygotowaniu stanowiska.
Jak radzi sobie z wiórami, dielektrykiem i zanieczyszczeniem w automatyzacji?
Jeśli model ma przedmuch, traktuj go jako jeden z etapów czyszczenia. Pozostałe czynności określa procedura czyszczenia i osadzenia.
Jaka jakość powietrza jest zalecana do stabilnych cykli bez stałej obecności operatora?
Podany zakres pracy i przygotowanie odpowiednie do warunków zakładu znajdziesz w wytycznych zasilania powietrzem.
Jak utrzymać tę samą bazę Z na kilku maszynach?
Zmierz każde stanowisko względem wzorca z udokumentowaną identyfikowalnością. Zakres pomiarów i zapisów określa procedura odbioru bazy.
Czy można go bezpiecznie zintegrować z robotami lub systemami palet?
Załadunek robotem wymaga integracji i odbioru całego gniazda. Zakres ustal według kontroli sterowania oraz bezpieczeństwa.




Szybka wycena
Poproś o wycenę: Uchwyt serii E
Zacznij od imienia i nazwiska, służbowego e-maila, maszyny i etapu transferu, który chcesz usprawnić. Inżynierowie NEXTAS pomogą porównać konfiguracje serii E i określić zakres wyceny.