Wiedza branżowa
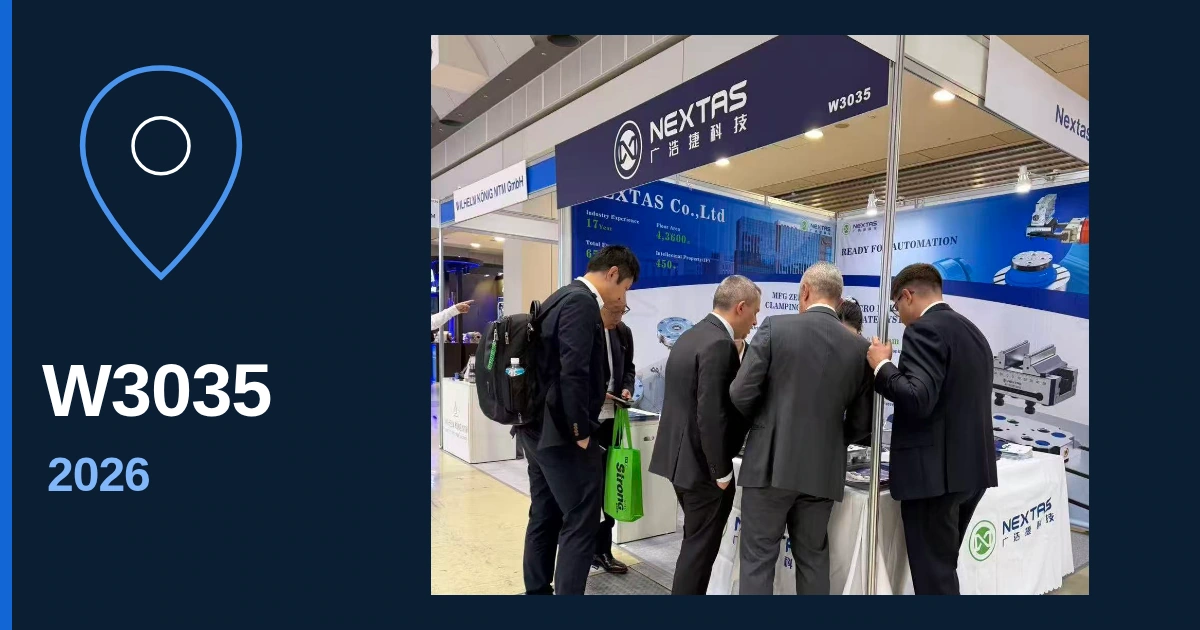
Na żywo z JIMTOF | Stoisko NEXTAS W3035
Tokyo Big Sight, hala zachodnia 3: dema punktu zerowego i pneumatyki na stole, zdjęcia ze stoiska i jeden Short.
Czytaj dalej →
Biblioteka inżynierska NEXTAS
Porównaj punkt zerowy, imadła i przypadki z warsztatu z maszyną, detalem i czasem przezbrojenia, zanim złożysz zamówienie.
Archiwum poradników
To wyszukiwanie i przyciski tematów filtrują archiwum poradników poniżej. Nie filtrują przypadków.
Łącznie 76 poradników
Poradniki doboru

Wspólny interfejs punktu zerowego pozwala przygotować kolejny przyrząd poza maszyną. Porównaj moduły odbiorcze i płyty pod kątem maszyny, rozmiaru przyrządu i sposobu przezbrajania.
Czytaj poradnik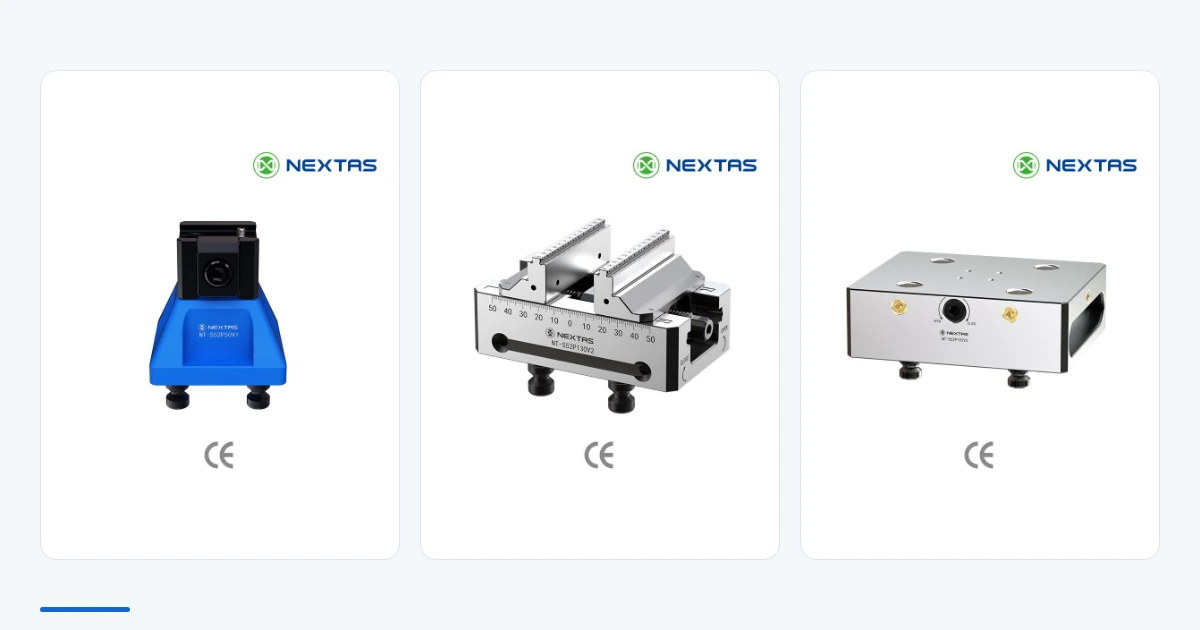
Detal i kolejność operacji pomagają wybrać imadło, chwyt na jaskółczy ogon lub przyrząd specjalny. Baza punktu zerowego określa połączenie przyrządu z maszyną i jego powrót po przezbrojeniu.
Czytaj poradnik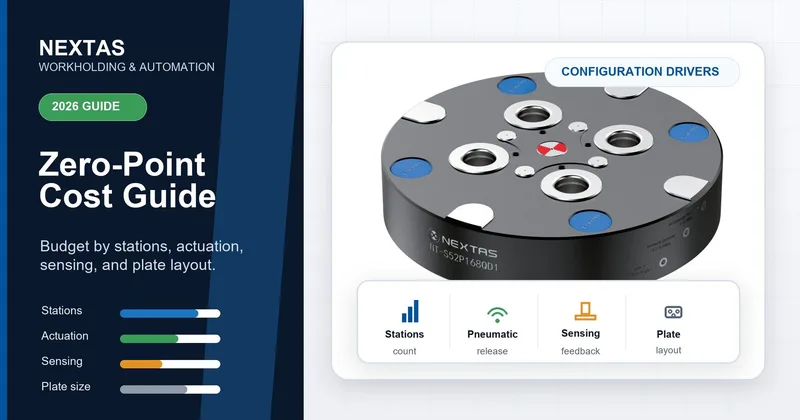
Sprawdź, co wpływa na koszt modułów, płyt, interfejsów i montażu. Dane maszyny, liczba palet i cel produkcyjny pozwalają rozpocząć planowanie budżetu.
Czytaj poradnikOpublikowane mocowania
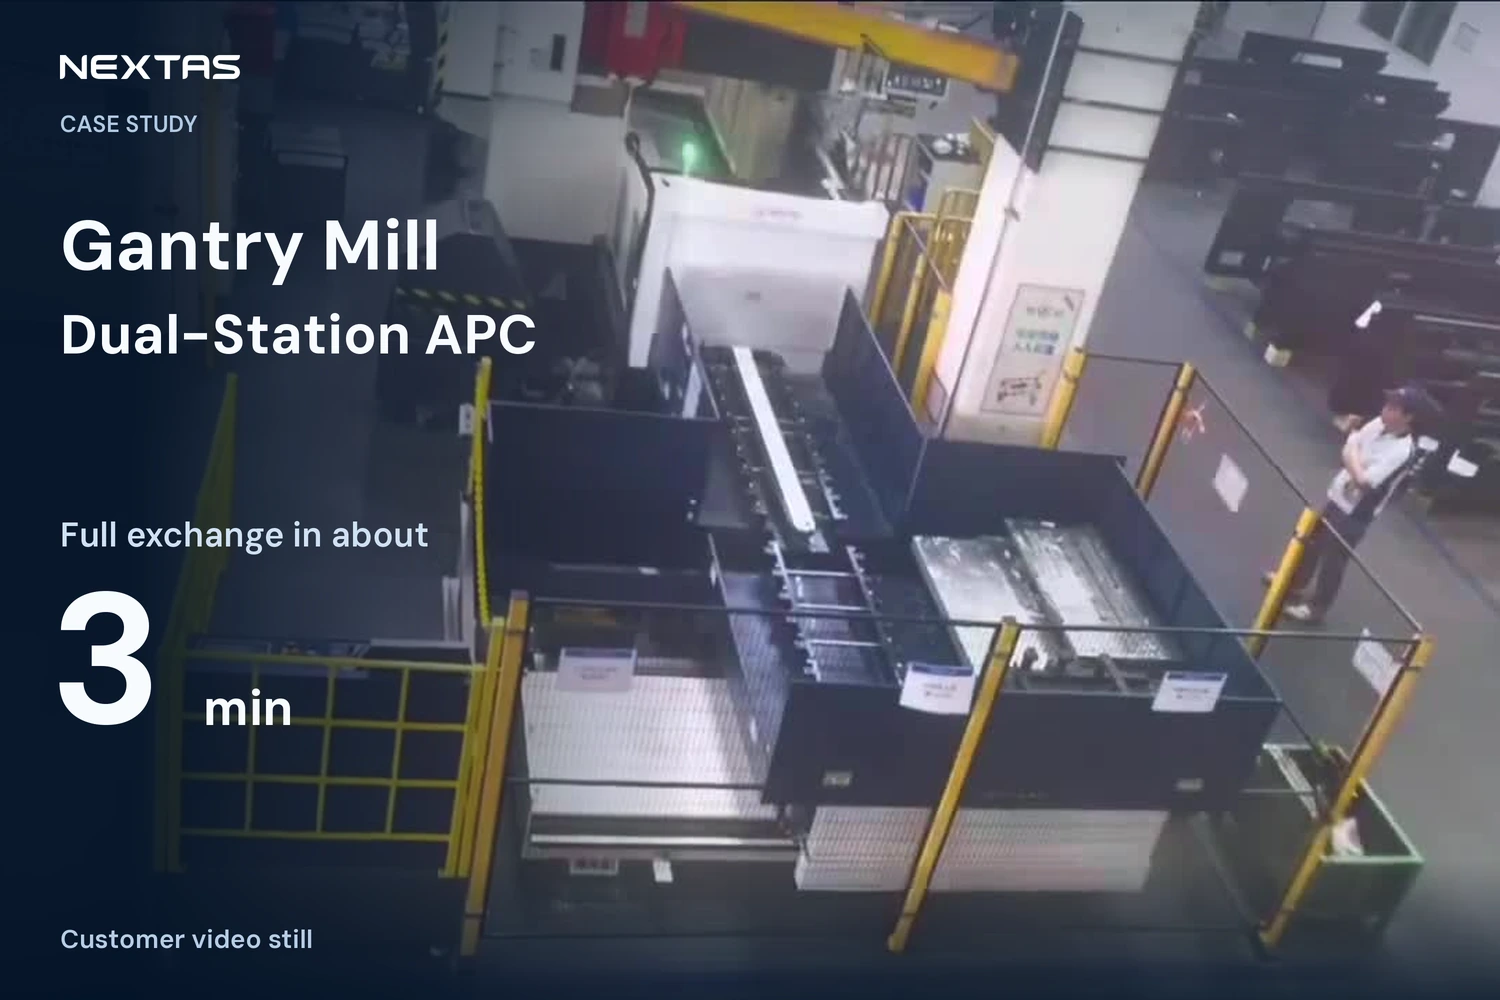
Tabela podaje wymianę z suwnicą i mocowaniem jako 15–45 minut, a wymianę dwustanowiskową jako około 3 minut. Nagranie jest przyspieszone.
Czytaj przypadek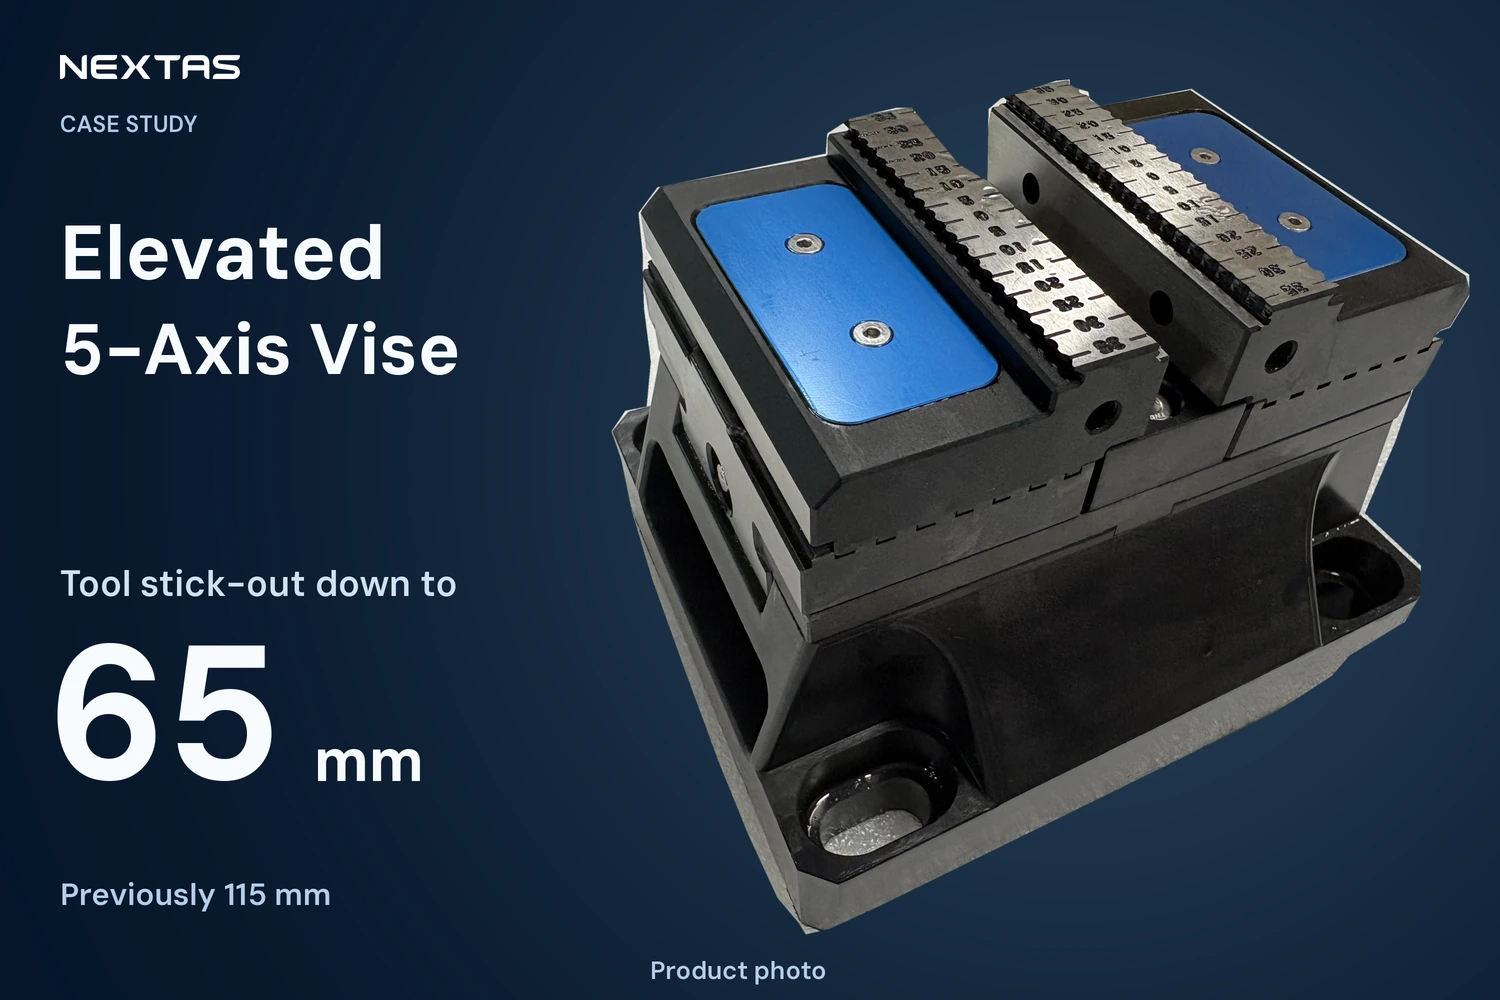
Imadło podwyższone o 70 mm zastąpiło stosowane podwyższenie. Tabela podaje wysięg narzędzia 65 mm zamiast 115 mm i posuw zgrubny wyższy o 35%.
Czytaj przypadek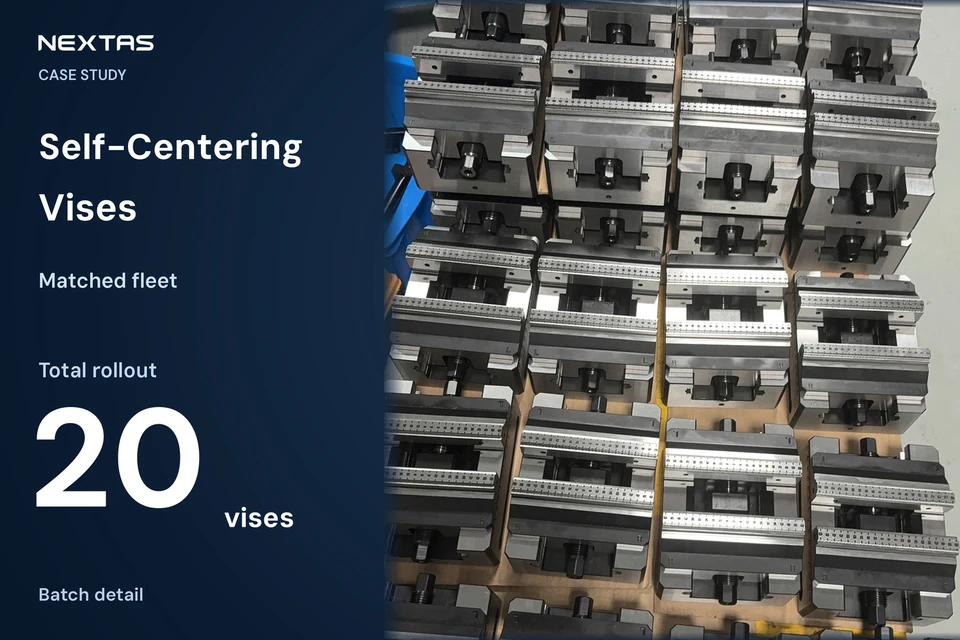
Sparowana partia 20 imadeł samocentrujących mocuje na chwycie 3,5 mm. Artykuł podaje, że oszczędność materiału spłaciła flotę w mniej niż cztery miesiące.
Czytaj przypadekMaszyna i detal są już znane? Wyślij pytanie o mocowanie ze strony kontaktu.
Pełne archiwum
Poradniki 1–12 z 76 · Strona 1 z 7
Tokyo Big Sight, hala zachodnia 3: dema punktu zerowego i pneumatyki na stole, zdjęcia ze stoiska i jeden Short.
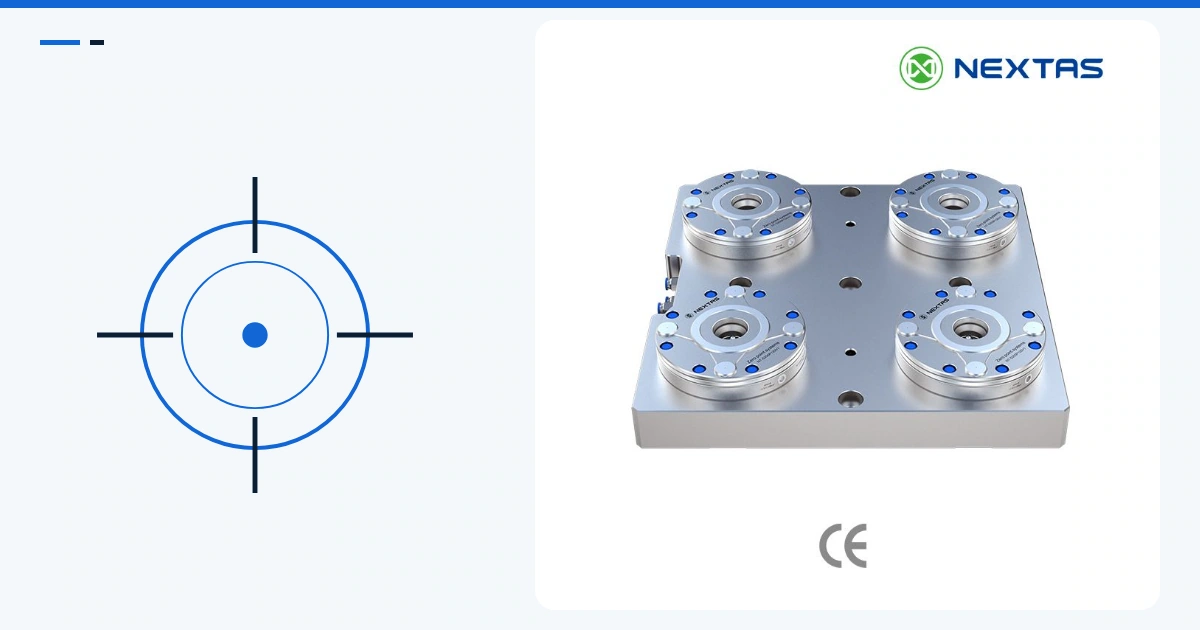
Punkt zerowy to złącze szybkiej wymiany, które z powrotem osadza przyrząd na przygotowanej podstawie. System mocowania w punkcie zerowym to to złącze plus części, które muszą do niego pasować.
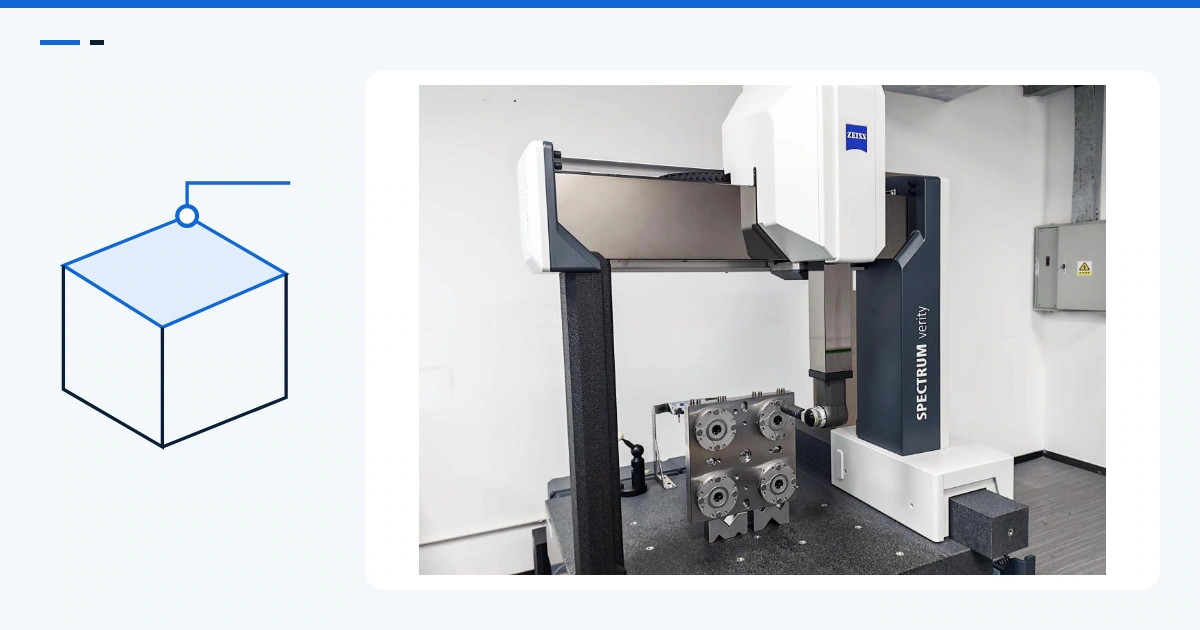
Punkt odniesienia zerowego to fizyczne miejsce, które nazywasz przy ustawianiu albo sprawdzaniu pozycji — wpisz powierzchnię, podkładkę, otwór albo płaszczyznę, nie zacisk w to miejsce.
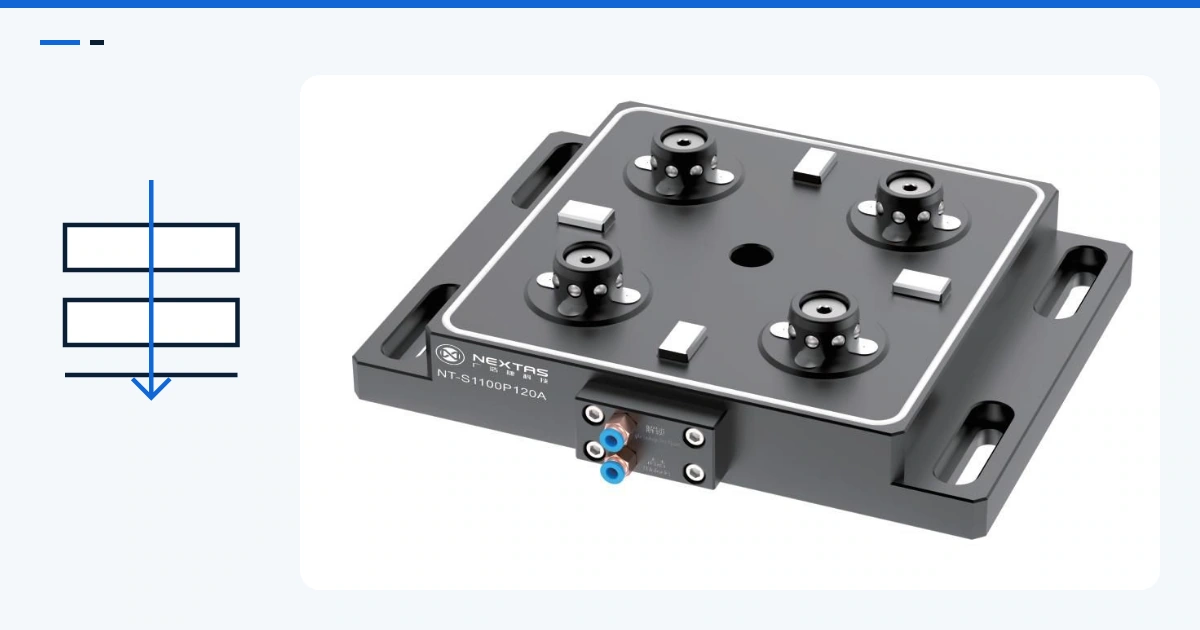
Układ baz to zestaw ustalający, który przywraca odniesienie: powierzchnie, od których mierzysz, dociągnięcie i blokada obrotu, gdy rysunek jej wymaga.
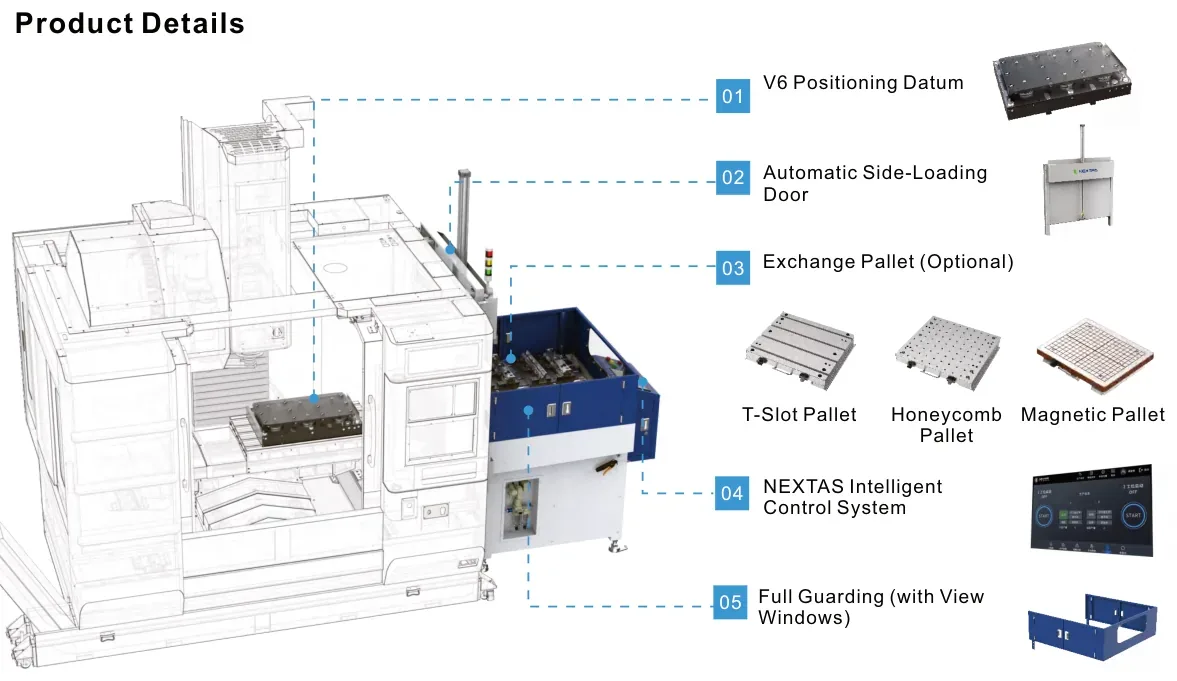
Przypadek katalogowy podaje wzrost miesięcznej wydajności o 84% i roczne obniżenie kosztów o 456 000 RMB. Sprawdź, jak działa przygotowanie poza maszyną.
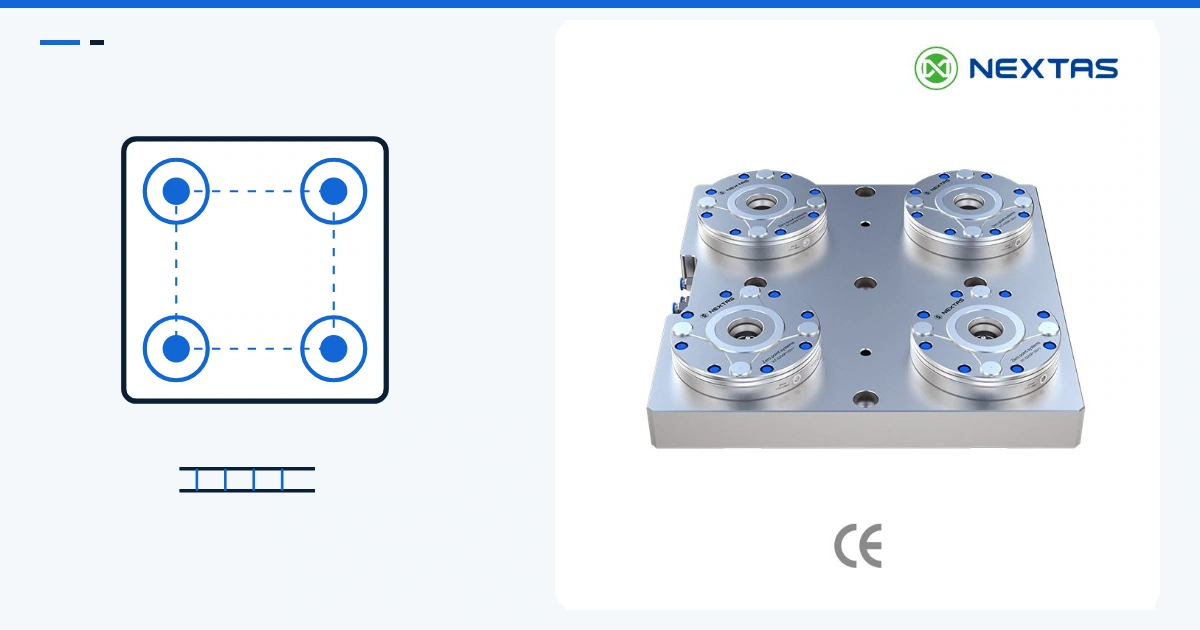
Robot sadza cztery trzpienie w czterech gniazdach. Ten rozstaw jest standardem wspólnym dla każdej maszyny na linii. Szyna tylko przewozi.
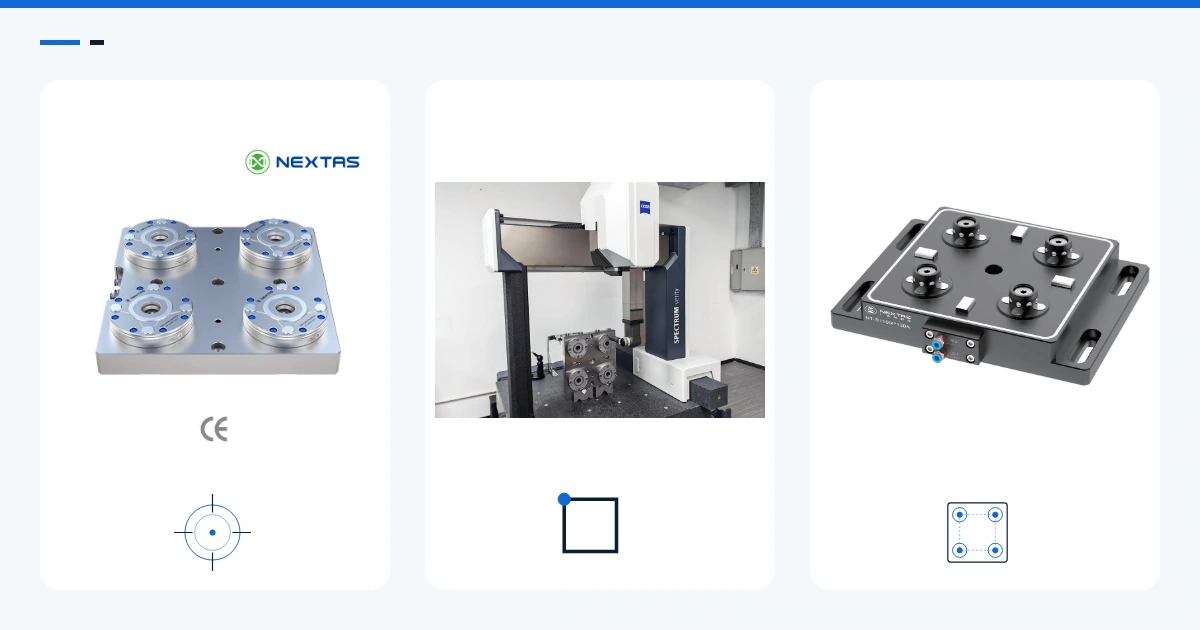
Punkt zerowy osadza przyrząd ponownie. Odniesienie zerowe to powierzchnia albo otwór. Układ baz to zestaw ustalenia. Porównanie i zapytanie są tutaj.
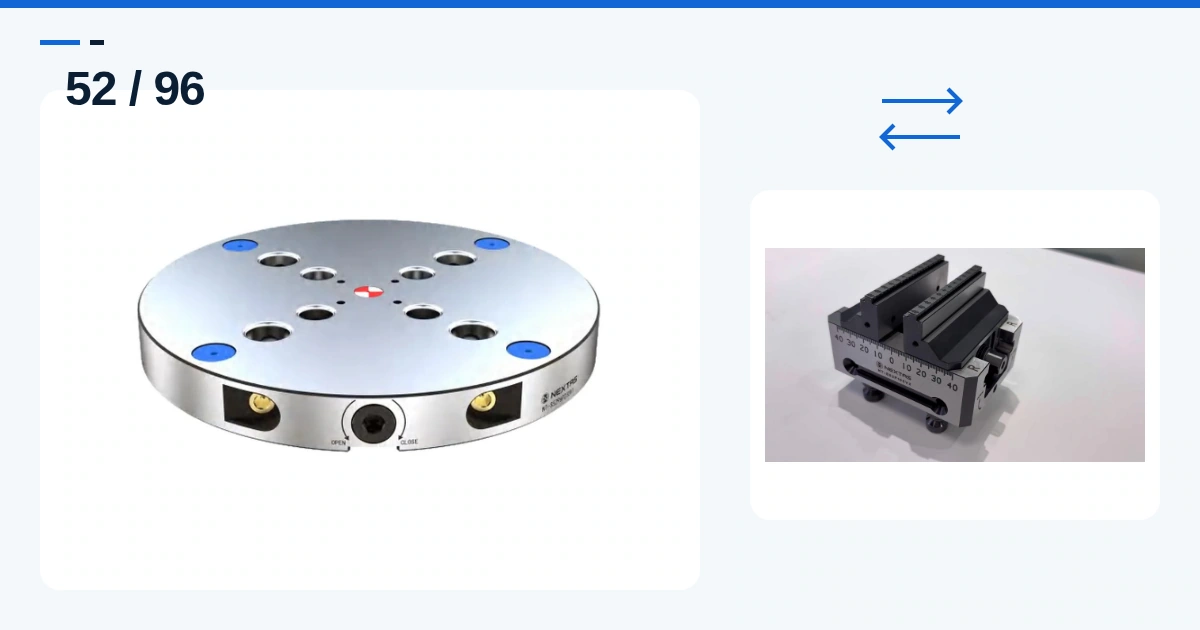
30-sekundowy film: podstawa zostaje na maszynie. Klucz blokuje małe imadło, potem duże. Kołek 52 wchodzi w gniazdo 52, kołek 96 w gniazdo 96.
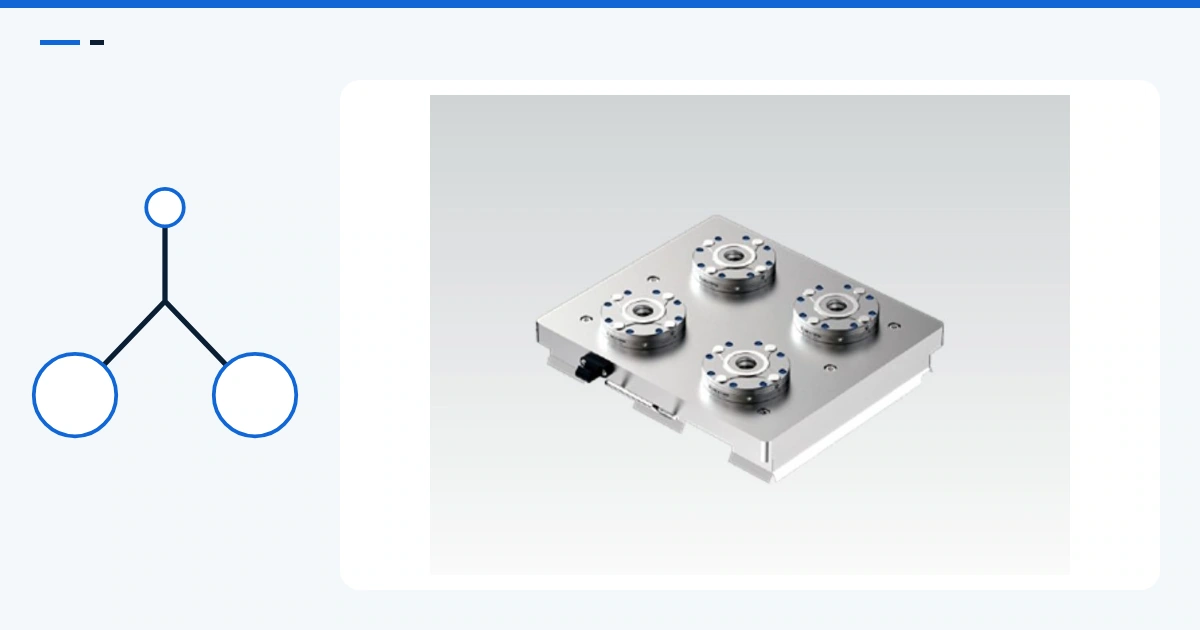
Porównaj Jergens Ball Lock i mocowanie w punkcie zerowym: sposób ustalania, siłę, powtarzalność, wysokość układu oraz ręczny lub automatyczny załadunek.
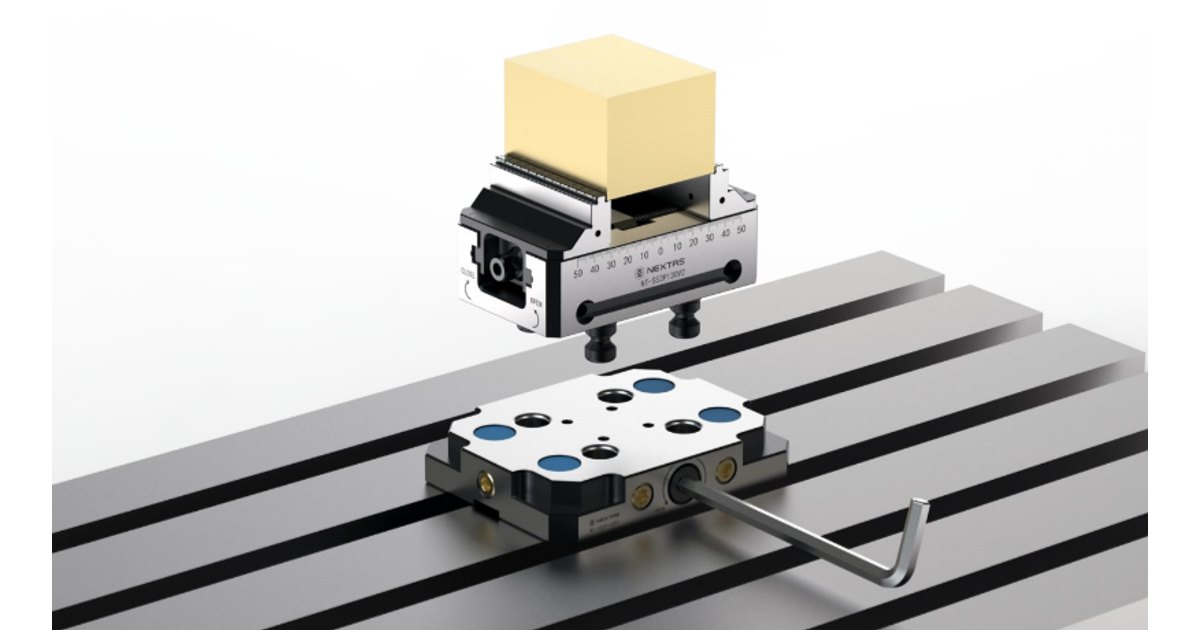
Sprawdź ograniczenia wymiany narzędzia i pochylenia przed ustaleniem wysokości mocowania 5-osiowego. Rozróżnij rozstaw, wysokość i rozwarcie.
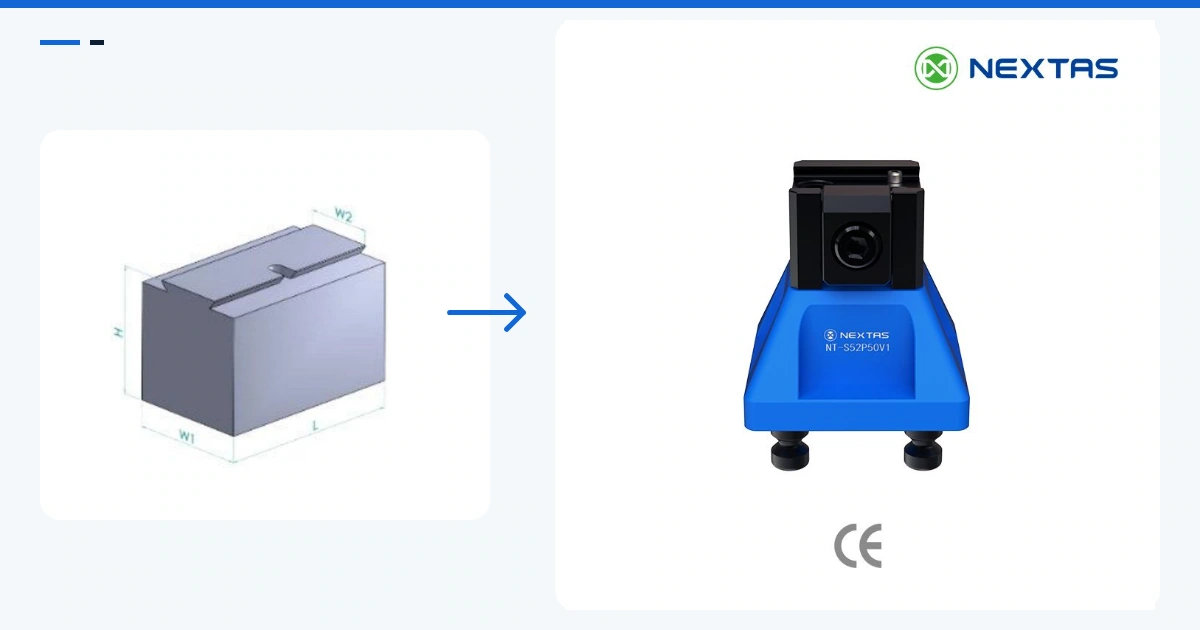
Przygotuj czop jaskółczego ogona do CNC: dobierz naddatek, geometrię boków, kolejność obróbki i kontrolę przez wałeczki przed obróbką pięcioosiową.
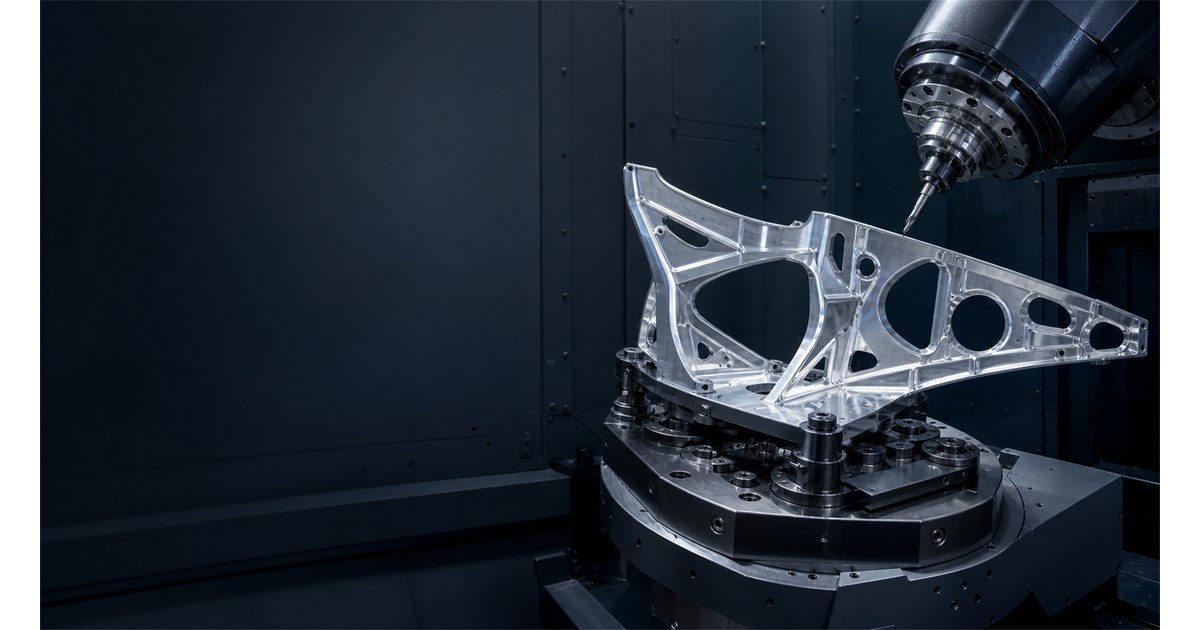
Oceń podparcie i siły zacisku cienkiej ścianki. Przed uruchomieniem partii porównaj pomiary w zamocowaniu i po zwolnieniu według uzgodnionych granic.
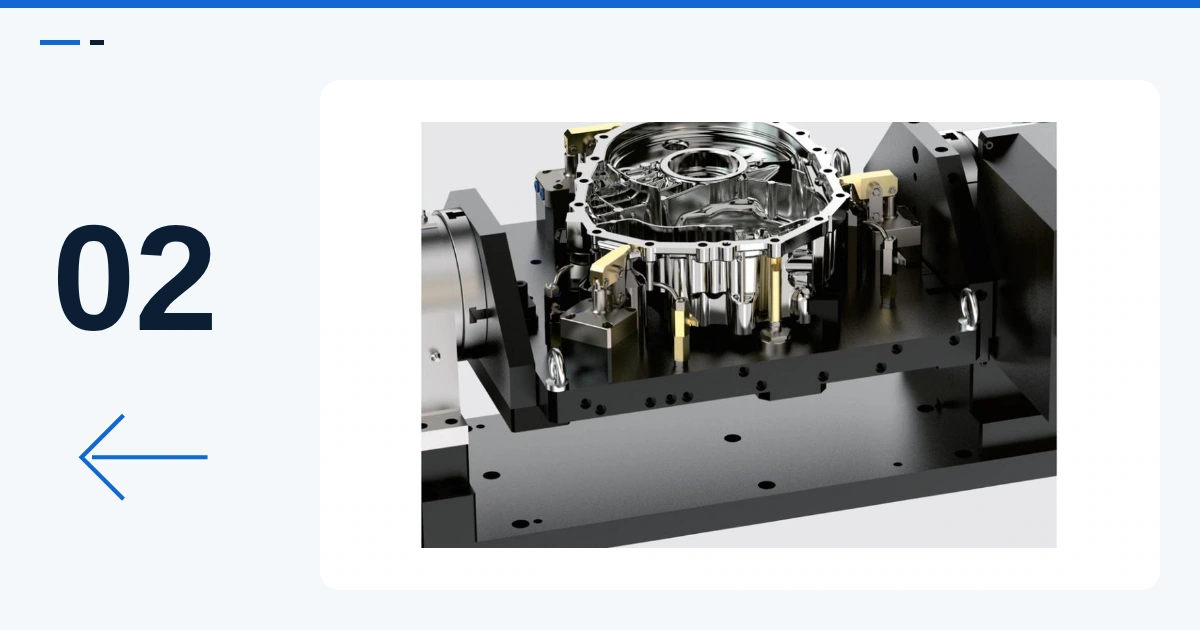
Ustal drugą operację na powierzchniach i otworach z pierwszej. Dociskaj nad podporami, użyj kołka walcowego i ściętego oraz sprawdź sprężynowanie.
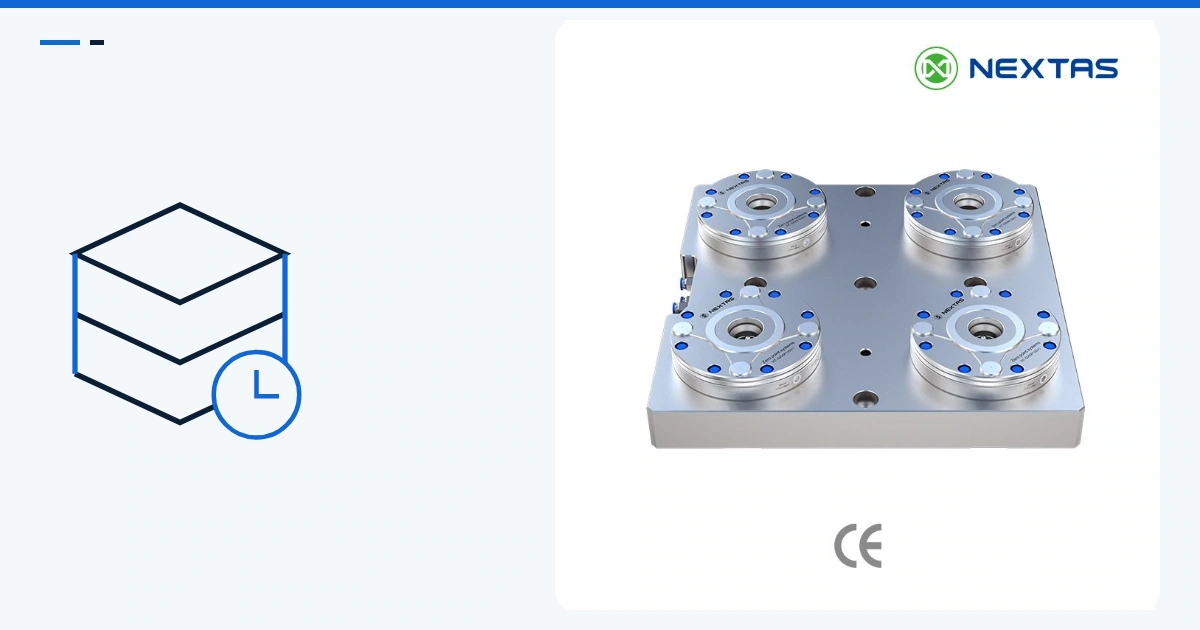
Awaria modułu może zatrzymać gniazdo. Zaplanuj zapas trzpieni, uszczelnień i smaru. Przed zamówieniem zidentyfikuj moduł według oznaczenia, otworu i przyłączy.
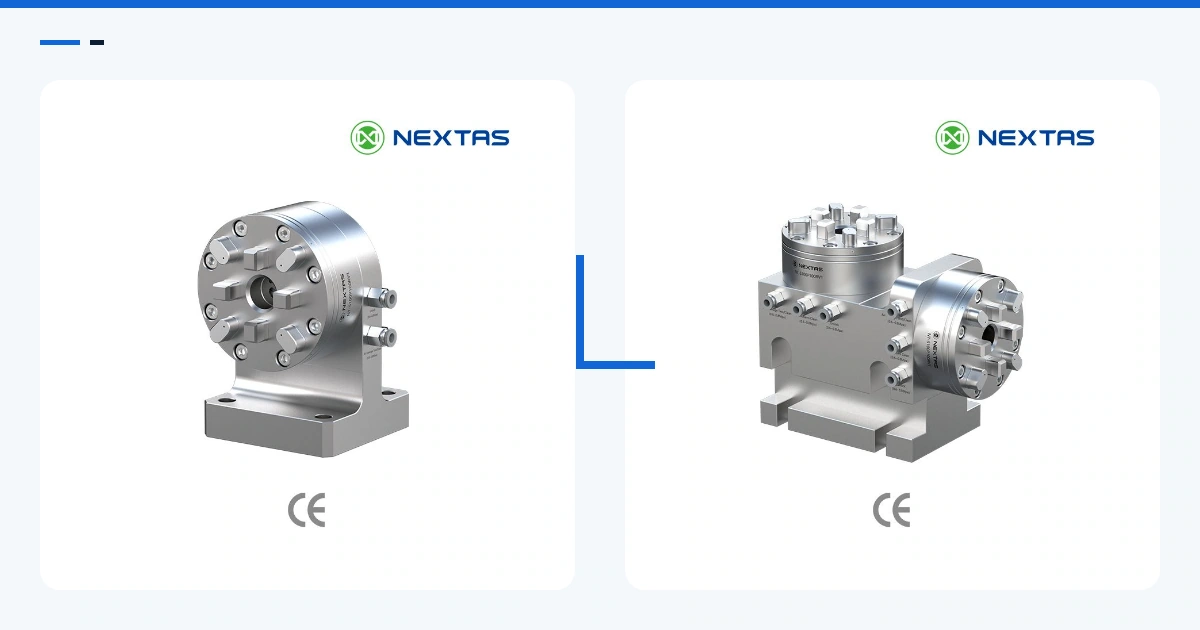
Porównaj boczny pionowy NT-S100P100RV2 z kątowym NT-S100P100RV3. Sprawdź masę, powierzchnie bazowe, obciążenie osi i rysunki montażowe.
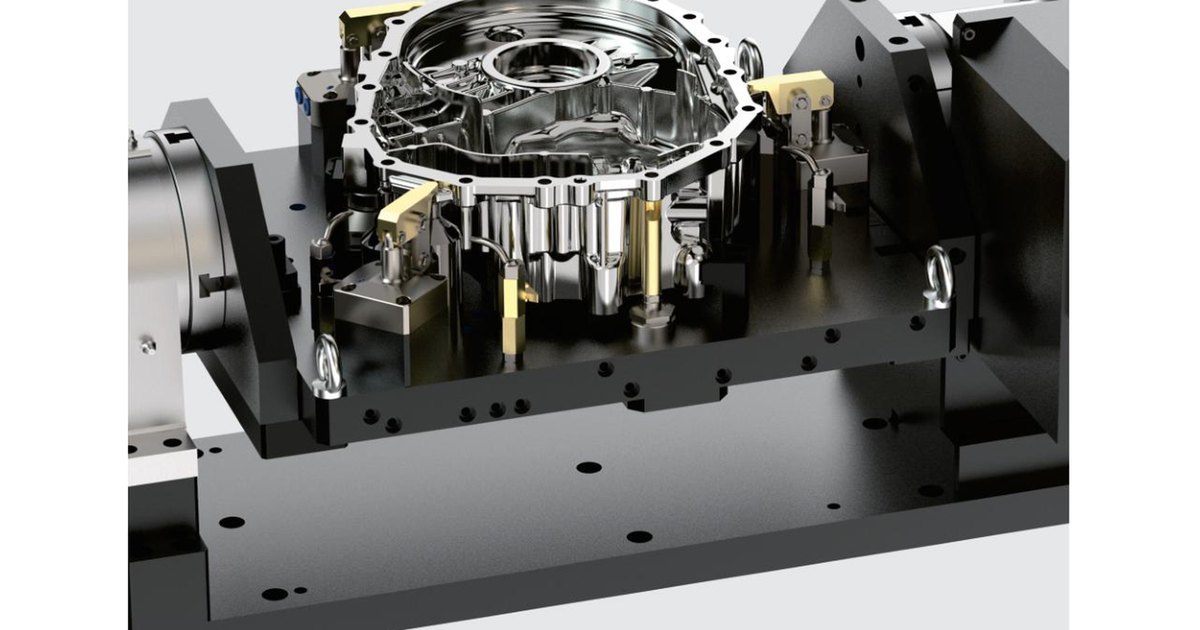
Model detalu lub wyraźne zdjęcia wystarczą do rozpoczęcia rozmowy. Dodaj dane maszyny i cel produkcji, a wspólnie ustalimy bazowanie, podparcie i mocowanie. Kolejność, zakres ciśnienia i połączenia obrotowe opracujemy z Tobą i potwierdzimy do oferty.
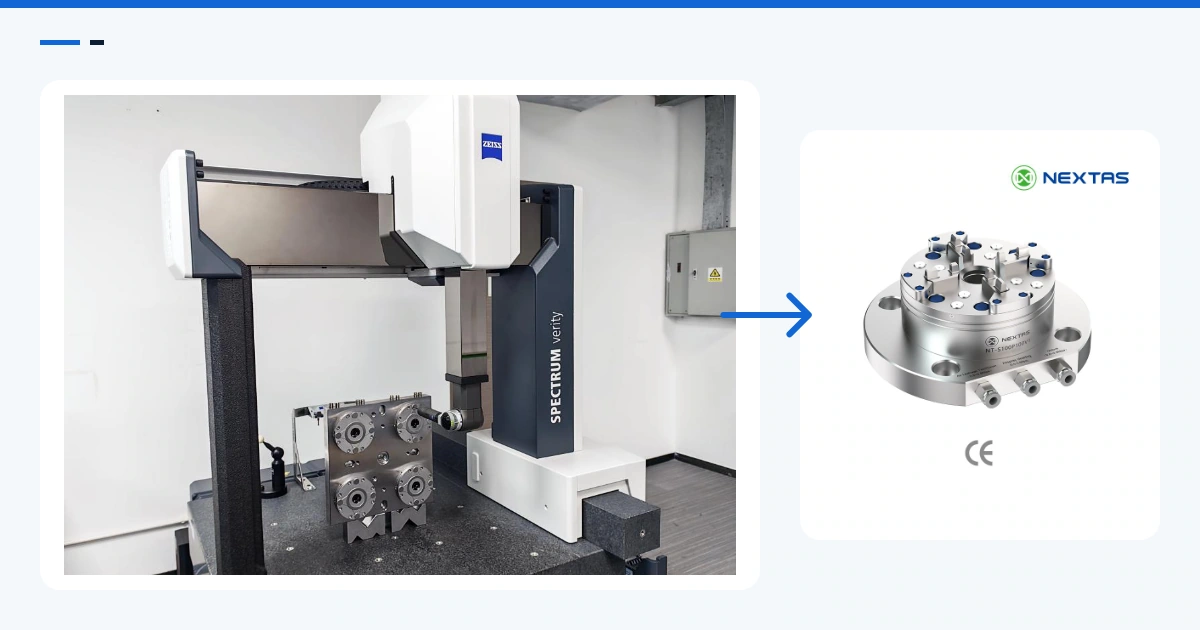
Zaplanuj transfer bazy między WEDM, EDM wgłębnym i CMM. Sprawdź interfejsy, ustawienie stanowisk, korekcje, niepewność i dowody odbioru.
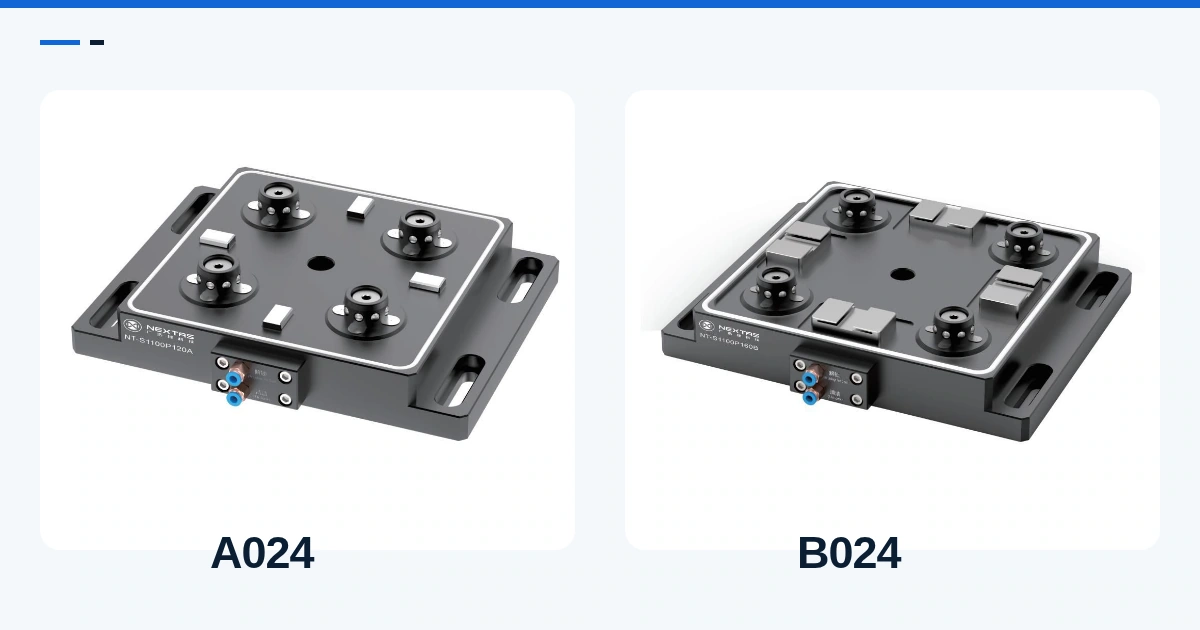
Dobierz korpus A024 lub B024 z pasującą paletą do robotyzowanej wymiany oprzyrządowania. Porównaj obrys podstawy, rozstaw powierzchni ustalających, środek ciężkości i prześwit maszyny, aby zapytać o właściwą konfigurację.
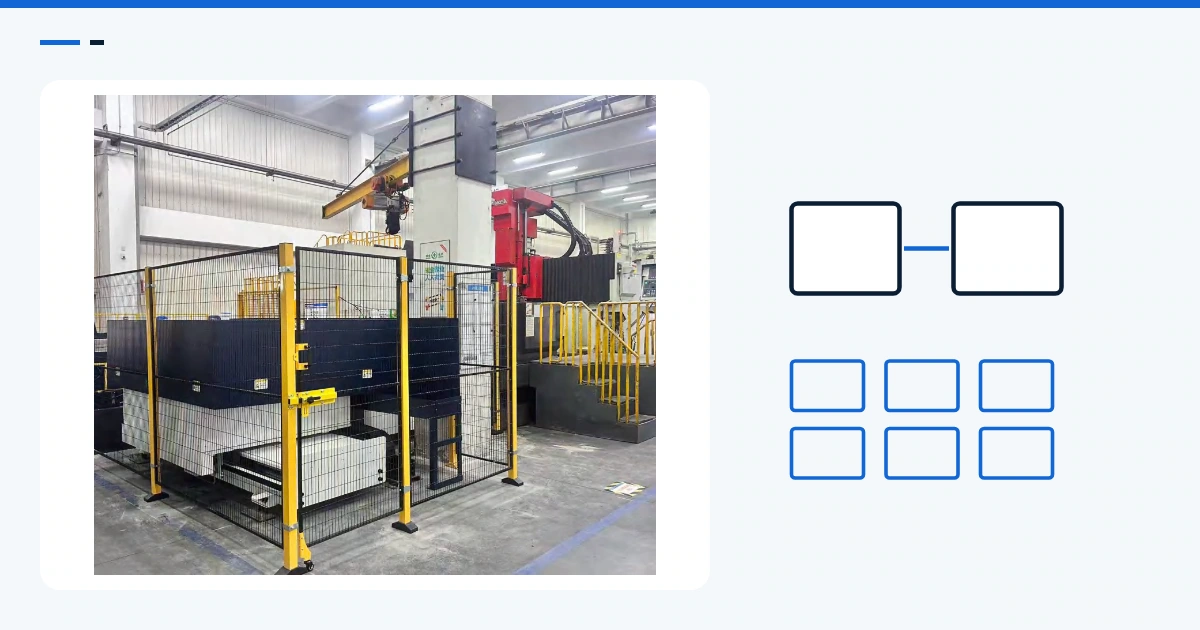
Wybór zależy od ilości pracy, która ma czekać przy maszynie. Zmieniacz dwupaletowy może wystarczyć do powtarzalnego zadania; magazyn palet pozwala przygotować szerszy zestaw prac. Porównaj czasy cyklu, dostępność przyrządów i liczbę zadań, które muszą być gotowe.
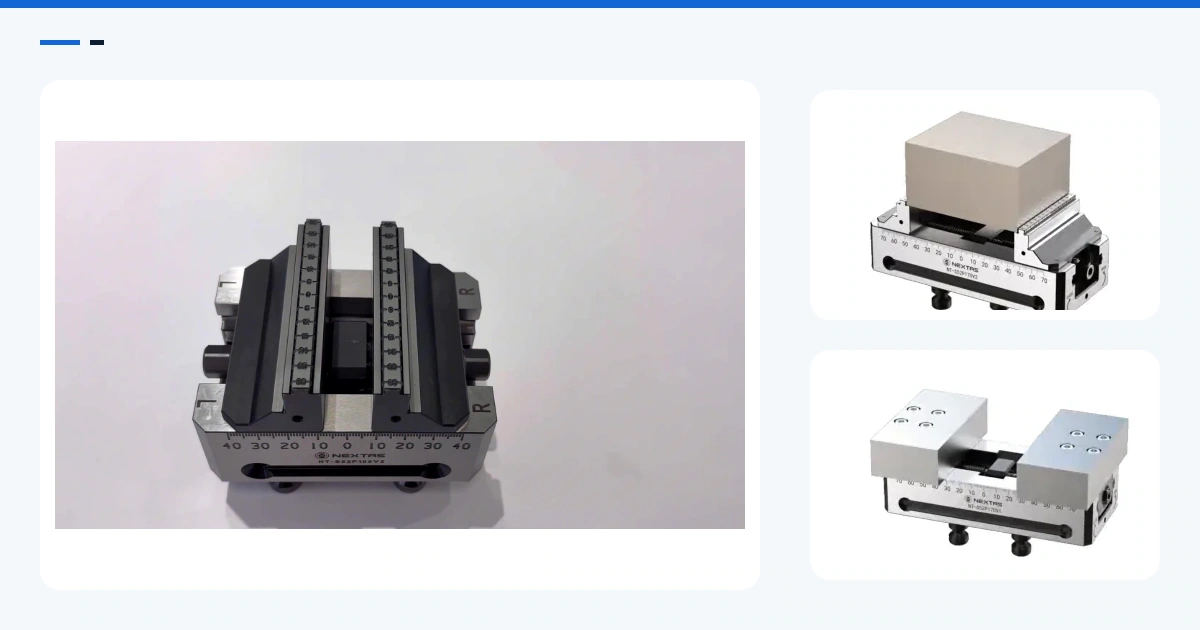
Porównaj kontakt szczęk z uwzględnieniem materiału, skrawania i powierzchni wymagających ochrony. Dane półfabrykatu są punktem wyjścia do doboru szczęk.
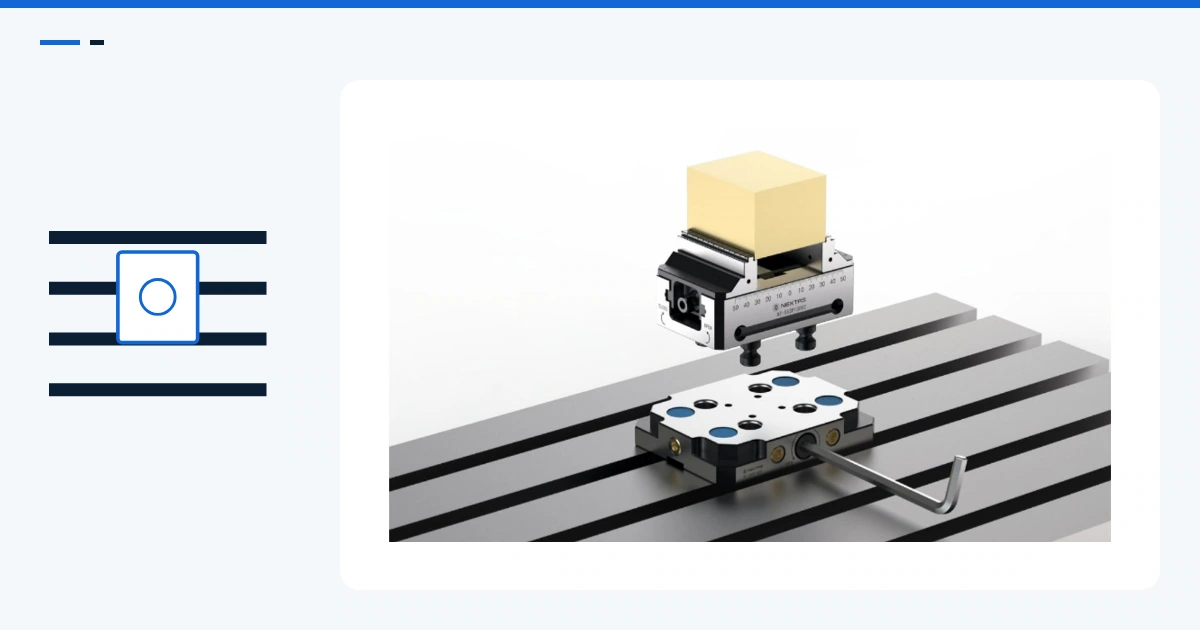
Porównaj moduły w rowkach teowych, pełną płytę i hybrydową siatkę przy modernizacji frezarki. Sprawdź wysokość narzędzia, wióry i dane do oferty.
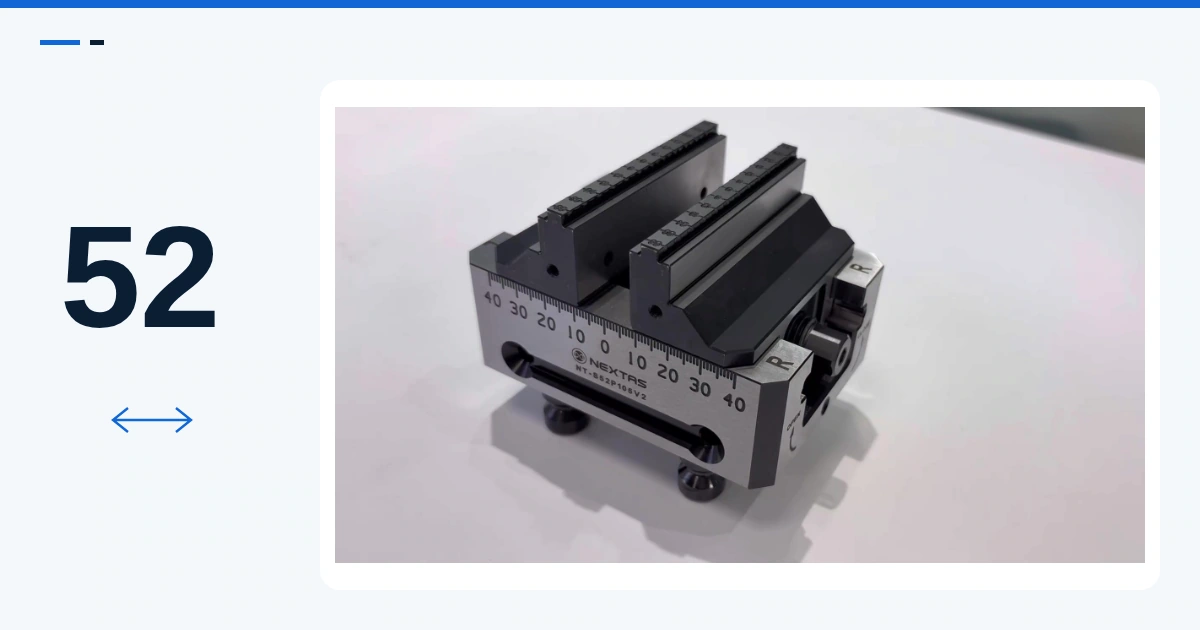
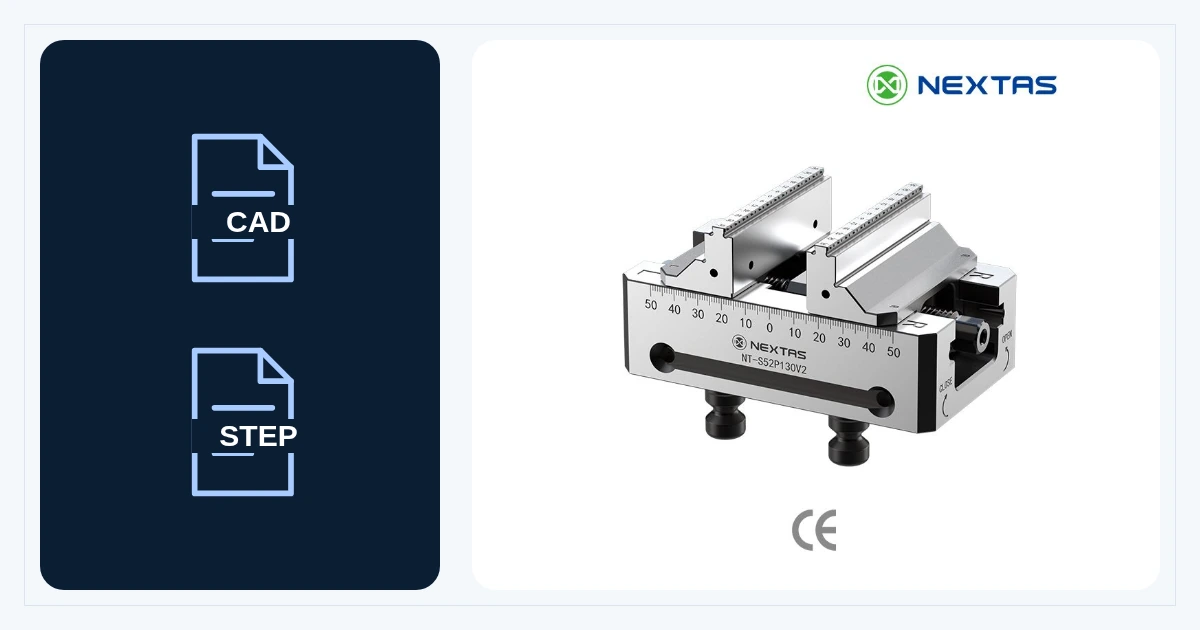
Porównaj cztery imadła NEXTAS o rozstawie 52 mm według rozwarcia, długości i masy. Przed wyborem sprawdź szczęki, półfabrykat i rysunek.
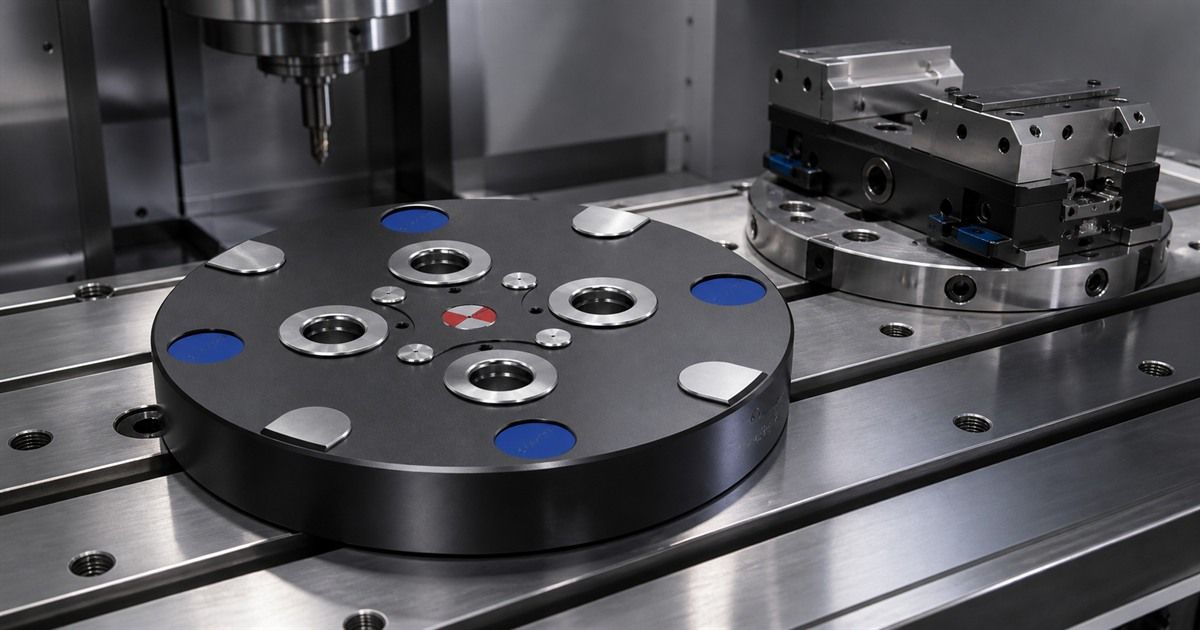
Porównaj odbiorniki i płyty punktu zerowego pokazane na stoisku NEXTAS W3035 podczas JIMTOF 2026. Prześlij rysunek maszyny, aby omówić odpowiednią konfigurację i wycenę.
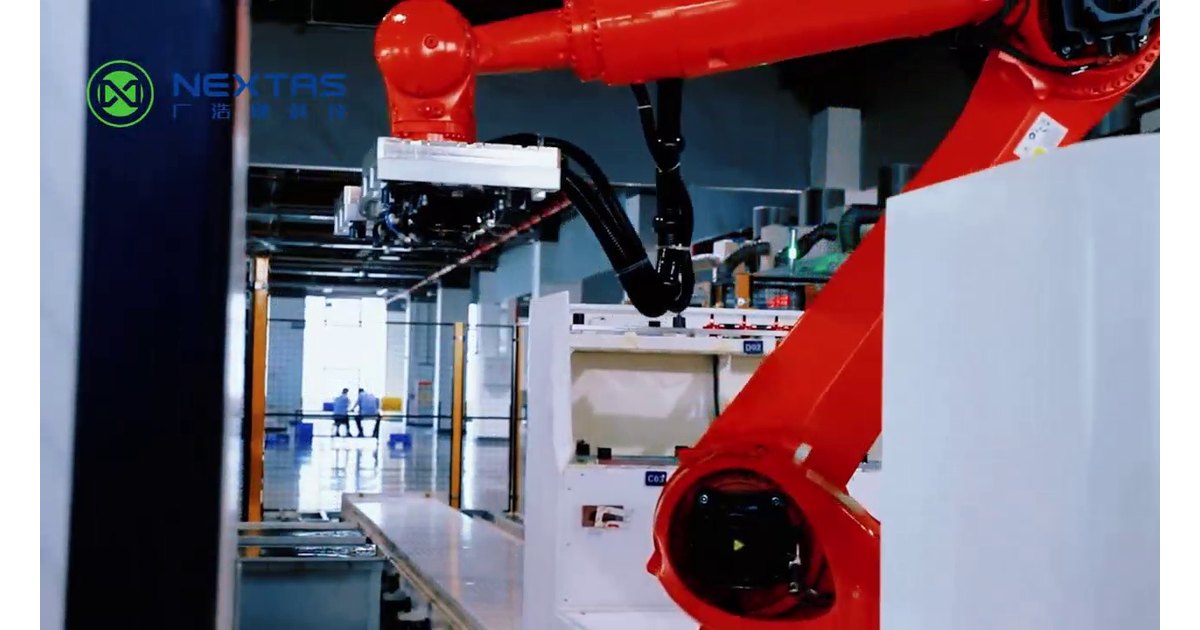
Zaplanuj przekazanie AGV–robot–CNC, pełny ładunek, osadzenie, dostęp i drogę powrotu przed doborem wyposażenia do transportu palet.
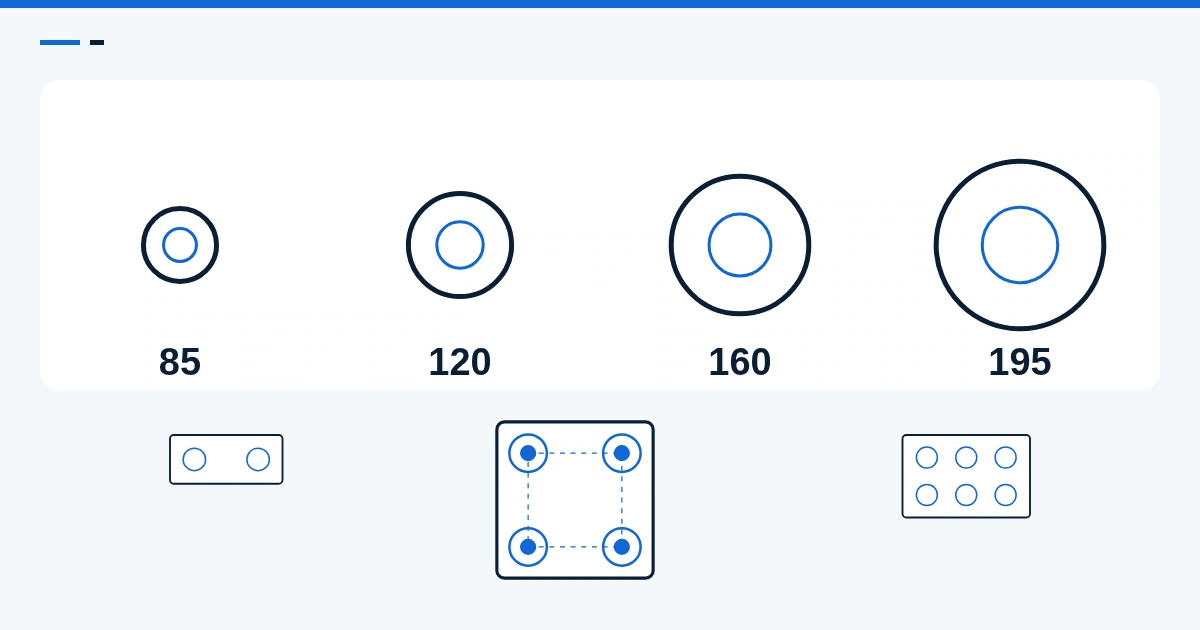
Dobierz rozmiar i liczbę modułów punktu zerowego do swojego uchwytu. Porównaj 85, 120, 160 i 195 mm według obciążenia, podparcia i rysunków.
Manometr na ścianie przy 6 bar nie powie, czy cztery imadła zaciągną się w 0,3 sekundy. Trzy liczby, na końcu pomiar przy przyłączu.
Dopasuj powtarzalne zakupy mocowań do popytu i utrzymuj kontrolę nad zapasem. Porównaj partie produkcyjne z dostawami na wywołanie, określ limity zapasu i kosztów oraz przygotuj rozmowę z dostawcą na podstawie praktycznego przykładu.
Przed skrawaniem: paleta obecna, zacisk zablokowany, robot poza strefą i brak błędu blokującego.
Zobacz, jak rysunek, wykończenie, kontrola, liczba sztuk i zakres dostawy zmieniają cenę prototypu CNC oraz jak przygotować porównywalne zapytanie ofertowe (RFQ).
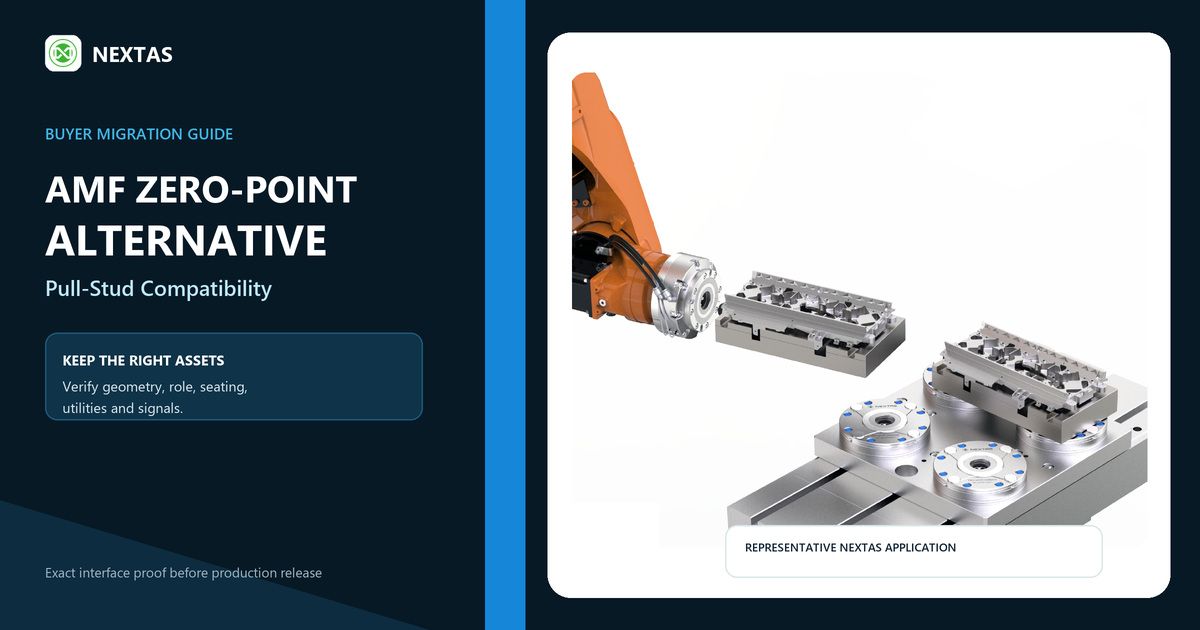
Przy dodawaniu drugiego dostawcy lub wymianie układu punktu zerowego zacznij od oprzyrządowania, które chcesz zachować. Sprawdź razem odbiornik, trzpienie i paletę, aby ustalić, co zostaje, a co wymaga zmiany. Da to NEXTAS jasną podstawę do propozycji.
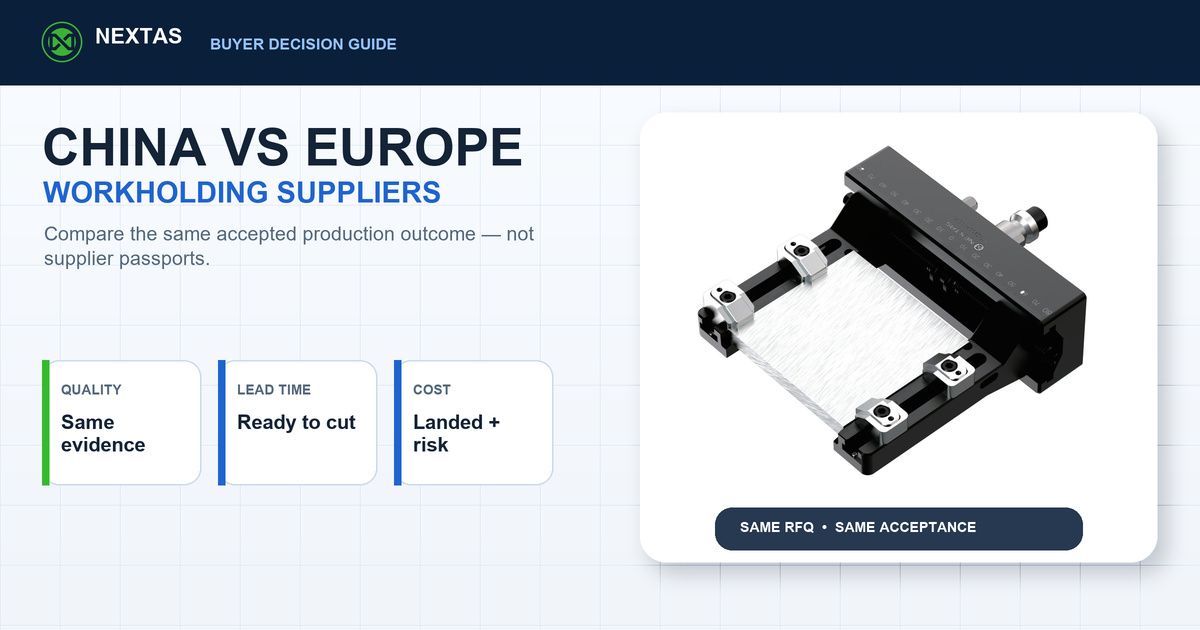
Porównaj dostawców oprzyrządowania z Chin i Europy pod względem udokumentowanej jakości, terminu gotowości produkcyjnej, kosztu całkowitego, ryzyka interfejsu i zakresu obsługi.
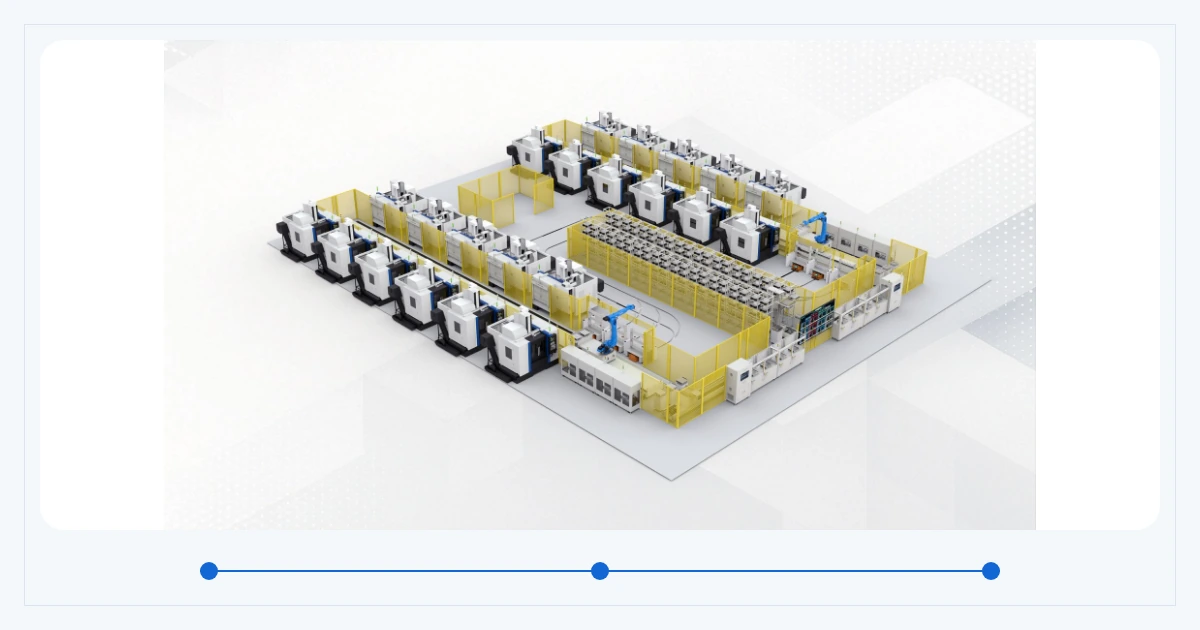
Porównuj chińskich producentów mocowań pod kątem konkretnego zadania. Oprócz ceny sprawdź projektowanie przyrządów, dokumentację kontroli i zakres dostawy. Przekaż wszystkim te same wymagania dotyczące detalu, maszyny i produkcji, aby oferty były porównywalne.
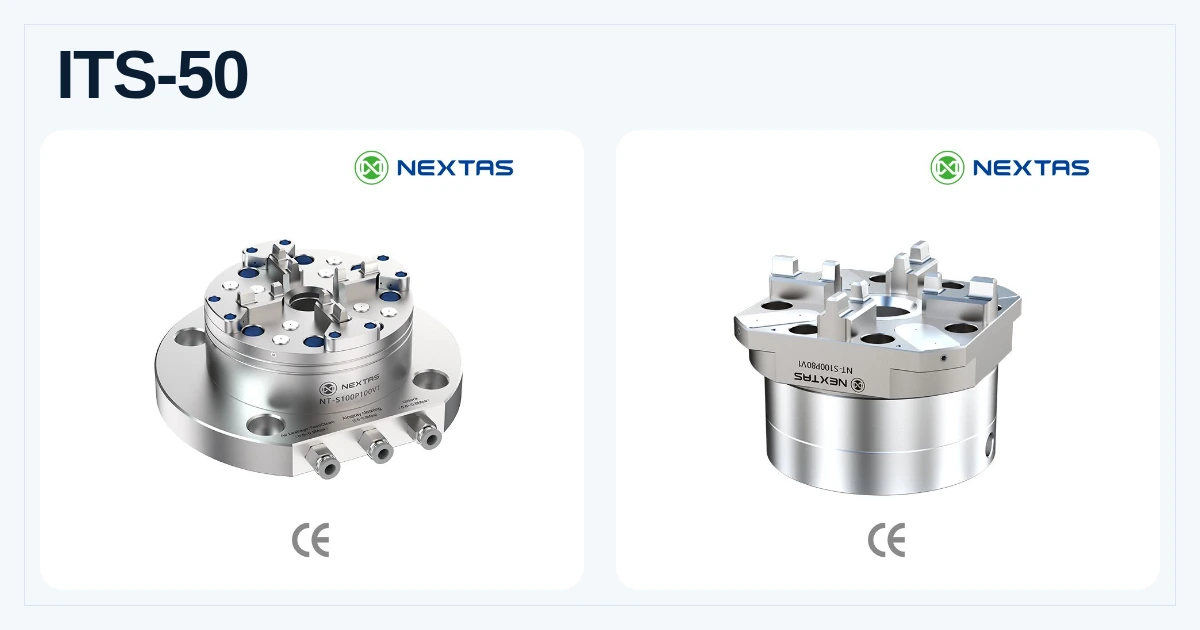
Jak ocenić oprzyrządowanie ITS-50 w standardzie EROWA: interfejs, wysokość zestawu, zwalnianie, dowody powtarzalności i plan próby.
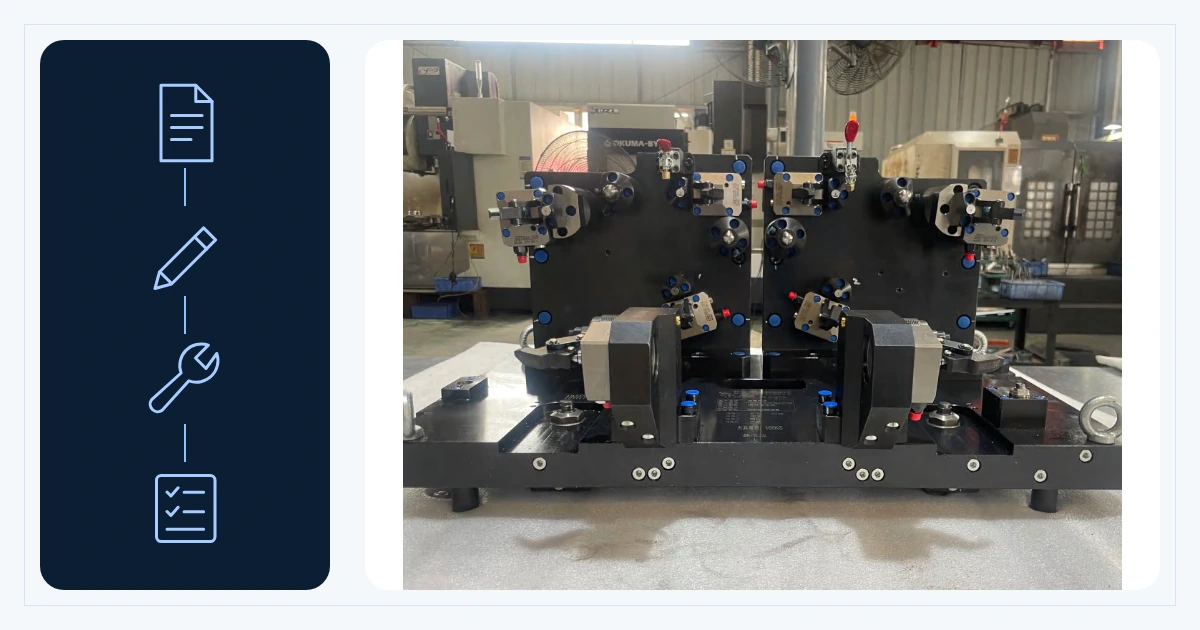
Przewodnik po terminach realizacji przyrządów mocujących CNC na zamówienie: dane RFQ, zamrożenie projektu, obróbka, montaż, kontrola, nadzór zmian i zapobieganie opóźnieniom.
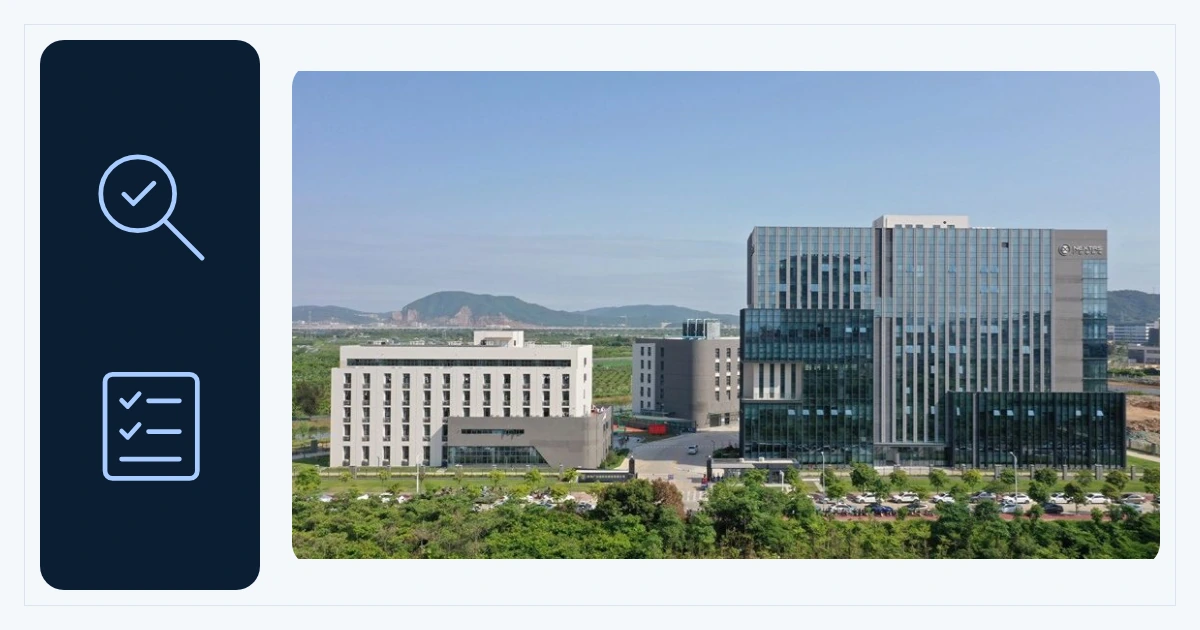
Praktyczny audyt producenta oprzyrządowania CNC: sprawdź certyfikaty, plan kontroli, metrologię, identyfikowalność, moce produkcyjne i próbę pilotażową.
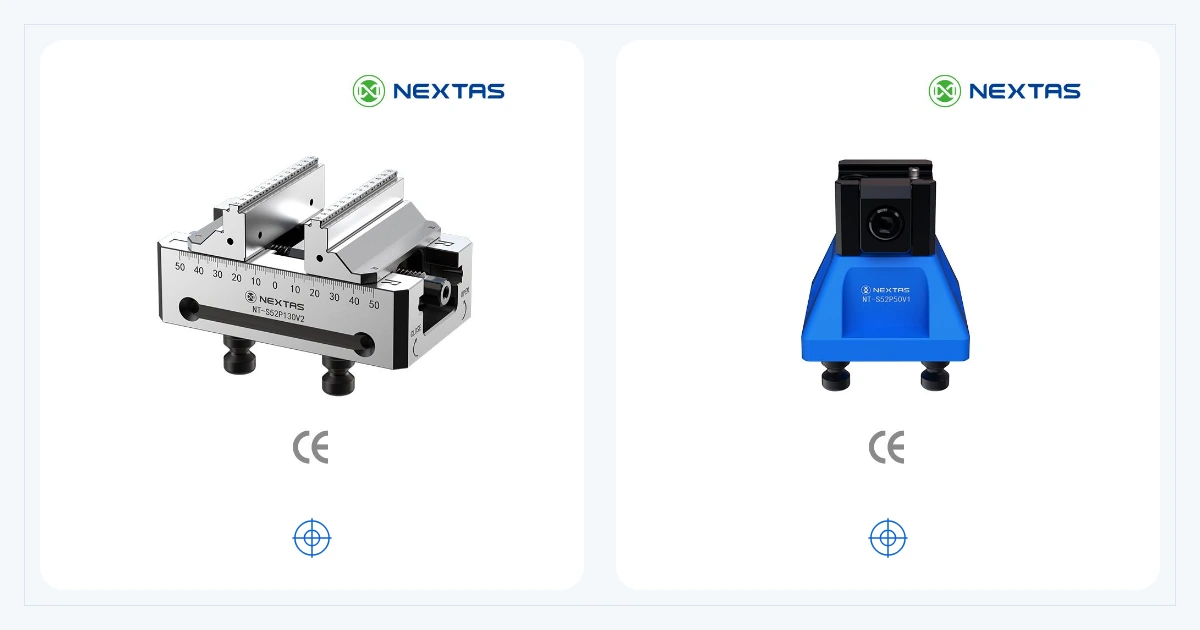
Przy obróbce pięcioosiowej mocowanie musi pozostawiać miejsce na frez podczas obrotu stołu. Poradnik porównuje imadła samocentrujące i przyrządy z jaskółczym ogonem NEXTAS, w tym przygotowanie półfabrykatu i wymagane zmiany montażu.
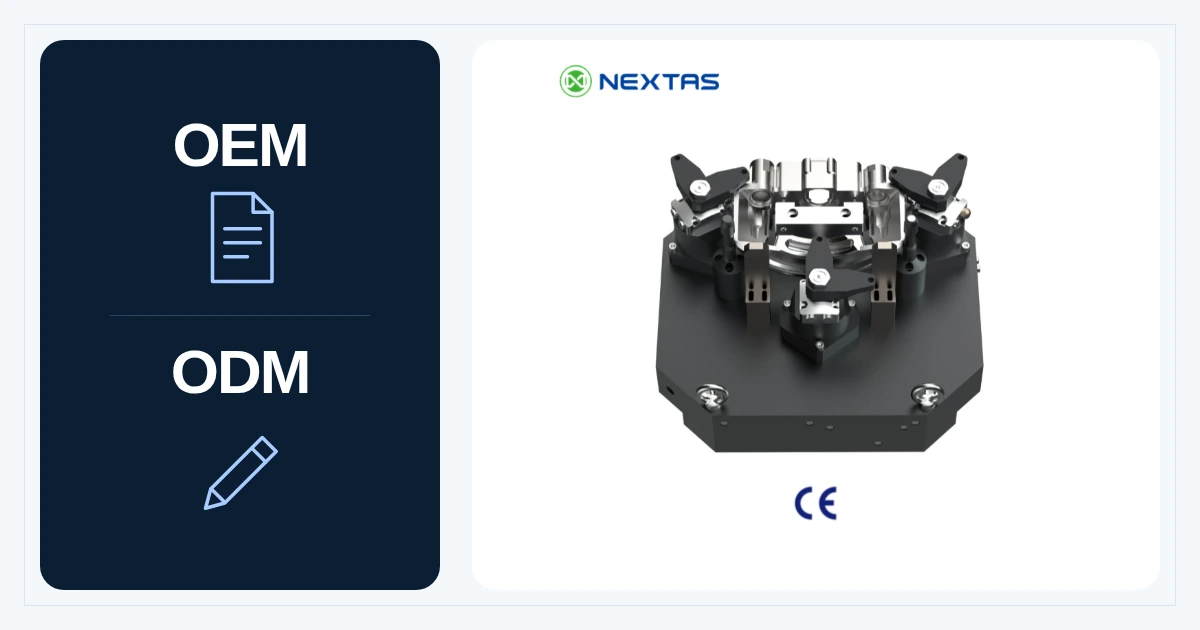
Wybierz model OEM, ODM lub hybrydowy na podstawie odpowiedzialności za projekt, IP, oprzyrządowanie, etapy zatwierdzania, koszt, MOQ i nadzór nad zmianami.
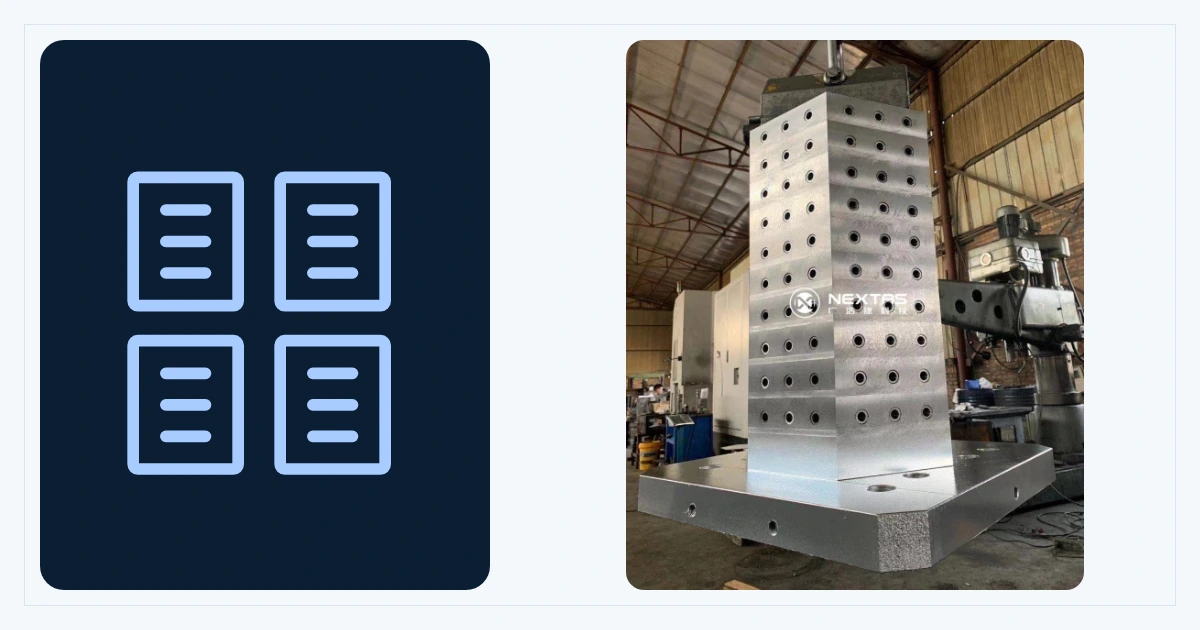
Zaplanuj kilka powierzchni mocowania na jednej palecie CNC. Porównaj kolumny cztero-, sześcio- i ośmiostronne, a następnie sprawdź montaż, masę obciążonego zestawu i dostęp narzędzi dla swoich detali.
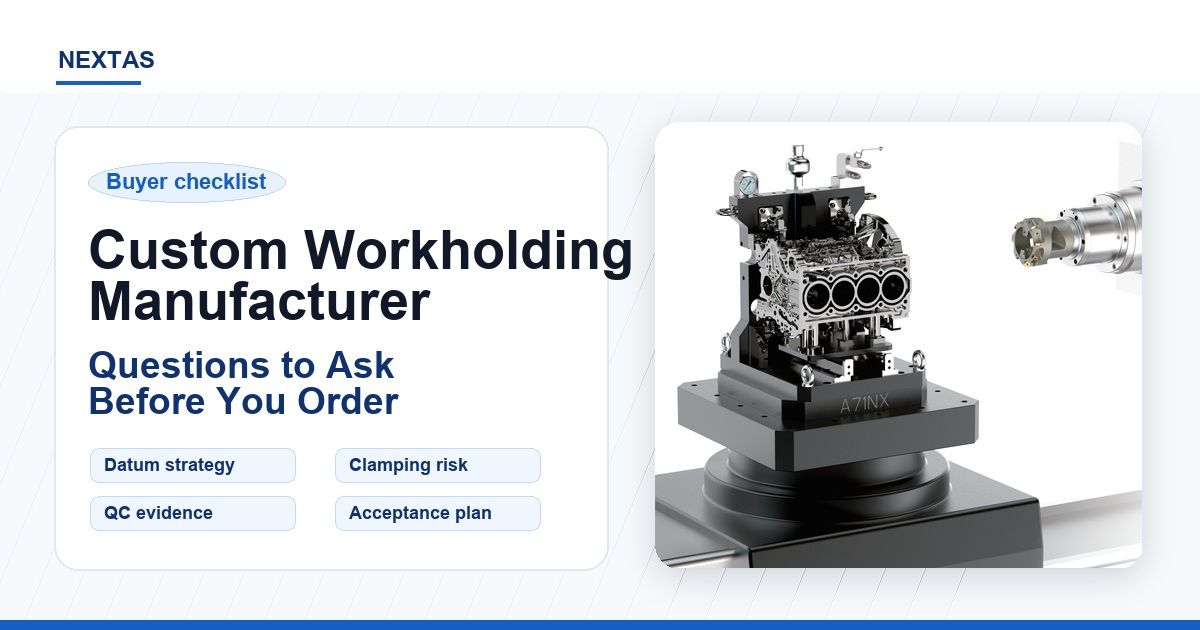
Omów budżet już na początku. Wraz z detalem, maszyną i celem produkcyjnym pomaga on opracować praktyczny przyrząd. Te pytania pozwalają porównać zakres projektowania, kontroli i dostawy u poszczególnych dostawców.
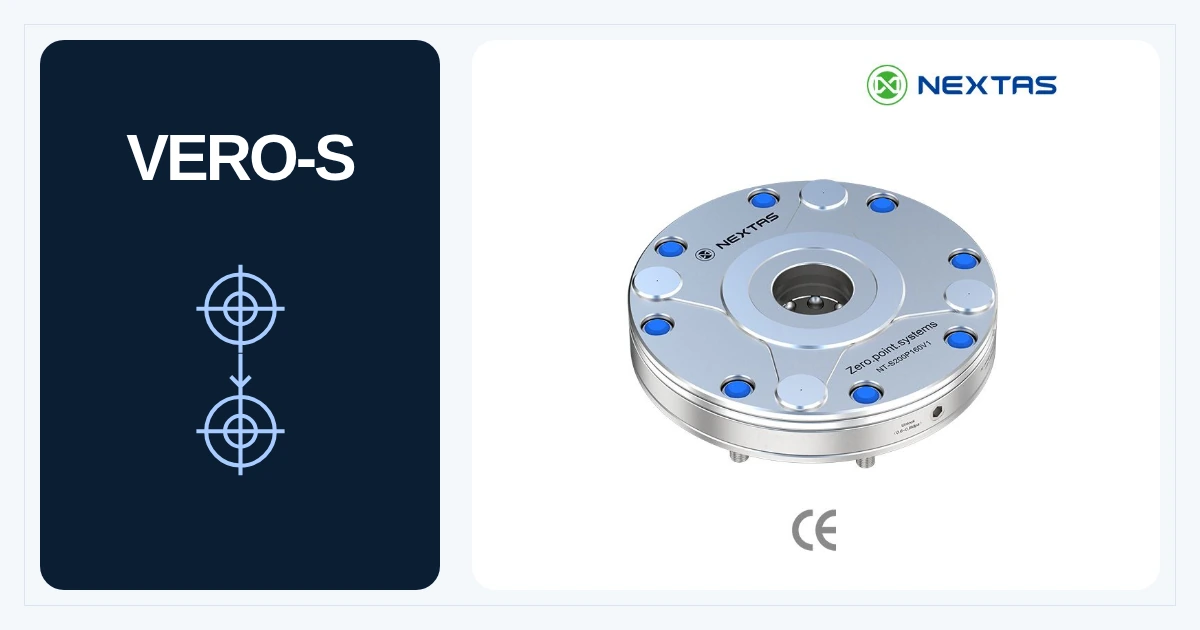
Jeśli oceniasz wariant NEXTAS dla istniejącego układu VERO-S, zacznij od danych odbiornika i trzpieni. Pomogą ustalić, które interfejsy wymagają sprawdzenia i co ma obejmować propozycja: drugiego dostawcę, modernizację czy nowy układ palet.
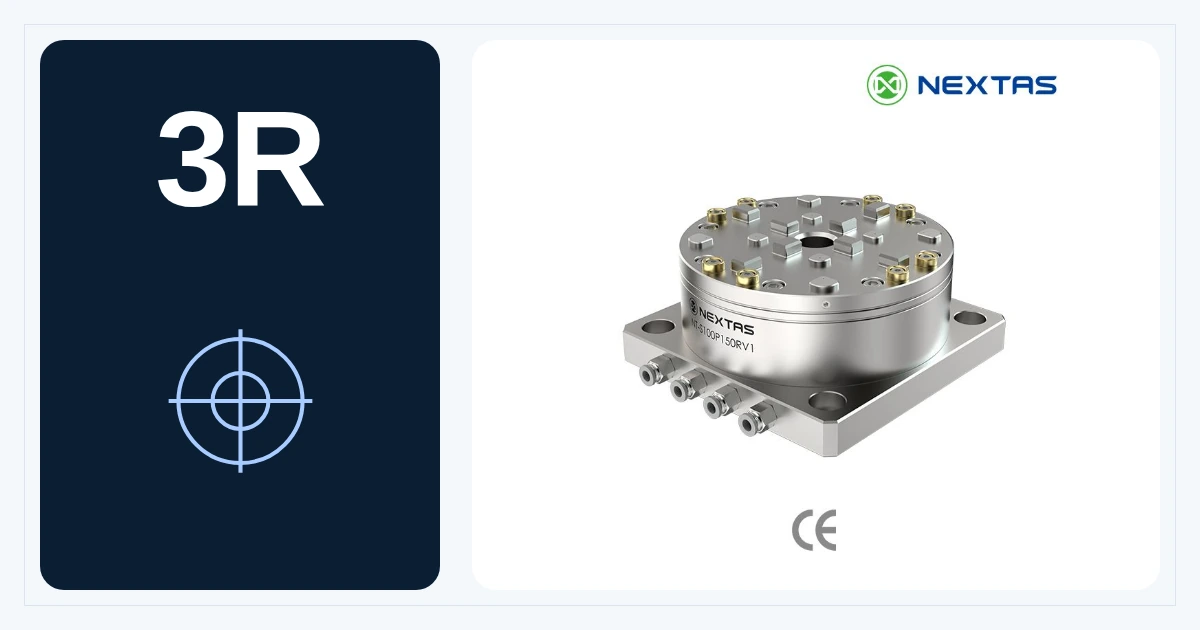
Zapytanie o uchwyt można zacząć od numeru części oprawki lub wyraźnych zdjęć istniejącego oprzyrządowania. Na tej podstawie określimy rodzinę, cięgno i powierzchnie montażowe, a następnie zawęzimy wybór. ITS 50 należy do EROWA i wymaga sprawdzenia interfejsu odrębnie od oprzyrządowania System 3R.
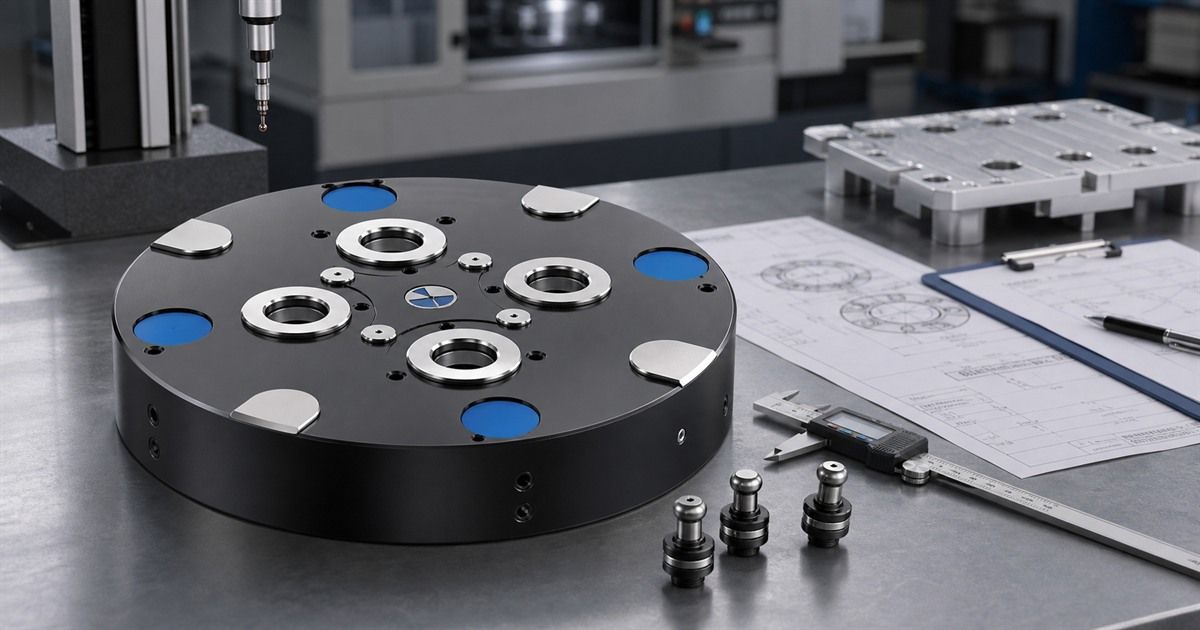
Praktyczna lista oceny dostawcy systemu mocowania w punkcie zerowym: interfejs, metoda badania, dokumentacja, wsparcie integracji, zakres oferty i dane do zapytania.
Porównanie TCO oprzyrządowania pneumatycznego i hydraulicznego do CNC: cena, media, czas cyklu, konserwacja, ryzyko braków, automatyzacja i dane zapytania.
Jak ocenić alternatywę dla LANG Quick-Point: sprawdź rozstaw 52/96 mm, trzpienie, wysokość, kolizje, pneumatykę, powtarzalność i zakres próby.
Możesz zapytać o wycenę przed ukończeniem projektu przyrządu. Zacznij od detalu, maszyny i mocowania, które chcesz poprawić; pomoże rysunek lub kilka wyraźnych zdjęć. Na tej podstawie omówimy warianty i ustalimy, co trzeba potwierdzić przed wiążącą ofertą.
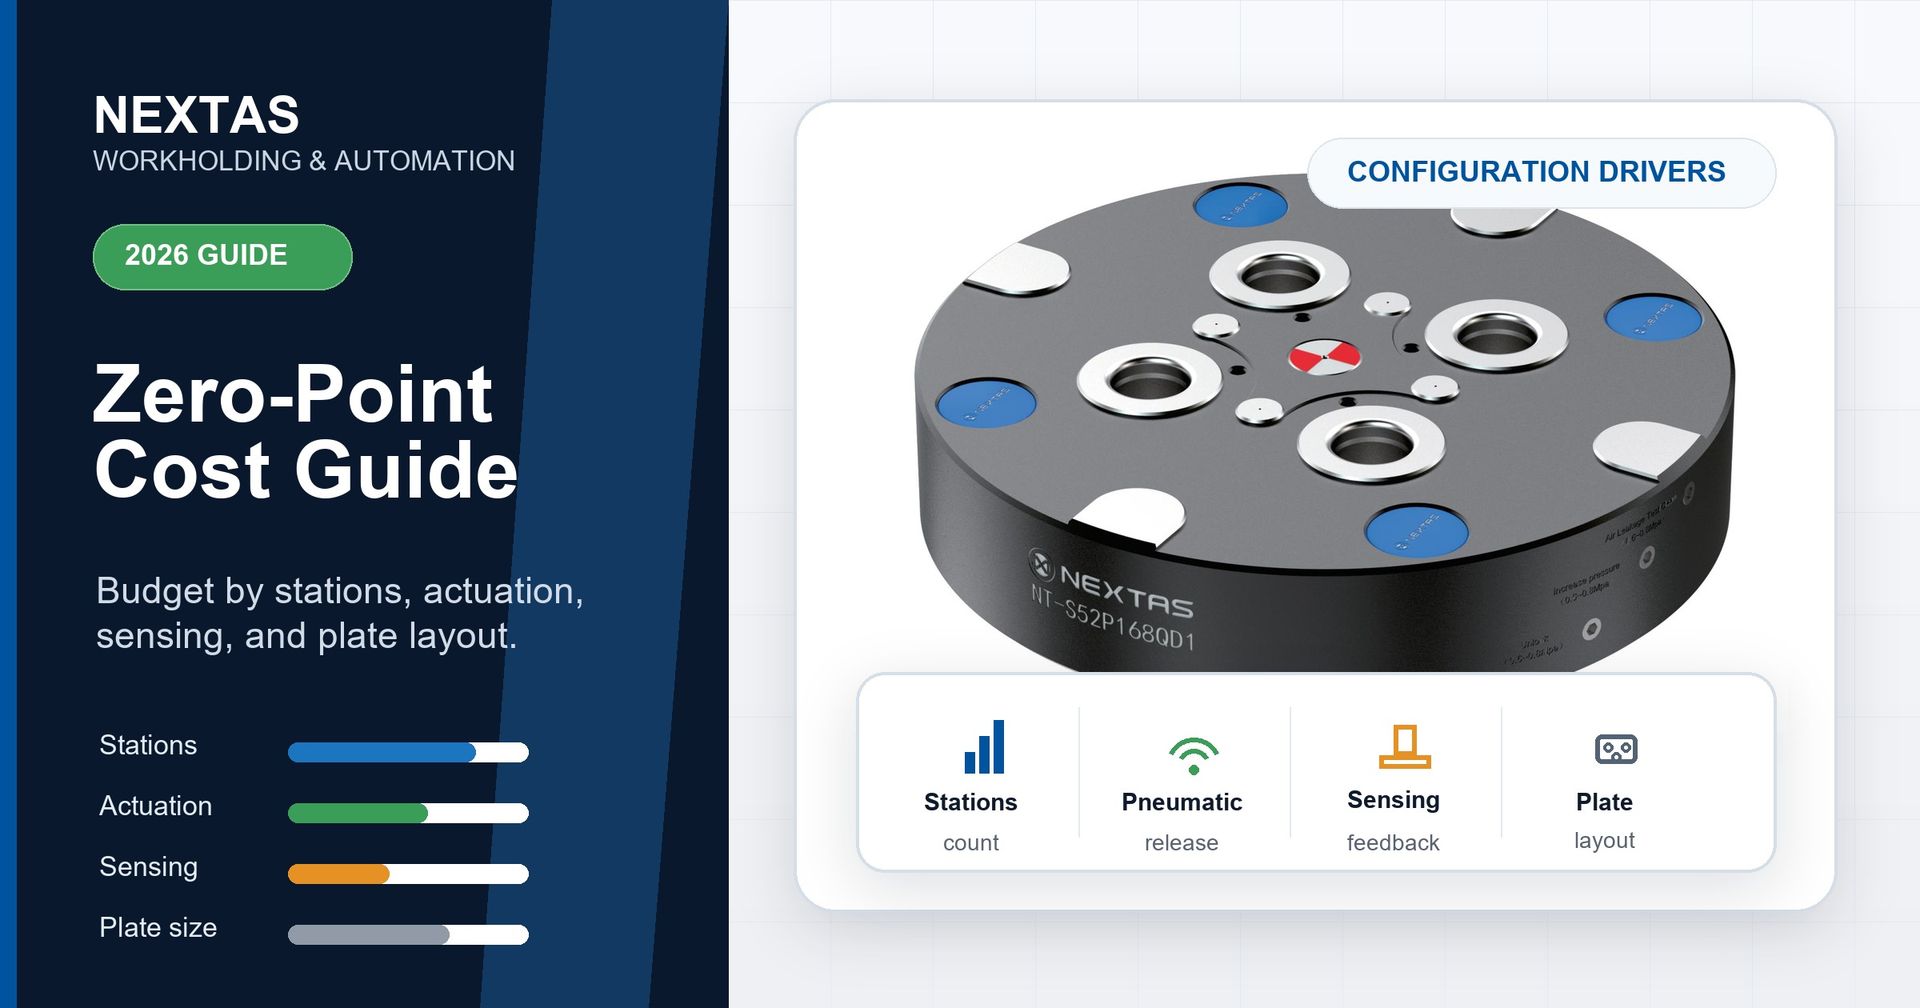
Zaplanuj koszty modułów zeropunktowych, płyt, interfejsów i montażu. Zacznij rozmowę od maszyny, liczby palet i celu produkcyjnego.
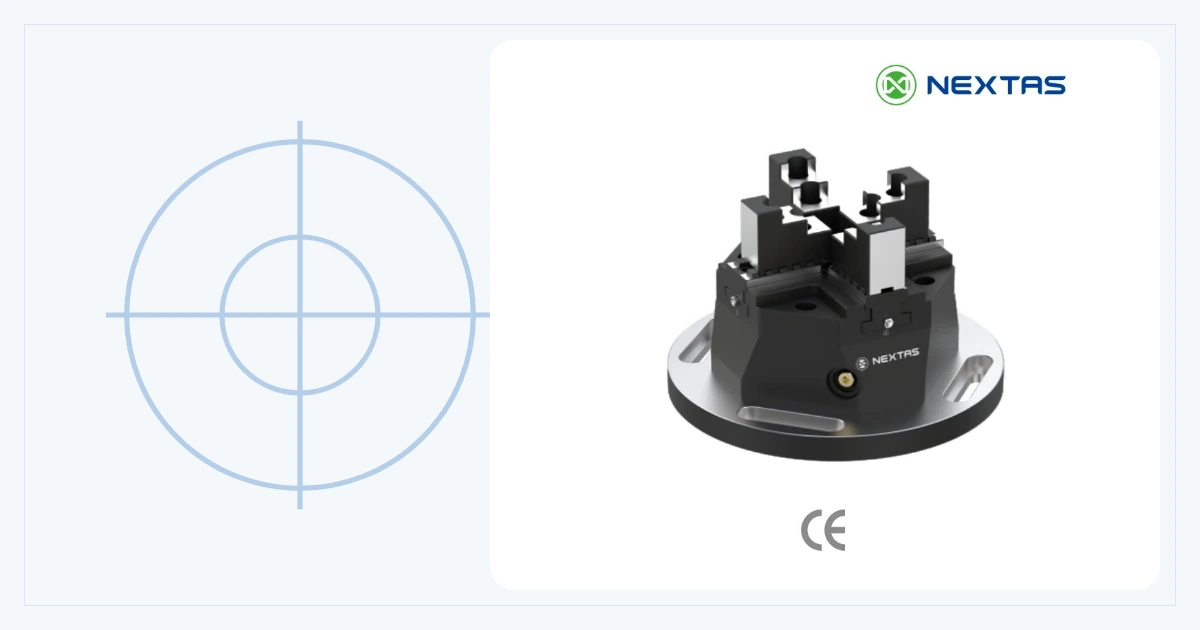
Odlew albo odkuwka nie siada w zwykłym imadle, a zmiana schodzi na bazowanie czujnikiem. Cztery pływające szczęki na jednej śrubie łapią nierówny półfabrykat i wstępnie centrują go w X i Y. Sonda trafia na detal, który już jest trzymany. Zdjęcie albo przybliżony wymiar wystarczy, żeby wybrać P150 albo P220.
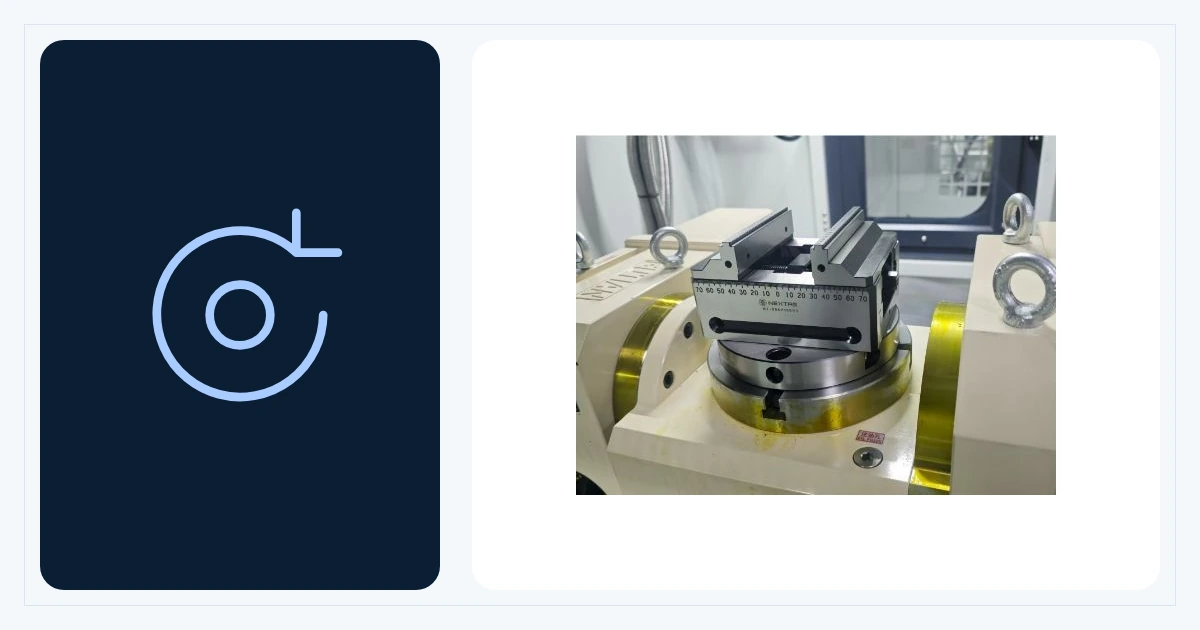
Interfejs punktu zerowego na stole obrotowym pozwala przygotować przyrząd poza maszyną. Układ modułów lub mostu musi pasować do stołu, detalu i obecnego mocowania. Do wstępnego przeglądu podaj model stołu, wymiary detalu oraz zdjęcie lub rysunek obecnego przyrządu.
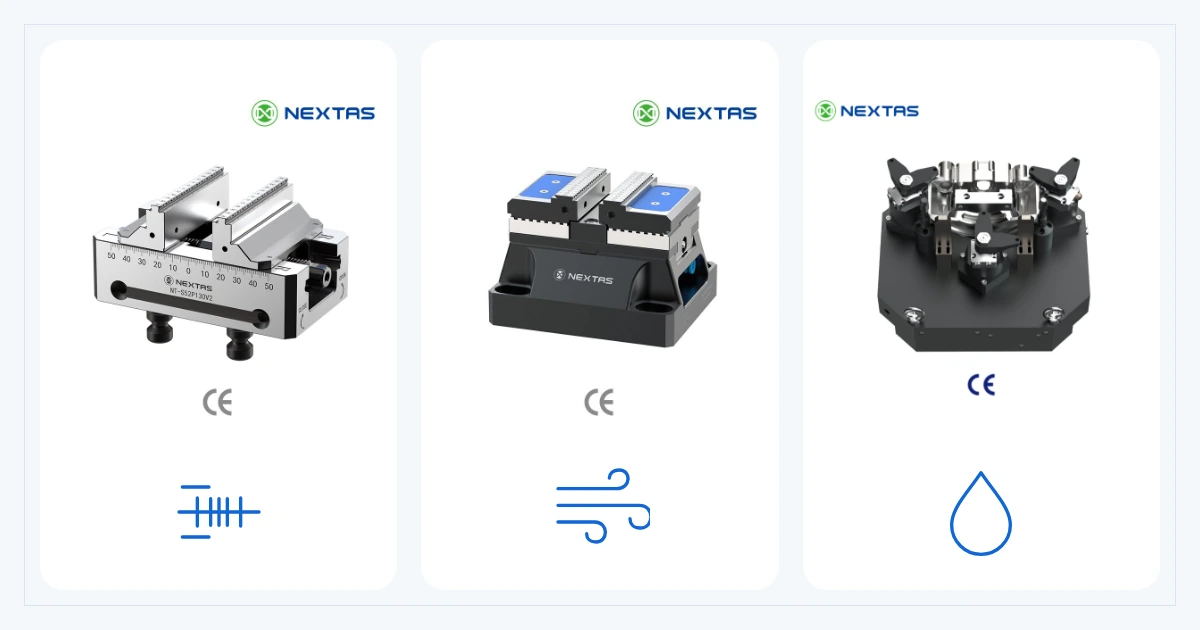
Porównaj mocowania ręczne, pneumatyczne i hydrauliczne pod kątem procesu, siły, mediów, automatyzacji, konserwacji i całkowitego kosztu.
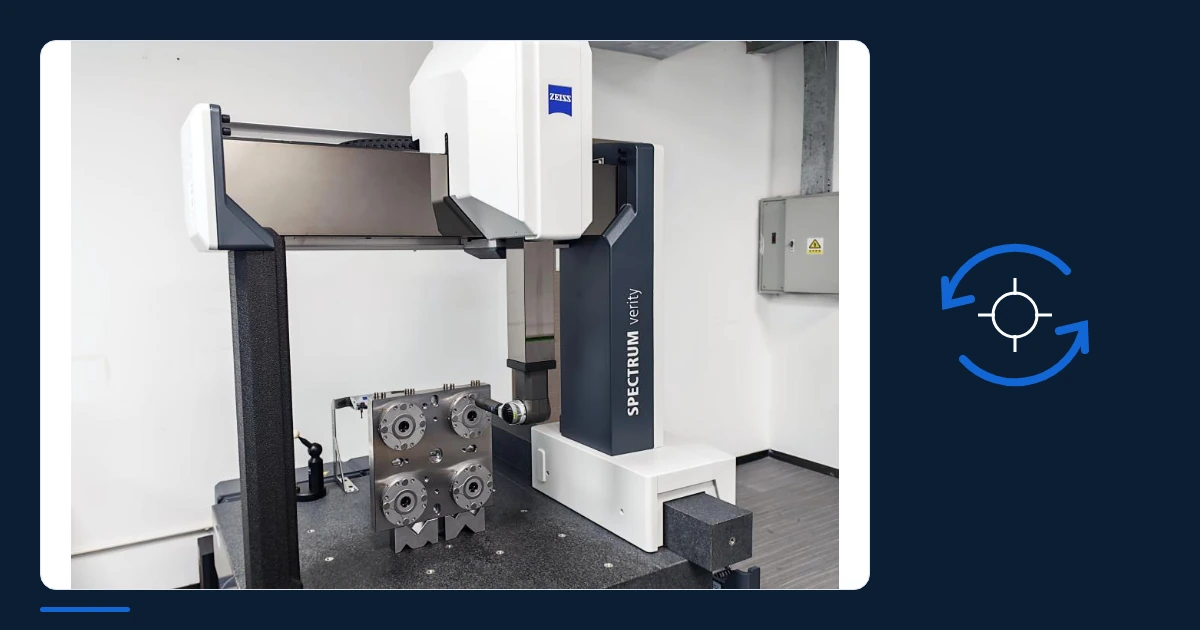
Wybierz interfejs punktu zerowego z planem próby dopasowanym do celu produkcyjnego. Porównaj ponowne osadzanie, transfer między stanowiskami i kontrolę detalu, a następnie omów z NEXTAS modele i dokumentację pomiarową dla swojego układu.
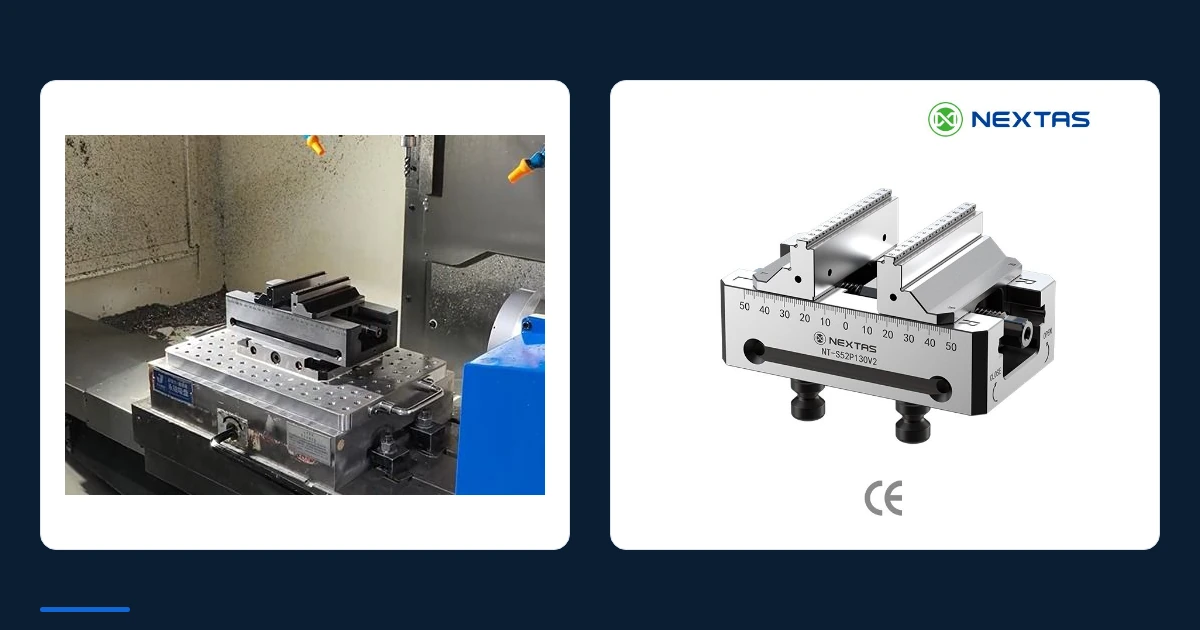
Nie zaczynaj od regulacji.

Zaplanuj imadła 52 mm i 96 mm na jednej płycie po stronie maszyny. NEXTAS może przeanalizować indywidualny układ płyty punktu zerowego dla Twojego oprzyrządowania, stołu i sił skrawania, potwierdzając osadzenie i ryglowanie na podstawie rysunków współpracujących części.
Dobierz górne mocowanie i bazę od strony maszyny jako dwie osobne decyzje. Porównaj dowody dla jaskółczego ogona, imadła samocentrującego i układu punktu zerowego przed RFQ.
Zaplanuj szybsze zmiany mocowania z odpowiednim interfejsem punktu zerowego. Porównaj moduły i płyty, sprawdź drogę obciążenia i przygotuj konfigurację do wyceny.
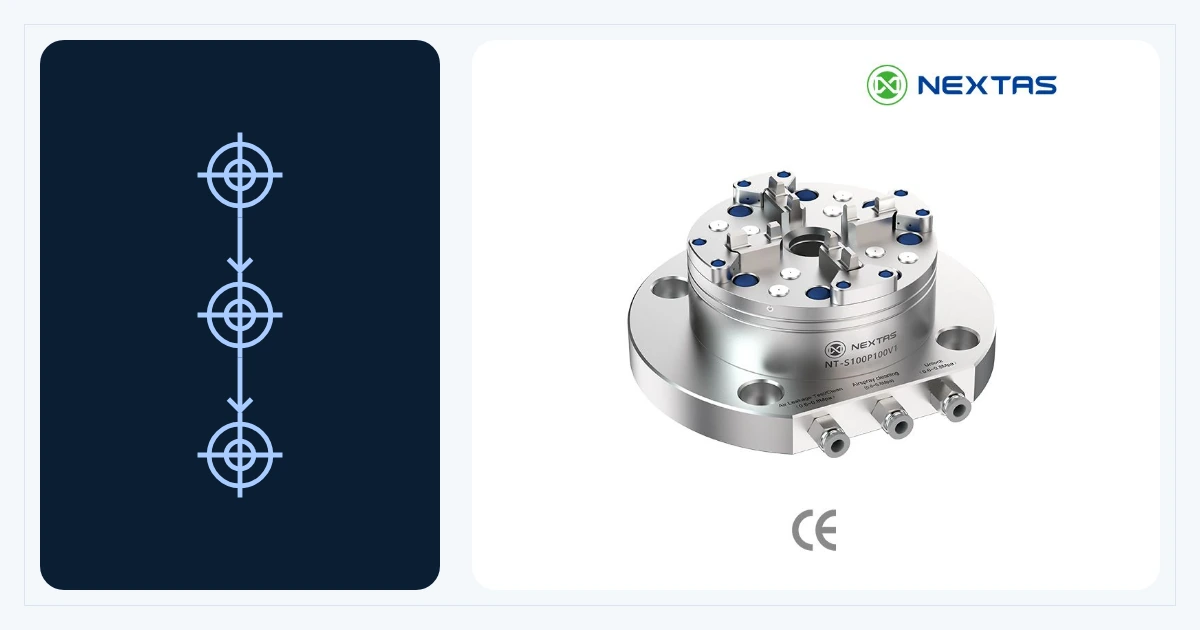
Oddziel powtarzalność ponownego osadzenia odbiornika od przesunięcia bazy między CNC i CMM, zbuduj łańcuch tolerancji i zakwalifikuj cały transfer.
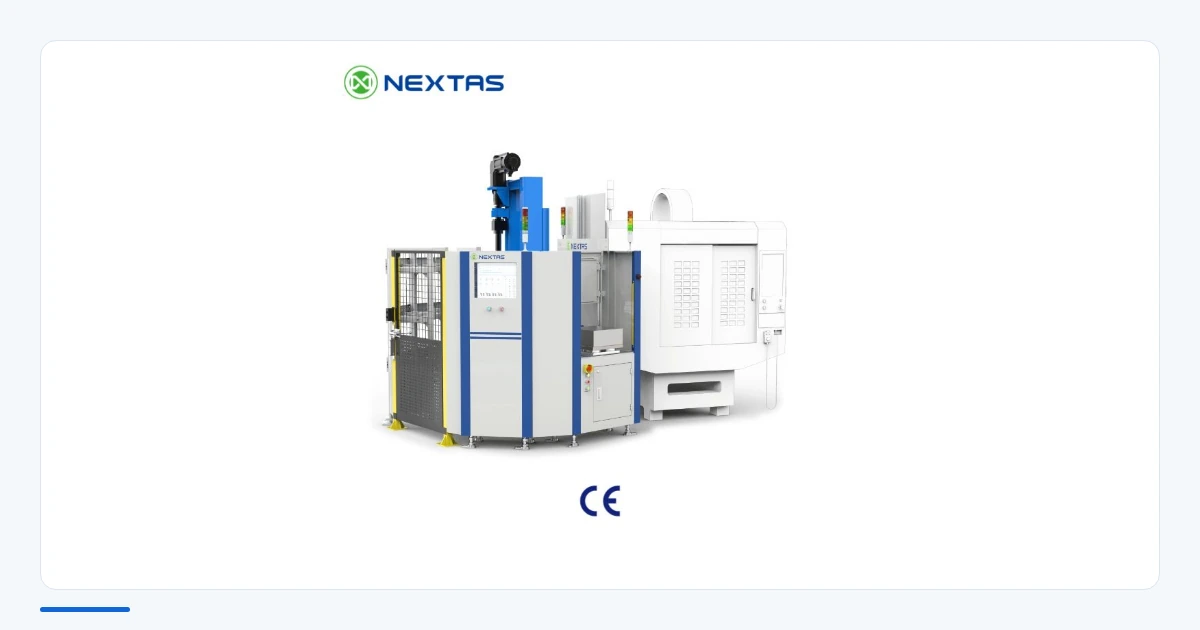
Sprawdź sygnały sterownika, udźwig, osłony, odzyskiwanie po błędzie, pracę bez nadzoru i dane ROI przed automatyzacją istniejącego CNC.
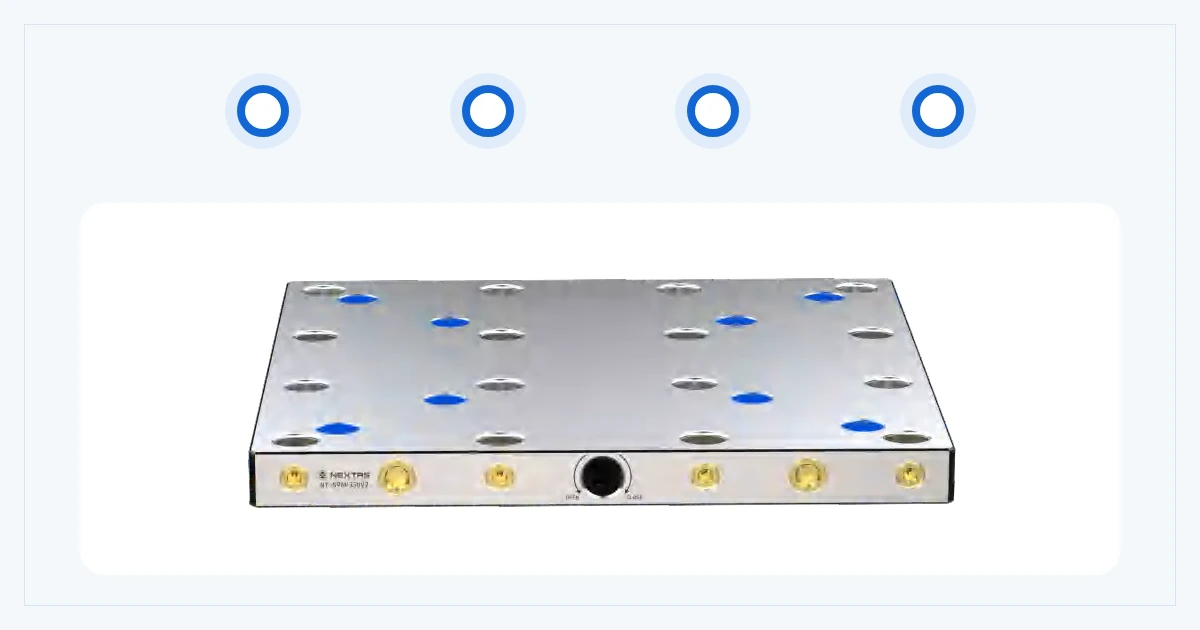
Zaplanuj wspólną paletę lub kilka górnych przyrządów na jednej płycie po stronie maszyny. Porównaj warianty 52 i 96 mm, uwzględniając cały układ: narzędzia, sondę, obciążenie i dostęp do ręcznego zwalniania.
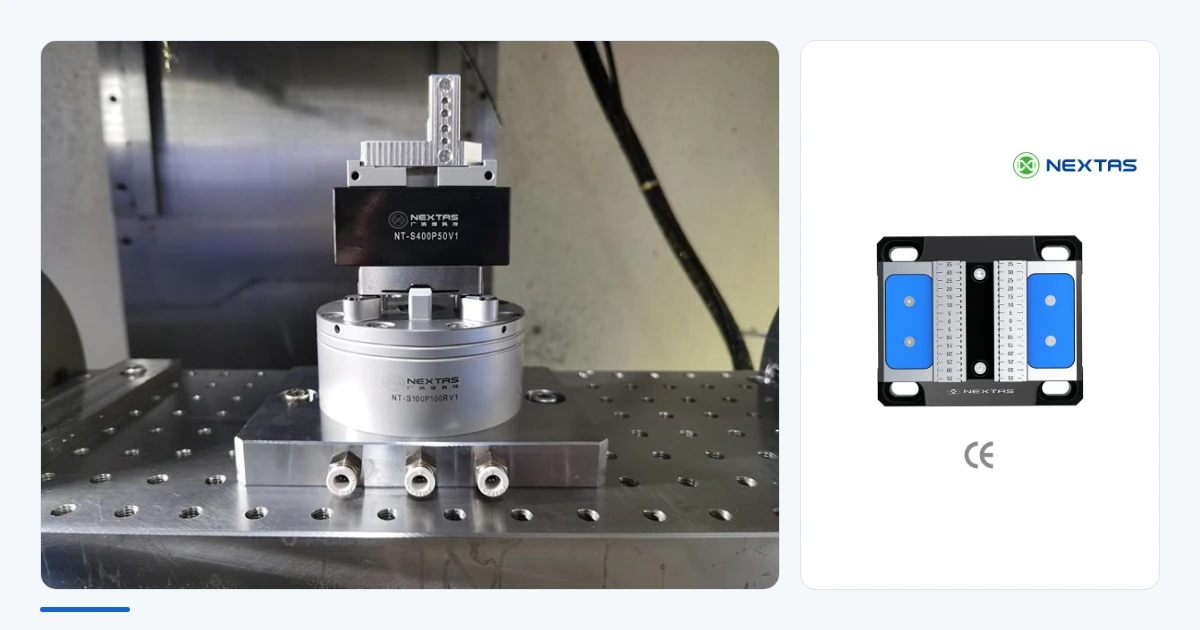
Ustaw imadło pneumatyczne CNC do powtarzalnego załadunku ręcznego. Sprawdź powietrze, styk szczęk i pierwszą sztukę, a następnie przygotuj ustawienie do przeglądu.
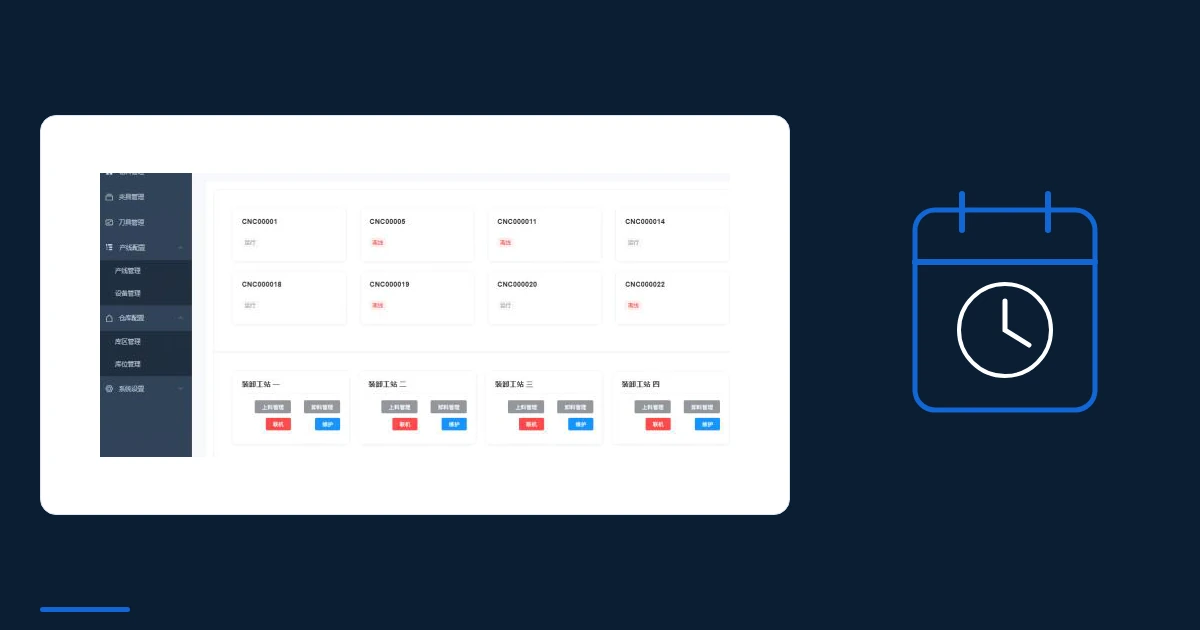
Planuj zlecenia, śledź stany maszyn i koordynuj przepływ palet w projekcie FMS NEXTAS. Porównaj moduły oprogramowania, a następnie określ interfejsy, zakres sprzętu i próby odbiorowe gniazda.
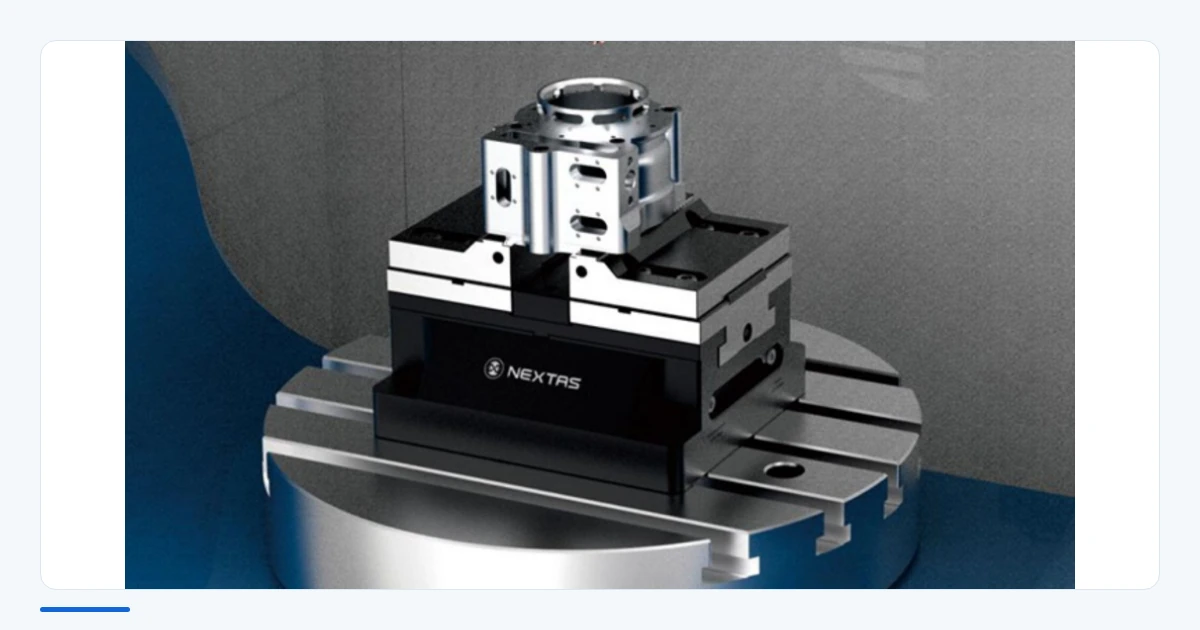
Dopasuj przyrząd pneumatyczny do powierzchni bazowych, stref mocowania i drogi załadunku detalu. NEXTAS może przeanalizować dostępne dane detalu i maszyny, porównać projekt indywidualny ze standardowymi rozwiązaniami i ustalić kolejne kroki do wyceny.

Wspólny układ punktu zerowego ułatwia przygotowanie powtarzalnych zleceń: każdy przyrząd wraca na określony interfejs maszyny. Zestaw obecne maszyny, imadła i przyrządy, a następnie ustal, które mogą korzystać z jednego dopasowanego systemu.
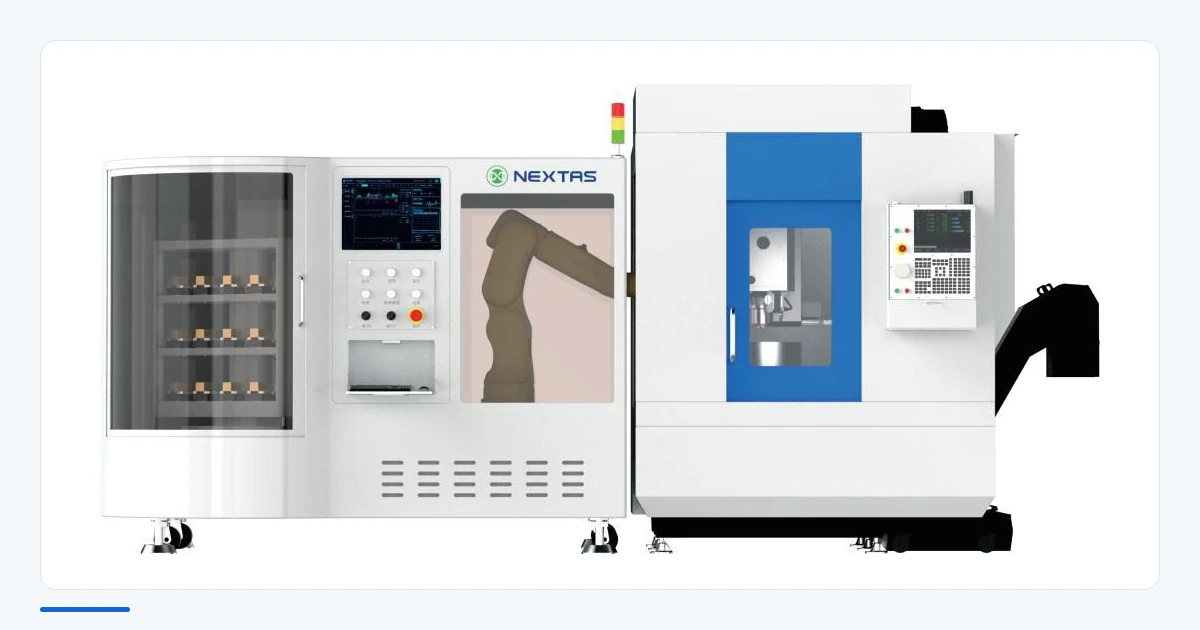
Sprawdź, gdzie FMS może zamienić oczekiwanie maszyn w czas produkcyjny. Wykorzystaj dane o rodzinach detali, produkcji i kosztach, aby wybrać wąski zakres pilotażu i sprawdzić opłacalność przed rozbudową.
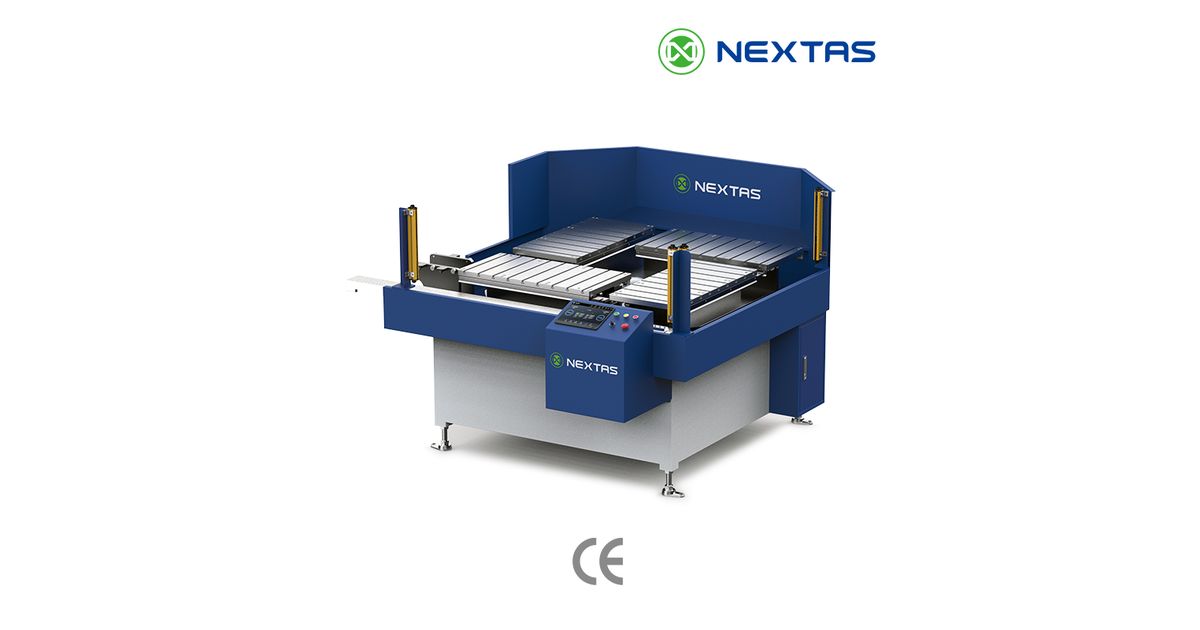
Gdy centrum pionowe obrabia jedno zlecenie, operator może przygotować następny przyrząd na drugiej palecie. Porównaj czas załadunku i obróbki, aby sprawdzić możliwe nakładanie prac. W ten sposób ręczny zmieniacz palet może ograniczyć przygotowanie przy zatrzymanym wrzecionie.
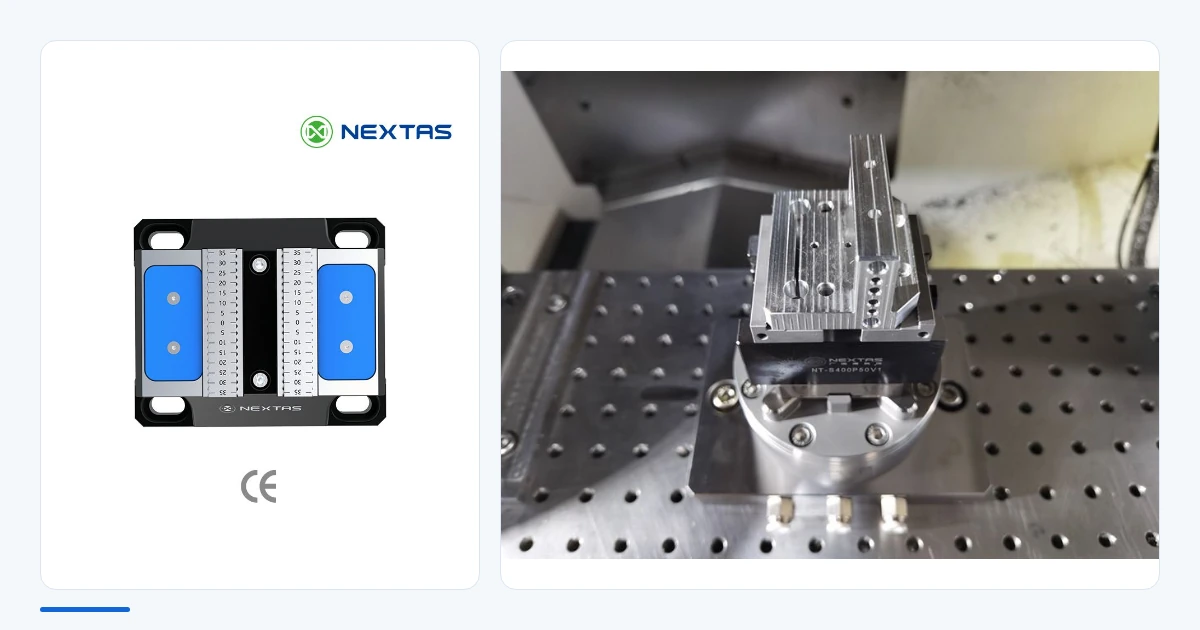
Dobierz imadło pneumatyczne CNC do sposobu mocowania detalu. Porównaj P75, P110 i P150 pod względem styku szczęk, rozwarcia, siły zacisku i dostępu narzędzia, a następnie omów konfigurację z NEXTAS.
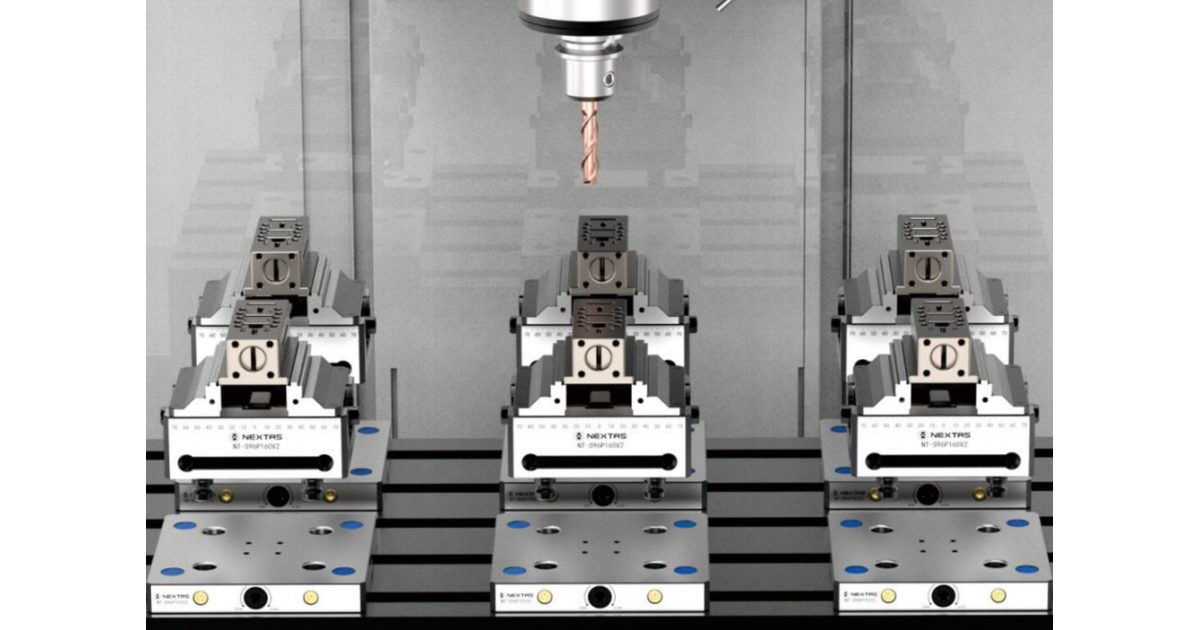
Zacznij od powierzchni stołu, którą maszyna naprawdę może użyć, a potem ustaw każde stanowisko z miejscem na otwarte szczęki, detale, załadunek i odprowadzenie wiórów.
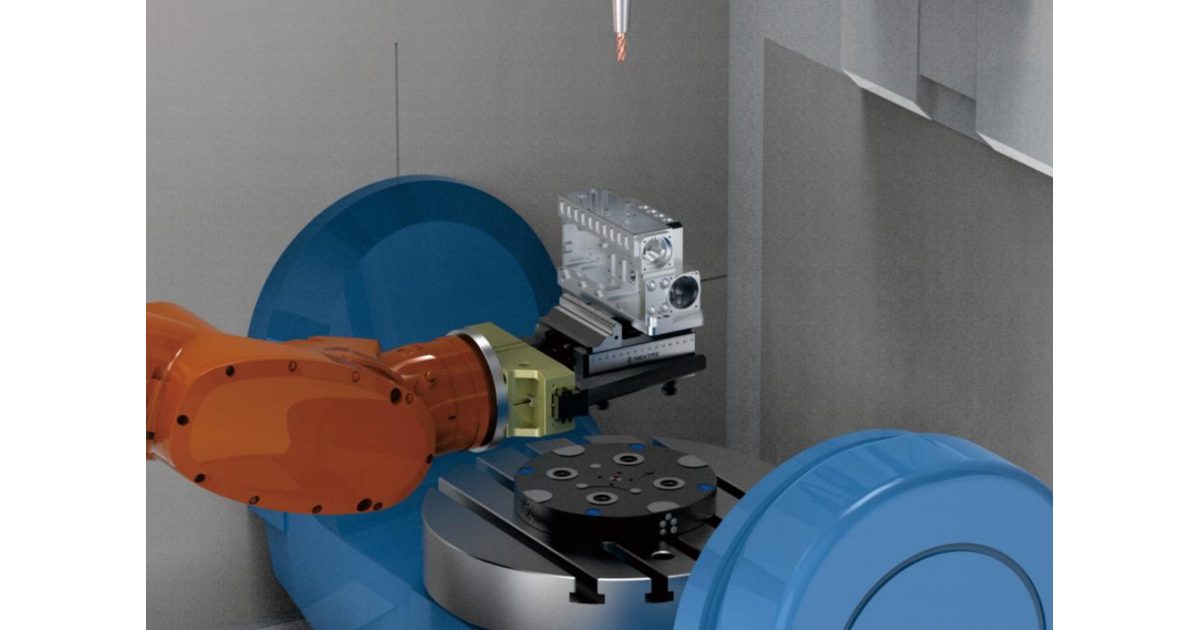
Robot może ładować sam detal albo przenosić go w imadle lub na palecie. Zaplanuj przekazanie przy drzwiach maszyny zgodnie z tym wyborem, uwzględniając prześwit chwytaka, interfejs przyrządu i kontrolę stanu zamocowania.
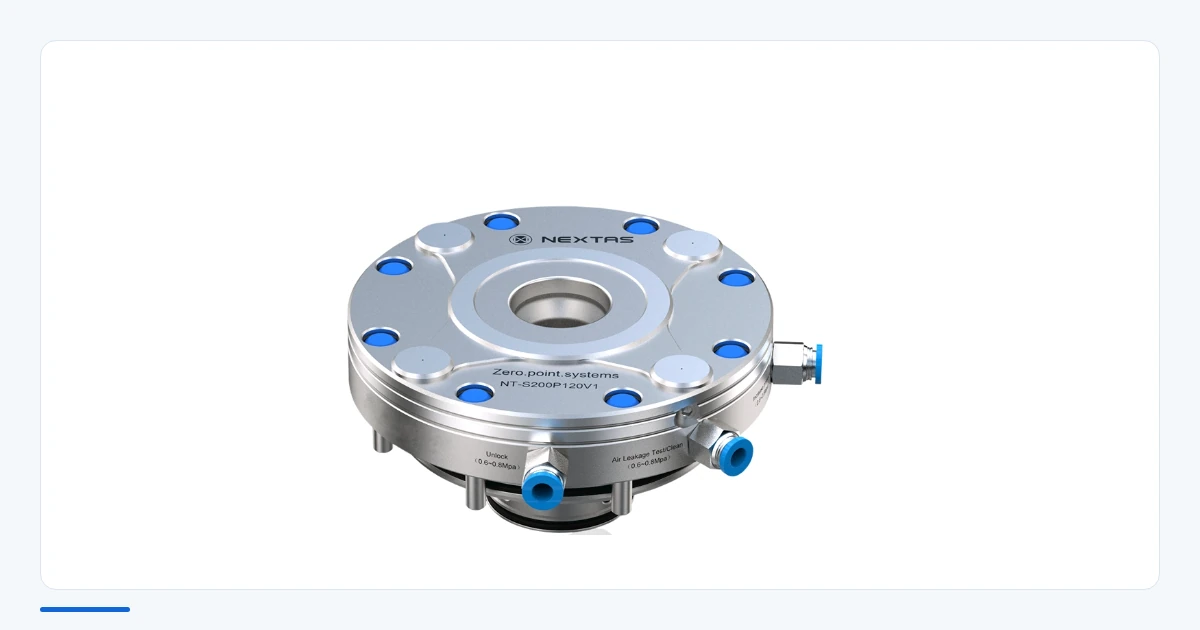
Boczny dopływ powietrza pomaga, gdy dostęp pod stołem lub płytą pośrednią jest ograniczony. Przy modernizacji trzeba ustalić przebieg przewodu zwalniania i dostęp serwisowy do złącza. Sprawdź te prześwity z zamontowanym modułem i przyrządem.
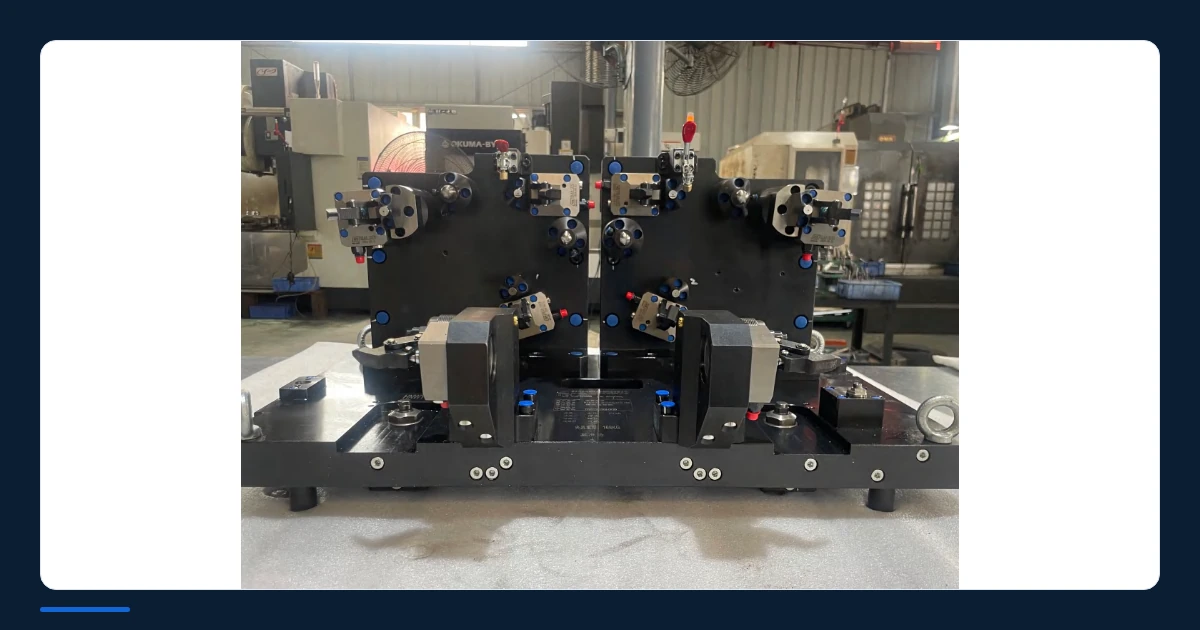
Dla części samochodowej powracającej w partiach przyrząd hydrauliczny może połączyć bazowanie, podparcie i sekwencyjne mocowanie w jedną procedurę załadunku. Układ powinien odpowiadać operacjom i powierzchniom przenoszącym siłę zacisku. Wielkość produkcji pomaga ocenić opłacalność projektu.
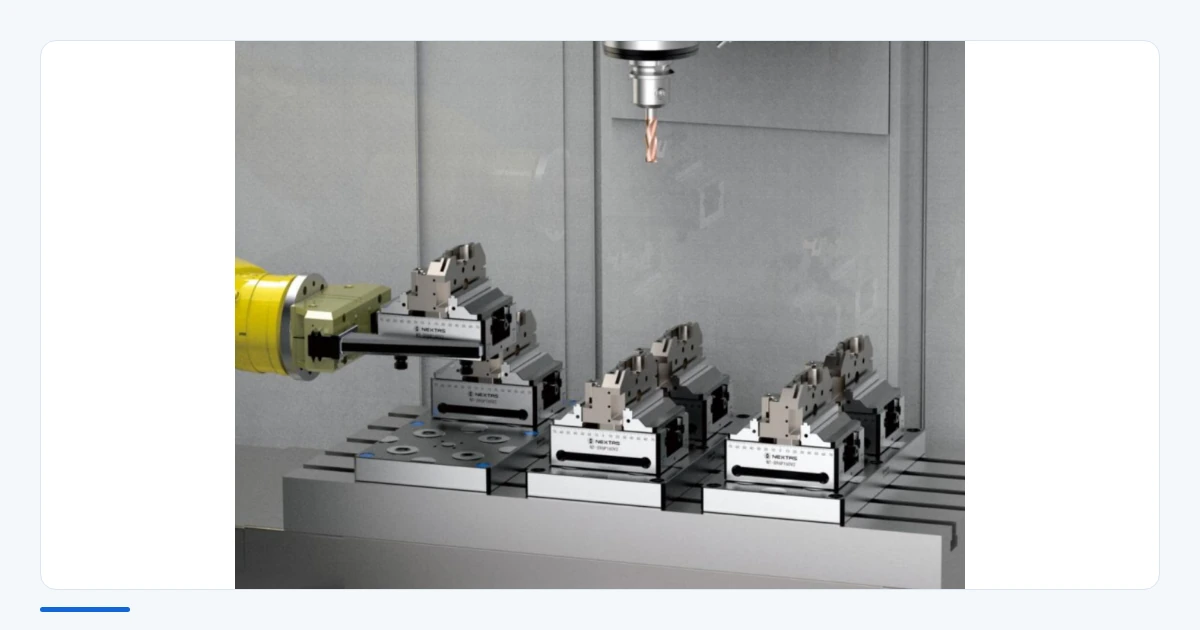
Zaplanuj załadunek robotem z imadłem pneumatycznym: od zasilania powietrzem po potwierdzenie zacisku i wznowienie po błędzie. Podaj NEXTAS dane detalu i maszyny, aby omówić model, szczęki i kontrole sterowania oraz zapytać o wycenę konfiguracji.
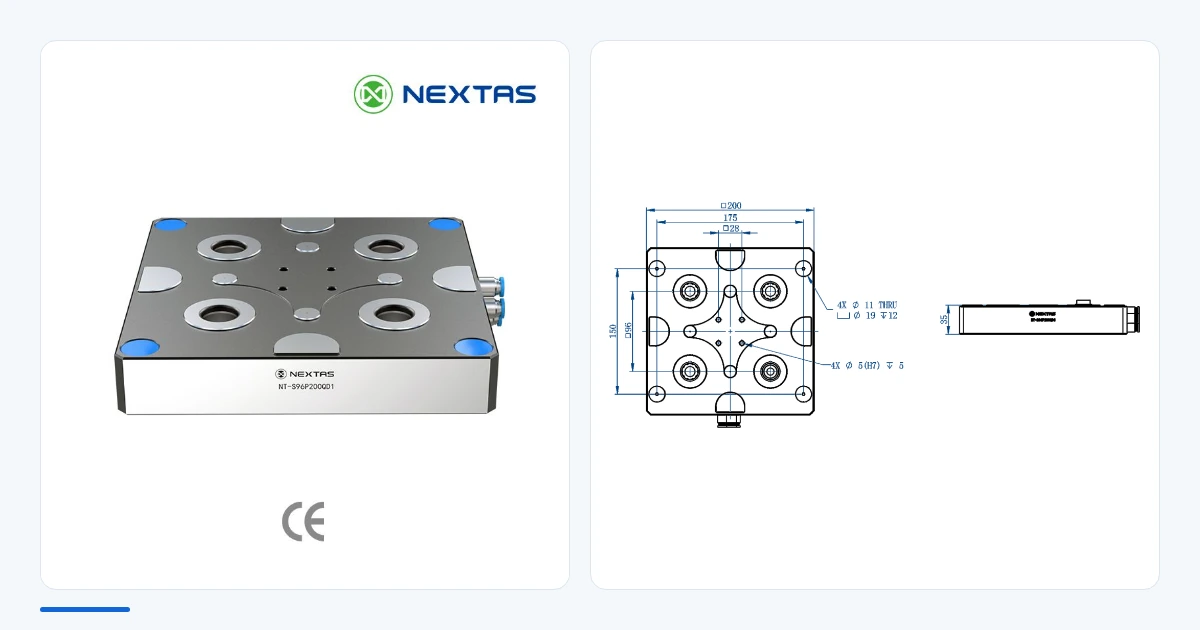
Porównaj pneumatyczne płyty punktu zerowego i zaplanuj powietrze, osadzenie oraz potwierdzenie blokady palet CNC ładowanych przez robota.
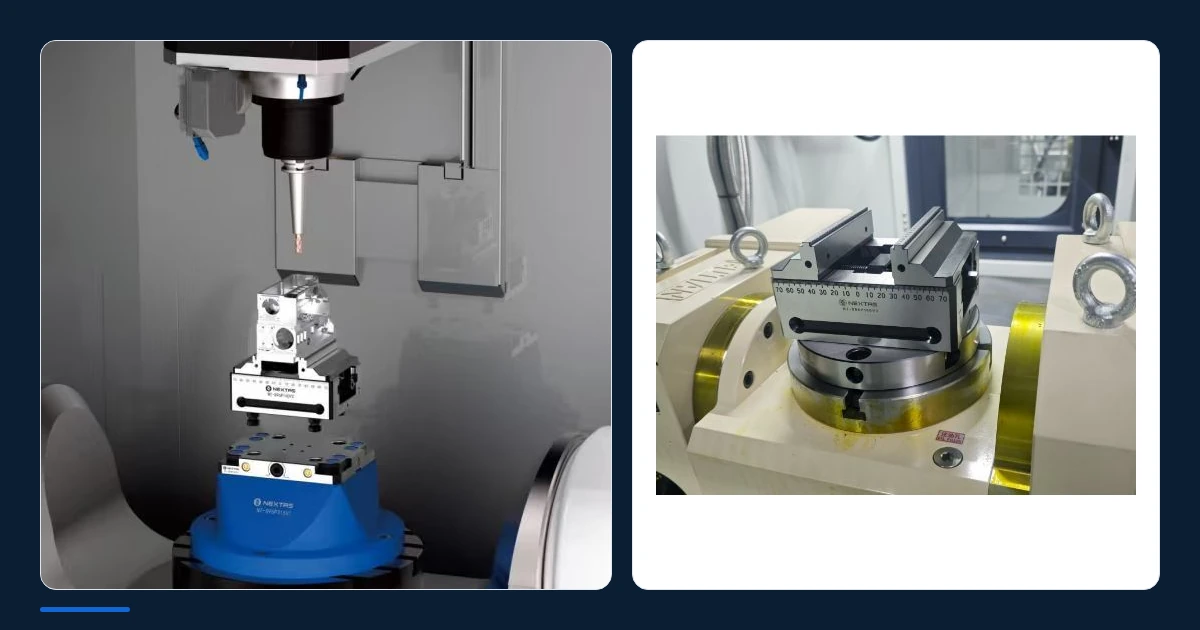
Kompaktowe imadło może poprawić dostęp do detalu 5-osiowego. Sprawdź je ze szczękami, półfabrykatem i narzędziami we wszystkich pozycjach obrotowych programu. Poradnik omawia kontakt szczęk, wysokość przyrządu i całą ruchomą masę przed pierwszym skrawaniem.

Jak dobrać płytę mocującą w punkcie zerowym: interfejs 52/96 mm, obciążenie, mechanizm zwalniania, kontrola osadzenia i próba powtarzalności.

Porównajcie dane o materiale, twardości i zużyciu przed wyborem płyty mocującej w punkcie zerowym. Dowiedzcie się, jakich dokumentów wymagać dla wybranego modelu i partii oraz jak śledzić zużycie po montażu.
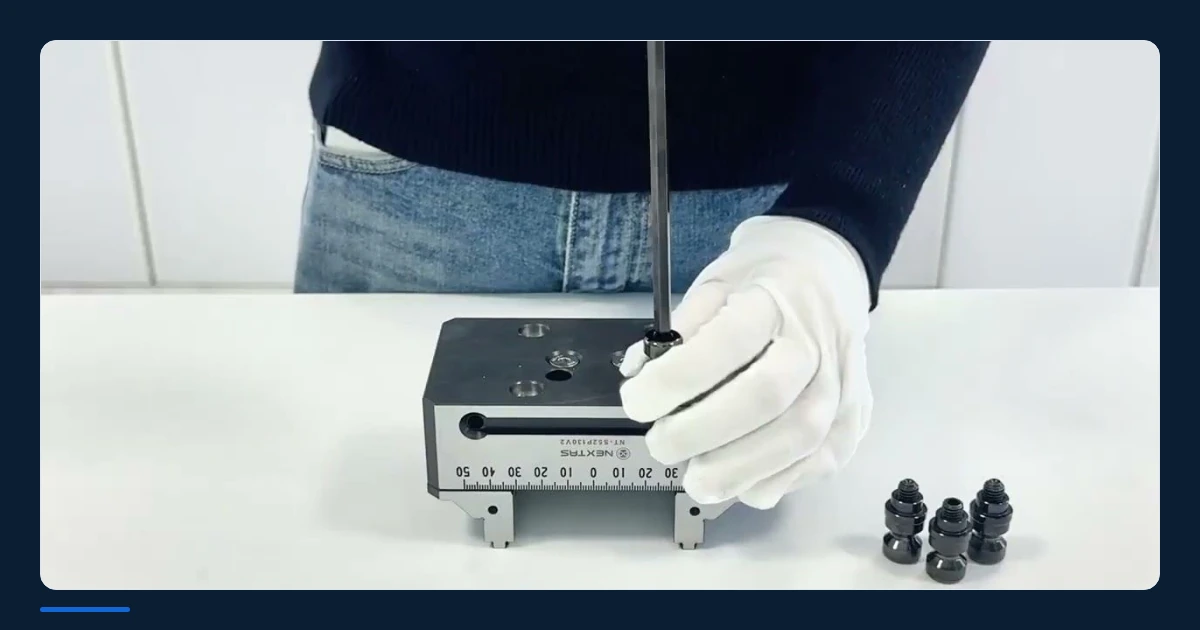
Sprawdź, ile mogą być warte krótsze przezbrojenia w Twoim zakładzie. Zmierz oszczędność czasu, uwzględnij pełny koszt projektu i oblicz okres zwrotu.
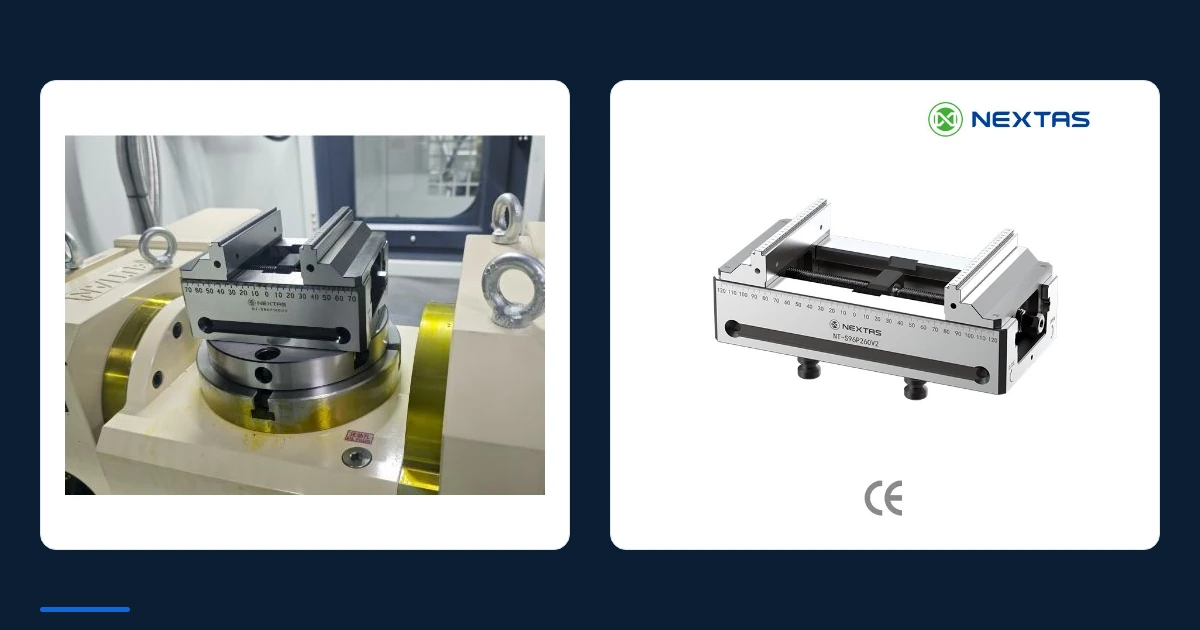
Utrzymaj jeden zabudowany układ bez zmian. Oczyść go, załóż ten sam stabilny detal, zmierz nazwane elementy, całkowicie zwolnij i zamocuj ponownie, zapisz każdy wynik, a przed dopuszczeniem procesu do produkcji wykonaj kontrolowane skrawanie próbne.
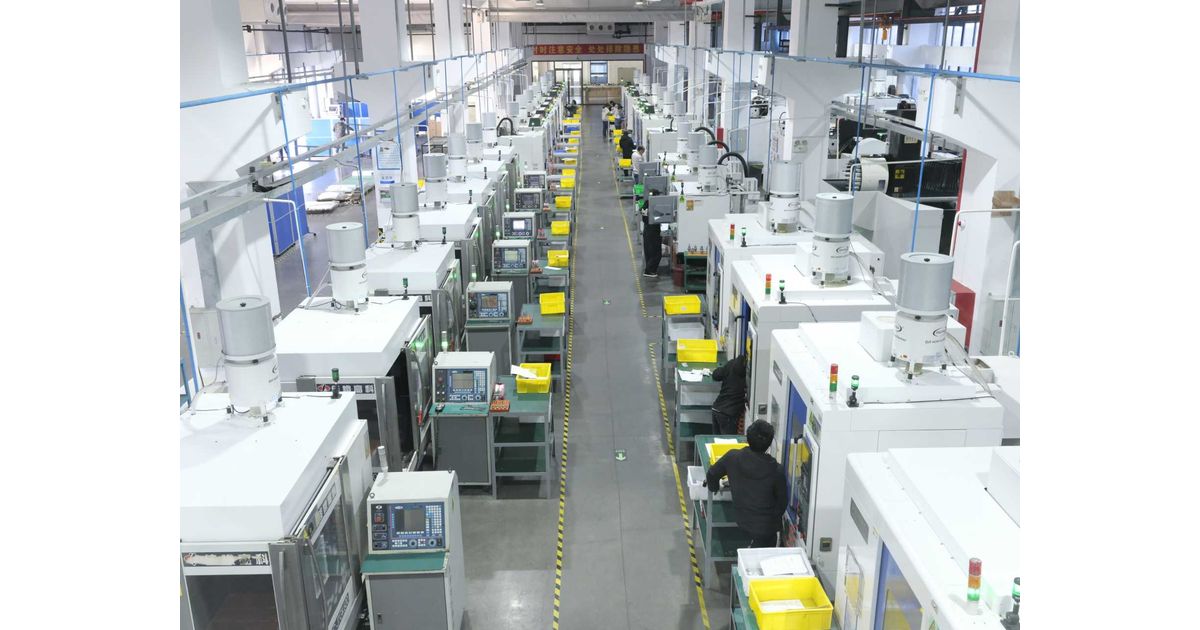
Poznaj produkcję, wsparcie techniczne i kontrolę jakości NEXTAS oraz dobór mocowania CNC do maszyny, detalu i wymagań kontroli.
Brak poradników pasujących do wyszukiwania i tematu.
Wybrane lektury