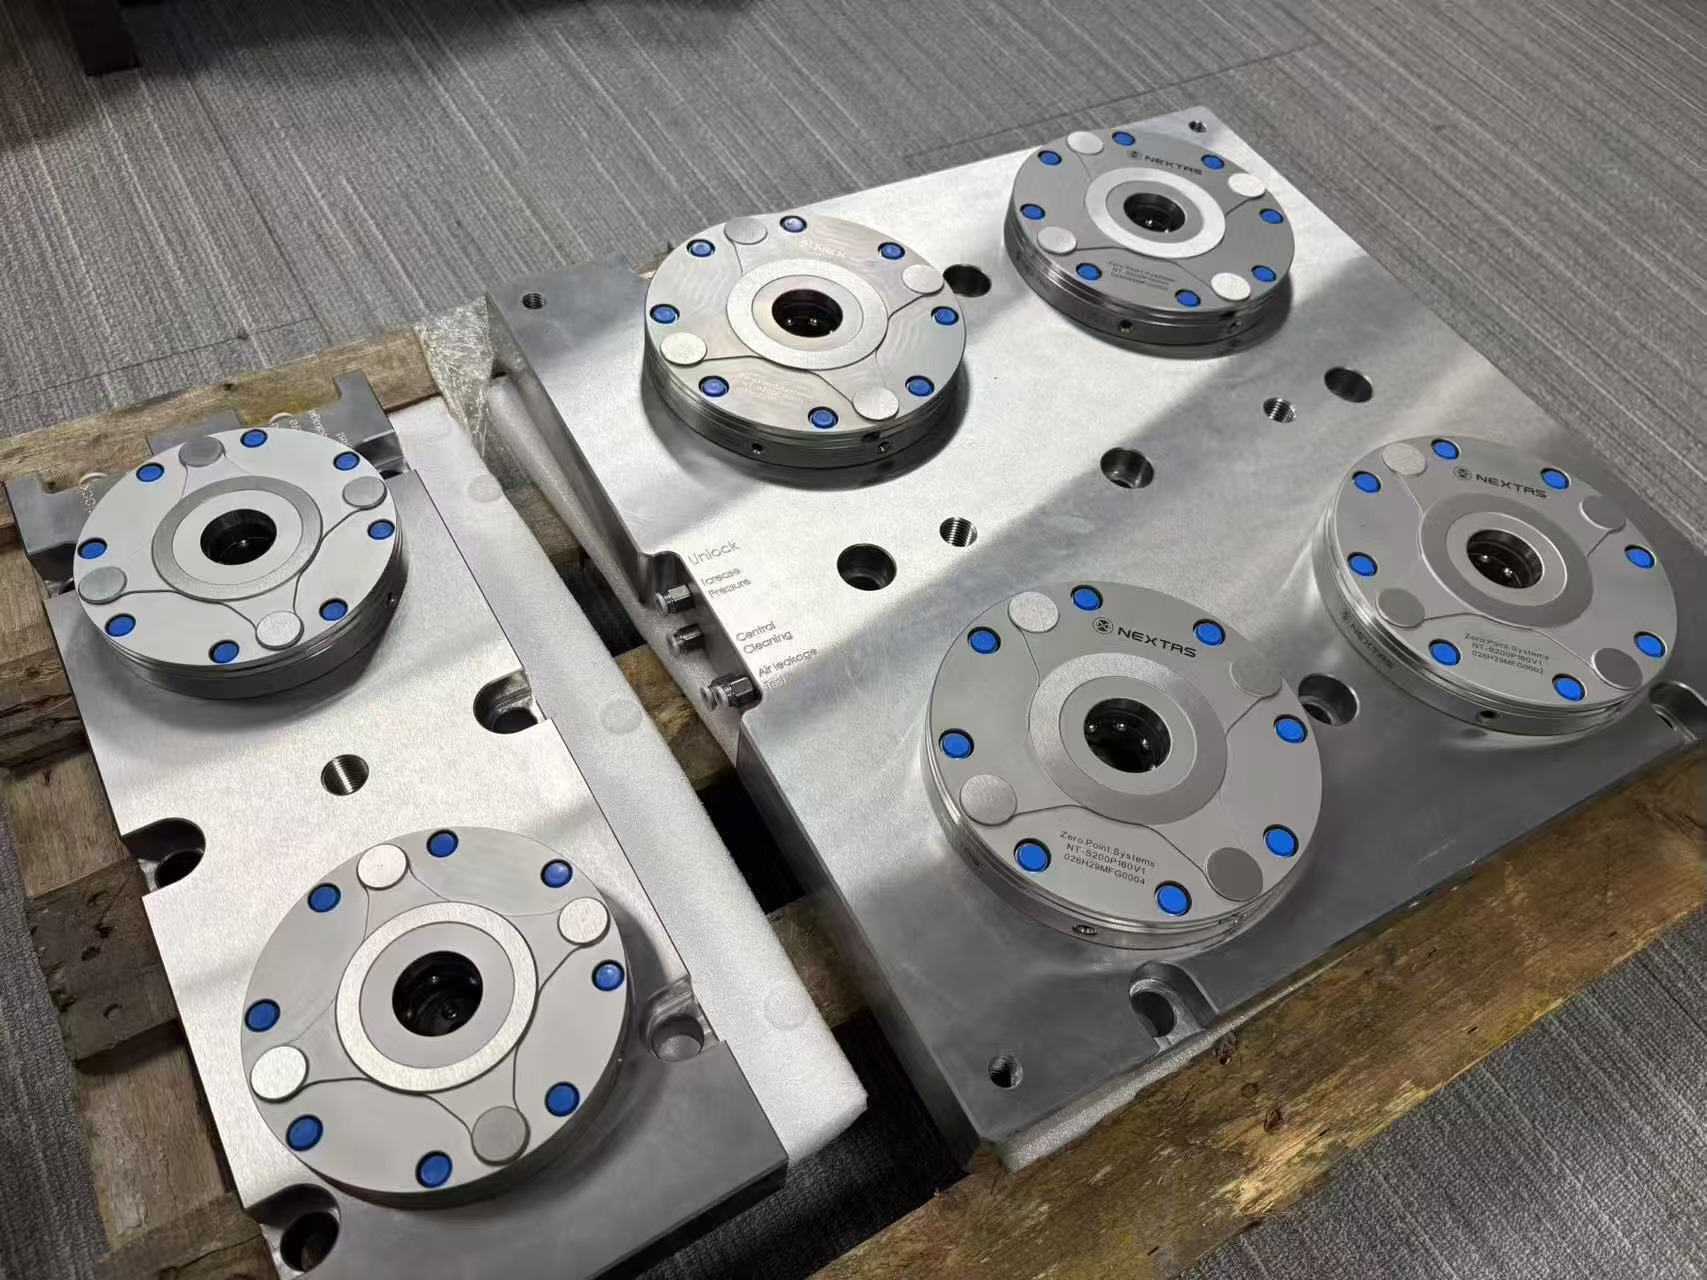
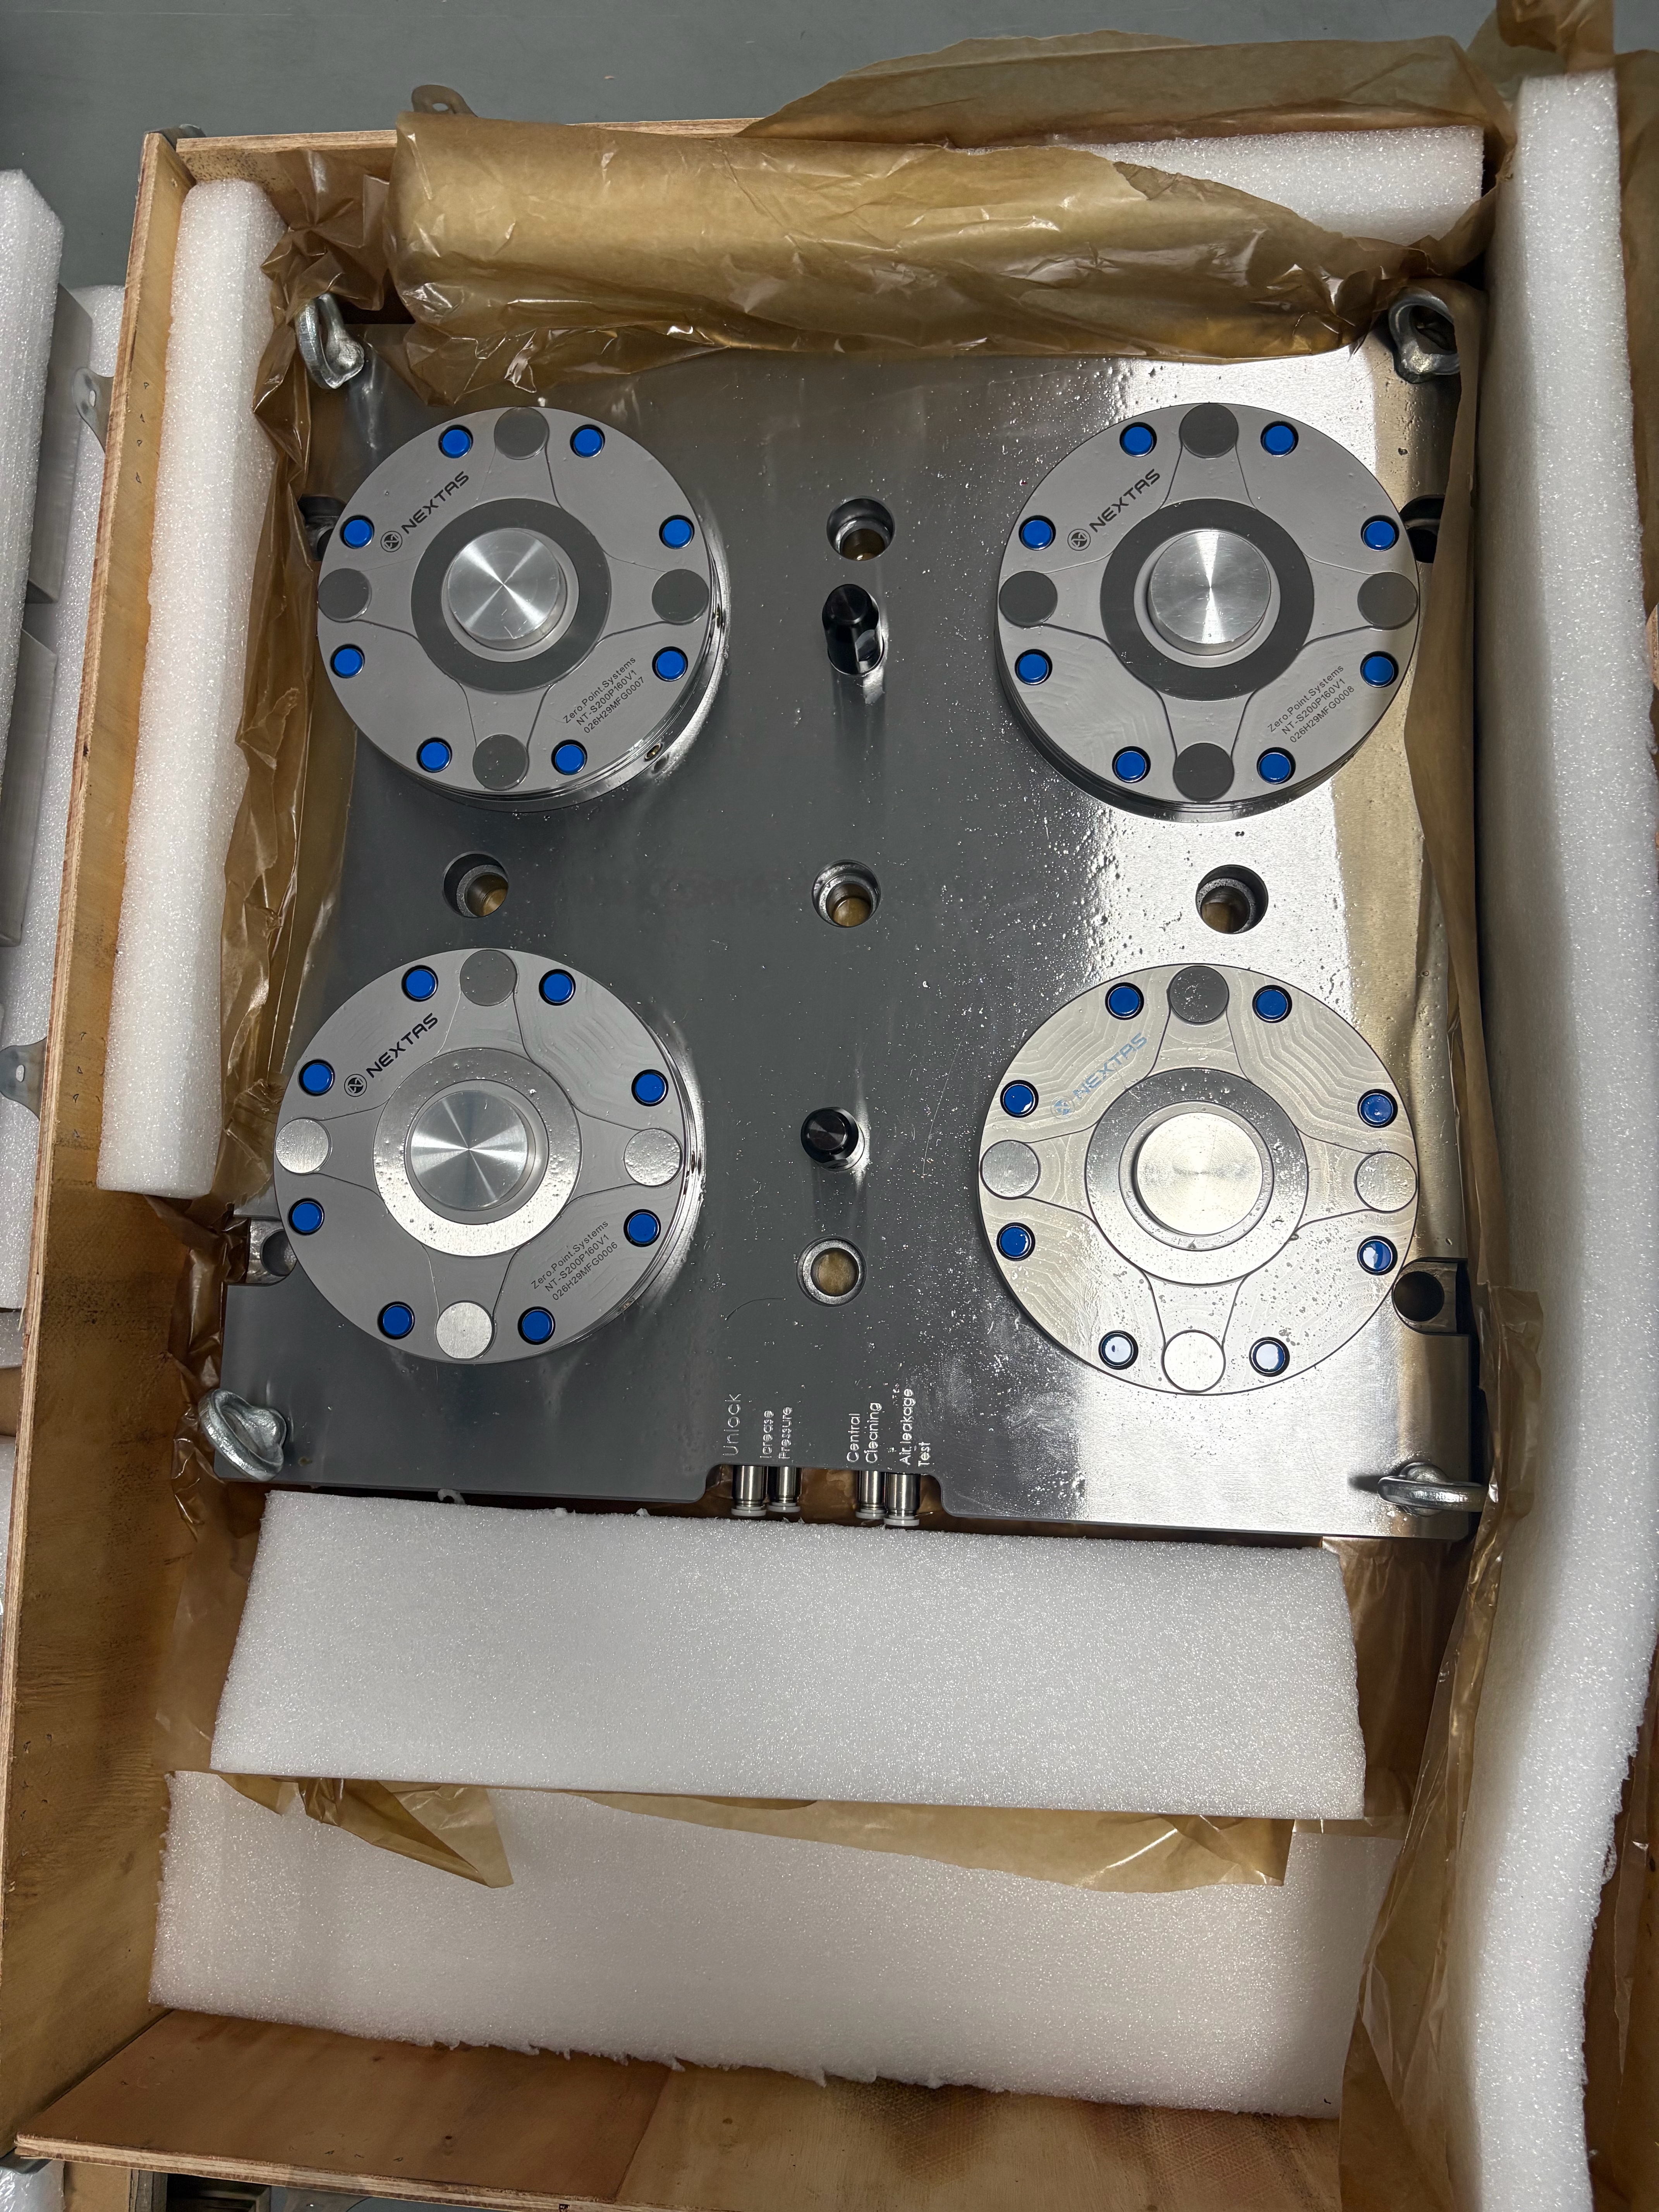
采购一台高端五轴联动加工中心,原本是为了通过「一次装夹完成多面加工」来减少工序并提升主轴稼动率。然而在许多多品种、小批量(High-Mix, Low-Volume)的精密代工厂里,五轴机床的旋转摇篮工作台(Trunnion Table)往往很快就会沦为全厂最大的排产瓶颈。
当早上还在加工需要单独夹持的小型五轴复杂零件,下午却得换上一整块重型模具座或大型航空航天结构件时,操作员通常必须拆卸转接板、清理 T 型槽铁屑、重新用千分表校平,并逐一寻边设定坐标。更棘手的是,当大型夹具仅靠转台外围四个角落锁固时,刀具在工件正中央进行重切削极易引发「鼓面效应(中心微幅变形与刀震)」,迫使工程师降低进给率。
为了在「五轴灵活干涉避让」与「重切削全面刚性」之间取得完美平衡,该客户与 NEXTAS 工程团队合作,量身打造了这套 5 工位(4+1 梅花阵列)气动零点快换旋转圆盘基板。
专为五轴运动几何而生:「4+1」梅花阵列与防撞细节
这张在出厂封箱前实拍的工程照片,清晰展现了 NEXTAS 针对五轴机床空间限制与现场操作痛点所做的精密设计:
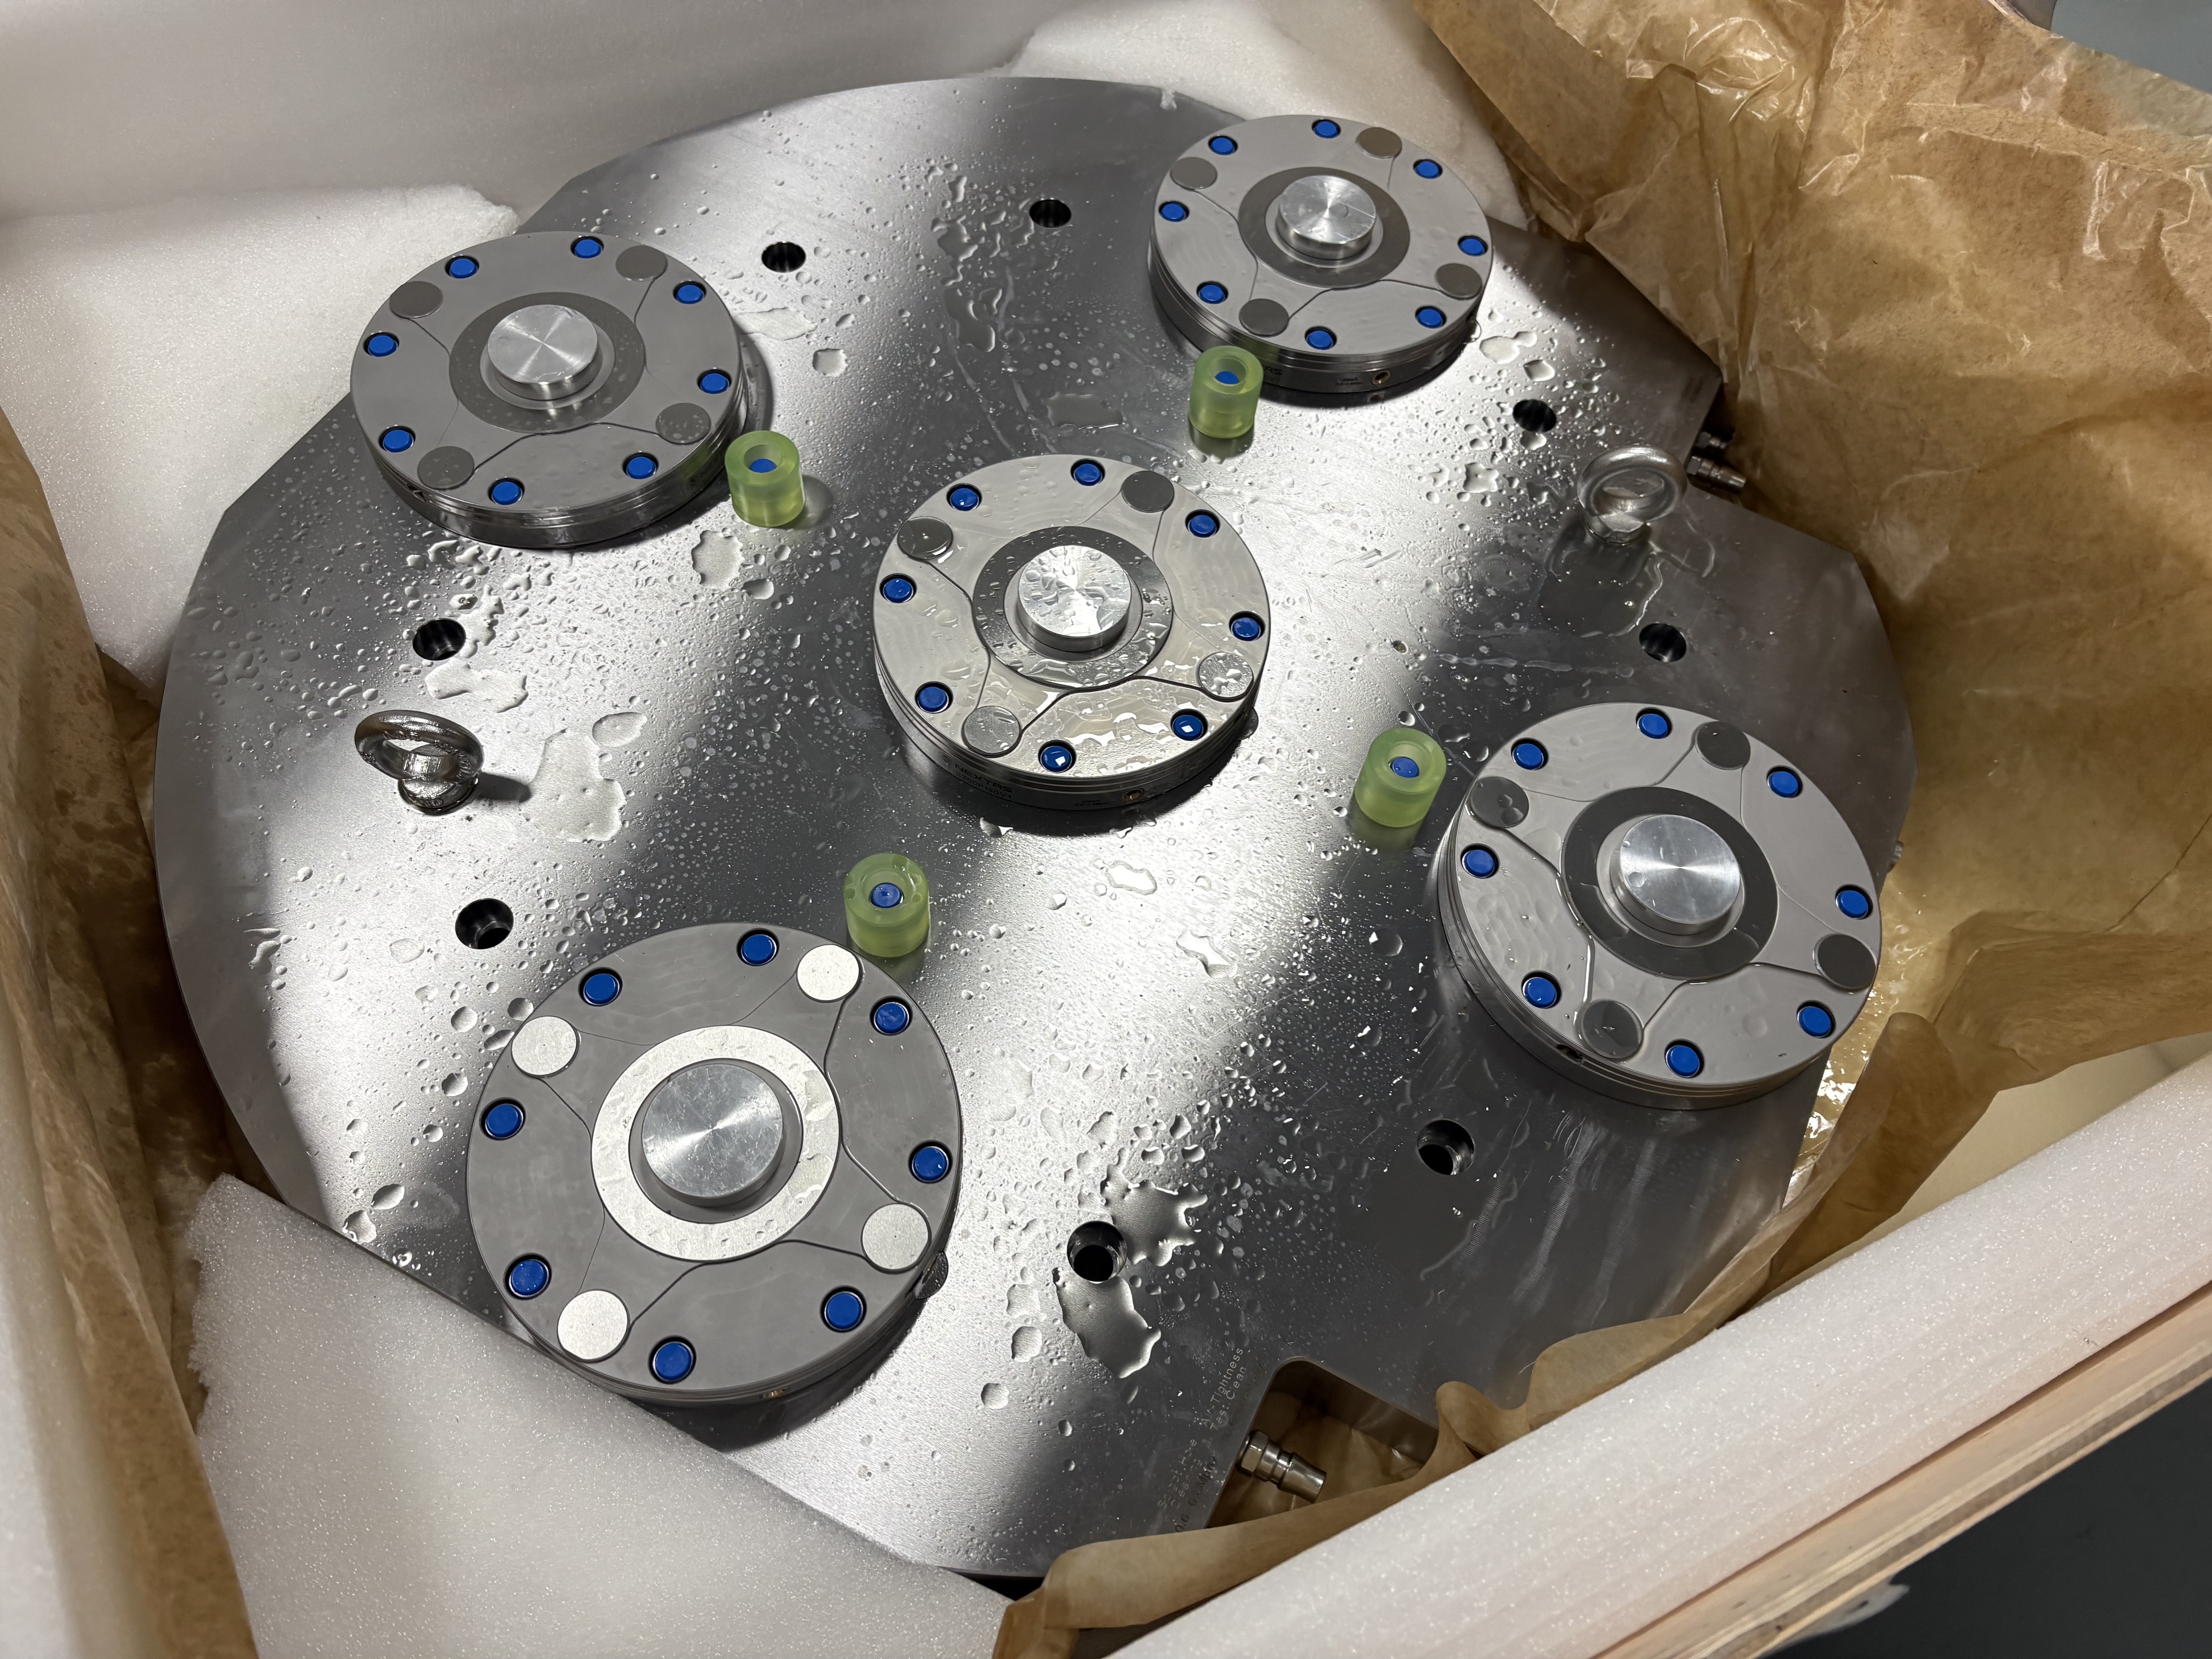
- 避干涉双侧削边圆盘设计(D-Cut Contour):不同于容易在 A/B 轴大角度倾转时撞击机床钣金的方形底板,这块硬化钢基板采用贴合转台的圆弧外径,并在两侧做了精准的对称直线削边。这不仅最大化了有效回转直径,更削去了转台外缘多余的转动惯量,保护五轴转矩电机。
- 单一基准,三种装夹模式(One Datum, Three Modes):外围 4 颗搭配正中央 1 颗 NEXTAS 气动零点母盘的布局,赋予生产计划极大的自由度:
- 中心单工位 360° 五轴加工:加工小型叶轮或复杂阀块时,仅使用正中央的零点母盘搭配 NEXTAS 五轴自定心虎钳,让短刀柄能无死角接近工件五个面。
- 五点全锁固抗震重切削:吊挂大型托盘或模具时,5 颗母盘同步锁紧。正中央的第 5 颗母盘能提供强大的中心下拉锁紧力,彻底消除大型板件在重铣削时的中心浮起与共振。
- 四工位多件并联生产:外围 4 颗母盘可独立装夹四组中小型夹具,实现高密度批量加工。
- 天车吊装防撞聚氨酯缓冲垫(Green Urethane Buffers):用天车将数百公斤的重型夹具对准零点母盘下放时,最怕拉钉直接撞伤精密的母盘定位锥面。为此,NEXTAS 在母盘阵列之间整合了 4 颗绿色高强度聚氨酯缓冲支撑垫。当重物下放时,缓冲垫会先一步吸收下坠冲击,确保夹具平稳落入定位锥孔。
- 内藏式暗管气路与三向吹气清洁:所有气路都通过底板内部深孔流道整合至侧边凹槽的快插气嘴。换线时只需接上气枪数秒钟,即可同步触发气动解锁、自动顶升(Auto-Lift)以及母盘表面的三向放射沟槽吹气除屑功能。拔除气管后,纯机械式碟形弹簧自锁结构即可以 < 0.003 mm 至 < 0.005 mm 的重复定位精度死死咬合,让五轴转台在无任何外露管线干扰下自由旋转加工。
车间实测效益:开箱即上机的「零调机」体验
为了确保跨国海运与陆运途中绝对不受水气与粉尘侵扰,基板在通过三坐标(CMM)全检后,每颗母盘中心都塞入专属金属防尘盲塞,并预先锁附重型吊环螺栓与防锈封装。客户拆箱后直接吊上五轴转台完成基准标定;如今,从单件五轴打样切换到大型模具量产仅需不到 90 秒,成功将这台主力五轴机床的主轴稼动率推升至 85% 以上。
一个旋转基准
把转台回转包络和夹具重量发过来
如果转台上的换线仍从 T 型槽和千分表校平开始,请发来回转包络、天车放下的最重夹具,以及三种模式里哪一种必须共用这个基准:中央虎钳、铺满转台的基板,或四个外围工位。
联系工程