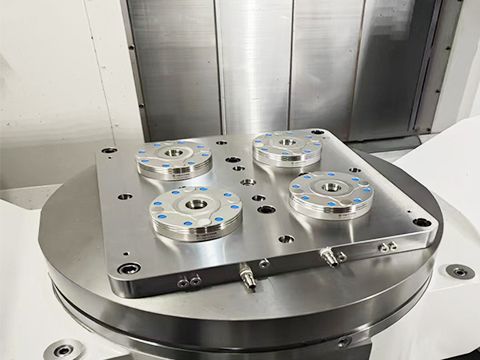
Vier Stationen sind eine Layoutentscheidung
Eine Vierfachplatte erhöht die nutzbare Kapazität nur, wenn jede vorgesehene Position beladen, gereinigt, angetastet, bearbeitet und entladen werden kann. Ein Werkzeughalter kann den benachbarten Spanner treffen; ein Taster kann bei geschwenktem Rundtisch eine Station nicht erreichen. Zählen Sie deshalb die tatsächlich nutzbaren Positionen statt nur vier Bohrbilder.
Dieser Leitfaden behandelt die manuellen NEXTAS-Platten P220 und P330. Ein pneumatischer Aufbau mit vier Empfängermodulen ist eine andere Architektur. NEXTAS ist nicht mit LANG Technik oder Quick-Point verbunden. Die historische URL ist Suchkontext und keine Zusage direkter Austauschbarkeit.
Modellwerte und ihre Grenzen
| Katalogfeld | NT-S52P220V1 | NT-S96P330V2 | Vor der Bestellung prüfen |
|---|---|---|---|
| Familie | 52 mm | 96 mm | Die exakte Schnittstelle und Zeichnungsrevision |
| Spannkraft | 20.000 N | 30.000 N | Katalogfeld der Platte; nicht vierfach multiplizieren oder als Werkstückspannkraft verwenden |
| Entriegelung | Manuell | Manuell | Zugang für Werkzeug und Hand im vollständigen Aufbau |
| Passender Bolzen | NT-S52P16V1 | NT-S96P20V1 | Paarungsgeometrie und freigegebene Anordnung |
| Wiederholpositionierung | <0,005 mm | <0,005 mm | Schnittstellenwert; gesamte Prozesskette separat nachweisen |
Die Katalogangabe 4 × 90° beschreibt feste Indexierlagen. Sie beweist weder vier unabhängige Werkstücke noch vierfache Kraft oder vier Gutteile pro Zyklus. Eine gemeinsame Palette, mehrere obere Vorrichtungen und unabhängige Stationen müssen durch Paarungs- und Layoutzeichnungen unterschieden werden.
Den vollständigen Arbeitsraum prüfen
Bauen Sie das Layout vom Maschinentisch aus auf: Adapter, Platte, Bolzen, obere Vorrichtung, vollständig geöffnete Backen, Rohteil und Fertigteil. Ergänzen Sie den längsten relevanten Werkzeughalter, Spindelnase, Tasterkörper und Beladeweg. Bei 5-Achs-Maschinen zählt der ungünstigste Schwenkwinkel; bei HMCs zusätzlich Aufspannturm, Spindelanfahrt und Palettenwechselraum.
- Jede Werkzeug- und Tasterhülle gegen die Nachbarstation prüfen, nicht nur gegen die Einhausung.
- Anlageflächen sichtbar und für Reinigung erreichbar halten.
- Manuelle Entriegelung mit eingebauten Spannern, Schläuchen und Schutzeinrichtungen erreichen.
- Gesamtmasse, Schwerpunkt und Kippmoment mit den Rundtischgrenzen vergleichen.
- Tür, Greifer, Hebezeug und Bedienerweg mit bereits belegten Nachbarstationen prüfen.
Lastpfad statt alleiniger Kraftzahl
Verfolgen Sie die Schnittlast durch Werkstück, Backen, obere Vorrichtung, Bolzen, Empfängerplatte, Adapter und Maschinentisch. Jede Verbindung kann nachgeben. Bei gemeinsamer Palette zählen Stützweite und Torsion; bei getrennten Vorrichtungen die ungünstigste belegte und unbelegte Station. Hoher Schwerpunkt und unterbrochene Schnitte erzeugen Momente, die eine reine vertikale Kraftangabe nicht abdeckt.
Die öffentlichen P220/P330-Daten nennen keine zulässige Anwendungslast oder ein Kippmoment für Ihren Aufbau. Halten Sie Plattenspannkraft, Werkstückspannkraft, Maschinenlastgrenze und Fertigteiltoleranz im RFQ getrennt. Die P330-Referenzzeichnung zeigt 330 × 330 mm und ein 96-mm-Raster; ein Adapter wird erst nach Prüfung der aktuellen gelenkten Zeichnung gefertigt.
Stationen A–D vor Produktionsfreigabe nachweisen
| Versuch | Vorgehen | Aufzeichnung |
|---|---|---|
| Wiederaufsetzen | Dieselbe Referenz auf A, B, C und D vollständig lösen, reinigen, entnehmen und wieder einsetzen. | X/Y/Z und Drehung; vereinbarte Zykluszahl, Temperatur, Bediener und Reinigung |
| Stationsübertragung | Referenz A → B → C → D ohne erneutes Nullsetzen übertragen. | Stationsversatz getrennt von Wiederaufsetzstreuung |
| Produktionsverschmutzung | Nach repräsentativer Bearbeitung und Kühlschmierstoffkontakt mit freigegebener Reinigung prüfen. | Sitz, sichtbare Späne, Störung und Wiederherstellung |
| Ungünstigste Last und Lage | Schwersten freigegebenen Aufbau am ungünstigsten zulässigen Maschinenwinkel prüfen. | Freiraum, Sitz, Bewegung und Lastgrenzen |
| Fehler und Wiederherstellung | Unvollständigen Sitz nur nach genehmigtem, sicherem Prüfplan simulieren; nicht zerspanen. | Erkennung, sichere Zustände, Reinigung und Bezugswiederherstellung |
Zykluszahl, Messmethode und Annahmegrenze stehen vor dem Versuch fest. Ein Wiederaufsetztest ist kein Lebensdauertest. Unbekannte Werte bleiben als offene Punkte mit Verantwortlichem dokumentiert; sie werden nicht aus einer anderen Produktfamilie übernommen.
Kapazität mit Gutteilen berechnen
Netto-Minuten je Gutteil = (Bearbeitung + Beladen + Reinigung + Antasten + Wiederherstellung) ÷ Gutteile. Vier Vorrichtungen bedeuten nicht automatisch vierfache Ausbringung. Als rein hypothetisches Beispiel ergeben 12 Minuten Bearbeitung, 2 Minuten Beladen/Reinigen und 1 Minute Antasten bei vier Gutteilen 3,75 Minuten je Teil; bei nur zwei nutzbaren Stationen 7,5 Minuten. Ersetzen Sie alle Zahlen durch Ihre Messwerte und berücksichtigen Sie zusätzlichen Indexier- und Werkzeugweg.
Eine Ein- oder Zweistationslösung kann günstiger sein, wenn Werkzeughalter Nachbarhüllen kreuzen, Rundtischlast oder Schwerpunkt nahe der Grenze liegen, die Teile sehr verschiedene Zykluszeiten haben oder vier Schnittstellen zu langsam gereinigt werden. Für gemischte 52/96-Schnittstellen ist eine zeichnungsgelenkte Sonderanordnung zu prüfen; automatische Entriegelung gehört zur separaten pneumatischen Plattenroute.
Eingaben für eine Layoutprüfung
- Maschinenmodell, Tisch-/Rundtischzeichnung, Verfahrwege sowie zulässige Masse, Schwerpunkt- und Momentgrenzen.
- Unterseitenzeichnung von Palette, Spanner oder Vorrichtung; vorhandene Bolzen- und Empfängermodelle.
- Maximale Hülle, Masse und Schwerpunkt je Station.
- Ungünstigster Schwenkwinkel, Werkzeughalter, Tasteranfahrt, Beladerichtung und gegebenenfalls STEP-Gesamtmodell.
- Manueller Ablauf, zu messender Bezug, Annahmegrenze, Produktionsverschmutzung und Übergabeprotokoll.
Senden Sie diese Unterlagen mit dem Betreff „Vierfachplatten-Layout“. NEXTAS kann Positionen markieren, offene Schnittstellen- und Freiraumfragen benennen und einen anwendungsspezifischen Wiederaufsetztest vorschlagen. Layout prüfen lassen →
Häufig gestellte Fragen
Hält eine Vierfachplatte immer vier unabhängige Werkstücke?
Nein. Die Katalogklassifizierung beschreibt die Platte. Eine gemeinsame Palette, mehrere obere Vorrichtungen oder getrennt nutzbare Positionen ergeben sich erst aus Paarungsgeometrie, Entriegelung und Layout.
Kann ich die Katalogspannkraft mit vier multiplizieren?
Nein. Der Katalogwert gehört zum benannten Plattenmodell; er ist keine veröffentlichte Kraft je Station und keine pauschale zulässige Schnittlast.
Wie wähle ich zwischen 52 und 96 mm?
Prüfen Sie vorhandene Schnittstellen, vollständige Hülle, Werkzeugzugang, Stützung und Rundtischgrenzen. Die Kraftzahl allein entscheidet nicht.
Garantiert <0,005 mm meine Fertigteiltoleranz?
Nein. Der Wert beschreibt die Schnittstelle. Vorrichtung, Werkstückspannung, Maschine, Werkzeug, Temperatur und Messunsicherheit werden im vollständigen Prozess geprüft.
Ist die Platte direkt mit LANG Quick-Point austauschbar?
Eine direkte Austauschbarkeit wird nicht zugesagt. NEXTAS ist ein unabhängiger Anbieter. Paarungsgeometrie, Befestigung, Aufbauhöhe, Betätigung und Abnahmeverfahren sind vor einer Umstellung zu prüfen.