能否不拆下机床工作台上的底板,就换装另一种尺寸的虎钳?
短片展示了换装动作。戴手套的操作员将小虎钳放到圆形板上,转动内六角扳手,再将它换成较大的虎钳。底板始终不动,工作台旁还放着第三把虎钳。
这确实是一次换装演示,但它没有给出型号、扭矩或重复定位试验。需要报价时,仍应先提供图纸。
视频展示了什么,又没有交代什么
以画面中能看见的硬件为依据,不要自行补全其余信息。
| 短片中可见 | 仍待确认 |
|---|---|
| 已经安装在机床工作台上的圆形板 | 具体型号 |
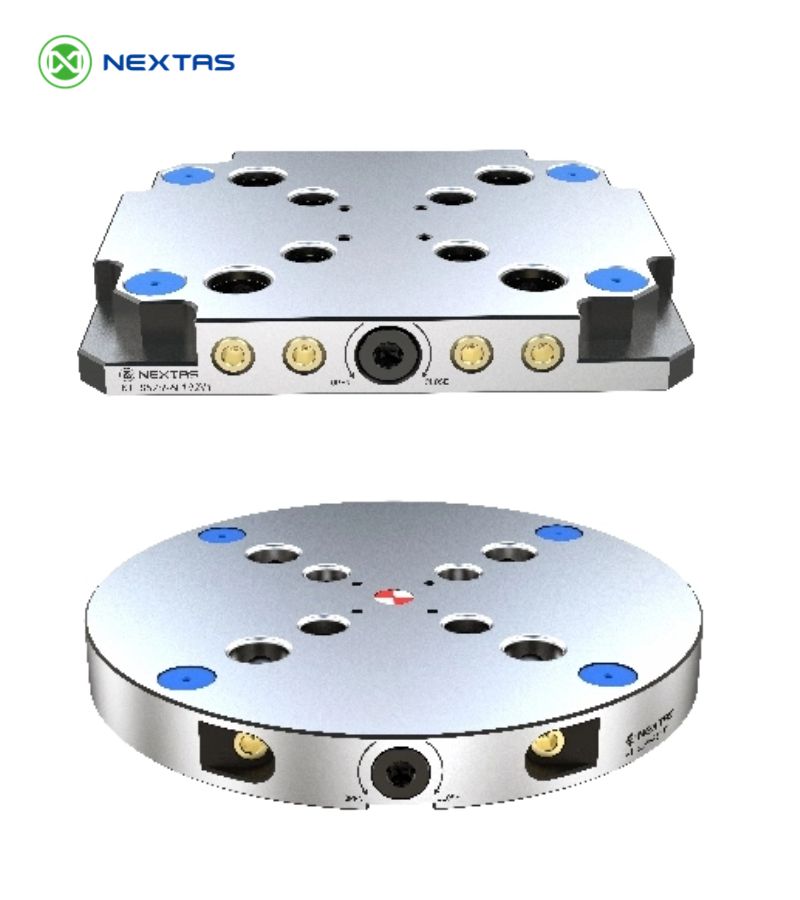
| 蓝色防护盖、敞开的孔口、黄铜接头,以及标有 OPEN 和 CLOSE 的正面内六角操作孔 | 哪些工位为 52 mm,哪些为 96 mm |
| 用手动内六角扳手先后锁紧两把虎钳 | 扭矩、锁紧检查和切屑清理步骤 |
| 两把虎钳交替换装,第三把放在工作台旁 | 所用拉钉、钳口开度和工件高度 |
| 画面文字标示为 0.005 mm 或更小 | 对应型号的文件,以及在实际机床上的重复定位检查 |
画面文字还说明,这块板适用于 52 mm 和 96 mm 虎钳及工装夹具,但没有指出各个孔位的对应关系。组合板可以同时容纳两种孔位布置,却不能让 52 mm 拉钉锁进 96 mm 配合座。
底板不动,虎钳换装
节省的时间来自底板始终留在工作台上。无需拆卸底座、用百分表重新找正另一块底座,也不必重新建立基准;下一把虎钳直接放到同一块板上。
前提是下一把虎钳的接口适合这块板。52 mm 虎钳和 96 mm 虎钳可以共用组合板,但不能共用同一种拉钉。
已发布的手动板资料已将两套硬件区分开来。52 mm 板使用 NT-S52P16V1 拉钉,96 mm 板使用 NT-S96P20V1 拉钉,它们是不同零件。即使组合板同时容纳两种接口,每把虎钳仍须装上对应拉钉。
目录中的力值同样按型号区分:手动 52 mm 板列为 20,000 N,手动 96 mm 板列为 30,000 N。不能将任一数值套用到视频中的圆形板上。请确认所采购产品对应哪一份图纸。

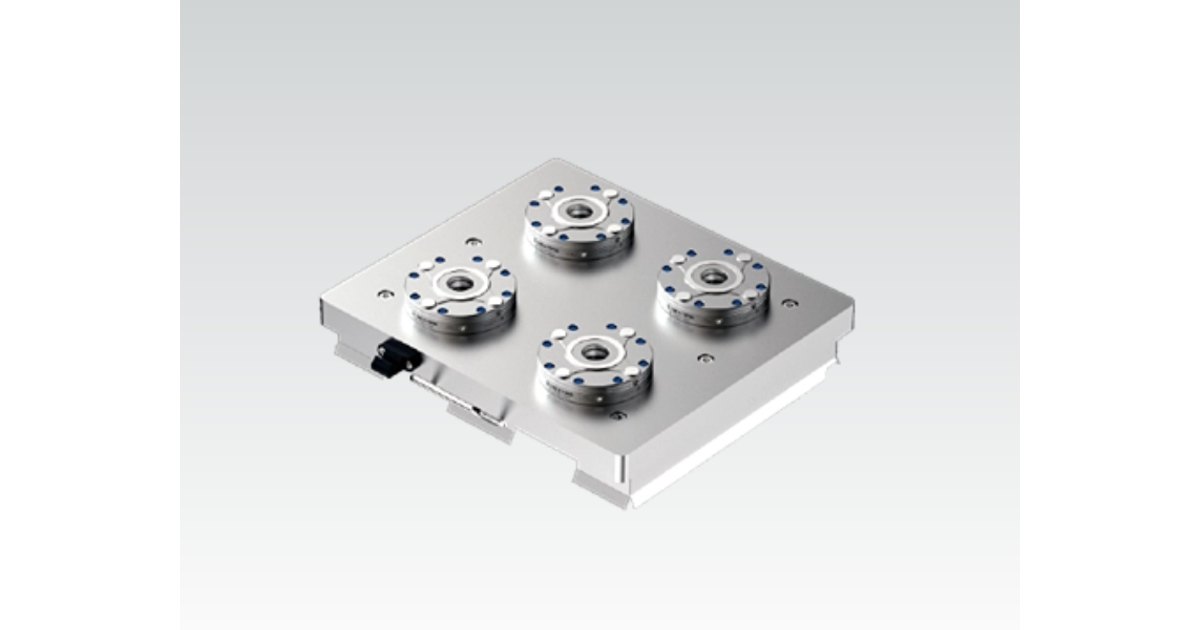
如果虎钳尚未选定,可先查看自定心虎钳页面;如果已有虎钳、正在寻找底板,可先查看手动零点基准板页面。这两个页面上的产品照片都不是短片中的圆形板。
一段 30 秒的无解说竖屏短片。戴手套的操作员用内六角扳手将小虎钳锁在圆形板上,再换成较大的虎钳。底板始终留在工作台上。
0.005 mm 是画面上的标示,不能代替机床实测
开场画面标示重复定位精度为 0.005 mm 或更小。这一表述仅属于视频内容,既不是实际交付底板的检测报告,也不是对所有装夹方案的保证。
具有明确型号的 NEXTAS 板各自公布了性能范围。手动 52 mm 和 96 mm 板列出的重复定位数值低于 0.005 mm,气动零点板列出的数值低于 0.005 mm。每个数值只适用于对应型号及其文件中规定的检查条件。
希望在报价中确认该数值?请索取确切型号的图纸,再将底板安装、清洁并锁紧,在自己的机床上重复检查。洁净试验台与带切屑的工作台并不是同一种测试条件。
视频演示的是手动锁紧
锁紧操作孔没有连接软管。操作员在标有 OPEN 和 CLOSE 的孔位手动转动内六角扳手,因此应按手动锁紧理解这次演示。不能据此规划阀组、机器人松开或夹紧状态信号。
NEXTAS 其他板型提供气动锁紧方案,但那是不同的采购配置。如果单元需要自动上下料,请在询价中说明,以便评估气动板,而不是沿用这次手动演示的配置。
换装下一把虎钳前先清洁孔口
短片省略了清理过程。切屑和冷却液可能进入敞开的孔口。如果拉钉压在切屑上,无论画面怎样标示,都无法保证回到同一位置。
- 未使用的工位应保留蓝色防护盖。
- 只取下当前虎钳所需工位的防护盖。
- 清洁孔口和拉钉。
- 将虎钳对正后平稳落座,不要沿板面拖动。
- 将内六角扳手转至 CLOSE,离开前拉动虎钳确认已锁紧。
短片没有显示扭矩值。请使用所购型号图纸规定的扭矩;如果图纸没有标注,应在加工首件前询问确认。
先提供四类资料,再确定报价
- 每把虎钳的底面资料,包括拉钉零件信息和孔距。
- 机床工作台资料:孔径、孔距,以及机床门和测头所需的避让空间。
- 工件的长、宽、高,以及所需钳口开度。
- 锁紧方式:人工使用内六角扳手、气动,还是机器人。短片展示的是人工使用内六角扳手。
如果虎钳原本配套其他品牌,请在资料中说明。接口应按图纸核对,不能仅凭 30 秒视频猜测。
还在判断是否应由一块板同时承载两种节距?请先阅读52 mm 与 96 mm 混合装夹的接口检查。那篇文章讨论图纸与孔位布置,本文则说明刚才视频中的换装动作。
准备询价?
请提供虎钳底面和工作台草图。我们会说明适合哪类底板,或指出接口仍有哪些事项待确认。
常见问题
任意 52 mm 或 96 mm 虎钳都能装到短片中的底板上吗?
不能。节距只说明间距系列。拉钉、螺纹、配合座和孔位布置仍须与所购买的底板匹配。请提供虎钳底面资料。
0.005 mm 是对视频中底板的保证值吗?
不是。这是视频画面上的文字。已发布的手动 52 mm 和 96 mm 板资料列出了这些型号低于 0.005 mm 的重复定位数值。请索取实际交付底板的图纸,再在自己的机床上验证。
短片中的锁紧动作需要用气吗?
不需要。操作员在标有 OPEN 和 CLOSE 的操作孔处转动内六角扳手。不能根据这段短片推断需要气源、阀组或机器人松开功能。
询价时应提供什么?
请提供虎钳底面、拉钉、机床工作台、工件尺寸,以及是否继续采用手动锁紧。仅凭视频猜测型号不足以报价。



