Arbeitsflächen nach der Aufgabe wählen
Vergleichen Sie zweiseitige, quadratische, kreuzförmige, sechs- und achtseitige Formen anhand von Vorrichtungsdichte, Beladezugang und Werkzeugreichweite.
Mehr Vorrichtungspositionen auf einer Spannsäule organisieren
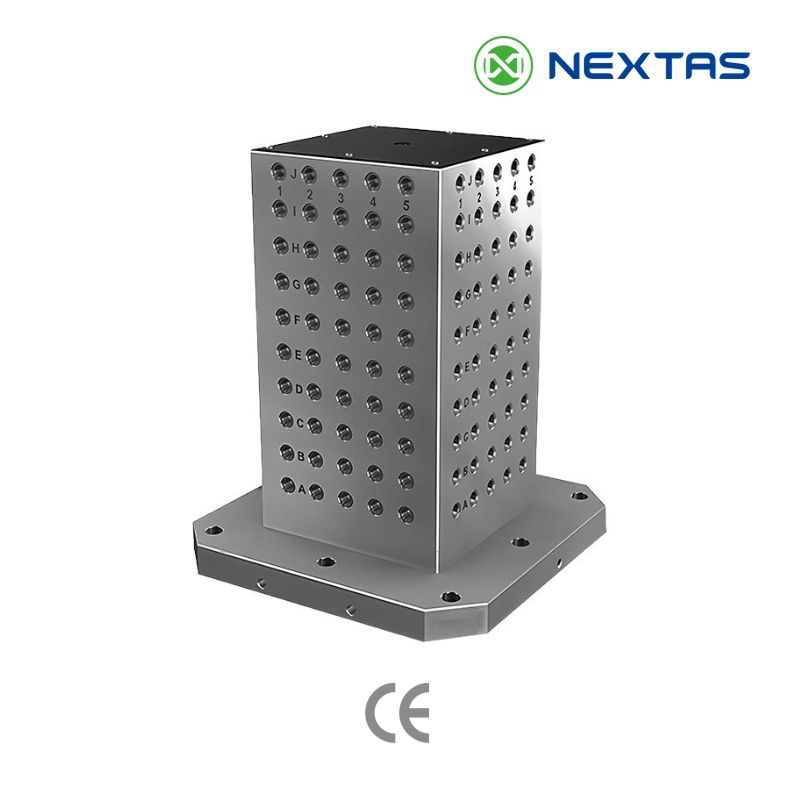
Ordnen Sie bauteilspezifische Vorrichtungen auf mehreren Arbeitsflächen für HMC-, VMC- oder Rundtischbearbeitung an. NEXTAS-Spannsäulen bieten Gusskörper und verschiedene Positionierraster als Standardmodell oder mit individuellen Lochbildern. Wählen Sie die Flächenanordnung nach dem Werkstückzugang und prüfen Sie anschließend den vollständig beladenen Aufbau gegen die Maschine.
Vergleichen Sie zweiseitige, quadratische, kreuzförmige, sechs- und achtseitige Formen anhand von Vorrichtungsdichte, Beladezugang und Werkzeugreichweite.
Wählen Sie einfache Bohrungen, Präzisionspassungen oder T-Nuten passend zur Vorrichtung. Individuelle Bohrungen und Gewinde folgen einer Zeichnungsprüfung.
Wechselbare Vorrichtungsplatten ermöglichen die Vorbereitung der nächsten Aufspannung bei klar definierter Platten-Säulen-Schnittstelle.
Produktreihen
Vier Arbeitsflächen für die Anordnung dedizierter Vorrichtungen um eine Säule.
Zwei gegenüberliegende Flächen für paarweise Vorrichtungen und gut zugängliches Beladen.
Kreuzförmige Anordnung für Vorrichtungen an mehreren Stationen.
Sechs Arbeitsflächen zur Verteilung der Vorrichtungen auf eine Mehrseitenanordnung.
Acht Arbeitsflächen für mehrere Vorrichtungen an einer Säule.
Wechselbare Zwischenplatten ermöglichen die Vorbereitung des Vorrichtungsdecks für den nächsten Auftrag. Die Deckschnittstelle auf die Säule abstimmen.
Spezifikationstabelle
| Produktcode | Schlüsselweite | Basisabmessung | Höhe | Max. Werkstückhöhe | Gewicht |
|---|---|---|---|---|---|
| NT-TCS250P400V2 | 250 mm | 250 mm | 400 mm | 320 mm | 100 kg |
| NT-TCS300P400V2 | 300 mm | 300 mm | 400 mm | 300 mm | 130 kg |
| NT-TCS350P400V2 | 350 mm | 350 mm | 400 mm | 280 mm | 170 kg |
| NT-TCH320P600V2 | 320 mm | 300 mm | 600 mm | 480 mm | 220 kg |
| NT-TCH400P600V2 | 400 mm | 350 mm | 600 mm | 450 mm | 290 kg |
| NT-TCO360P600V2 | 360 mm | 350 mm | 600 mm | 450 mm | 285 kg |
| NT-TCO450P600V2 | 450 mm | 400 mm | 600 mm | 420 mm | 360 kg |
Typische Anwendungen
Vorrichtungsflächen und Werkzeugzugang für dünnwandige Halter, Beschläge und komplexe Flächen planen.
Gehäuse, Arme und Halter um die Säule anordnen und den vollständig beladenen Aufbau auf die Maschine abstimmen.
Bearbeitungsflächen und Aufspannfolge für Formplatten, Kerne, Kavitäten und Schieberträger planen.
Ventilkörper, Verteiler und Gehäuse auf einer gemeinsamen Vorrichtungsbasis anordnen; das Bezugskonzept in der Zeichnung festlegen.
Wechselbare Vorrichtungsdecks für die nächste Teilefamilie vorbereiten und Wiederholaufträge um eine gemeinsame Säule organisieren.
Mehrseitenvorrichtungen in eine Palettenlinie einbinden. Gewünschte unbemannte Betriebszeit, Ladesignale und Anforderungen an die Zellenabnahme in der Anfrage nennen.
Video & Fotos
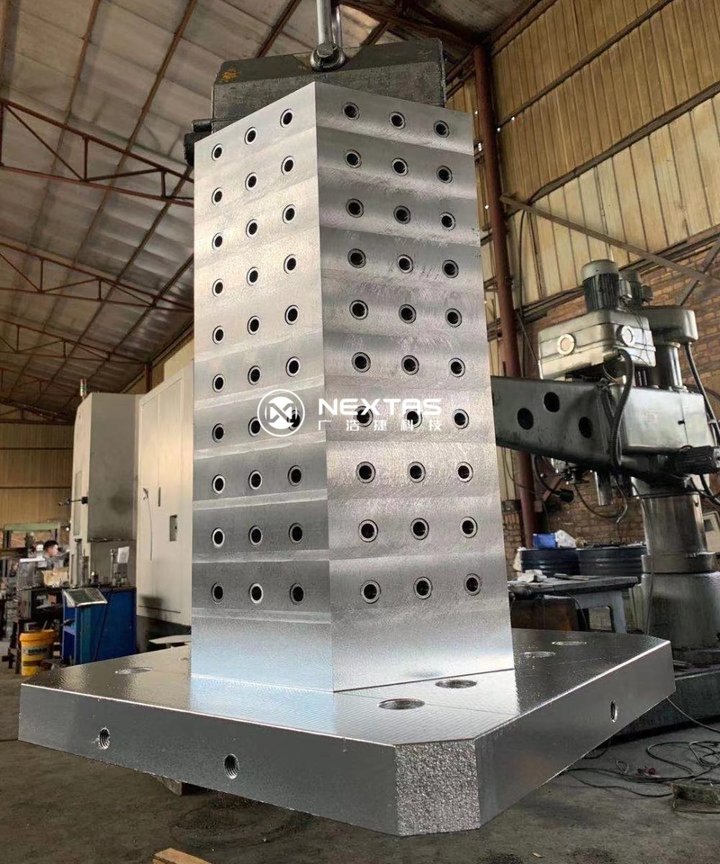
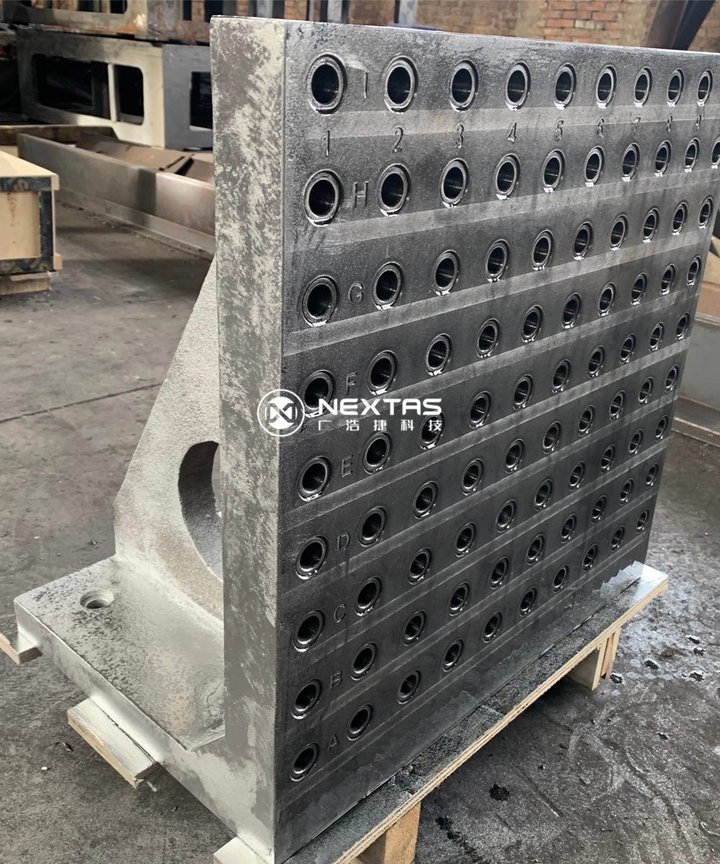
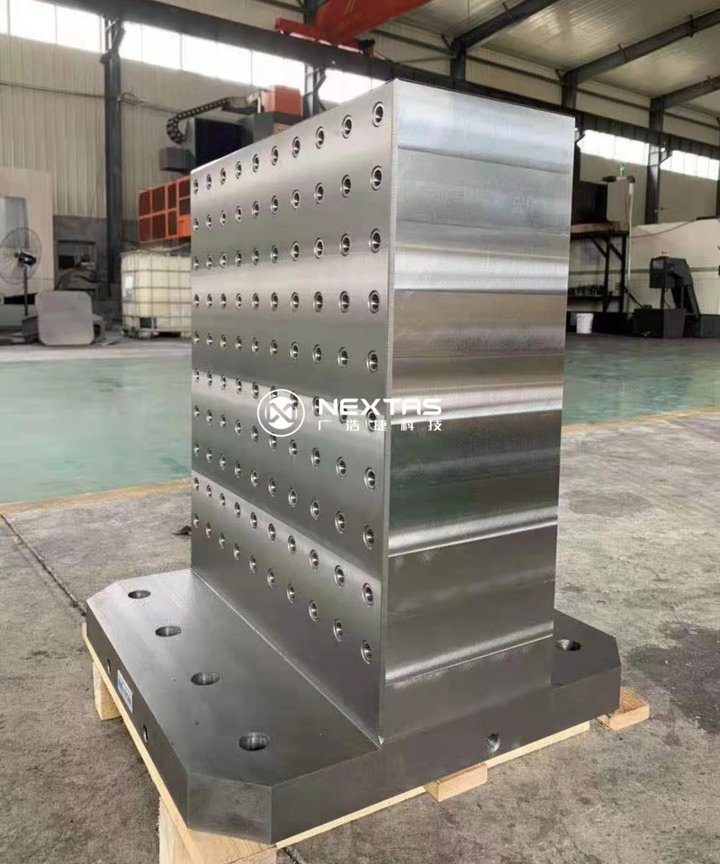
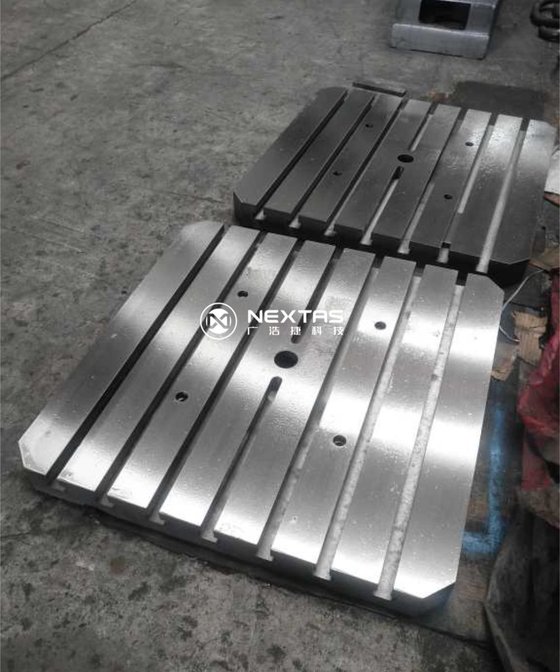
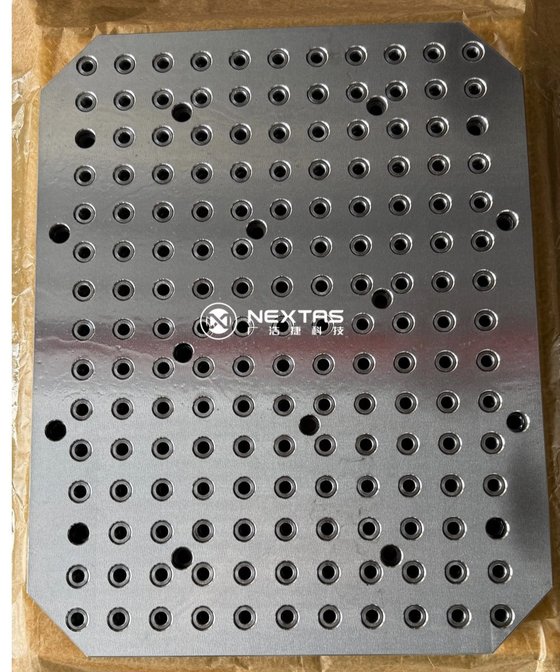
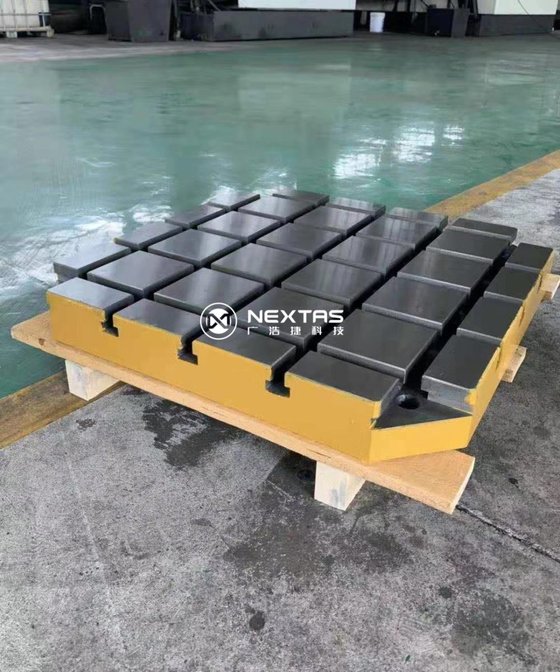
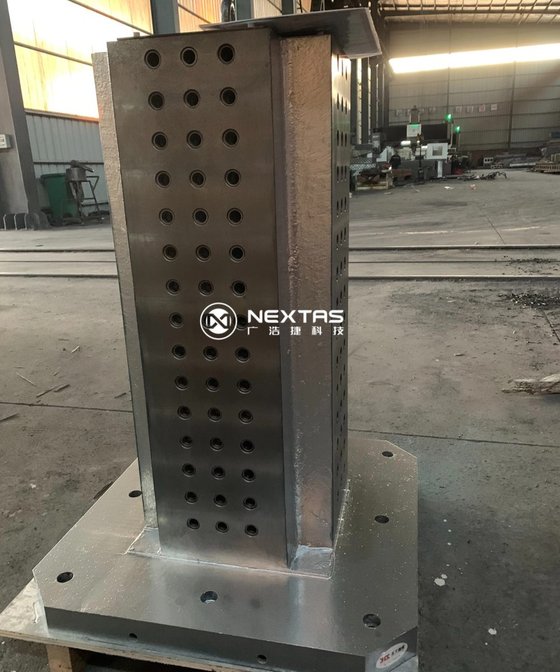
Verwenden Sie diese Produktionsfotos und das kurze Demo-Video, um Anordnung der Flächen, dichte Lochmuster, T-Nuten-Optionen, verstärkte Gusskonstruktionen und palettenfertige Montage zu prüfen, bevor Sie einen individuellen Vorrichtungsplan besprechen.
Eine 30-sekündige senkrechte Werkstattansicht der NEXTAS-Werkzeugsäulen für Bearbeitungszentren, einschließlich Mehrseitenform und vorbereiteter Spannflächen.
Auf YouTube ansehen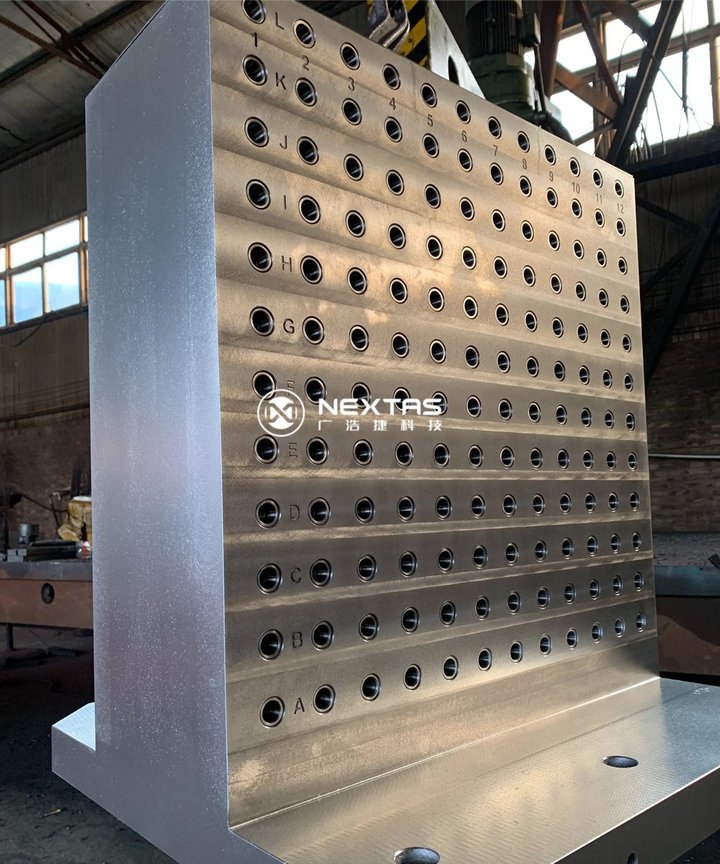
Technische Unterstützung
Noch offen, welche Flächenanordnung passt? Beschreiben Sie Maschine und Vorrichtung. Wir prüfen Standardmodell und individuelle Aufnahmemuster.
Spannsäulenlayout prüfen lassenSeite aktualisiert . Nennen Sie Ihr gewähltes Modell oder Ihre Anwendung, um Maße, Schnittstellendetails und verfügbare technische Zeichnungen anzufragen. Engineering-Daten anfordern. Werk, Kataloge und Messen.
Maschinenmodell, Paletten- oder Tischschnittstelle, gewünschte Säulenhöhe, Werkstückhüllmaß, Vorrichtungsdichte und bevorzugtes Aufnahmemuster. Zeichnungen oder CAD-Dateien helfen, schnell zwischen Standard- und Sonderausführung zu entscheiden.
Ja. Die Säulen lassen sich auf Palettensysteme und Nullpunkt-Schnellwechselvorrichtungen abstimmen. Basis und Aufnahmemuster sollten Sie vor der Bestellung mit der Anordnung Ihrer Aufnahmen abgleichen.
Ja. Sonderbohrungen, Gewindebohrungen, präzise Aufnahmemuster und nichtstandardisierte Abmessungen werden nach Ihrem Vorrichtungskonzept und der Maschinenschnittstelle angeboten.
Quadratische oder zweiseitige Säulen eignen sich für einfache dichte Belegung, Kreuzsäulen für Mehrstationen-Aufbauten, Sechs- oder Achtkantsäulen, wenn mehr Aufspannflächen und Werkstückaufnahme nötig sind.
Einfache Bohrungen sind die günstigsten Montagebohrungen für allgemeine Vorrichtungen. Präzisionsbohrungen nutzen enger tolerierte Bezugsbohrungen für wiederholgenaues Indexieren der Vorrichtung. T-Nut-Aufnahmen ermöglichen schnelles Umsetzen der Spanner, wenn dieselbe Säule mehrere unterschiedliche Aufspannungen bedienen soll.
Die Lieferzeit folgt der Größe und dem Flächenaufbau, der Ausführung als Guss oder bearbeitete Säule, dem Aufnahmemuster, dem Vorrichtungsumfang, der Stückzahl und der Prüfung. Den Termin bestätigen wir nach Prüfung der Maschinenschnittstelle und der Zeichnung. Das Versanddatum steht nach dieser Prüfung auf dem Angebot.
Die Säulen lassen sich mit Standardvorrichtungskomponenten kombinieren — Spanner, Aufnahmestifte, Stützblöcke und Nullpunkt-Aufnahmen. Wir bieten den kompletten Vorrichtungssatz oder nur den gegossenen Säulenkörper an, je nachdem, ob Sie eine schlüsselfertige Lösung oder Eigenmontage bevorzugen.
Schnelles Angebot
Nennen Sie Maschine oder Palette, Bauteilabmessungen und das geplante Vorrichtungslayout. Wir vergleichen eine Standardsäule mit individuellen Abmessungen oder Positionierrastern.