Prozessübergreifender Transfer
Für jede Station Bezugsflächen, Träger, Adapter und Orientierung festlegen. Nach Wärmebehandlung und Fertigbearbeitung den endgültigen Bezug prüfen, bevor ein früherer Versatz weiterverwendet wird.
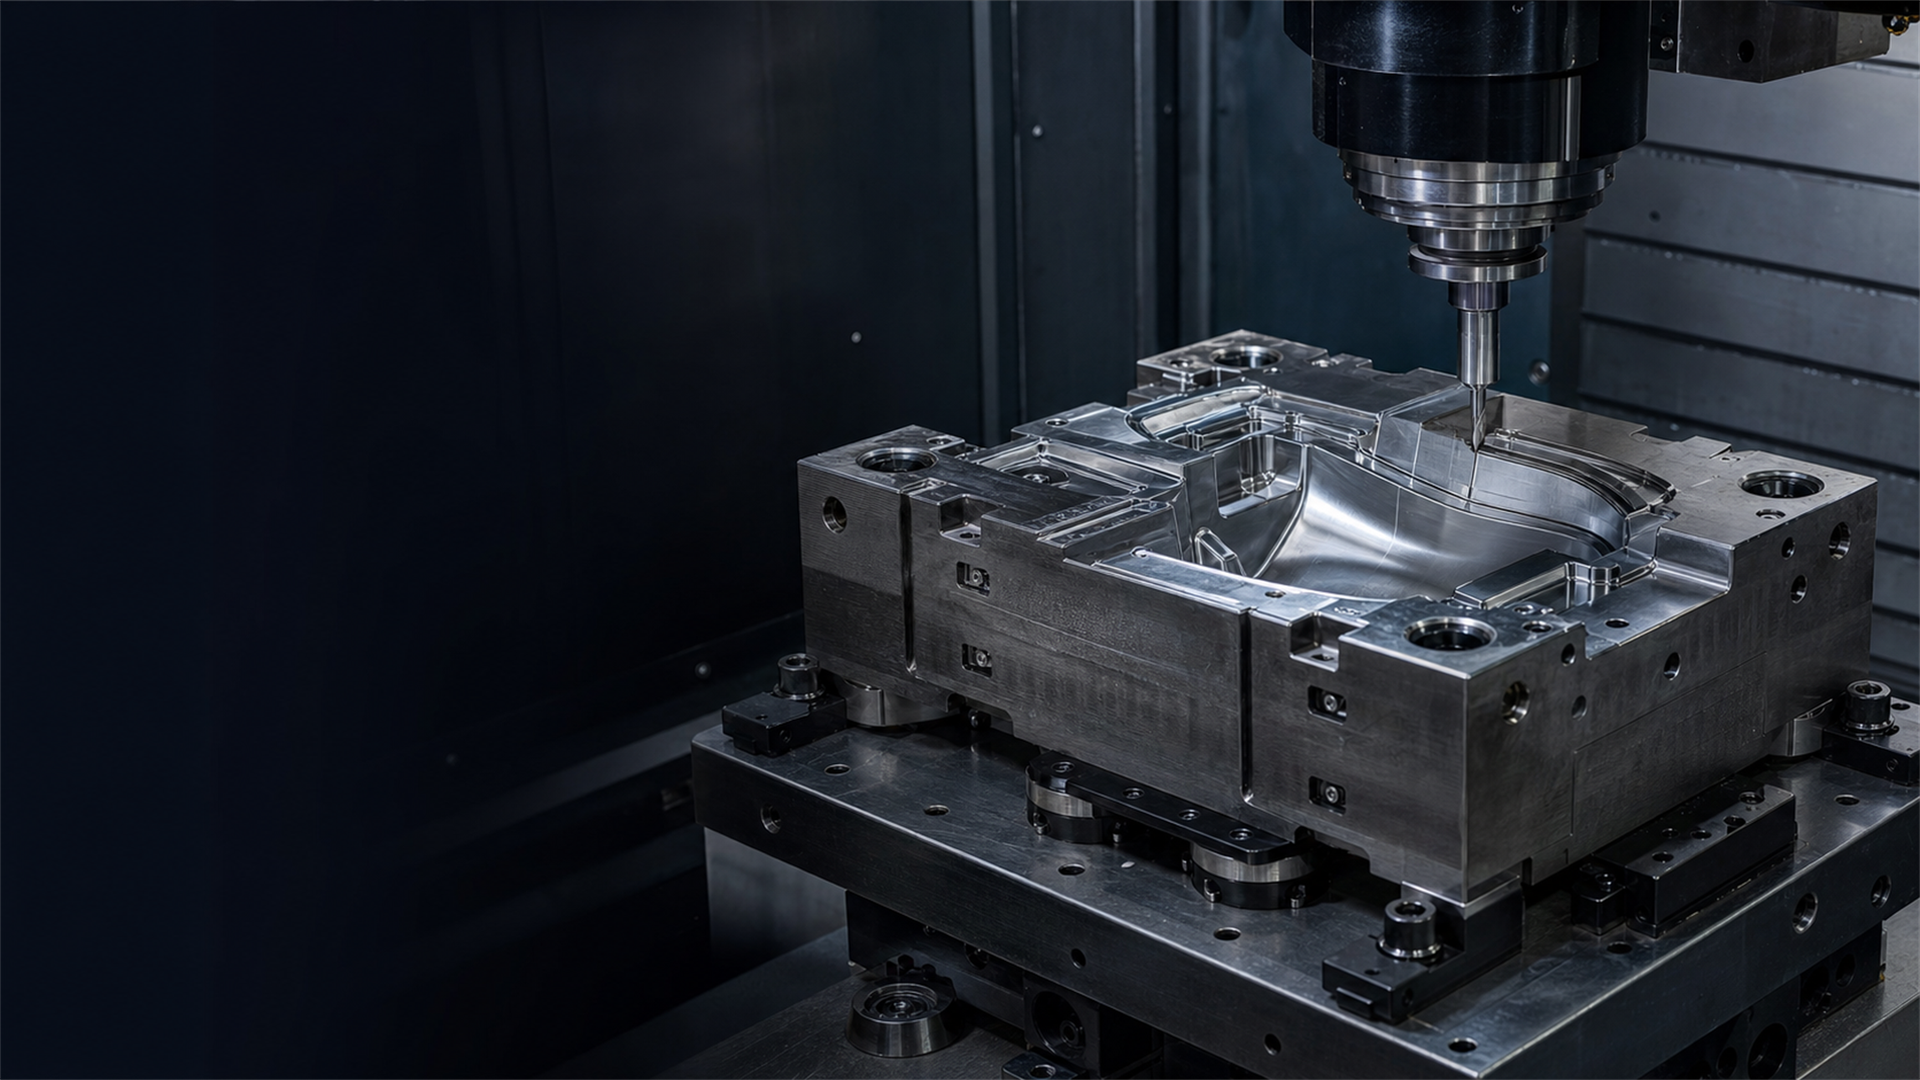
Formen- und Werkzeugbau / Bezugsübertragung
Formeinsätze aus Werkzeugstahl und Elektroden durchlaufen Fräsen, Wärmebehandlung, Schleifen, EDM und Prüfung. Erfassen Sie diese Route vor der Wahl von Träger und Maschinenschnittstelle; legen Sie fest, wann ein Bezug entsteht, geprüft oder ersetzt wird.
Produktionsrealität
Ein Rohteil kann sich bei der Wärmebehandlung verändern; Fertigschleifen oder Hartfräsen kann eine frühe Bezugsfläche entfernen. Ein Elektrodenhalter kann dagegen an mehreren Stationen bestehen bleiben. Kennzeichnen Sie vorläufige und endgültige Bezüge, Bearbeitungsaufmaß und jeden Wechsel von Träger oder Aufspannung. Fräsen, EDM, Prüfung, Tuschen und Reparatur bleiben Teil derselben dokumentierten Route.
Für jede Station Bezugsflächen, Träger, Adapter und Orientierung festlegen. Nach Wärmebehandlung und Fertigbearbeitung den endgültigen Bezug prüfen, bevor ein früherer Versatz weiterverwendet wird.
Orientierung und Versatzdaten an den identifizierten Träger koppeln. Gewicht, Ausladung, Werkzeugzugang sowie EDM-Anfahr- und Spülraum für Elektrode oder Einsatz prüfen.
Einsatz entnehmen, prüfen, reparieren und zurücksetzen können, ohne die Bezugslogik neu aufzubauen.
Priorisierte Lösungseignung
Die bevorzugte Richtung ist eine Ausgangshypothese. Bestätigen Sie sie anhand von Zeichnung, Maschine, Schnittkraft, Toleranz und Belademethode.

Bevorzugter Ausgangsweg
Eine ITS-orientierte E-Serie-Schnittstelle kann Elektroden und kompakte Präzisionsträger zwischen kompatiblen EDM-, WEDM-, Schleif-, Voreinstell- und Prüfstationen übertragen. Die passende Gegenseite und jeder Adapter müssen dokumentiert sein.
Alternative Lösung
Alternative Lösung
Technischer Validierungsplan
Dies ist eine empfohlene Validierungsfolge – kein veröffentlichtes Kundenergebnis und keine garantierte Leistungszusage.
Jede Fräs-, Wärmebehandlungs-, Schleif-, EDM-, Prüf-, Tusch- und Reparaturstation auflisten. Die vollständige Kette aus Tisch, Futter oder Aufnahme, Adapter, Halter, Vorrichtung und Teil mit Z-Höhen und Medienzugang zeichnen.
Träger an jeder vorgesehenen Station entnehmen, reinigen, in der geplanten Orientierung wieder einsetzen und nach vereinbarter Bezugsroutine messen. Gewicht, Schwerpunktüberstand, Schnittlast und Werkzeug-/EDM-Freiraum in die Prüfung einbeziehen.
Reale Kühlmittel-, Dielektrikum-, Späne- und Handhabungsbedingungen an der Positionierschnittstelle prüfen.
Nach Wärmebehandlung, Wartung oder Reparatur zeigen, ob der kontrollierte Bezug wiederhergestellt werden kann. Das Ergebnis messen, statt einen früheren Versatz als weiter gültig anzunehmen.
Anwendungsprüfung
Arbeitsgangroute und Werkstoffzustand je Schritt erfassen; vorläufige Bezüge, endgültige Bezüge und verbleibendes Fertigaufmaß markieren.
Anschlusszeichnungen beider Seiten für Futter, Halter, Einzugselement, Palette und Adapter vergleichen. Handels- oder Familiennamen allein belegen keine Passung.
Messmerkmal, Prüfmittel oder KMG-Routine und Reaktion bei Grenzwertüberschreitung nach jeder Übergabe vereinbaren; Reparaturrücklauf ausdrücklich einschließen.
Formen- und Werkzeugbau – FAQ zur Anwendung
Ja, wenn jede Station den verifizierten Träger oder einen dokumentierten Adapteraufbau aufnimmt. Futter, Halter, Einzugselement, Bezugsgeometrie, Z-Höhe, Orientierung, Last und Medienzugang anhand beider Anschlusszeichnungen prüfen und die Wiederbeladung an jeder Station messen. Eine ITS-Bezeichnung allein belegt keine Austauschbarkeit. System 3R ist eine eigenständige Schnittstellenfamilie und darf nur nach dokumentierter Adapterprüfung in eine E-Serie-Auswahl einbezogen werden.
Der Vorrichtungsplan definiert Reinigung, Spülung, Korrosionsschutz und Prüfroutine für reale Kühlmittel-, Dielektrikum- und Werkstattbedingungen.
Wärmebehandlung kann die Form verändern; Schleifen oder Hartfräsen kann eine zuvor verwendete Bezugsfläche entfernen. Vorläufige und endgültige Bezüge sowie das Fertigaufmaß festlegen und nach der Wärmebehandlung prüfen. Auch nach Wartung oder Reparatur den realen Träger entnehmen, reinigen, wieder einsetzen und messen. Erst der vereinbarte Wiederherstellungsnachweis zeigt, ob ein früherer Bezug oder Versatz weiter genutzt werden darf.
Reale Randbedingungen einbringen
Senden Sie die Zeichnung und den aktuellen Engpass. Wir vergleichen die praktikablen Spannrichtungen.