Beladestreuung
Rohteile über den erwarteten Streubereich prüfen, nicht nur das nominale CAD-Modell. Anschläge an stabilen Merkmalen vorsehen, Gussgrat und wechselndes Aufmaß freistellen und die Teileorientierung verwechslungssicher machen.
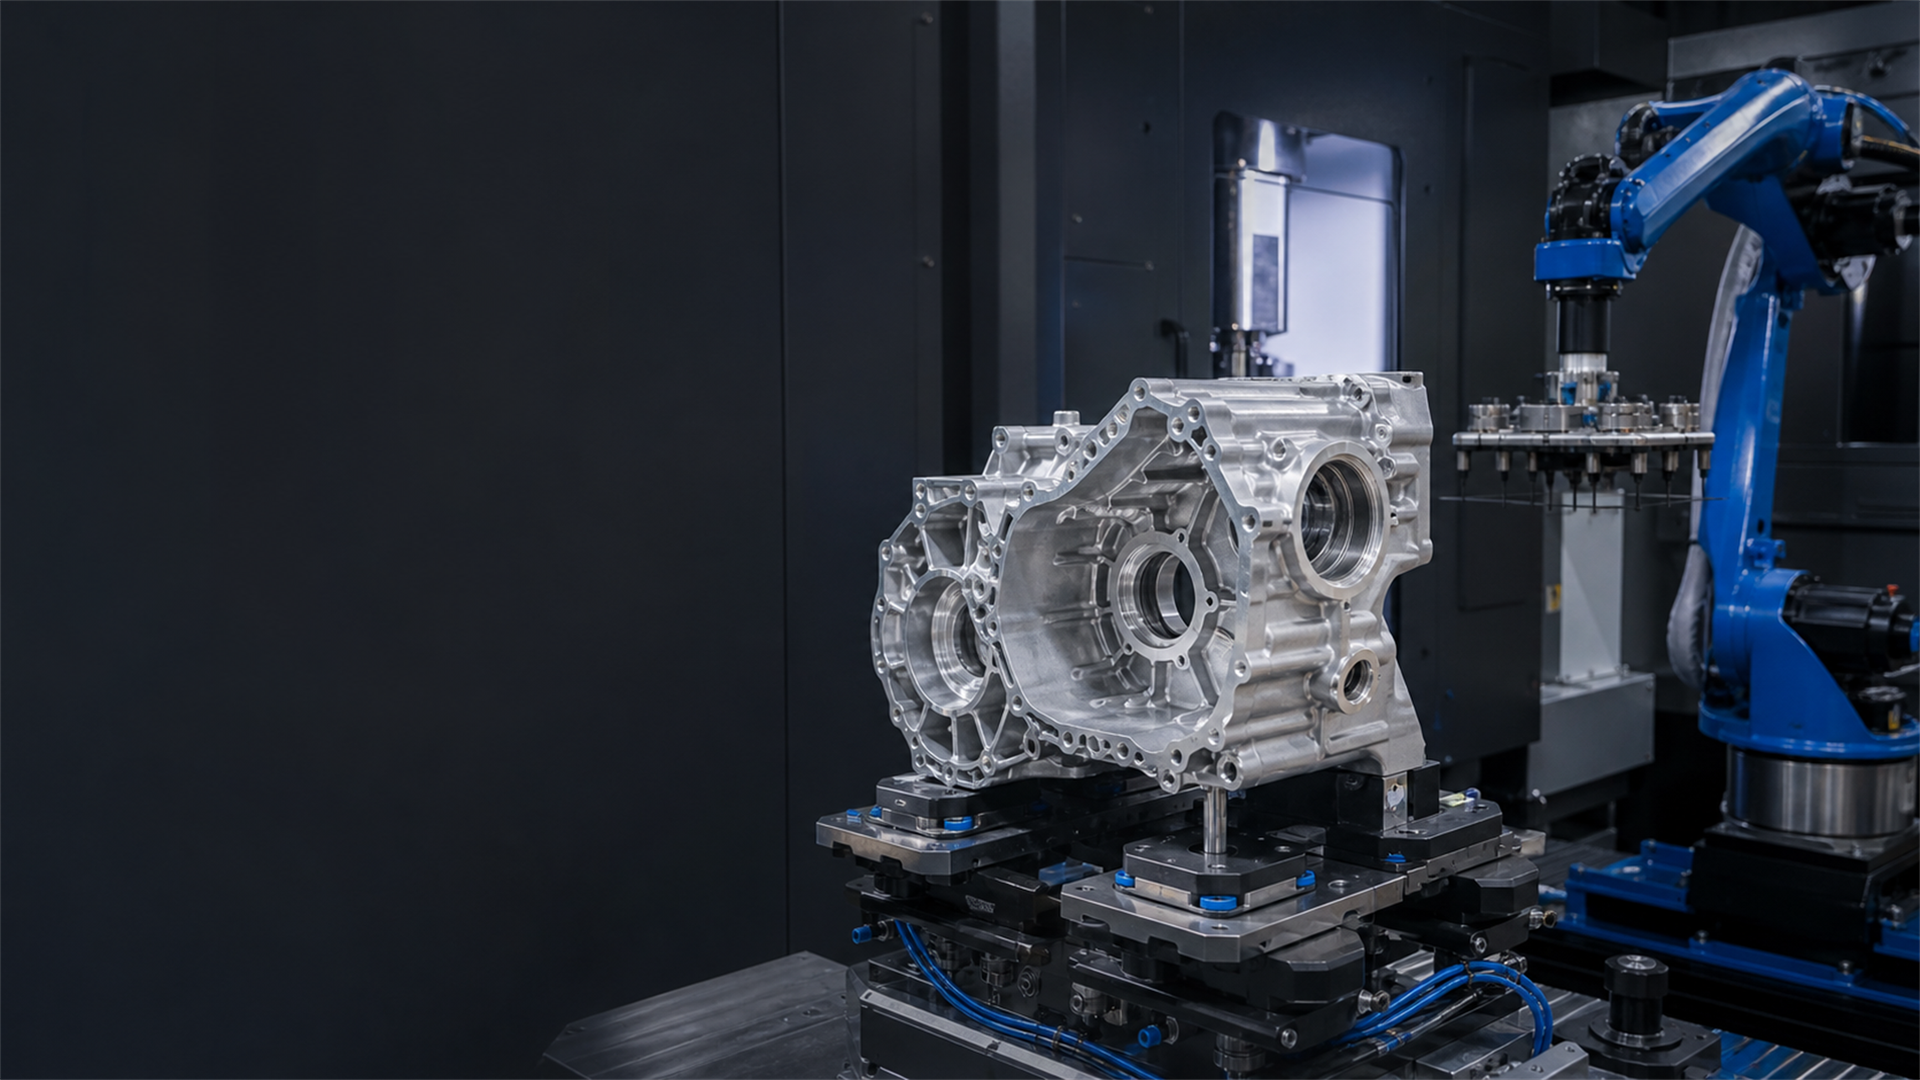
Automobilindustrie / Wiederholfertigung
Getriebe- und Motorgehäuse sowie Achsschenkel weisen reale Guss- und Aufmaßstreuung auf. Die Vorrichtung muss das Rohteil positionieren, Schnittlasten abstützen, Kontaktstellen sauber halten und die für Beladung und Wiederanlauf benötigten Zustände erfassbar machen.
Produktionsrealität
Formschrägen, Gussgrat, versetztes Aufmaß und Oberflächenstruktur verändern, wie ein Gehäuse aufliegt. Eine starre Aufnahme kann ein Rohteil zum Kippeln bringen und ein anderes verklemmen. Definieren Sie stabile Guss- oder vorbearbeitete Bezugsflächen, zulässige Streuung und die Reihenfolge, in der zusätzliche Auflagen nach dem Positionieren anlegen. Späneabfluss, Reinigung und Wartungszugang gehören zu diesem Plan.
Rohteile über den erwarteten Streubereich prüfen, nicht nur das nominale CAD-Modell. Anschläge an stabilen Merkmalen vorsehen, Gussgrat und wechselndes Aufmaß freistellen und die Teileorientierung verwechslungssicher machen.
Verschleißteile, Späneabfuhr und Servicestellen so auslegen, dass der Bezug bei Wartung erhalten bleibt.
Maschinenseitige Schnittstelle standardisieren, bevor Vorrichtungen über Schichten oder Zellen vervielfältigt werden.
Priorisierte Lösungseignung
Die bevorzugte Richtung ist eine Ausgangshypothese. Bestätigen Sie sie anhand von Zeichnung, Maschine, Schnittkraft, Toleranz und Belademethode.
Bevorzugter Ausgangsweg
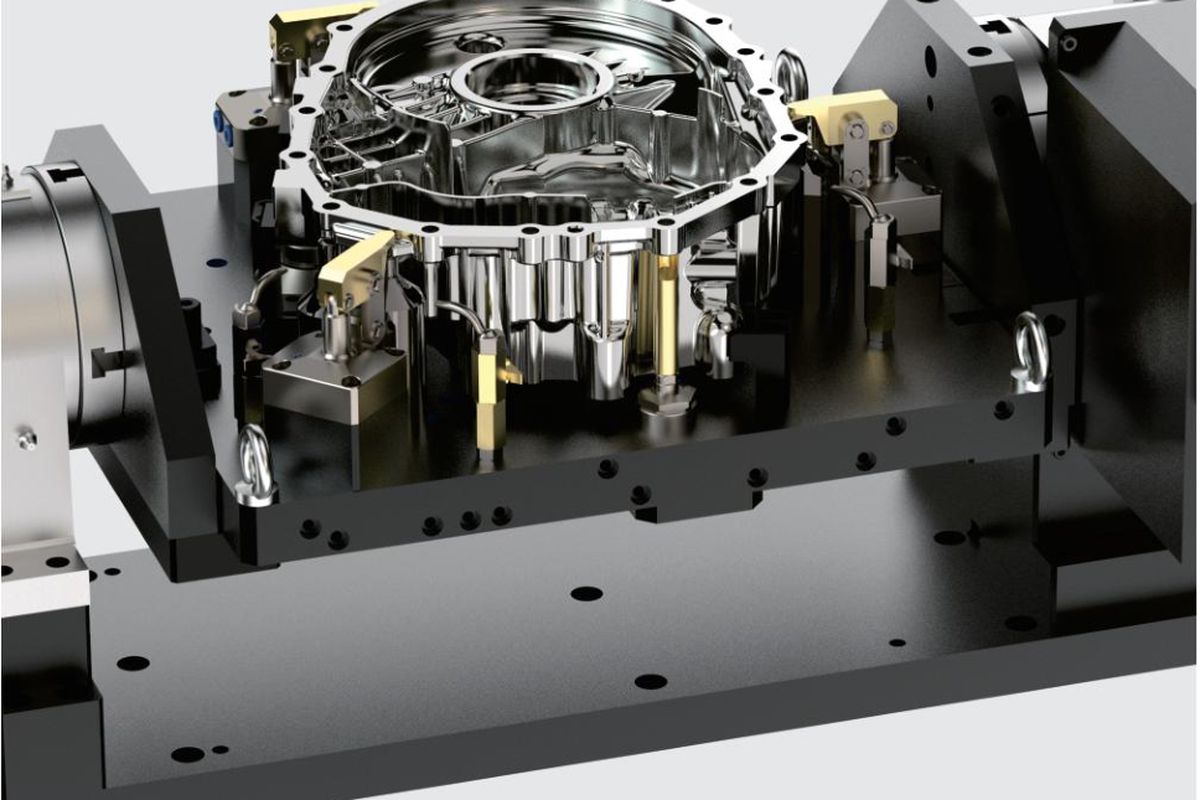
Eine dedizierte Hydraulikvorrichtung kann feste Anschläge, zusätzliche Auflagen, Spannelemente und Zustandsrückmeldungen für eine definierte Guss- oder Gehäusefamilie verbinden. Die Reihenfolge folgt der realen Rohteilstreuung und Bearbeitung.
Vorrichtungsbeispiel Automobil · Video auf Englisch
Dieses 28-sekündige Hochformatbeispiel zeigt eine Mehrstationen-Sondervorrichtung für die wiederholte Beladung von Automobil-Aluminiumteilen. Es ist ein allgemeines visuelles Vorrichtungsbeispiel – kein veröffentlichter Kundenfall und kein Nachweis für hydraulische oder pneumatische Betätigung, Druck, Spannkraft, Sensorik oder Taktzeit.
Weiter zur technischen PrüfungAlternative Lösung
Alternative Lösung
Technischer Validierungsplan
Dies ist eine empfohlene Validierungsfolge – kein veröffentlichtes Kundenergebnis und keine garantierte Leistungszusage.
Sicherstellen, dass Positionieren, zusätzliche Abstützung und Spannen in der vorgesehenen Reihenfolge erfolgen, ohne das Gussgehäuse anzuheben oder zu verbiegen. Erstteilprüfung und Vorrichtungs-, Programm- und Prüfstand dokumentieren.
Teile aus dem erwarteten Gussstreubereich mit repräsentativen Bedienern oder geplantem Roboterweg beladen. Sitz, Orientierung, Auflagenkontakt und Späne-/Kühlmittelverhalten an realen Kontaktflächen prüfen.
Verschleißteile tauschen und Servicestellen erreichen, ohne den Maschinenbezug zu verändern. Danach Werkstückpräsenz, Spannstellung, Auflagenkontakt und Druckzustand nach dem vereinbarten Prüfplan bestätigen.
Repräsentative Belade-, Schnitt- und Prüfzyklen ausführen; vereinbarte Schritte gezielt unterbrechen und den dokumentierten Wiederanlauf testen. Vor Schnitt oder Transfer müssen Maschine und Vorrichtung die durch die Risikobeurteilung der Zelle festgelegten Zustände erreicht haben.
Spann-, Werkstück-, Auflagen- und Drucksignale sind Prozessrückmeldungen. Sie ersetzen keine Sicherheitsfunktion der vollständigen Maschine oder Roboterzelle; Schutz, Verriegelungen, Fehlerzustände und sicherer Wiederanlauf müssen im Zellkonzept separat ausgelegt und validiert werden.
Anwendungsprüfung
Roh- und Fertigteil, erwartete Gussstreuung, Bezugsflächen und Bediener-, Greifer- oder Hebezeugzugang erfassen.
Positionieren, Abstützen, Spannen, Bearbeiten, Prüfen und Entladen in der geplanten Stationsfolge vergleichen.
Benötigte Zustandsmeldungen und Wiederanlaufregeln bei blockierter Beladung, Druckverlust, Schnittunterbrechung und manueller Wartung vereinbaren.
Automobilindustrie – FAQ zur Anwendung
Wenn eine wiederkehrende Teilefamilie eine abgestimmte Positionier-, Abstütz- und Spannfolge benötigt und Wartbarkeit wichtiger ist als maximale Flexibilität. Bei Gussgehäusen den erwarteten Bereich von Grat, Formschräge und Aufmaß prüfen; Anschläge und Auflagen dürfen das Teil weder verkanten noch verformen. Ein repräsentativer Rohteilbereich muss im Erstteil- und Beladeversuch abgedeckt sein.
Ja. Eine gemeinsame Nullpunkt- oder Palettenschnittstelle hilft, doch jede Maschine braucht weiterhin eine Prüfung von Raum, Medien und Prozess.
Repräsentative Bediener oder Roboterwege, Rohteile aus dem erwarteten Streubereich, Späne und Kühlmittel, vollständige Spannfolge, realer Schnitt, Erstteilprüfung und Wartungszugang. Werkstückpräsenz, Spannstellung, Auflagenkontakt und Druckzustand prüfen, den Zyklus an vereinbarten Schritten unterbrechen und die schriftliche Wiederanlaufroute testen. Diese Signale sind Prozessrückmeldungen; die Sicherheitsfunktionen und Freigabebedingungen der vollständigen Zelle sind separat zu validieren.
Reale Randbedingungen einbringen
Senden Sie die Zeichnung und den aktuellen Engpass. Wir vergleichen die praktikablen Spannrichtungen.