Dichtflächen unter Spannlast
Kontakt möglichst von Dichtflächen fernhalten. Bei Abstützung an benachbarten Wänden den Lastpfad verfolgen und kritische Merkmale gespannt und nach dem Lösen vergleichen.
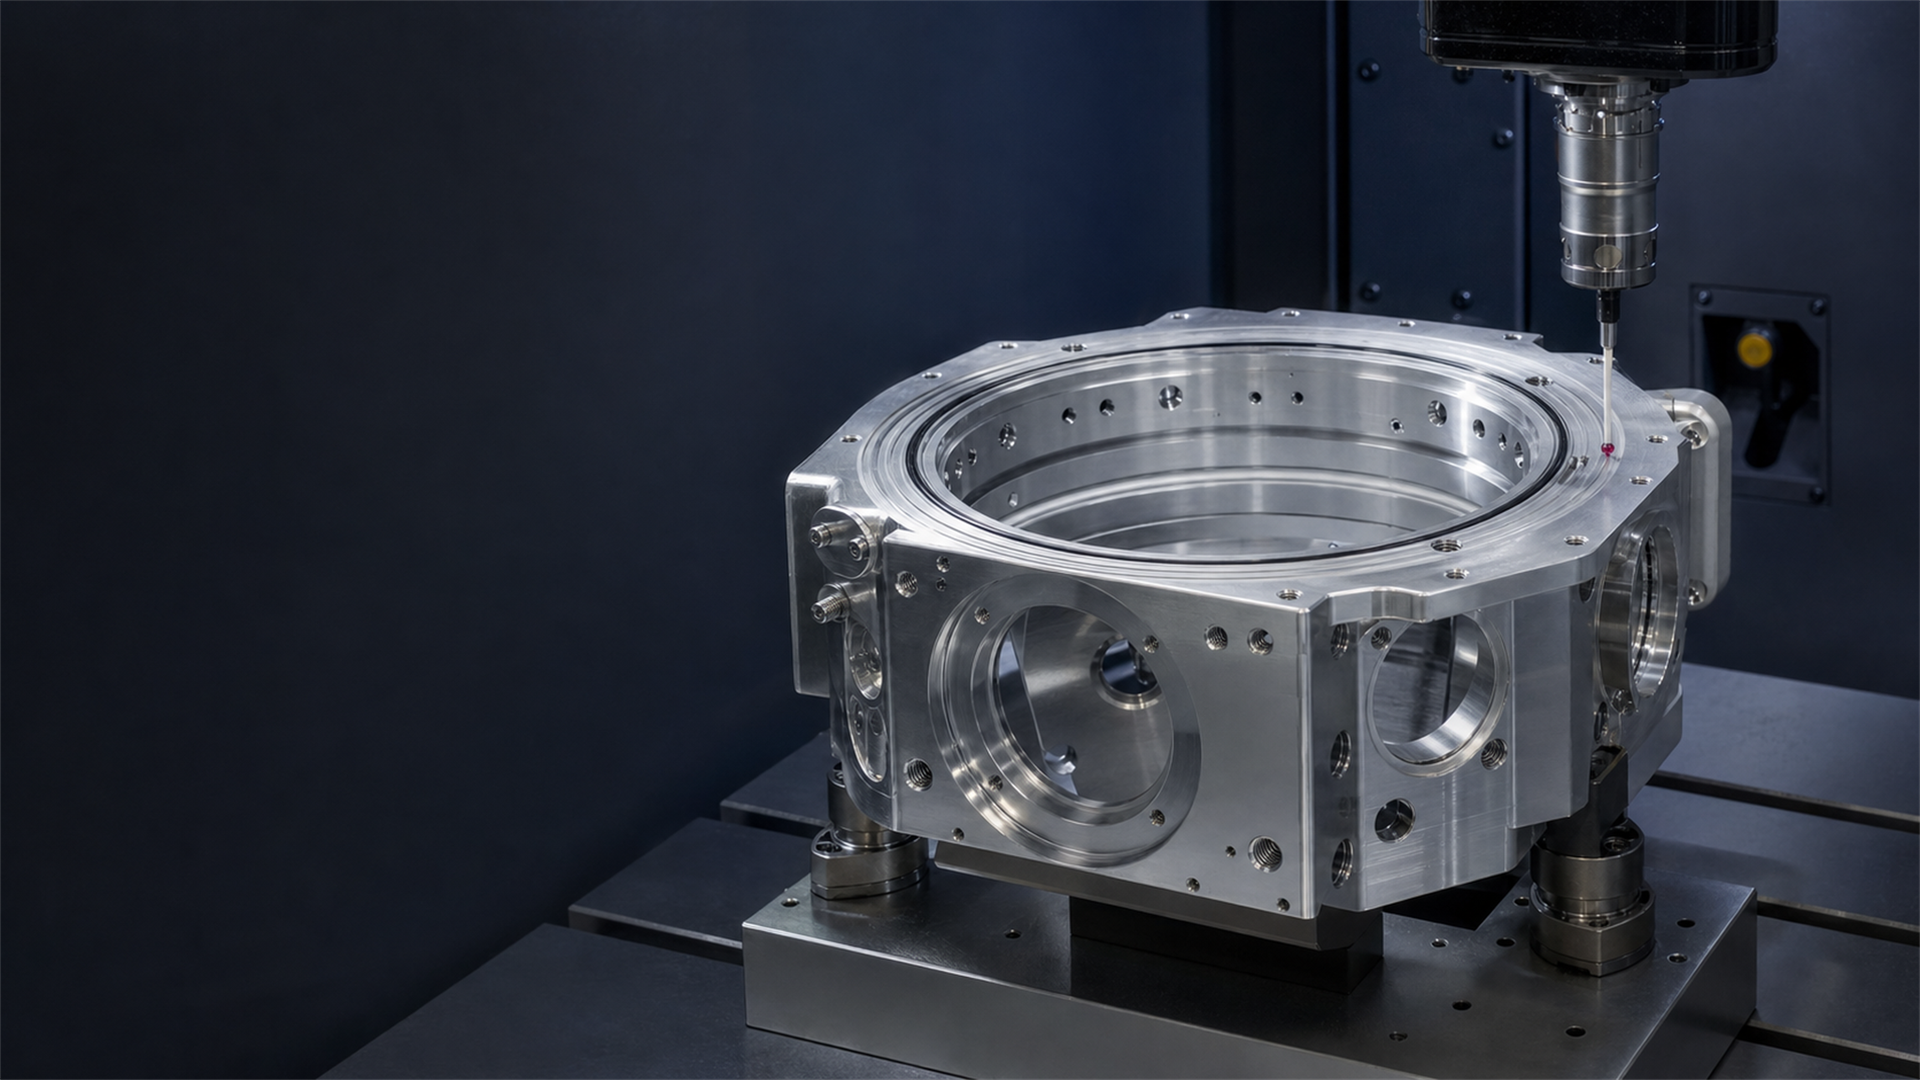
Halbleitertechnik / Präzisionsübergaben
Kammern aus hochreinem Aluminium verbinden oft dünne Wände, breite Dichtflächen und definierte Handhabungsregeln. Schützen Sie zulässige Kontaktzonen und verfolgen Sie den Bezug durch jeden Träger, Adapter, Reinigungsschritt und Prüfaufbau.
Produktionsrealität
Ein Grat unter einer Auflage kann das Teil kippen; ein Spanner an einer dünnen Wand kann eine Dichtfläche verschieben, die nach dem Lösen zurückfedert. Ein Maschinenträger kann außerdem den Prüfbezug verdecken. Behandeln Sie Bearbeitung und Prüfung als vollständige Kette: jeden Bezug, Träger und Adapter benennen und festhalten, wann das Teil gereinigt, gelöst, gedreht oder weitergegeben wird.
Kontakt möglichst von Dichtflächen fernhalten. Bei Abstützung an benachbarten Wänden den Lastpfad verfolgen und kritische Merkmale gespannt und nach dem Lösen vergleichen.
Positionierflächen vor Spänen, erhöhten Graten, Rückständen und Handhabungsschäden schützen. Reinigung, Zuständigkeit, Prüfung und Reaktion bei Verschleiß oder Beschädigung festlegen.
Vom Bearbeiten bis zur Endprüfung eine verifizierte funktionale Bezugskonvention verwenden. Jede Platte, Aufnahme, jeden Adapter und Träger im vollständigen Aufbau berücksichtigen, um abweichende Messergebnisse zuzuordnen.
Priorisierte Lösungseignung
Wählen Sie die Trägerroute anhand aller Übergaben. Werkzeugzugang, Drehen, Reinigung, Wärmebehandlung oder Prüfung können einen anderen Haltezustand erfordern. Die bevorzugte Richtung bleibt eine Ausgangshypothese, die anhand von Zeichnung, Maschine, Last und vollständiger Toleranzkette bestätigt werden muss.
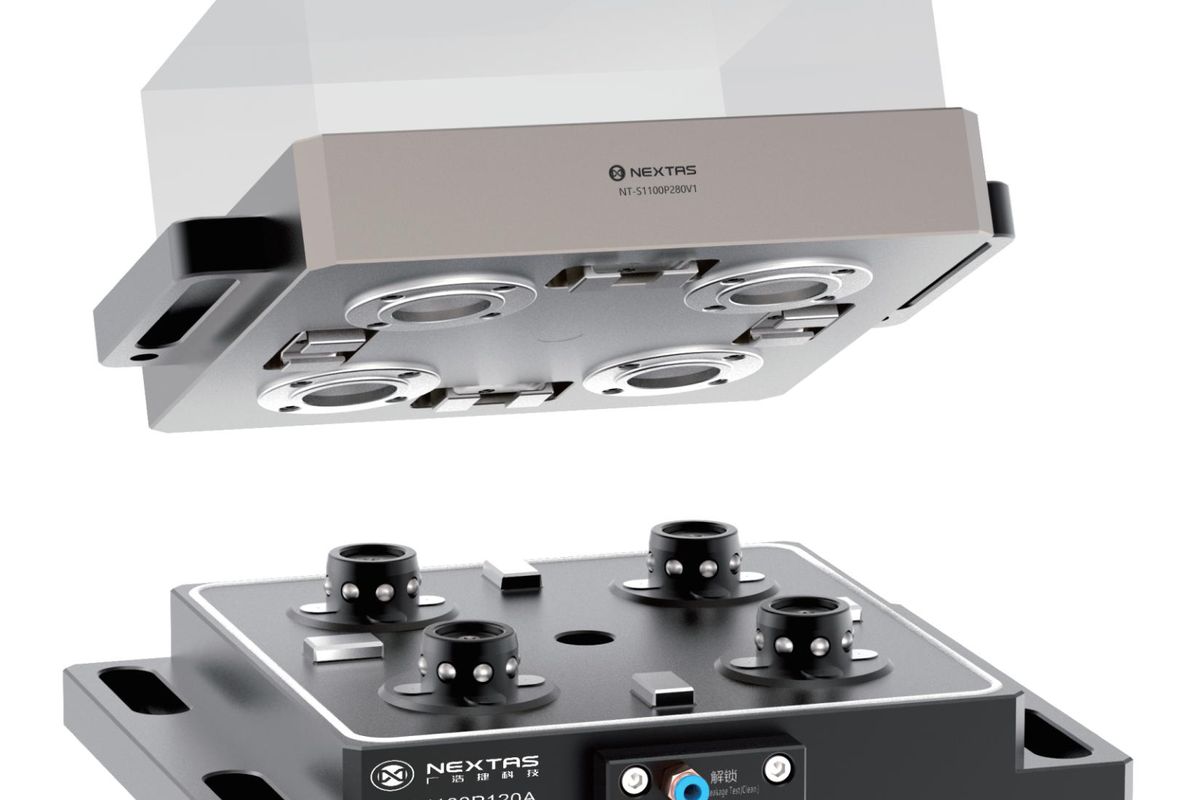
Bevorzugter Ausgangsweg
Eine BDS-Positionierschnittstelle gibt Träger und passender Aufnahme eine definierte Beziehung. Sie kann einen Teilebezug zwischen ausgewählten Bearbeitungs- und Prüfschritten übertragen, wenn die vollständige Kette gemeinsam ausgelegt wird.
Alternative Lösung
Für kammerbezogene Abstützung
Technischer Validierungsplan
Dies ist eine empfohlene Validierungsfolge – kein veröffentlichtes Kundenergebnis und keine garantierte Leistungszusage.
Den Bezug vom Teil über Träger, Aufnahme, Adapter und Maschinentisch bis zum Prüfaufbau zeichnen. Zulässige Abweichung auf die vollständige Kette verteilen; feste und im Prozess geöffnete Schnittstellen kennzeichnen.
Wiederholtes Entnehmen und Einsetzen mit den geplanten Reinigungsmitteln, Handschuhen, Hebemitteln und Sichtprüfungen messen. Grate, Rückstände oder kritischen Kontakt an Dichtflächen und Positionierstellen dokumentieren.
Abnahmekriterien für Beschädigung, Rückstand und Verschleiß der Positionierflächen festlegen. Dichtflächen und dünne Wände gespannt, nach dem Lösen und bei Bedarf nach Schruppen oder Wärmeeintrag messen; eine gespannte Messung beschreibt nicht den freien Zustand.
Bearbeitungs- und Prüfbezüge am repräsentativen Teil vergleichen. Bei Abweichungen Bauteilbewegung, Trägersitz, Adapterfehler, Temperatur und Messverfahren unterscheiden, bevor die Vorrichtung geändert wird.
Anwendungsprüfung
Roh-, Schrupp-, Fertig-, behandelten, gereinigten und geprüften Zustand benennen. Dichtflächen, dünne Wände und gesperrte Kontaktzonen markieren.
Zeichnungsbezüge mit Auflagen, Trägern, Aufnahmen, Adaptern und Prüfmethode verbinden. Unbekannte Schnittstellen als offen markieren, statt ihnen keinen Fehleranteil zuzuweisen.
Wiederbeladung, Spann-/Lösezustände, Kontaktbedingungen und Maschinen-/Prüfvergleich als Freigabeprüfungen vereinbaren.
Halbleitertechnik – FAQ zur Anwendung
Jede Schnittstelle beeinflusst Endlage und Messbeziehung. Die Kette muss Teilpositionierung, Träger, Aufnahme, Adapter, Maschinentisch und Prüfaufbau enthalten. Ein Träger kann nicht immer in allen Schritten am Teil bleiben: Werkzeugzugang, Reinigung, Drehen, Wärmebehandlung oder Prüfmittel können einen Wechsel erfordern. Dann den neuen Bezugsweg dokumentieren und die Übergabe messen.
Positionier- und Teilekontaktflächen müssen frei von Spänen, erhöhten Graten, Rückständen und Handhabungsschäden sein, die den Sitz verändern. Reinigungsmethode, Zuständigkeit, Sicht- oder Messprüfung und Reaktion bei Verschleiß festlegen. Wiederholte Beladung mit geplanten Handschuhen, Hebemitteln und Reinigung unter realistischen Werkstattbedingungen prüfen.
Kritische Merkmale an vereinbarten Punkten messen: vor dem Spannen, gespannt, nach Schruppen, nach dem Lösen und bei Endprüfung, soweit das Prozessrisiko diese Zustände verlangt. Ein gespannter Messwert beschreibt nicht automatisch das freie Teil. Bearbeitung und Prüfung können dieselbe funktionale Bezugskonvention nutzen, wenn Träger, Adapter, Zugang und Messaufbau gemeinsam verifiziert sind; die vollständige Kette bleibt Teil des Messplans.
Reale Randbedingungen einbringen
Senden Sie Kammerzeichnung, Dichtflächen, Bauteilzustände, Trägeraufbau, Reinigungsregeln und Prüfverfahren. Wir vergleichen Bezugsübertragung, Vorrichtungsbasis und kammerbezogene Abstützung anhand der tatsächlichen Übergaben.