Dünnwandbelastung
Spannkontakte an steifen Bereichen und Auflagen nahe der aktiven Schnittlast vorsehen. Die Spannfolge mit dem Materialabtrag abstimmen und empfindliche Geometrie vor dem Spannen sowie nach dem Lösen prüfen.
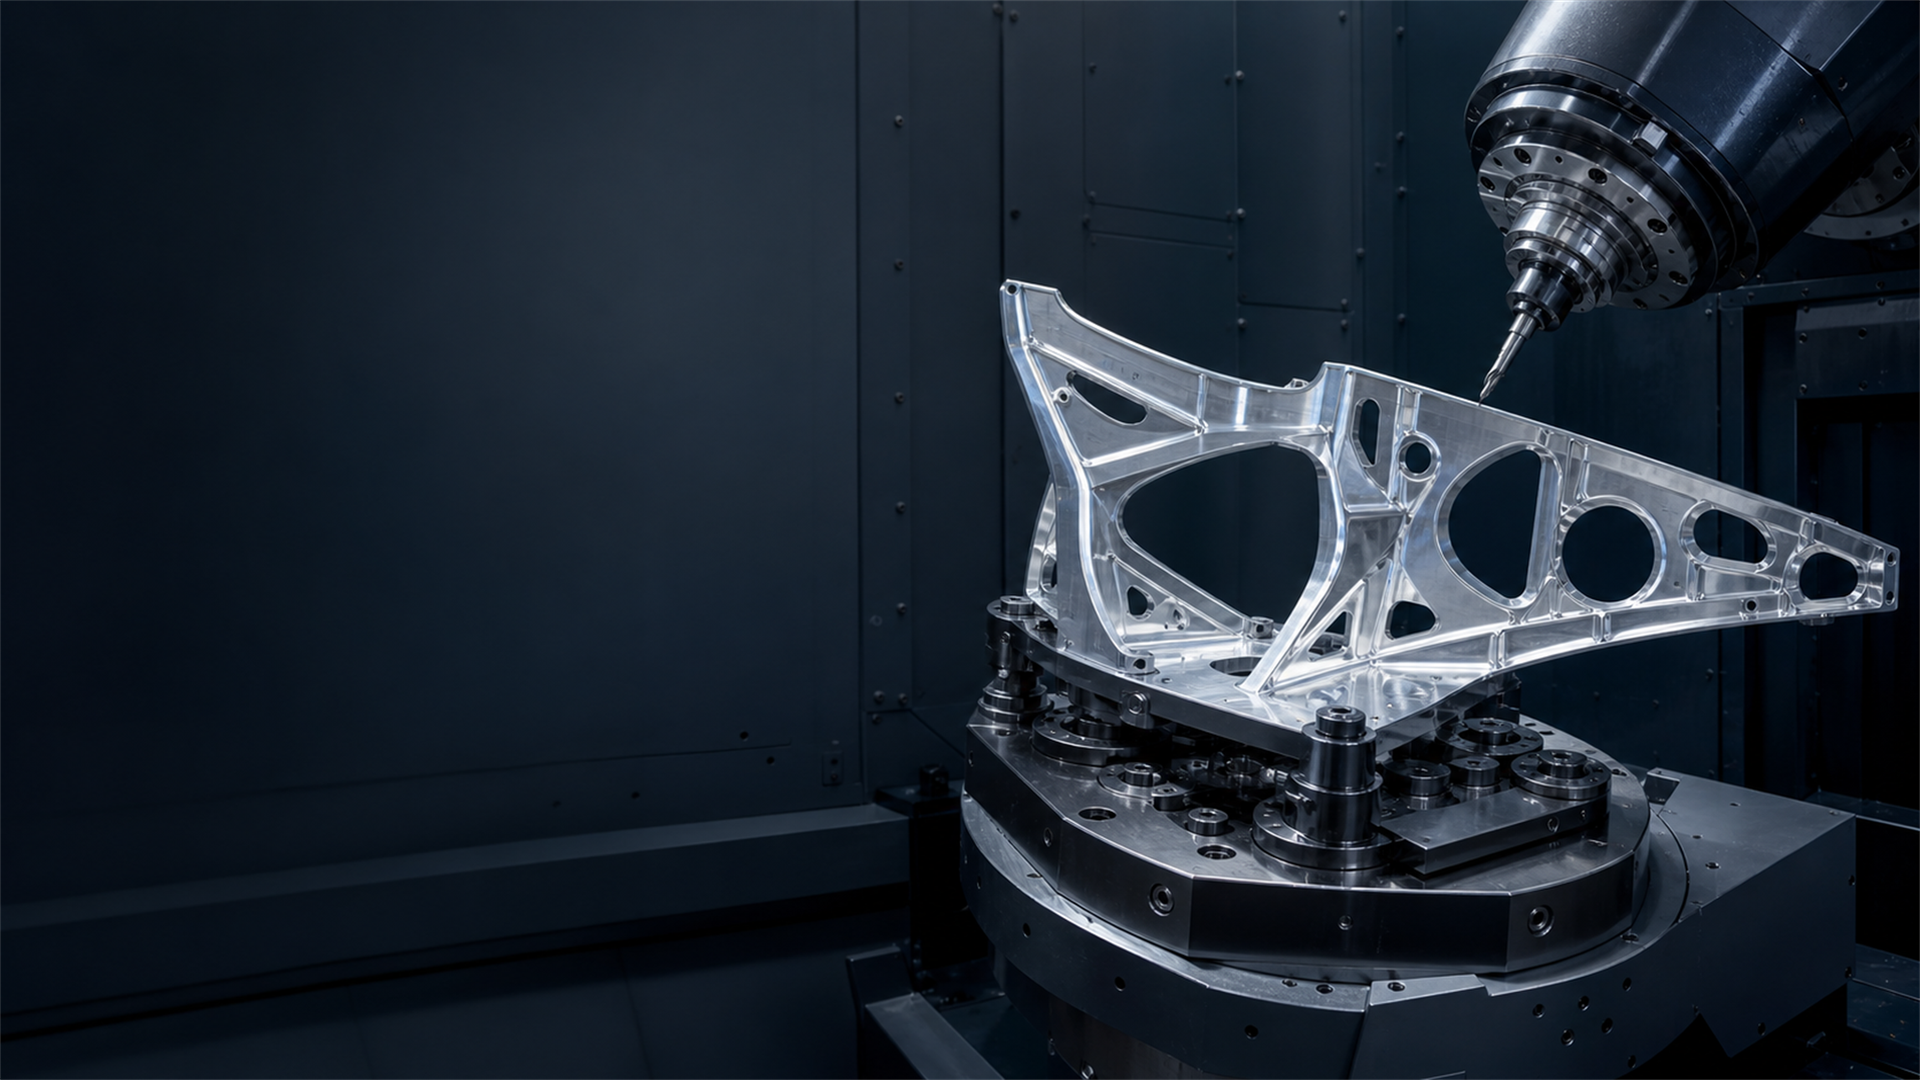
Luft- und Raumfahrt / 5-Achs-Zugang
Dünnwandige Aluminiumrahmen und Titanhalter stellen unterschiedliche Anforderungen an die Aufspannung. Beginnen Sie mit Werkstoff, Rohteilzustand und Schnittfolge; legen Sie Kontakt und Abstützung so aus, dass kritische Wände und Werkzeugwege frei bleiben.
Produktionsrealität
Komplexe Geometrie verlangt Abstützung, Werkzeugfreiraum und einen nach dem Schruppen noch nutzbaren Bezug. Große Taschen können in Aluminium Eigenspannungen freisetzen und die ursprüngliche Steifigkeit reduzieren. Bei Titan zusätzlich Schnittlast, Wärme und Ratterrisiko anhand des tatsächlichen Werkzeugwegs bewerten; eine bewährte Aluminiumaufspannung ist dafür keine ausreichende Vorlage.
Spannkontakte an steifen Bereichen und Auflagen nahe der aktiven Schnittlast vorsehen. Die Spannfolge mit dem Materialabtrag abstimmen und empfindliche Geometrie vor dem Spannen sowie nach dem Lösen prüfen.
Werkzeug, Halter, Spindel, Backen, Erhöhungen, Leitungen und Rundtisch durch alle programmierten Schwenklagen prüfen. Freiraum am Werkstück allein schließt eine Kollision mit dem Spannaufbau nicht aus.
Festlegen, welche Flächen nach jedem Schnitt noch als Bezug dienen und wie das Teil von Schruppen zu Schlichten und KMG-Prüfung übergeben wird. Ein später entferntes Rohteilmerkmal darf nicht ungeprüft als Endbezug weitergeführt werden.
Priorisierte Lösungseignung
Schwalbenschwanz oder Zentrischspanner halten das Werkstück; dünne Wände benötigen eine darauf abgestimmte Abstützung. Das Nullpunktsystem positioniert die gesamte Vorrichtung und ersetzt die Werkstückspannung nicht. Bestätigen Sie beide Ebenen anhand von Zeichnung, Maschine, Schnittkraft und Toleranz.
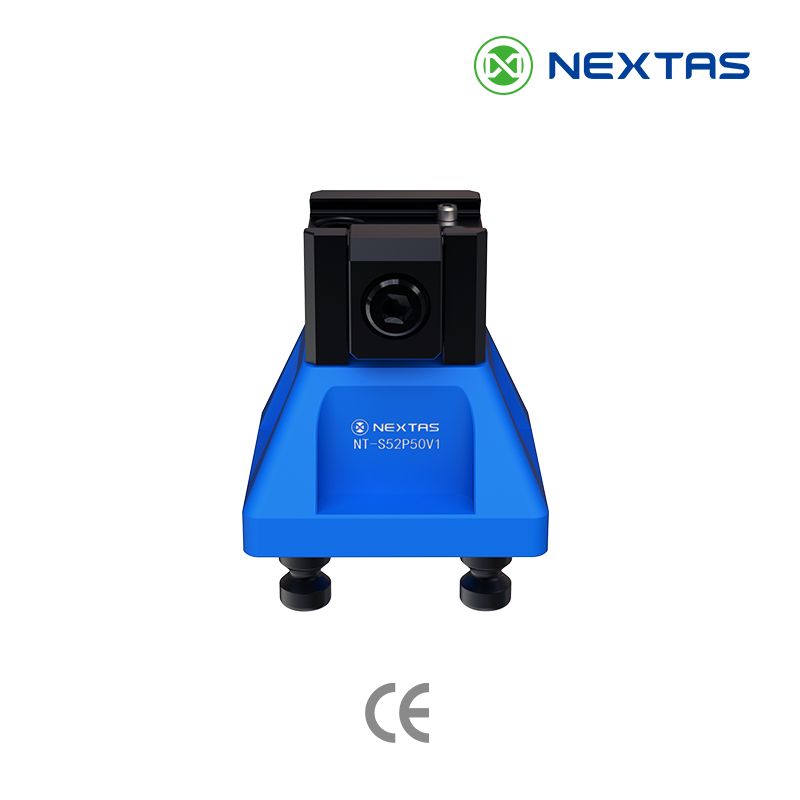
Bevorzugter Ausgangsweg
Eine kompakte Klemmung kann mehr Werkstückflächen für die Mehrseitenbearbeitung freigeben und den Spannbereich von kritischen Wänden fernhalten.
Ergänzende Bezugsebene
Alternative Lösung
Technischer Validierungsplan
Dies ist eine empfohlene Validierungsfolge – kein veröffentlichtes Kundenergebnis und keine garantierte Leistungszusage.
Vorrichtung entnehmen, reinigen und mit der vorgesehenen Beladefolge wieder einsetzen. Den kritischen Bezug mit vereinbarter Methode messen und Material-, Vorrichtungs- und Programmstand dokumentieren.
Kritische Wände und Bezugsmerkmale ungespannt, gespannt und nach Bearbeitung und Lösen vergleichen. Bei wechselnder Steifigkeit zusätzlich nach dem Schruppen prüfen; Kontaktpunkte und Spannfolge entsprechen dem geplanten Prozess.
Gesamthülle aus Werkzeug, Halter, Spindel, Spannelement, Leitung und Rundtisch vor dem Schnitt durch alle benötigten Schwenklagen simulieren oder trocken abfahren. Auch Späneabfluss und später entfernte Spannansätze berücksichtigen.
Vorrichtung erst freigeben, wenn ein repräsentativer Schnitt, die reale Wiederbeladefolge und die Prüfung der kritischen Wände und Bezüge die vereinbarten Kriterien erfüllen. KMG-Ergebnis, Spannzustand und Prüfverfahren gemeinsam festhalten.
Anwendungsprüfung
Materialgüte, Rohteilzustand, dünne Wände, verfügbare Spannansätze und den Materialabtrag je Arbeitsgang erfassen.
Werkzeug- und Halterhülle, Rundtischlast, Überhang und Abstützung für Schruppen und Schlichten vergleichen.
Prüfungen im freien, gespannten und gelösten Zustand sowie die Bezugsübergabe zum KMG mit der Freigabe des Probeschnitts verbinden.
Luft- und Raumfahrt – FAQ zur Anwendung
Nicht automatisch. Taschenbearbeitung kann dünne Aluminiumstrukturen schwächen und Eigenspannungen freisetzen; Titan kann höhere Schnittlast, Wärme und Ratterrisiko mitbringen. Werkstoff, Rohteilzustand, Wandgeometrie und Werkzeugweg bestimmen Abstützung und Spannlast. Je nach Geometrie und zulässigem Spannansatz kommen Schwalbenschwanz, Zentrischspanner oder Sondervorrichtung infrage.
Beginnen Sie mit Bezugswiederholung, spannbedingter Bewegung, Werkzeugfreiraum und der realen Wiederbeladefolge. Vergleichen Sie kritische Wände und Bezüge im freien, gespannten und nach dem Schnitt gelösten Zustand. Den vollständigen Werkzeug-, Halter- und Rundtischraum prüfen und einen repräsentativen Probeschnitt mit dokumentierter KMG-Prüfung freigeben.
Ja. Eine bewährte Vorrichtung kann auf gemeinsamen Basen oder Paletten standardisiert werden; Beladung, Wartung, Sensorik und Taktanforderungen sind für die Serie erneut zu prüfen.
Reale Randbedingungen einbringen
Senden Sie die Zeichnung und den aktuellen Engpass. Wir vergleichen die praktikablen Spannrichtungen.