Großteilabstützung
Auflagen unter Schnitt- und Spannlasten setzen, ohne dünne Böden, Dichtflächen oder Rippen zu verbiegen. Werkzeug, Spindel, Taster, Kühlmittel und Späne brauchen in jedem Arbeitsgang freien Raum.
Neue Energien / skalierbare Vorrichtungen
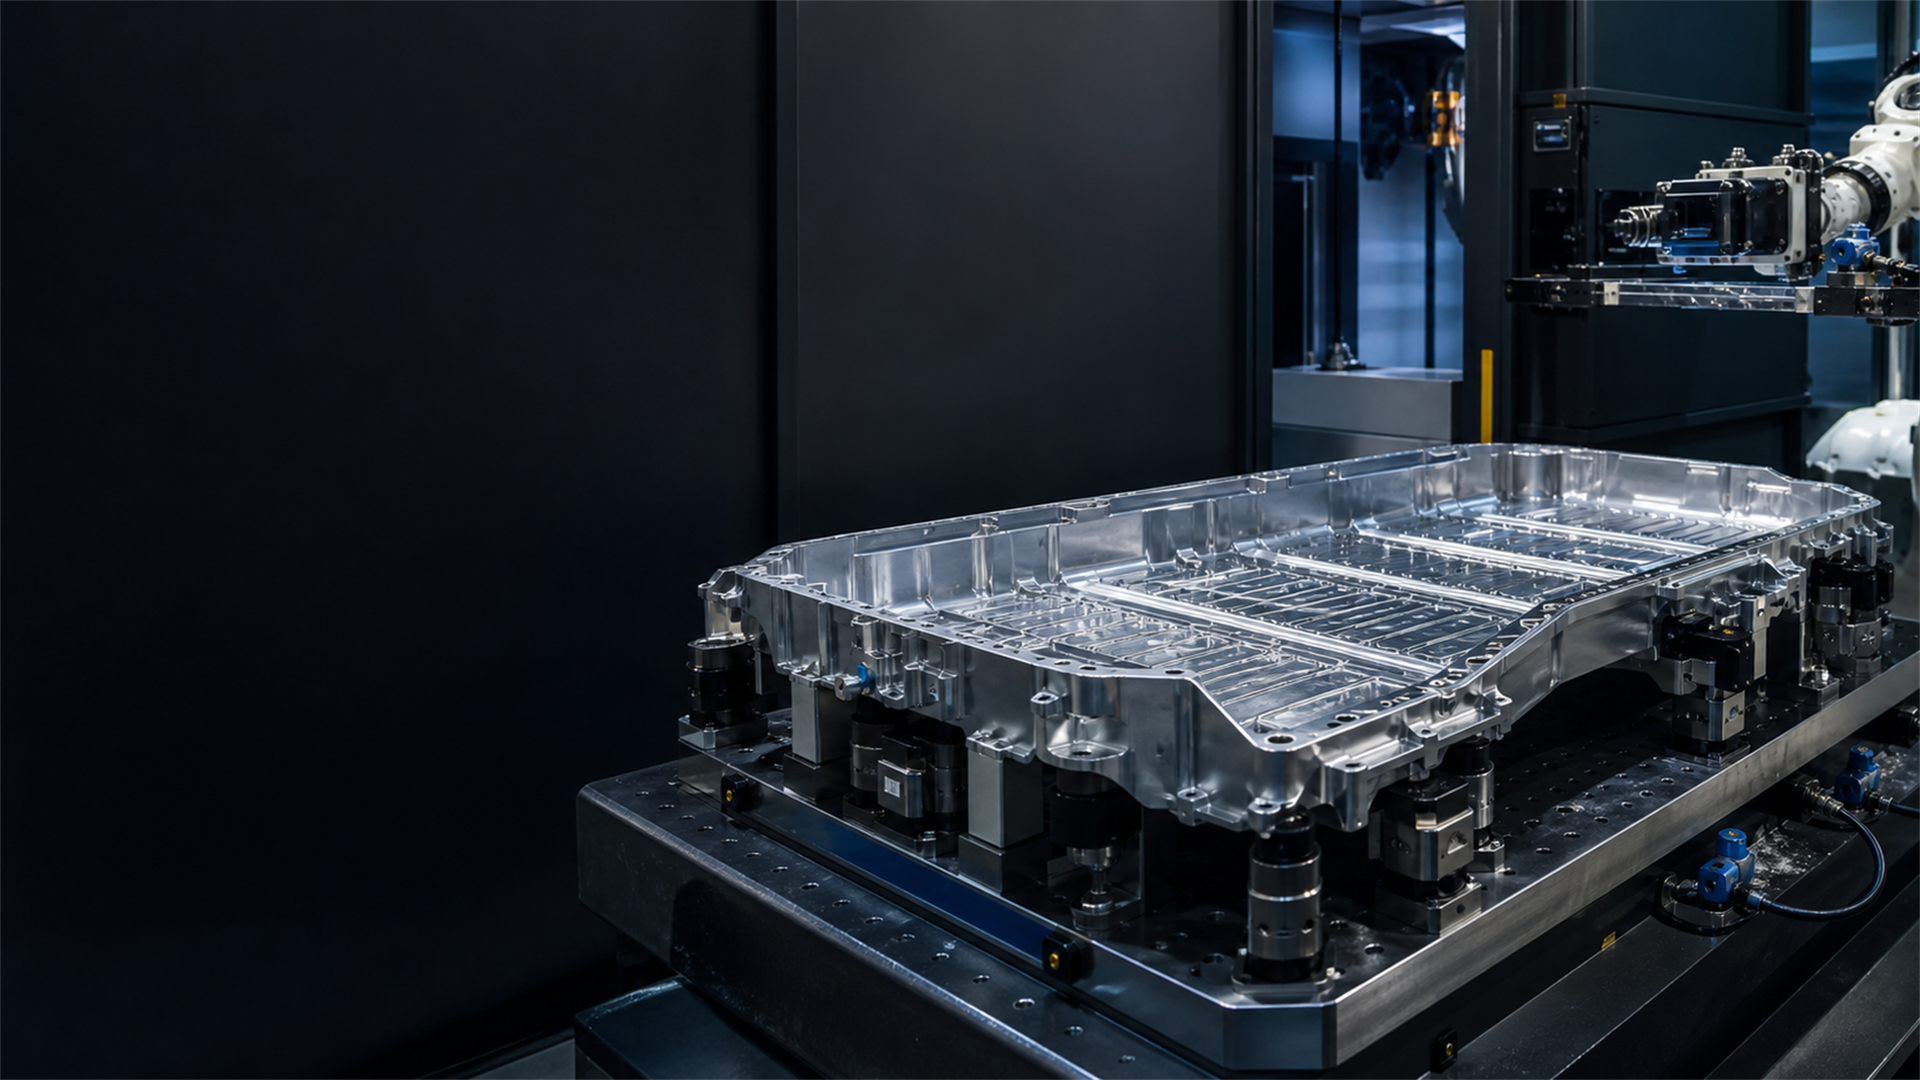
Batterieträger, Motor- und Invertergehäuse können groß, dünnwandig und verformungsempfindlich sein. Beginnen Sie mit realem Rohteilzustand, Abstützung und Maschinenschnittstelle. Paletten- oder Roboterbeladung folgt erst nach Nachweis von Schnitt, Reinigung und Prüfung.
Produktionsrealität
Strangpressteile können mit Durchbiegung oder Verdrehung ankommen; Druckgussteile mit ungleichmäßigem Aufmaß an Rippen und dünnen Wänden. Materialabtrag kann Eigenspannungen freisetzen, ein langer Zyklus Wärme einbringen. Legen Sie anhand dieser Zustände fest, wo das Teil ohne Verbiegen positioniert und abgestützt werden kann. Das gestufte Konzept muss zuerst manuell funktionieren und die Schnittstelle für spätere Paletten- oder Roboterbeladung offenhalten.
Auflagen unter Schnitt- und Spannlasten setzen, ohne dünne Böden, Dichtflächen oder Rippen zu verbiegen. Werkzeug, Spindel, Taster, Kühlmittel und Späne brauchen in jedem Arbeitsgang freien Raum.
Maschinenseitigen Bezug von der oberen Vorrichtung trennen. Rohteilauflagen, beschnittene Strangpresskanten und fertig bearbeitete Bohrungen sind unterschiedliche Bezüge; den Wechsel nach jedem Arbeitsgang festlegen.
Greif-, Sensor-, Medien- und Wiederherstellungszugang vor Roboter- oder Palettentechnik reservieren.
Priorisierte Lösungseignung
Die bevorzugte Richtung ist eine Ausgangshypothese. Bestätigen Sie sie anhand von Zeichnung, Maschine, Schnittkraft, Toleranz und Belademethode.
Bevorzugter Ausgangsweg
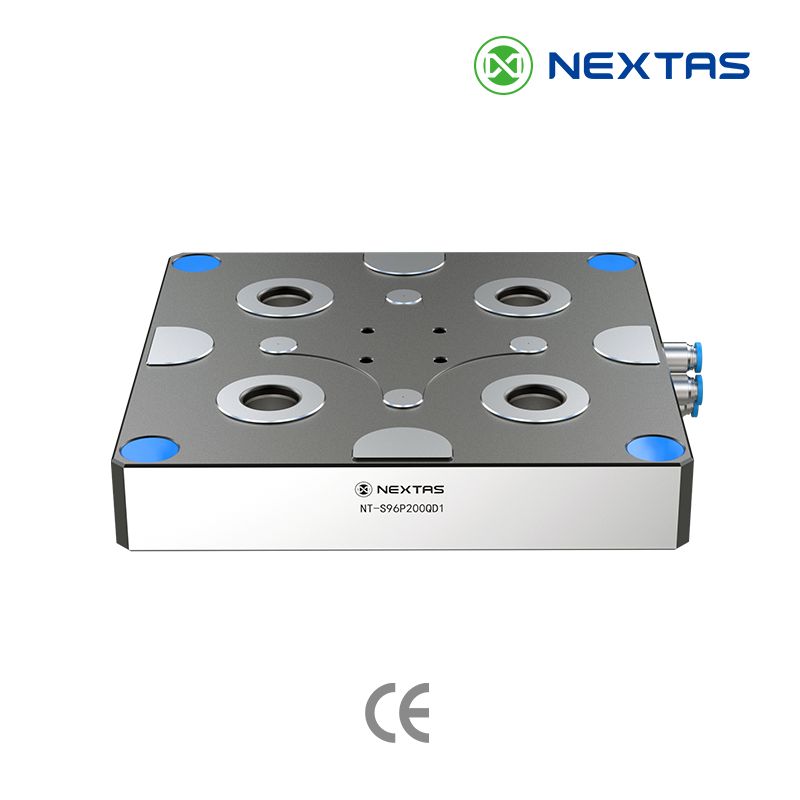
Eine pneumatische maschinenseitige Schnittstelle kann Vorrichtungswechsel standardisieren und einen gestuften Weg von manueller zu automatisierter Handhabung unterstützen.
Alternative Lösung
Alternative Lösung
Technischer Validierungsplan
Dies ist eine empfohlene Validierungsfolge – kein veröffentlichtes Kundenergebnis und keine garantierte Leistungszusage.
Kontaktzonen und Lastpfade an realem Rohteilzustand abbilden. Wo Verzug kritisch ist, freie, gespannte und nach dem Lösen gemessene Geometrie vergleichen; Schnittfolge, Auflagen und Spannfolge dokumentieren.
Vorrichtung mit normalen Spänen, Kühlmittel, Hebezeug und Reinigungsablauf entnehmen und erneut beladen. Schwierigen Sitz, eingeschlossene Späne, unzugängliche Hebepunkte und fehleranfällige Bedienprüfungen erfassen.
Vor automatisierter Beladung Greiferfreiraum, Orientierung, Werkstückpräsenz, Spannrückmeldung, Medienleitungen und Wiederanlauf nach Fehlzyklus prüfen. Diese Prozessprüfungen ersetzen nicht Schutz, Verriegelungen und Risikobeurteilung der vollständigen Zelle.
Vor Vervielfältigung Geometrie im Eingangszustand, nach Schruppen, Fertigbearbeitung und Lösen sowie bei Endprüfung vergleichen. Abkühlzeitpunkt und Bezug je Prüfung vereinbaren. Erst bei erfüllten Qualitäts- und Handhabungskriterien den manuellen oder Pilotzellenprozess skalieren.
Anwendungsprüfung
Material, Rohteilzustand und erwartete Guss- oder Strangpressabweichungen erfassen; nutzbare Rohauflagen und später zusammengehörige Fertigmerkmale markieren.
Abstützung und Spannfolge entlang des Materialabtrags vergleichen; unzulässige Kontaktspuren, bewegliche Merkmale und Prüfzugang festhalten.
Heutige manuelle Beladung und spätere Paletten-/Roboterstufe benennen. Wiederbeladung, Temperaturzustand, Messplan und Wiederanlauf vor Erweiterung nachweisen.
Neue Energien – FAQ zur Anwendung
Nicht zwingend. Oft ist es sicherer, Bezug, Abstützung, Spannung, Spänefluss und Prüfung zuerst nachzuweisen und die Schnittstelle für spätere Handhabung offen zu halten.
Nachgewiesene Positionierung, kontrollierte Spannung, geprüfte Greifflächen, zugängliche Sensorik und Medien, sauberer Sitz und definierte Wiederherstellungsfolge. Werkstückpräsenz, Spannrückmeldung und Beladung müssen unter den geplanten Prozessbedingungen funktionieren. Diese Rückmeldungen ersetzen keine Sicherheitsfunktion; Schutz, Verriegelungen und Risikobeurteilung der vollständigen Zelle sind separat zu bestätigen.
Eine gemeinsame Nullpunktplattform kann mehrere obere Vorrichtungen tragen, wenn Größe, Nutzlast, Empfängeranordnung, Medien und Toleranzkette validiert sind. Jede obere Vorrichtung benötigt weiterhin eine werkstückbezogene Abstützung. Bei Guss- und Strangpressteilen Rohteilstreuung, Geometrie nach Materialabtrag und Lösen sowie den vereinbarten Temperaturzustand prüfen, bevor die Aufspannung vervielfältigt wird.
Reale Randbedingungen einbringen
Senden Sie die Zeichnung und den aktuellen Engpass. Wir vergleichen die praktikablen Spannrichtungen.