Pierwsza użyteczna wskazówka jest na istniejącej części
Kupujący często zaczyna od prostego zapytania: „Potrzebuję uchwytu System 3R do EDM.” Możemy zacząć od wspólnego ustalenia rodziny oprawki. System 3R ma kilka rodzin oprzyrządowania. Oprawka, która pasuje do jednej rodziny, może nie pasować do innej. Nawet dwa okrągłe uchwyty mogą mieć inne powierzchnie bazowe, cięgna albo szczegóły blokowania.
Szukaj producenta, nazwy rodziny i numeru części na oprawce, palecie, cięgnie i uchwycie. Zrób wyraźne zdjęcie każdej tabliczki. Potem sfotografuj powierzchnie styku z góry, od dołu i z boku. Jeśli masz rysunek, wyślij go. Jeśli nie, zaznacz wymiary, które możesz zmierzyć, i oznacz te, które nadal są nieznane.
Oficjalne materiały System 3R do elektrodrążenia drutowego opisują na przykład rodzinę oprzyrządowania Macro. Materiały EDM obejmują też inne nazwane rodziny i adaptery. Te nazwy są pożyteczniejsze niż luźne określenie w rodzaju „typ 3R”. Pokazują dostawcy, które rysunki trzeba porównać.
Jeśli pole jest nieznane, napisz „nieznane”. Dostawca może wtedy poprosić o brakujący dowód. Zgadnięty numer modelu trudniej wychwycić i może on prowadzić do złego interfejsu.
Dlaczego ITS 50 musi zniknąć z twierdzenia o dopasowaniu do System 3R
ITS 50 należy do terminologii EROWA. Własne informacje produktowe EROWA określają oprawki jako „rozmiar systemu ITS 50”. System 3R używa innych nazw rodzin, w tym Macro, MacroJunior, Mini, GPS i Matrix. Cela automatyzacji może obsługiwać więcej niż jeden system palet, ale to nie czyni interfejsów takimi samymi.
To rozróżnienie jest ważne przy wyszukiwaniu i przy zakupie. Strona, która nazywa ITS 50 interfejsem System 3R, uczy kupujących i systemy odpowiedzi błędnej relacji pojęć. Może też skierować zapytanie na złą ścieżkę produktu.
Jeśli istniejąca tabliczka podaje ITS 50, zacznij od przewodnika po oprzyrządowaniu ITS-50 w stylu EROWA i strony E-Series NEXTAS. Jeśli podaje Macro albo inną rodzinę System 3R, zachowaj tę dokładną nazwę w zapytaniu. Nie przekładaj jej na ITS 50.
Wymiana, drugie źródło czy nowy standard bazy?
Ten sam termin wyszukiwania może ukrywać trzy różne zadania.
Wymiana bezpośrednia zachowuje obecną bibliotekę oprawek. Nowy uchwyt musi odpowiadać zainstalowanemu interfejsowi, mocowaniu i wysokości roboczej. Ta ścieżka wymaga najostrzejszej kontroli rysunku, bo kupujący oczekuje przeniesienia istniejących oprawek bez zmian.
Ocena drugiego źródła dodaje pytania o łańcuch dostaw. Które elementy muszą być wymienne? Które mogą użyć adaptera? Kto jest właścicielem ostatecznego rysunku? Co dzieje się z zapasowymi oprawkami już leżącymi na półce? Próba pasowania na stole to tylko pierwszy próg. Użycie produkcyjne nadal wymaga pisemnego planu odbioru.
Nowy standard bazy daje więcej swobody. Zakład może wybrać platformę według parku maszyn, obciążenia i planu automatyzacji. W tym przypadku dawna marka jest punktem odniesienia, a nie wymaganiem dopasowania. Lepsze pytanie brzmi, który interfejs ma przechodzić między ustawianiem wstępnym, EDM, frezowaniem, kontrolą i magazynowaniem.
Zapisz ścieżkę na początku zapytania. Dzięki temu dostawca nie wyceni nowej platformy, gdy potrzebujesz wymiany bezpośredniej, ani nie obieca wymiany, gdy praktyczna jest tylko nowa platforma.
Transfer w EDM i obciążenie frezowania to nie to samo zatwierdzenie
Drążenie wgłębne zwykle stawia na powtarzany transfer bazy, dostęp do zbiornika, płukanie i odporność na zanieczyszczenia. Drążenie drutowe wymaga otwartego dostępu wokół drogi drutu i ustawienia, które operatorzy mogą czyścić. Transfer do kontroli wymaga stabilnej bazy, którą zespół jakości może sprawdzić.
Frezowanie dodaje obciążenie boczne, drgania, wysięg narzędzia i ryzyko kolizji. Uchwyt bazowy może prowadzić tę samą oprawkę przez EDM i lekkie frezowanie elektrod. To nie oznacza zatwierdzenia do agresywnego skrawania ani do długiego, ciężkiego przedmiotu. Korpus, oprawka, cięgno, płyta mocująca i wysięg przedmiotu działają jako jedna ścieżka obciążenia.
Podaj dostawcy rzeczywisty proces. „Frezowanie” jest zbyt szerokie. Określ materiał, zgrubną lub wykańczającą obróbkę, wielkość narzędzia, oczekiwany kierunek obciążenia i maksymalną masę przedmiotu. Dodaj odległość od czoła uchwytu do środka obciążenia. Ta odległość może znaczyć tyle samo co masa.
| Stanowisko | Główna kwestia | Przydatny dowód |
|---|---|---|
| Drążenie wgłębne | Dostęp do zbiornika, szlam i zasięg elektrody | Obwiednia zbiornika, model oprawki i plan czyszczenia |
| Drążenie drutowe | Droga drutu i otwarty dostęp | Zdjęcie ustawienia, obwiednia cięcia i rysunek oprzyrządowania |
| Frezowanie | Obciążenie boczne, luz narzędzia i wysięg | Szkic operacji, materiał i dane obciążenia |
| Kontrola | Transfer bazy i metoda raportu | Plan pomiaru, cecha bazowa i dopuszczalne przesunięcie |
Jak ocenić kandydata NEXTAS bez zakładania dopasowania
Strona produktu NEXTAS R-Series jest obecną ścieżką dla zapytań o bazowanie w stylu System 3R. Wymienia kilka pneumatycznych i ręcznych form korpusu. Wymienia też dokładne kody modeli NEXTAS, przypisane czopy i wartości właściwe dla modelu. Te fakty opisują produkty NEXTAS. Nie są twierdzeniami o równoważności z System 3R.
Zacznij od rysunku wybranego modelu NEXTAS. Porównaj jego powierzchnie bazowe, czop współpracujący, kierunek blokady, wysokość roboczą, mocowanie korpusu i przyłącza zasilania z zainstalowanym systemem. Jeśli proponowany jest adapter, sprawdź dodaną wysokość i nową ścieżkę obciążenia. Adapter rozwiązuje geometrię tylko wtedy, gdy cały stos pozostaje użyteczny.
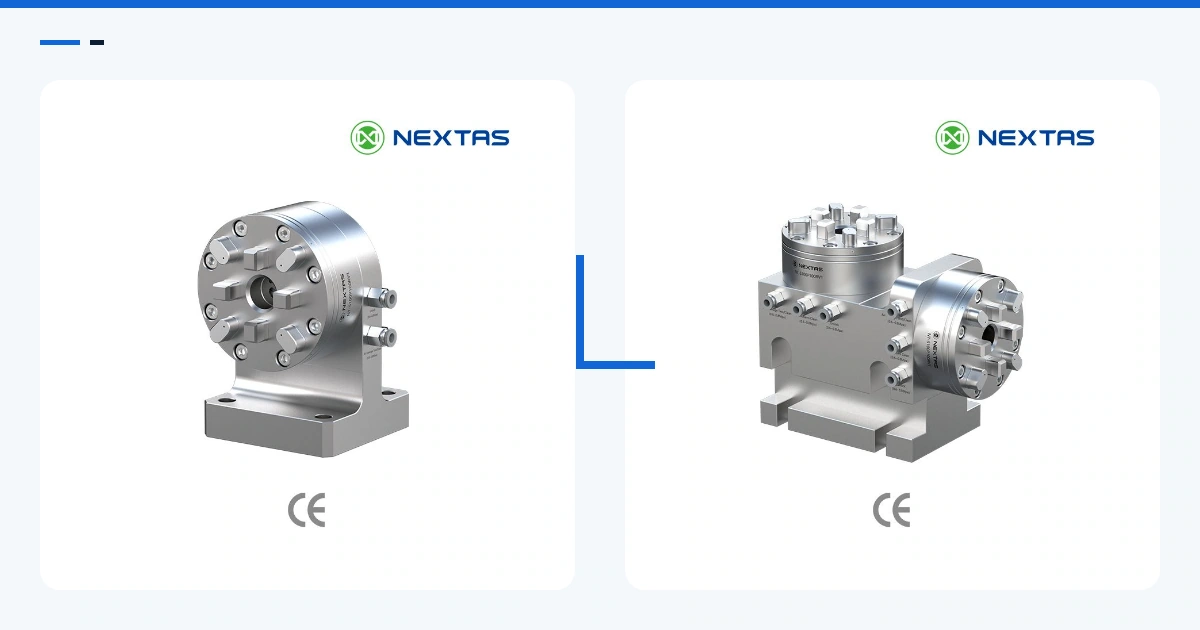
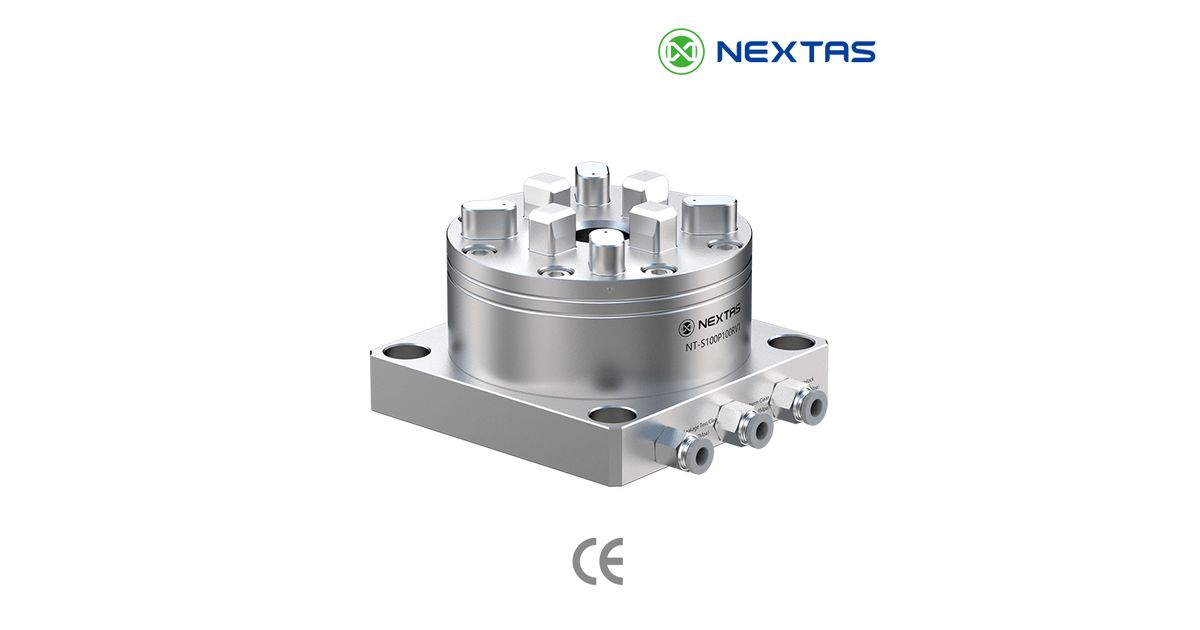
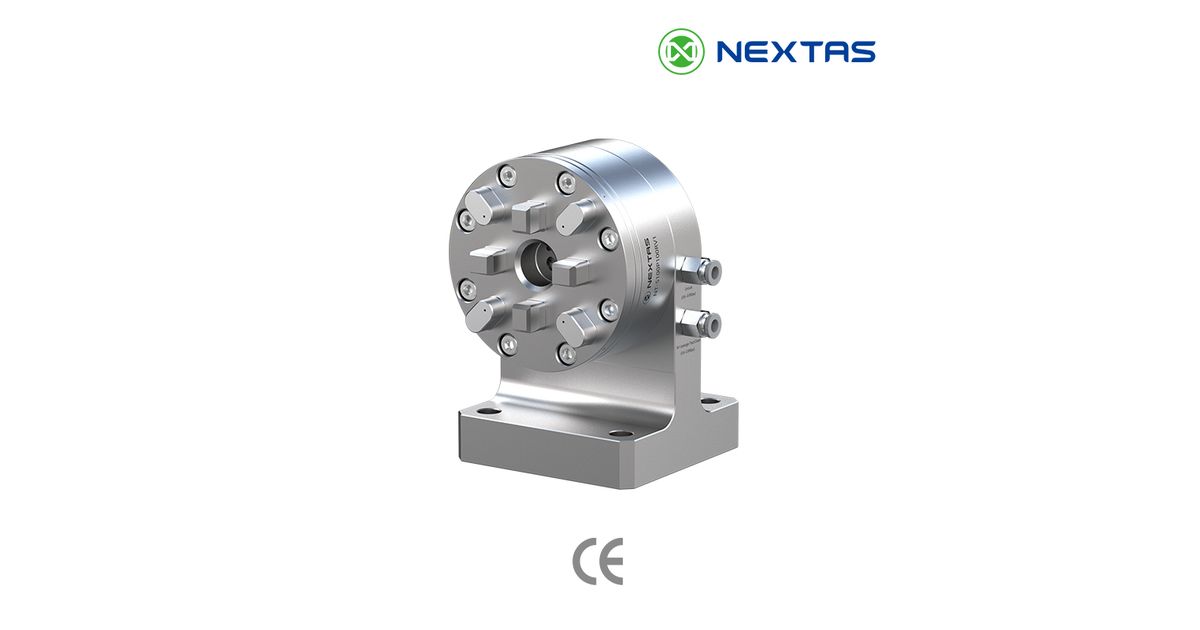
Nie zatwierdzaj dopasowania na podstawie poniższego zdjęcia. Pokazuje ono inną orientację korpusu R-Series i widoczne elementy ustalające. Zatwierdzony rysunek musi wykonać właściwą pracę.
Pasowanie na stole nie jest zwolnieniem do produkcji
Oprawka może wejść w uchwyt i mimo to nie wykonać zadania. Może siedzieć za wysoko, blokować się na złej cesze, zacinać się przy zabrudzeniu albo przesuwać pod obciążeniem. Dlatego odbiór wymaga więcej niż „pasuje”.
Zacznij od czystych części. Sprawdź pełne osadzenie, blokadę i zwolnienie oraz przestrzeń wokół każdej drogi narzędzia lub drutu. Zmierz wybraną bazę po powtórzonych cyklach mocowania. Zapisz, gdzie dotyka czujnik zegarowy albo sonda, jak oczyszczono części i jaki limit obowiązuje. Potem powtórz kontrolę z rzeczywistą oprawką i masą przedmiotu.
Przy korpusie pneumatycznym sprawdź zatwierdzone stany zaworów i reakcję na utratę ciśnienia zasilania. Zwykły sygnał zamocowania jest informacją zwrotną procesu. Nie jest dowodem funkcji o klasie bezpieczeństwa. Producent maszyny albo integrator musi określić osłony, bezpieczny ruch i sterowanie resetem dla całej celi.
Na końcu wykonaj rzeczywisty proces na kontrolowanym progu zwolnienia. Skontroluj przedmiot albo elektrodę. Sprawdź dostęp, zabrudzenie osadzenia, ciepło, drgania i powrót po znanym zatrzymaniu. Zachowaj zapis odbioru razem z zatwierdzonym rysunkiem i listą modeli.
Pakiet zapytania, który zapobiega fałszywemu dopasowaniu
- Producent, rodzina i numer części obecnego uchwytu, oprawki, palety i cięgna.
- Zdjęcia tabliczek i każdej powierzchni styku oraz aktualny rysunek, jeśli jest dostępny.
- Model maszyny, mocowanie do stołu lub wrzeciona, przestrzeń robocza i aktualna wysokość stosu.
- Proces na każdym stanowisku: EDM, drążenie drutowe, frezowanie, szlifowanie, kontrola albo magazynowanie.
- Masa przedmiotu lub elektrody, wysięg, materiał i krok skrawania o najwyższym obciążeniu.
- Ręczne albo pneumatyczne zwalnianie, dostępne media i wymagane sprzężenie zwrotne maszyny.
- Cecha bazowa, próba cykli mocowania, metoda kontroli i dopuszczalny wynik.
- Ilość, strategia części zamiennych, rewizja rysunku i dokumenty wymagane przy zamówieniu.
Z tym pakietem NEXTAS może powiedzieć, czy kandydat R-Series zasługuje na szczegółową ocenę interfejsu, czy potrzebny jest adapter, albo czy żądane dopasowanie należy odrzucić. To pożyteczniejsza odpowiedź niż szybka etykieta „kompatybilny”.
Potrzebna ocena interfejsu?
Prześlij numery obecnych części, zdjęcia powierzchni styku, kolejność maszyn w procesie i wymagany wynik odbioru. Nasi inżynierowie mogą porównać interfejs oprawki, orientację montażu i wymagania zwalniania z konkretną konfiguracją R-Series oraz wskazać rysunki lub pomiary potrzebne do wyceny.
Poproś o ocenę interfejsu R-SeriesFAQ uchwytów w stylu System 3R
Czy ITS 50 jest interfejsem System 3R?
Nie. ITS 50 to nazwa rozmiaru systemu EROWA. System 3R używa własnych nazwanych rodzin oprzyrządowania, takich jak Macro, MacroJunior, Mini, GPS i Matrix. W ocenie zgodności użyj dokładnego modelu oprawki lub palety oraz rysunku.
Czy NEXTAS jest powiązany z System 3R?
Nie. NEXTAS nie jest powiązany z System 3R, rekomendowany przez System 3R ani sponsorowany przez System 3R. System 3R występuje tu tylko po to, aby opisać zainstalowany system, który kupujący może potrzebować rozpoznać albo ocenić.
Co wysłać do oceny uchwytu w stylu System 3R?
Wyślij aktualne numery części oprawki, palety, uchwytu i cięgna, wyraźne zdjęcia każdej powierzchni styku, dostępne rysunki, model maszyny, proces, obciążenie, sposób zwalniania oraz wynik kontroli, którego potrzebujesz.
Czy jeden uchwyt bazowy może obsłużyć EDM i frezowanie?
Może zachować jedną bazę w obu procesach, ale to nie zatwierdza uchwytu do każdego obciążenia skrawaniem. Frezowanie dodaje obciążenie boczne, drgania i ryzyko braku luzu narzędzia. Przed użyciem oceń dokładny korpus, oprawkę, przedmiot i operację.
Czy zdjęcie produktu R-Series dowodzi zgodności z System 3R?
Nie. Zdjęcie produktu pokazuje tylko styl korpusu i widoczne przyłącza. Zgodność wymaga, aby zatwierdzony rysunek NEXTAS odpowiadał dokładnemu interfejsowi zainstalowanej oprawki lub palety, mocowaniu, obciążeniu i sposobowi zwalniania.
Co powinna obejmować próba odbioru?
Sprawdź czyste osadzenie, blokadę i zwolnienie, bicie albo przesunięcie bazy po zamontowaniu, powtórzone cykle mocowania, rzeczywiste obciążenie przedmiotem, luz maszyny i powrót po znanych usterkach. Zapisz metodę i limity przed zwolnieniem do produkcji.