
Werkstück halten und Vorrichtung wechseln sind zwei Aufgaben
Ein Schwalbenschwanzspanner, ein Schraubstock oder eine Sondervorrichtung hält das Werkstück. Eine Nullpunktbasis positioniert und verriegelt die obere Vorrichtung nach einem Wechsel. Diese Aufgaben können zusammenwirken, ersetzen einander aber nicht.
Beginnen Sie mit dem Bauteil und dem größten Prozessproblem. Ist es unzureichender Halt, blockierter Werkzeugzugang oder Verformung, prüfen Sie zuerst die obere Spannlösung. Entsteht Verlust beim Abnehmen und Wiederaufsetzen einer bereits geeigneten Vorrichtung, prüfen Sie die Basis und deren Wechselablauf. Wählen Sie kein Gesamtsystem allein nach Teilezahl oder einem allgemeinen Rüstzeitwert.
Kontakt, Rohmaterial und Bearbeitungsflächen bestimmen
Markieren Sie Roh- und Fertiggeometrie, zu bearbeitende Flächen, erlaubte Spannflächen, Bezüge, Wandstärken und mögliche Spannabdrücke. Zeigen Sie Schnittlast und Abstützung. Werkstoff und Kontaktbedingungen können eine scheinbar einfache Auswahl ändern.
Ein Schwalbenschwanz erfordert ein vorbereitetes Profil und ausreichend geeignetes Opfermaterial nach der freigegebenen Geometrie. Er ist keine Lösung für jedes Rohteil. Ein Zentrischspanner kann mit passenden Backen viele Profile halten, ist aber nicht automatisch die sicherste Lösung für unregelmäßige oder dünnwandige Teile.
Weiche Backen oder eine Sondervorrichtung können Formkontakt, definierte Bezüge und Stützung schaffen. Auch dafür müssen Kontakt, Kraft, Schnittzugang und Verformung überprüft werden. Ein großes Kraftmaximum beweist keinen geeigneten Lastpfad.
Vier mögliche Wege vergleichen
- Obere Spannlösung allein: wenn sie den Teilbedarf erfüllt und ihr kontrolliertes Einrichten ohne Wechselbasis genügt.
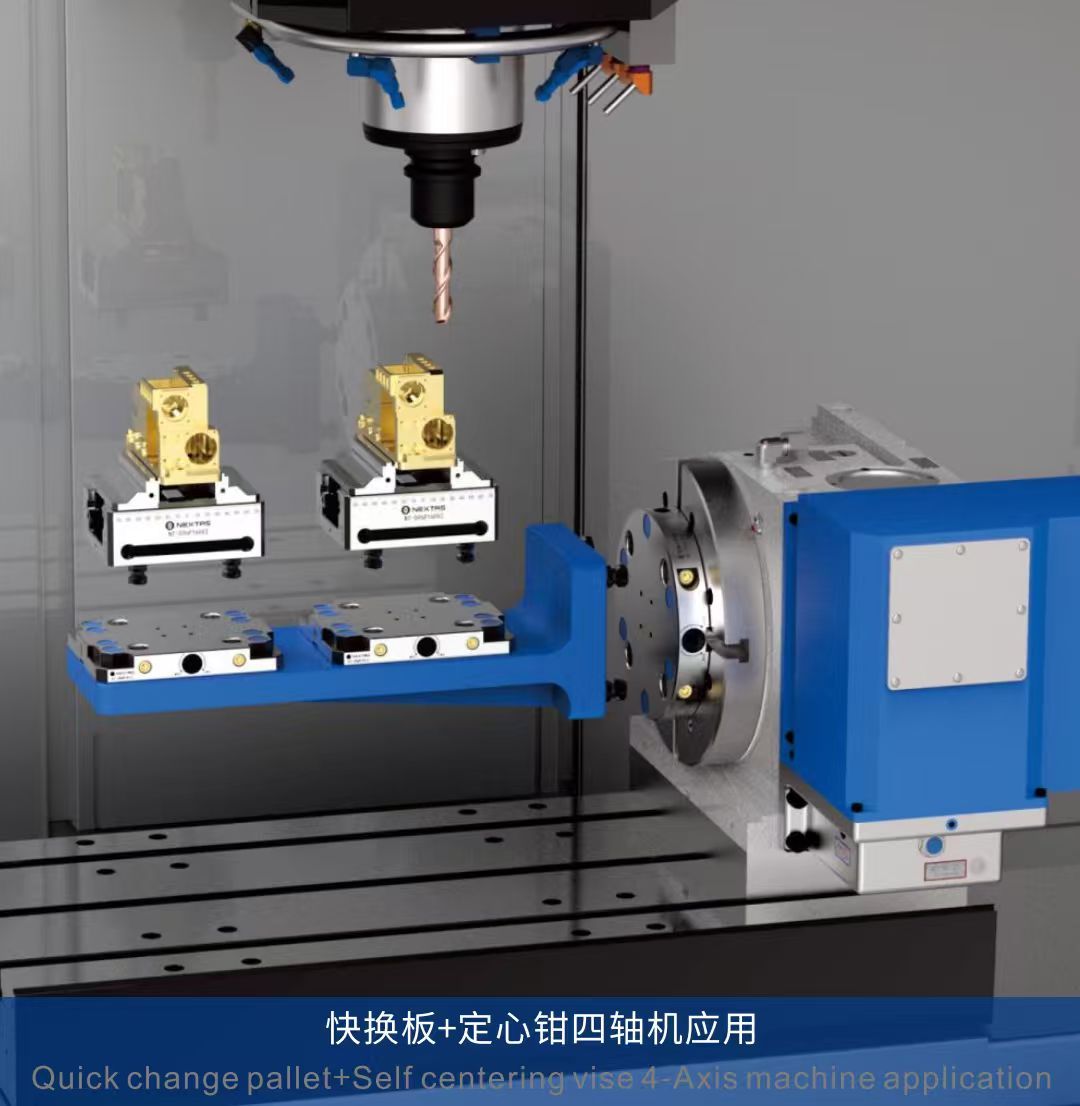
- Obere Spannlösung auf Nullpunktbasis: wenn dieselbe geeignete Vorrichtung wiederholt abgenommen oder außerhalb der Maschine eingerichtet werden soll.
- Sonderbacken oder Sondervorrichtung: wenn Standardkontakt, Bezüge oder Abstützung für die Teilefamilie nicht ausreichen.
- Angepasster vollständiger Wechsel- und Automationsaufbau: wenn ein nachgewiesener Prozessbedarf Handhabung, Medien und Steuerung rechtfertigt.
Diese Wege sind keine Qualitätsrangliste. Vergleichen Sie dieselben Teilmerkmale und Produktionsbedingungen. Eine einfache Lösung kann den Bedarf vollständig erfüllen; zusätzliche Schnittstellen schaffen auch Reinigung, Wartung und weitere Fehlerquellen.
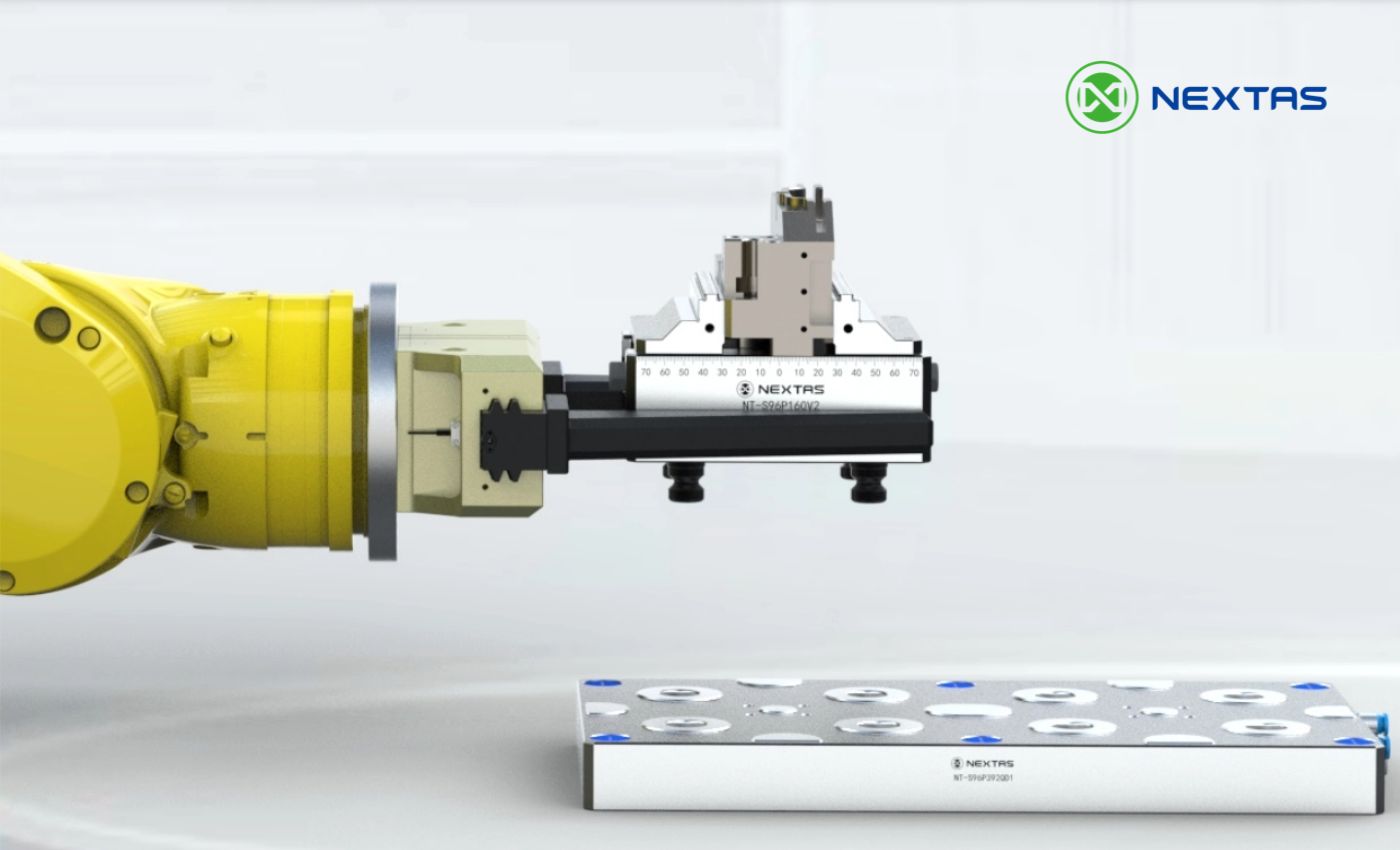
Die konkrete Nullpunktschnittstelle freigeben
Ein 52- oder 96-mm-Raster, eine ähnliche Form oder ein gemeinsamer Genauigkeitswert genügt nicht. Bestätigen Sie Modellnummern und Revisionen, Aufnahme- und Bolzengeometrie, Anlageflächen, Orientierung, Befestigung und zulässige Kombination.
MFG und BDS sind getrennte Schnittstellenfamilien. Spannkraft, Wiederholgenauigkeit, Hublast, Reinigung oder pneumatische Funktionen dürfen nur bei der tatsächlich beschriebenen Ausführung verwendet werden. Übertragen Sie keine Merkmale pauschal auf alle Aufnahmen. Ein Komponententest belegt weder Stationswechsel noch Fertigteilgenauigkeit.
Vollständigen Aufbau, Masse und Bewegung prüfen
Addieren Sie alle Schichten und Massen einschließlich Platte, Adapter, Aufnahmen, Spanner, Backen, Teil und Befestigungen. Prüfen Sie Gesamtaufbauhöhe, Schwerpunkt, Lastpfad und Moment. Die Maschine begrenzt den beladenen Aufbau, nicht nur ein einzelnes Spannmittel.
Prüfen Sie Rohteil, offene Spannmittel, Halter, Spindelnase, Taster und eventuelle Beladeeinheit in jeder geplanten Stellung. Berücksichtigen Sie Werkzeugwege, Türen, Schläuche, Wechselmechanismen und Späneabfuhr. Feste Einspanntiefen, Spannkräfte oder Freiraumwerte können nicht ohne Modell und Prozess festgelegt werden.
Betätigung und Automation benötigen eigene Nachweise
Manuelles Spannen kann bei Bedienerbeladung passen. Pneumatische oder hydraulische Betätigung fügt Versorgung, Ventile, Leitungen, Zustandserkennung und Wiederherstellung hinzu. Eine normale Rückmeldung ist weder vollständiger Sitznachweis noch automatisch ein Sicherheitssignal.
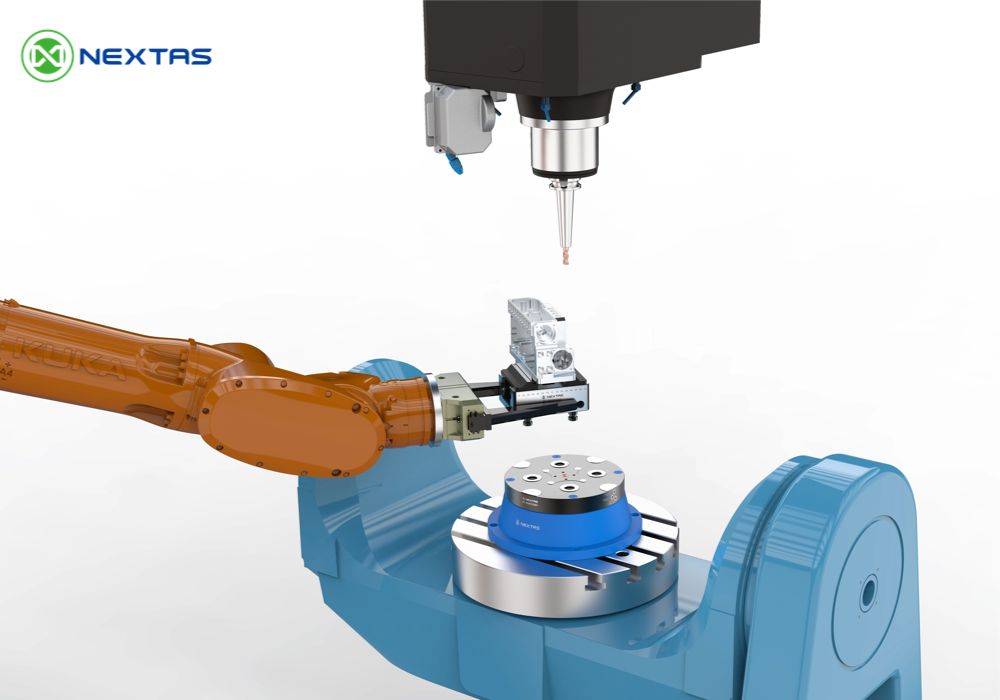
Roboter- oder unbeaufsichtigter Betrieb braucht einen bestätigten Übergabeablauf, Haltezustand, Maschinenfreigabe, Fehlerreaktionen und sicherheitstechnische Beurteilung der gesamten Zelle. Ein pneumatischer Spanner oder Nullpunktanschluss allein gibt keinen solchen Betrieb frei. Der Integrator muss Zuständigkeiten und vollständige Freigabeprüfungen festlegen.
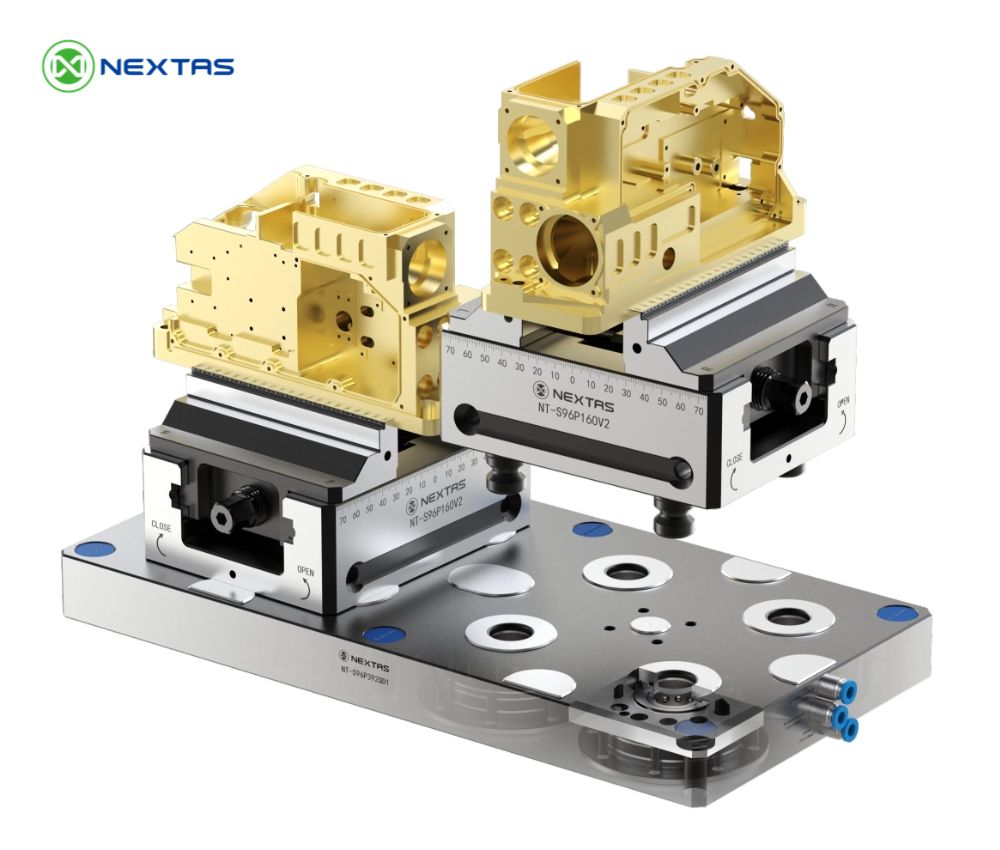
Auswahl im kontrollierten Prozessversuch bestätigen
Fixieren Sie Teilrevision, Maschine, Spannmittel, Backen, Kontakte, Befestigung, Medien, Schnittbedingungen und Prüfplan. Vereinbaren Sie Zielwerte, Stichprobe und Annahmeverantwortliche. Prüfen Sie zunächst Zeichnungen, tatsächliche Montage und Bewegung ohne Schnitt.
Trennen Sie wiederholtes Einsetzen der Vorrichtung von wiederholtem Werkstückspannen und vom Bearbeitungsergebnis. Nach einem repräsentativen Schnitt werden die kritischen Merkmale und gegebenenfalls die Form im entspannten Zustand geprüft. Dokumentieren Sie Reinigen, Bedienvariation, Auffälligkeiten und Rohwerte.
Bei unklarer Paarungsgeometrie, Werkstückbewegung, überschrittenem Maschinenraum oder ungeklärtem Fehlerverhalten wird gestoppt. Jede Änderung an Backe, Aufnahme, Montage oder Ablauf braucht eine dokumentierte Bewertung und gegebenenfalls erneute Prüfung.
Vor dem Angebot den Umfang festhalten
Senden Sie Teilmodell und Zeichnung, Material und Rohteilzustand, Merkmale und Toleranzen, Spannflächen, Schnittlasten, Maschine und Tischzeichnung, Werkzeugzugang, geplante Wechsel und vorhandene Komponenten mit Modell und Revision. Ergänzen Sie Medien, Beladung, Freigabebedarf, Menge und Termin.
Vergleichen Sie Hardware, Adapter, Backen, obere Träger, Installation, Steuerung, Prüfung, Schulung und Wartung mit gleicher Liefergrenze. Rüstzeit, Ausschuss und Nutzen stammen aus Ihrem Prozessvergleich. Unbestätigte Werte bleiben offene Punkte statt allgemeiner Leistungsversprechen.
Häufig gestellte Fragen
Ersetzt ein Nullpunktsystem den Werkstückspanner?
Nein. Die obere Spannlösung hält das Werkstück; die Nullpunktbasis positioniert und verriegelt diese obere Vorrichtung nach einem Wechsel. Beide brauchen eigene Auswahl und Prüfung.
Wann passt ein Schwalbenschwanz?
Wenn vorbereitete Profilgeometrie, geeignetes Opfermaterial, Kontakt, Lastpfad und Werkzeugzugang für das konkrete Teil freigegeben sind. Eine allgemeine Einspanntiefe gilt nicht für alle Teile.
Ist ein Zentrischspanner für unregelmäßige Teile immer am sichersten?
Nein. Backenkontakt, Bezüge, Abstützung, Schnittrichtung und Verformung entscheiden. Sonderbacken oder eine Sondervorrichtung können nötig sein.
Bestätigt ein Rastermaß eine Nullpunktkombination?
Nein. Vollständige Paarungsgeometrie, Modellrevisionen, Bolzen, Anlage, Befestigung und Freiraum müssen zusammenpassen.
Erlaubt Pneumatik automatisch unbeaufsichtigte Bearbeitung?
Nein. Versorgung, Zustandsnachweise, Übergabe, Maschinenfreigabe, Fehlerreaktionen und das Sicherheitskonzept der gesamten Zelle müssen separat freigegeben werden.
Wie wird eine Auswahl bestätigt?
Mit kontrollierten Zeichnungen, Montage- und Bewegungsprüfung, separaten Wechsel- und Spannversuchen sowie repräsentativer Bearbeitung und Merkmalprüfung nach vorher vereinbarten Grenzen.
Projektbezogene technische Prüfung
Bauteilkontakt und Wechselbedarf gemeinsam prüfen lassen
Senden Sie Teil-, Maschinen- und Schnittstellendaten. Die Prüfung kann geeignete Wege und offene Nachweise für den tatsächlichen Prozess abgrenzen.
 Zentrischspanner-ROI: Rüstbaseline, Kosten und Pilot prüfen
 Nullpunktspannsystem auswählen: Schnittstelle, Last und Abnahme
 Mehrfachspannlayout mit Schnellwechselbacken: Stationen und Freiräume prüfen
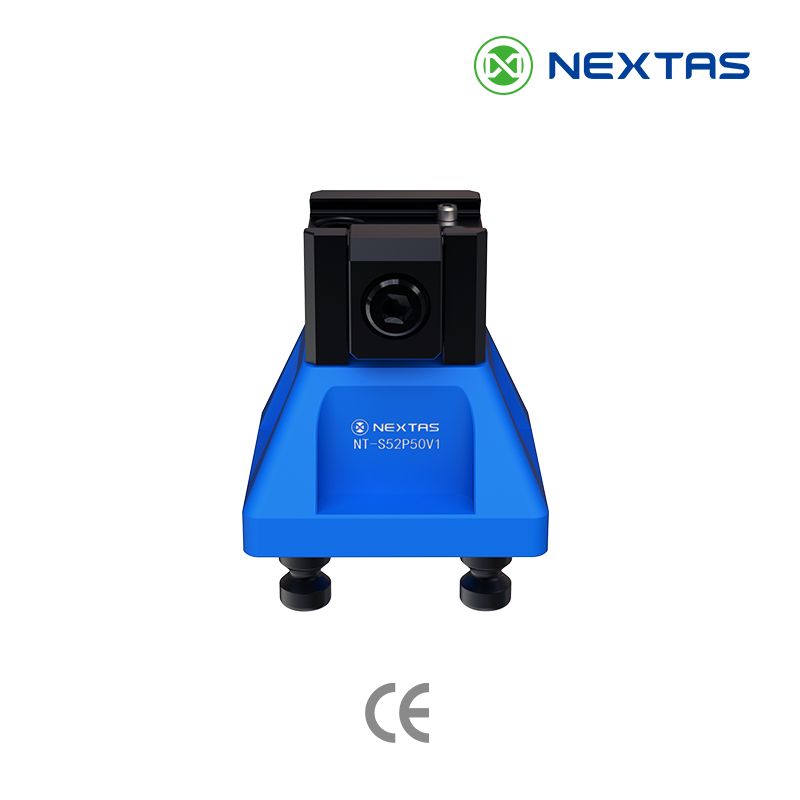 Modulare Schwalbenschwanz-Spannvorrichtung
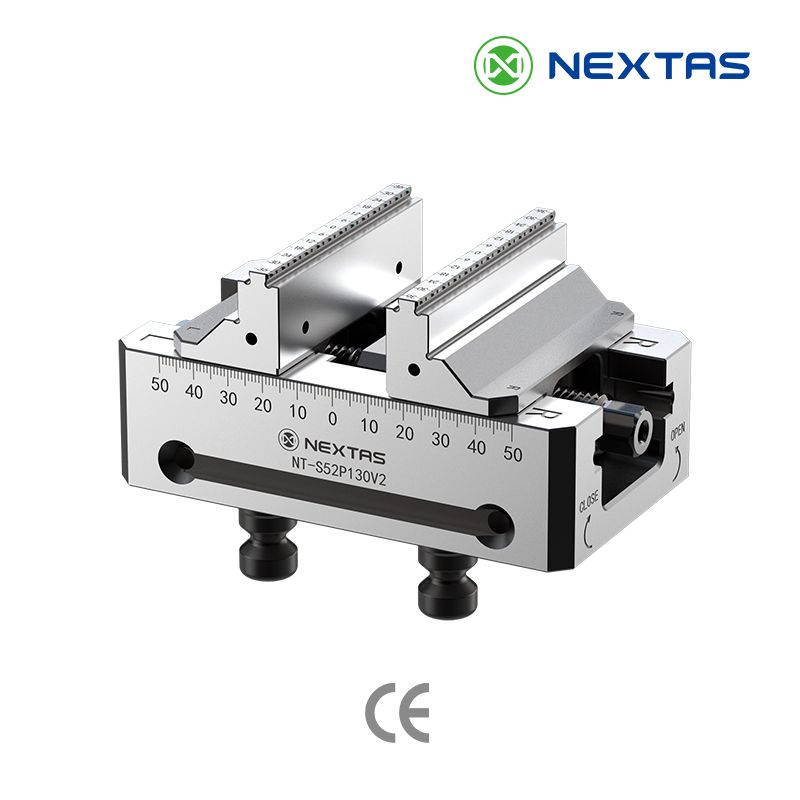 Hochpräziser 5-Achs-Zentrischspanner
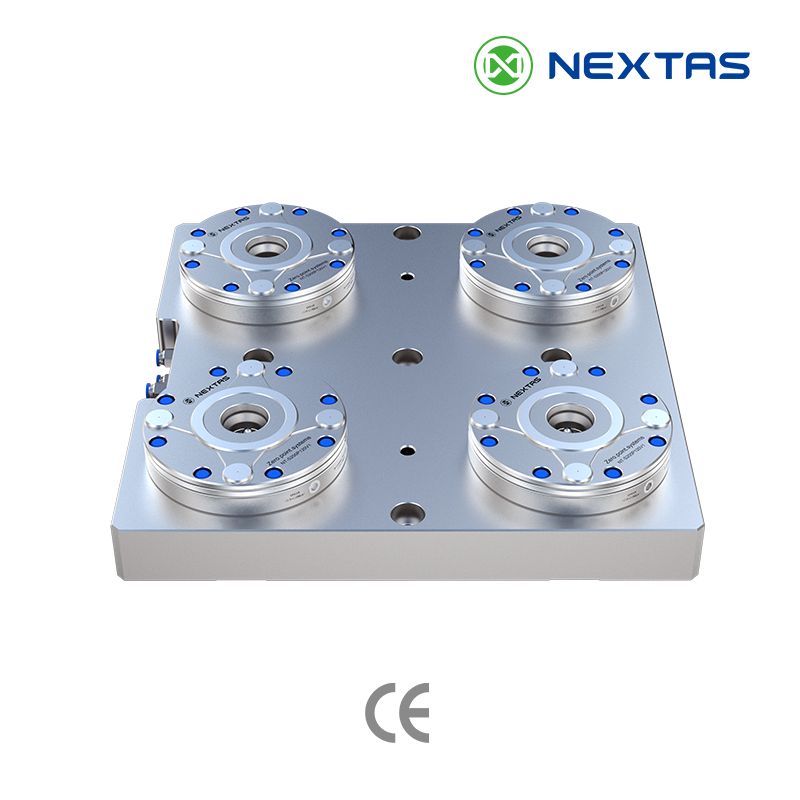 Nullpunktspannsystem & Nullpunkt-Spannsysteme