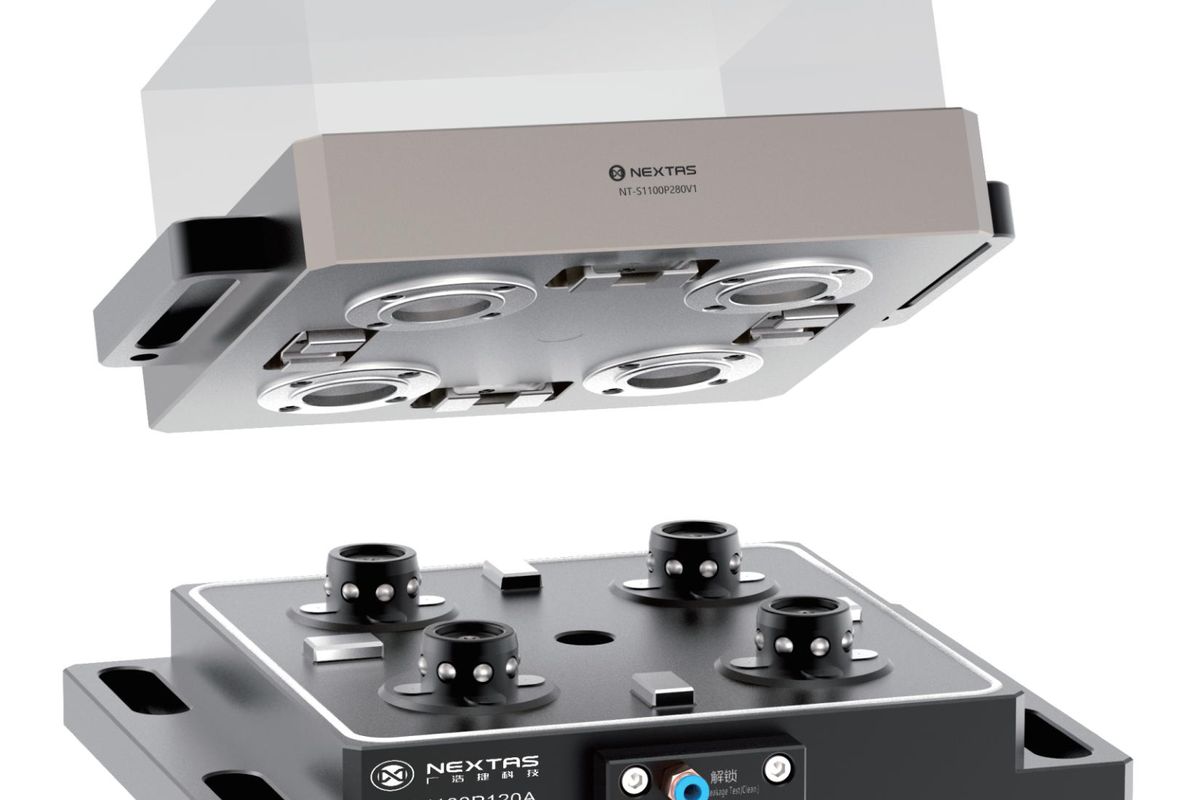
卡盘不能平放,该怎么选?第四轴工件、方箱或高夹具,可能要求基准面朝向侧面而非朝上。目录中的两种气动本体正是面向这类布置。
一种是侧立式 NT-S100P100RV2,另一种是直角式 NT-S100P100RV3。通常大家首先会打开规格表比较夹紧力。
但这里仅比较夹紧力无法选型:两者均标注夹紧力大于 6,000 N,回位精度小于 0.003 mm。安装后的接收座保持固定,夹持器则在释放、移出和重新落座后返回接收座。应确认所选接收座与夹持器组合的部件测试条件文件;供应商常将该指标称为重复落座精度。
两者还使用同一拉钉,即卡盘拉入并定位的配套插接件。真正的区别在于重量和形状。
简要选择思路:
需要一个基准面转向侧面、并希望降低重量时,可考虑侧立式本体;需要从同一安装点接近多个加工面,且机床可承受 18 kg 卡盘时,可考虑直角式本体。无论选哪种,订购前都应核对已批准图纸。
规格表无法单独替您决定
以下按目录页面顺序列出 R 系列型号。
下表气动型号数值来自NEXTAS 2026 快换目录第 29–31 页。当前 R 系列产品页主要介绍手动方案。冻结安装方案前,应核对每个所选型号及配合图纸。
| 型号 | 目录形式 | 标注夹紧力 | 标注回位精度或分度 | 重量 |
|---|---|---|---|---|
| NT-S100P150RV1 | 强力气动式 | >10,000 N | <0.003 mm | 18 kg |
| NT-S100P100RV2 | 侧立气动式 | >6,000 N | <0.003 mm | 6.3 kg |
| NT-S100P100RV1 | 标准气动式 | >6,000 N | <0.003 mm | 5 kg |
| NT-S100P100RV3 | 直角气动式 | >6,000 N | <0.003 mm | 18 kg |
| NT-S100P56RV1 | 手动式 | 4,000 N | <0.003 mm;2–4 × 90° 固定分度 | 0.8 kg |
再看三个 P100 型号:夹紧力指标相同,回位指标相同,均配拉钉 NT-S100P57RV1;重量则分别为 5 kg、6.3 kg 和 18 kg。
因此,标注夹紧力不能区分侧立式与直角式。关键在于基准面需要朝向哪里,以及增加的金属重量会给机床带来什么代价。
这些指标都是限值,不是对您工件的实测结果。小于 0.003 mm 描述夹持器相对于固定接收座重新落座的情况,目录条目未公布完整测试条件,应为所选部件组合索取这些条件。重复落座指南说明这类数值对成品可以证明和不能证明的内容。气动夹紧力带有严格的“大于”下限,并不能据此批准某零件的某项切削。
看安装底座,而不只是锁紧面
这些本体以不同安装朝向提供固定接收座面,本身不会旋转基准。任何运动均由机床旋转轴或已批准的夹持器分度机构提供。
侧立式条目面向紧凑的四侧互换和侧向安装,变型图册则将同一思路称为用于立式装夹和第四轴加工的侧装布置。可以理解为将一个圆卡盘立在底座上。

直角式条目面向夹具可达性、多轴朝向和五面接近,变型图册还提到紧凑轴配置和紧凑方箱布置。可以理解为一个块体,而不是底座上的圆盘。

两张渲染图均未标注 RV2 或 RV3,而是展示围绕标准卡盘标记的组合,因此不能凭图片识别正在报价的本体。
这些图片可用于与同事讨论形状,仅此而已。锁紧面数量、螺栓孔位和孔深应来自已批准图纸。
在拿到图纸前,可以先明确自己的问题:是需要一个朝向侧面的基准,还是需要从同一安装点接近多个面?前者指向侧立式,后者指向直角式。
18 kg 重量究竟换来什么?
表中两种型号均重 18 kg,但目录列出的用途并不相同。
| 18 kg 型号 | 目录用途 | 标注夹紧力 |
|---|---|---|
| NT-S100P100RV3 | 加工可达性与多轴朝向 | >6,000 N |
| NT-S100P150RV1 | 重粗加工与大尺寸工件 | >10,000 N |

如果准备增加 18 kg,就应先明确换来的是加工可达性还是夹持能力。NEXTAS 未公布各本体的金属质量分布,应按目录用途选择。增加 18 kg 选了可达性本体,最后却只把工件固定在一个平面上,就是这里容易付出的额外代价。
卡盘离开平面工作台后,重量更加关键。在旋转轴上,它既是载荷,也会对中心线产生力矩;在方箱上,则是悬挂在立面上的载荷。
应计算整个叠装组合,而非仅计算卡盘。拉钉增加 0.15 kg,定位板按规格分别为 0.15 kg、0.25 kg 或 1.1 kg,还要加上夹具和计划加工的最重工件。
总质量首先用于对照机床手册的负载能力,但这只是初筛,不能直接决定。重心位置及其对轴线产生的力矩同样关键,还要看叠装不平衡和轴加速度。应将这四项提交机床厂家;安装与紧固件则由夹具设计方和安装方负责。
若任一限制不满足,不要立即转向更大的旋转轴。应按有文件依据的限值比较三条路线:6.3 kg 侧立式本体、更轻夹具或不同工艺,以及需要新增采购的机床能力。若选择较轻气动本体,列出的所有气动本体均使用拉钉代码 NT-S100P57RV1,因此起点是相同的目录接口,但复用前仍应并排核对拉钉、夹持器和安装图纸。改用 0.8 kg 手动卡盘是另一种取舍,并非没有代价:手动系列使用 NT-S100P36RV1,拉钉也随之改变。旋转工作台指南介绍重心核算方法;工装立柱指南介绍在加载前如何为各面分配任务。
运动安装面如何供气?
既有 R 系列指导资料沿用 0.5 至 0.8 MPa,即 5 至 8 bar、约 72 至 116 psi 的压力范围,但尚未针对所选气动型号进行独立目录核验。设定调压阀前,应索取已批准型号图纸和气路。E 系列的压力条目不能证明 R 系列压力限值。自锁、基准清洁、气密检测和孔内清洁,也应从同一所选型号资料中确认。
首先是接管。应从所选型号已批准图纸和气路图获取端口及气路清单,不能按渲染图数软管,也不能根据可见锁紧面推算数量。在承诺整洁的安装方案前,应先确认这些问题。
其次是运动。若卡盘随旋转轴运动,转动期间气源也必须到达卡盘,需要旋转接头或受控软管回路,并在每个分度位置避开运动包络。这属于机床侧工作,不是卡盘功能,也很容易在初次预算中漏掉。
涉及安全边界时,用词应准确。机械自锁是目录中的机械功能,气密测试是工艺检测;除非单元安全设计明确认定并经过验证,否则两者都不是具有安全等级的功能。防护、停止逻辑和故障恢复仍由单元集成商负责。
RV3 并不总是直角式
这是采购订单中很容易写错的一点。
NT-S100P100RV3 是 18 kg 直角气动卡盘;NT-S100P56RV3 则是延伸 10 in 的手动延长卡盘,标注 4,000 N、2.5 kg。两者后缀同为 RV3,却是完全不同的部件。
拉钉也按同样方式区分:气动卡盘使用 NT-S100P57RV1;手动卡盘及手动延长卡盘使用 NT-S100P36RV1。
避免错误的方法是:询价和订单每一行都写完整型号,邮件中也不要仅用后缀简称。如果供应商报价只写了短代码,应要求重新写出完整型号。
本文顶部的变型图册将侧立式标为“Lateral”,只是同一本体的另一种称呼。应按型号代码匹配,而非标签文字。
什么时候两种气动本体都不合适?
有时侧向基准根本不在生产机床上,而在预调台、检测支架或附近没有气源管路的工位上。
手动卡盘 NT-S100P56RV1 有自身目录数值:重复定位精度小于 0.003 mm、夹紧力 4,000 N、质量 0.8 kg,以及 2 至 4 × 90° 固定分度,且无需气源。这些是该手动型号的指标,并非从气动本体借用。固定分度和重复定位描述不同功能。应确认所选 NT-S100P36RV1 拉钉、夹持器和安装图纸,并在用于检测路线前验证完整装夹。卡盘重复定位指标不是成品公差,也不是机床或机器人负载额定值。
若问题是伸出距离而非朝向,目录中的手动延长卡盘分别延伸 6 in 和 10 in,均为 4,000 N,质量分别为 2 kg 和 2.5 kg。旁边还列出三种定位板尺寸,最大规格面向较重夹具以及四轴或五轴加工。
手动预调台与气动生产工位可作为两个独立接口评审:预调台所列拉钉为 NT-S100P36RV1,气动拉钉为 NT-S100P57RV1。应将所需夹持器和转接件纳入预算,再检查完整传递链和基准偏移。系列名称不能证明同一夹持器可原样转移。
紧固安装前,先验证实际朝向
纸面上放得下的本体,在机床上仍可能不适用。以下事项应在下单前核对,而非交货后再处理。
- 从安装面向外画出叠装组合。依次画出卡盘、拉钉、定位板、夹具和零件,并注明每一步高度。
- 实际称重,不要估算。将真实总质量与轴或工作台额定值比较。
- 检查完整运动包络。将轴转到所有计划使用的位置,不仅看金属部件,也要检查软管。
- 按实际朝向加载。将侧装工件平放在预调台上测试,几乎不能说明它悬挂在立面上时的表现。
- 重复装夹循环。在实际工位和朝向下夹紧标准件,测量、释放、清洁并重新装入。10 至 20 次仅为说明性规划次数。测试前,应约定该装夹所需次数、测量不确定度和验收限值。
- 保持条件一致。同一个标准件、同一套测量装置、同一夹紧压力,每次使用相同组件。中途改变其中任何一项,测到的就可能是方法变化,而非卡盘本身。
- 先写清限值。在任何人开始测试前,先约定可接受的偏移及测量方法。
记录实际结果。与任何目录条目相比,按自身朝向得到的安装结果对下一个项目更有价值。
R 系列本体评审应提供什么?
NEXTAS 可根据所提供资料检查目录本体、拉钉和定位板选择。轴负载与力矩由机床厂家负责,单元安全由单元集成商负责,切削工艺由工艺负责人负责。这些事项都不能仅凭网页批准。
- 机床:型号,以及卡盘安装在哪个轴或哪个面上。
- 安装面:照片加螺栓孔位,或工作台图纸。
- 朝向:需要一个侧向基准,还是从同一安装点接近多个面;请明确说明,尚不确定也请注明。
- 载荷:卡盘、拉钉、定位板、夹具与零件质量;工件超出安装面的悬伸量;大致重心位置;以及机床手册列出的负载和力矩限制。
- 气源:负载工况下卡盘处可持续维持的压力,而非压缩机读数,以及向旋转安装面供气的方案。
- 夹持器:现用接口照片,已有的卡盘、拉钉及夹持器代码,以及接口图纸。
- 目标:可接受的偏移及准备使用的测量方法。
暂时无法回答的项目请写“未知”。坦率说明未确定项,比猜测更便于报价评审。
NEXTAS 是独立供应商,与 System 3R 无隶属关系,也未获其认可或赞助。本文使用该名称仅为描述用户可能需要识别的现用夹持器系列。
选择本体前的常见问题
直角式本体的夹紧力比侧立式更大吗?
公布的下限无法比较实际力的大小。两者均标注夹紧力大于 6,000 N,重复定位精度小于 0.003 mm。NT-S100P150RV1 标注力大于 10,000 N。选择前应比较所选型号力值数据与实际载荷;重复定位精度是另一项量。
标准卡盘为 5 kg,为什么直角本体为 18 kg?
两者均标注大于 6,000 N,因此公布的夹紧力不能区分它们。直角式条目面向加工可达性和多轴朝向。NEXTAS 公布质量与各本体用途,但未公布重量分布;如需准确的锁紧面布置和螺栓孔位,应索取图纸。
NT-S100P56RV3 是直角卡盘吗?
不是。它是手动延长卡盘,标注延伸 10 in、4,000 N、2.5 kg。直角气动卡盘是 NT-S100P100RV3。订单每一行都应写完整代码。
机械自锁是否能让无人值守加工安全运行?
不能。自锁是目录中的机械功能,气密测试是工艺检测,单独都不具备安全等级。工件能否无人值守运行,仍由单元安全设计、防护和故障恢复方案决定。
可以在预调台使用手动卡盘,在机床使用气动卡盘吗?
目录中的预调台与生产接口不同:手动 NT-S100P56RV1 及其延长卡盘列出的拉钉为 NT-S100P36RV1,气动本体则为 NT-S100P57RV1。转移前,应确认所选卡盘、拉钉与夹持器图纸。NT-S100P56RV1 自身标注重复定位精度小于 0.003 mm、夹紧力 4,000 N、质量 0.8 kg,以及 2 至 4 × 90° 固定分度;这些是它自身的目录数值。应验证预调台到机床的完整基准链;部件指标不能批准成品公差或机床、机器人负载。
填写订单条目前
说明卡盘安装位置与需要承载的组件
请说明需要一个侧向基准,还是需要接近多个面,并提供叠装质量和大致重心。NEXTAS 可据此检查本体、拉钉和定位板选择,并就报价反馈待确认问题。
讨论您的 R 系列布置