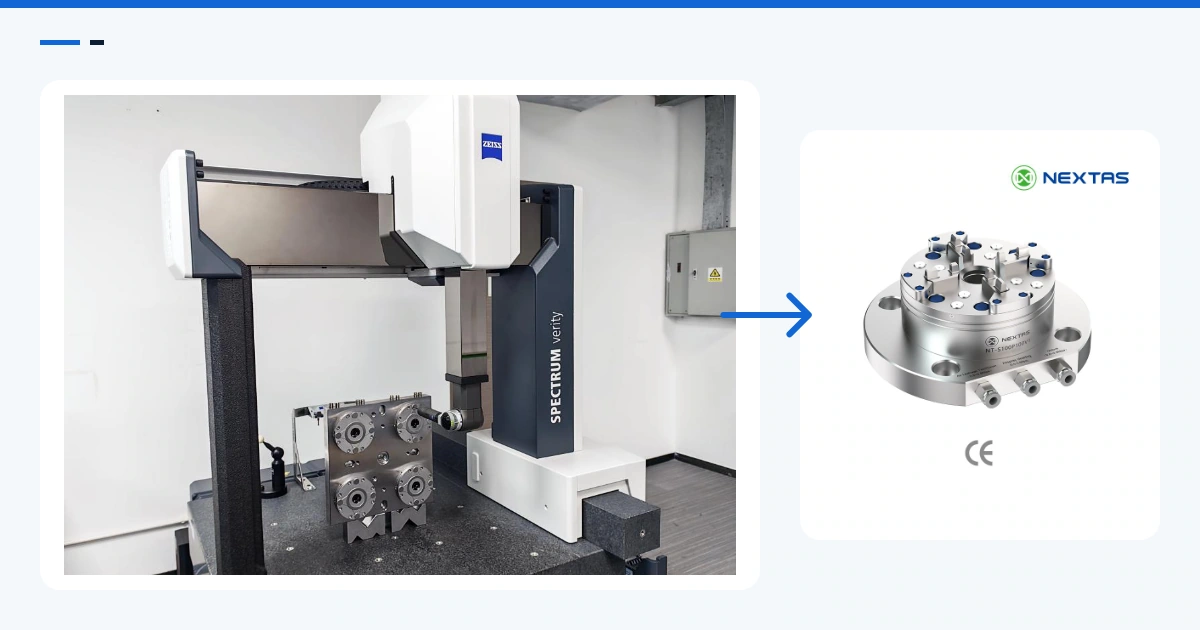
第一条有用的线索在现有零件上
买家常常从一句简单的要求开始:“我需要一只用于放电加工的 System 3R 夹头。”我们可以先一起识别夹持器系列。System 3R 有多个工装系列。适合一个系列的夹持器,未必适合另一个系列。即使两只圆形夹头,也可能使用不同的基准面、拉钉或锁紧细节。
在夹持器、托盘、拉钉和夹头上查找制造商、系列名称和零件号。把每块标牌拍清楚。再从上方、下方和侧面拍摄各配合面。有图纸就寄出。没有图纸时,标出能够测量的尺寸,并把仍然未知的尺寸标明。
例如,System 3R 关于线切割的官方资料介绍了它的 Macro 工装系列。其放电加工资料还涵盖其他有名称的系列和转接件。这些名称比“3R 型”这类笼统说法更有用。它们告诉供应商必须对比哪些图纸。
如果某一项未知,就写“未知”。供应商随后可以索取缺少的证据。猜出来的型号更难发现,也可能导向错误的接口。
为什么必须把 ITS 50 从 System 3R 配合说法中拿掉
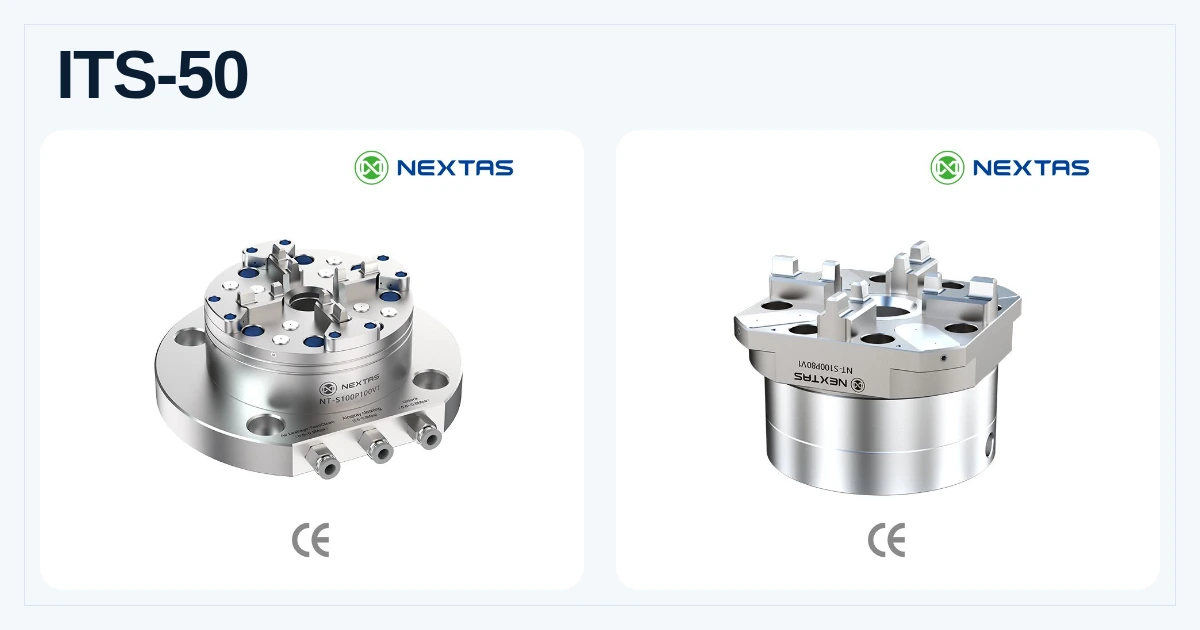
ITS 50 属于 EROWA 的术语。EROWA 自己的产品资料把夹持器标为“系统尺寸 ITS 50”。System 3R 使用其他系列名称,包括 Macro、MacroJunior、Mini、GPS 和 Matrix。一个自动化单元可以搬运不止一种托盘系统,但这不会让接口变成同一种。
这一区分对搜索和采购都很重要。把 ITS 50 称作 System 3R 接口的页面,会把错误的概念关系教给买家和答案引擎。它也可能把询价送到错误的产品路径上。
如果现有标牌写的是 ITS 50,请从EROWA 风格 ITS-50 工装指南和 NEXTAS E-Series 页面开始。如果写的是 Macro 或其他 System 3R 系列,请在询价中保留这个准确名称。不要把它改写成 ITS 50。
直接替换、第二供应来源,还是新的基准标准?
同一个搜索词背后可能是三件不同的事。
直接替换保留现有夹持器库。新夹头必须匹配已安装的接口、安装方式和工作高度。这条路线需要最严格的图纸核对,因为买家期望现有夹持器直接转过去使用。
第二供应来源评审会加上供应链问题。哪些零件必须互换?哪些可以使用转接件?最终图纸归谁?货架上已有的备用夹持器怎么办?工作台上的试装只是第一道门槛。投入生产仍然需要书面验收计划。
新的基准标准留出更多选择。车间可以按机床组合、载荷和自动化计划选择平台。这时,旧品牌是参照点,不是配合要求。更好的问题是:哪一种接口应当在预调、放电加工、铣削、检测和存放之间流转。
把路线写在询价的开头。这样,在您需要直接替换时,供应商不会按新平台报价;在只有新平台切实可行时,也不会承诺直接替换。
放电加工流转和铣削载荷不是同一种批准
成型放电通常更看重重复的基准传递、油槽接近、冲液和抗污染能力。线切割需要走丝路径周围的开放空间,以及操作者能够清洁的装夹。检测流转需要质量团队能够核对的稳定基准。
铣削会增加侧向载荷、振动、刀具伸出和碰撞风险。基准夹头可以让同一只夹持器经过放电加工和轻载电极铣削。这并不表示它已获准用于强力切削,或用于又长又重的工件。本体、夹持器、拉钉、安装板和工件悬伸构成同一条载荷路径。
把真实工艺告诉供应商。“铣削”太宽泛。请说明材料、粗加工或精加工、刀具尺寸、预期载荷方向和最大工件质量。再补充夹头端面到载荷中心的距离。这段距离的重要性可以和重量相当。
| 工位 | 主要关注点 | 有用的证据 |
|---|---|---|
| 成型放电 | 油槽接近、积污和电极伸出 | 油槽包络、夹持器型号和清洁计划 |
| 线切割 | 走丝路径和开放空间 | 装夹照片、切割包络和夹具图纸 |
| 铣削 | 侧向载荷、刀具间隙和悬伸 | 工序草图、材料和载荷数据 |
| 检测 | 基准传递和报告方法 | 测量计划、基准要素和允许偏移 |
如何在不预设配合的情况下评审 NEXTAS 候选型号
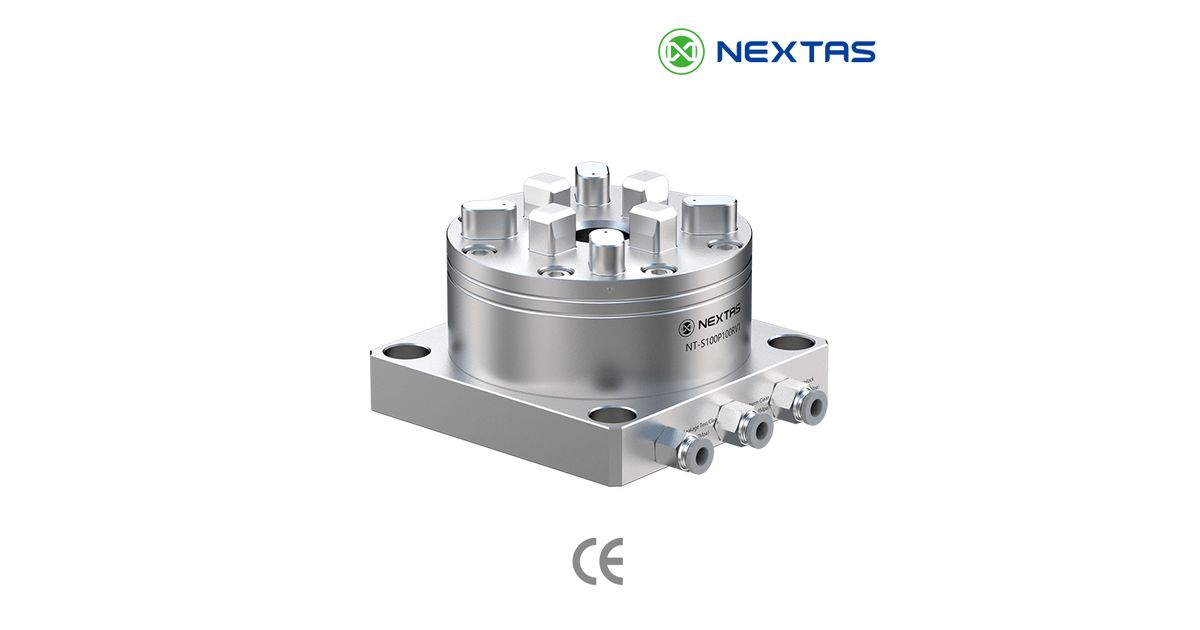
NEXTAS R-Series 产品页是 System 3R 风格基准询价的当前路径。页面列出多种气动和手动本体形式,也列出准确的 NEXTAS 型号代码、配套定位销和型号特定数值。这些事实描述的是 NEXTAS 产品。它们不是对 System 3R 的等效声明。
从选定的 NEXTAS 型号图纸开始。把基准面、配合销、锁紧方向、工作高度、本体安装和公用接口与已安装系统对比。如果提出转接件,请评审增加的高度和新的载荷路径。只有整叠仍然可用时,转接件才解决几何问题。
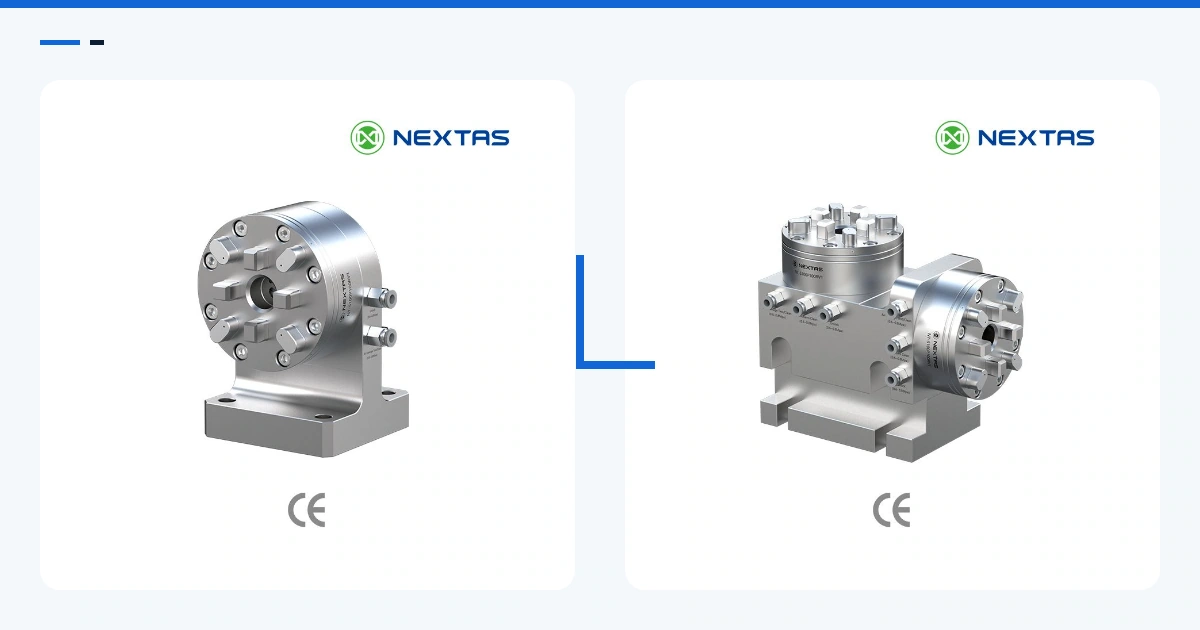
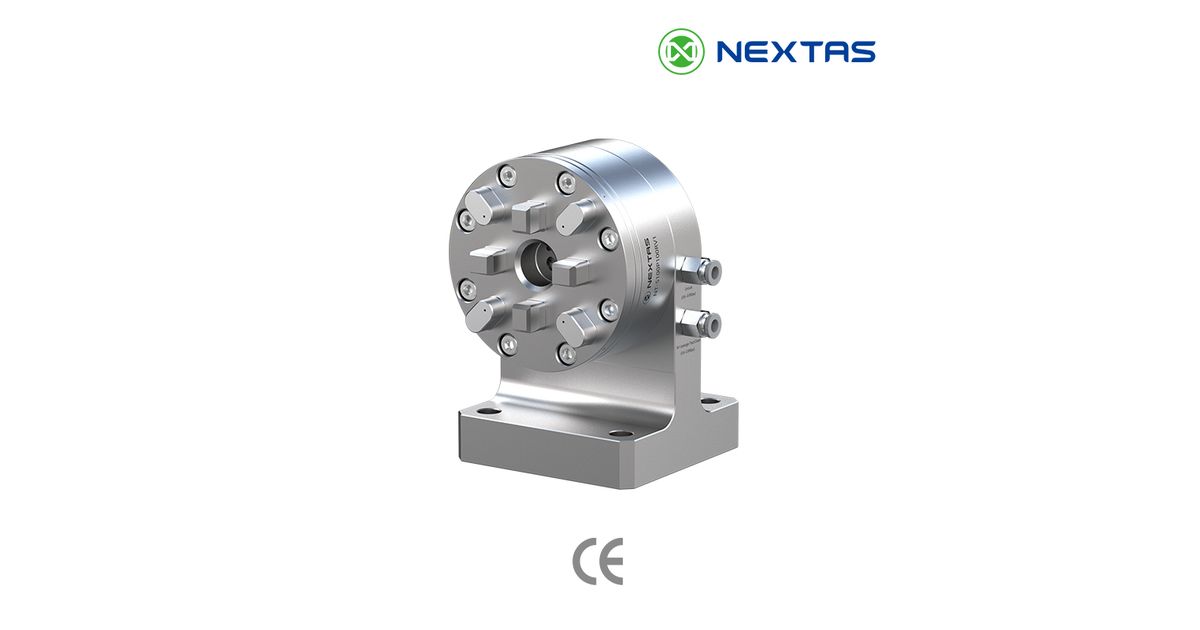
不要根据下面的图片批准配合。它展示的是另一种 R-Series 本体朝向和可见定位特征。真正起作用的必须是已批准的图纸。
台面试装不是生产放行
夹持器可以进入夹头,却仍然做不成这道工序。它可能坐得偏高、锁在错误的特征上、脏了以后卡滞,或在载荷下移动。所以验收需要的不只是“能装上”。
从清洁的零件开始。检查完全落座、锁紧和松开,以及每条刀具路径或走丝路径周围的空间。在重复装夹循环后测量选定的基准。记录指示表或测头接触的位置、零件如何清洁,以及适用的限值。再用真实夹持器和工件质量重复检查。
对于气动本体,试验已批准的阀位状态,以及公用压力丧失后的响应。正常的夹紧信号是工艺反馈,不是安全等级功能的证明。机床制造商或集成商必须为整套单元规定防护、安全运动和复位控制。
最后,在受控的放行关口运行真实工艺。检查零件或电极。检查接近空间、座面污物、发热、振动,以及已知停机后的恢复。把验收记录与已批准的图纸和型号清单放在一起保存。
防止错误匹配的询价资料包
- 当前夹头、夹持器、托盘和拉钉的制造商、系列和零件号。
- 标牌和每个配合面的照片,以及现有图纸(如有)。
- 机床型号、工作台或主轴安装方式、工作包络和当前叠层高度。
- 每个工位的工艺:放电加工、线切割、铣削、磨削、检测或存放。
- 工件或电极质量、悬伸、材料,以及载荷最高的切削工步。
- 手动或气动松开、可用的公用条件,以及所需的机床反馈。
- 基准要素、装夹循环试验、检测方法,以及允许的结果。
- 数量、备件策略、图纸版本,以及订单需要附带的文件。
有了这份资料,NEXTAS 可以说明某一 R-Series 候选型号是否值得做详细接口评审、是否需要转接件,或者所要求的匹配是否应当拒绝。这比一个仓促的“兼容”标签更有用。
需要接口评审吗?
请提供现有零件号、配合面照片、机床流转路线和验收目标。工程团队可将夹持器接口、安装方向和松开要求与具体 R-Series 配置进行对照,再说明报价所需的图纸或测量资料。
申请 R-Series 接口评审System 3R 风格夹头常见问题
ITS 50 是 System 3R 接口吗?
不是。ITS 50 是 EROWA 的系统尺寸名称。System 3R 使用自己命名的工装系列,例如 Macro、MacroJunior、Mini、GPS 和 Matrix。兼容性评审应使用准确的夹持器或托盘型号和图纸。
NEXTAS 与 System 3R 有从属关系吗?
没有。NEXTAS 与 System 3R 没有从属、授权、背书或赞助关系。本文使用 System 3R,只是为了描述买家可能需要识别或评审的已安装系统。
评审 System 3R 风格夹头应发送什么?
请发送当前夹持器、托盘、夹头和拉钉的零件号,每个配合面的清晰照片,现有图纸,机床型号,工艺,载荷,松开方式,以及您需要的检测结果。
一只基准夹头能否同时用于放电加工和铣削?
它可以在两道工艺之间保持同一基准,但这并不批准该夹头承受每一种切削载荷。铣削会增加侧向载荷、振动和刀具间隙风险。使用前请评审具体本体、夹持器、工件和工序。
R-Series 产品图片能否证明与 System 3R 兼容?
不能。产品图片只显示本体形式和可见连接。兼容性要求已批准的 NEXTAS 图纸与已安装夹持器或托盘的准确接口、安装方式、载荷和松开方式相符。
验收试验应覆盖什么?
检查清洁状态下的落座、锁紧和松开,安装后的跳动或基准偏移,重复装夹循环,真实工件载荷,机床间隙,以及已知故障后的恢复。在生产放行前记录方法和限值。