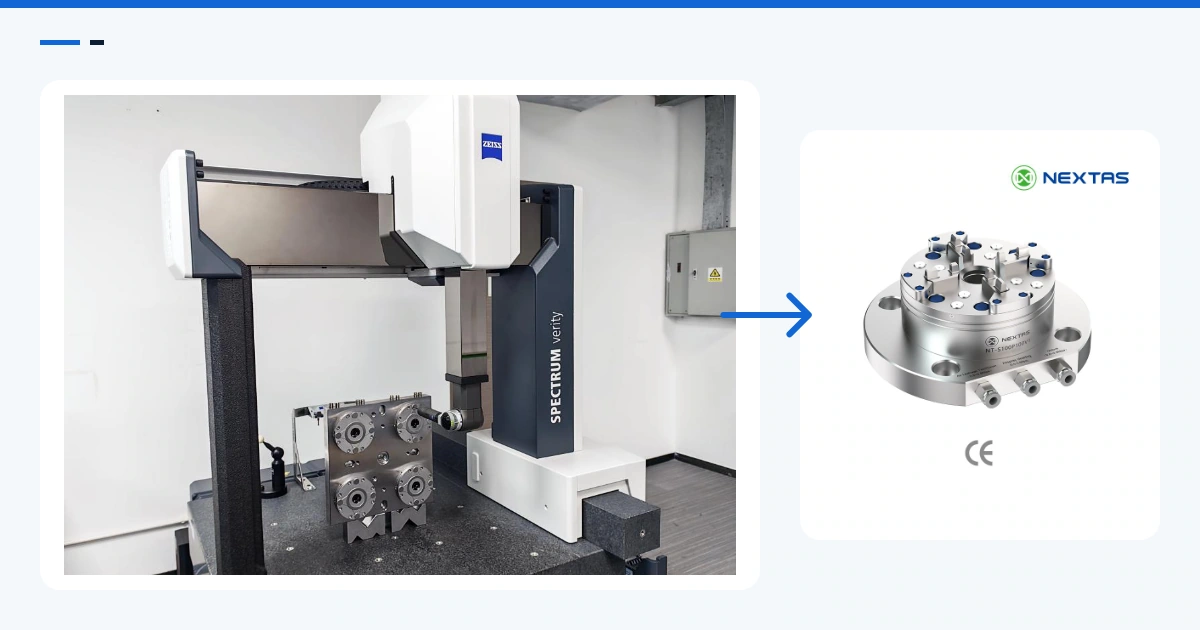
Der erste nützliche Hinweis steht am vorhandenen Teil
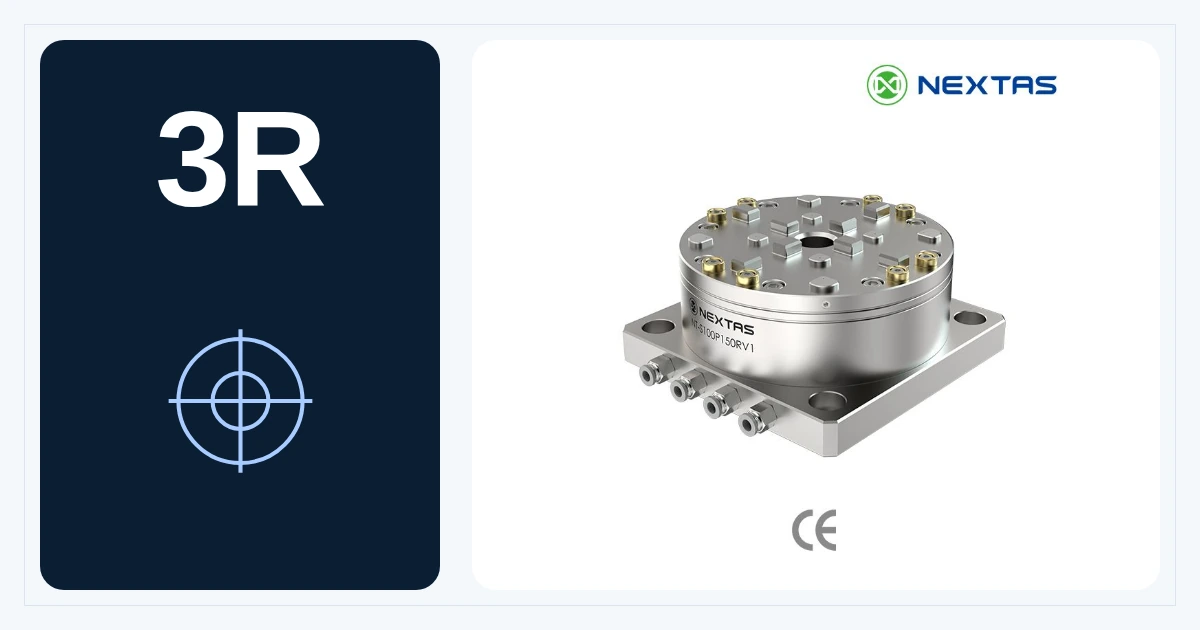
Ein Käufer beginnt oft mit einer einfachen Anfrage: „Ich brauche ein Spannfutter von System 3R für EDM.“ Wir können zunächst gemeinsam die Halterfamilie identifizieren. System 3R hat mehrere Werkzeugfamilien. Der Halter, der zu einer Familie passt, passt zu einer anderen möglicherweise nicht. Auch zwei runde Spannfutter können unterschiedliche Bezugsflächen, Zuganker oder Verriegelungsdetails verwenden.
Suchen Sie Hersteller, Familienname und Teilenummer am Halter, an der Palette, am Zuganker und am Spannfutter. Fotografieren Sie jedes Typenschild deutlich. Fotografieren Sie anschließend die Passflächen von oben, von unten und von der Seite. Liegt eine Zeichnung vor, senden Sie sie. Wenn nicht, kennzeichnen Sie die Maße, die Sie messen können, und markieren Sie die noch unbekannten.
Das offizielle Material von System 3R zum Drahterodieren beschreibt beispielsweise die Werkzeugfamilie Macro. Das EDM-Material umfasst auch weitere benannte Familien und Adapter. Diese Namen sind nützlicher als eine lose Formulierung wie „3R-Typ“. Sie zeigen dem Lieferanten, welche Zeichnungen verglichen werden müssen.
Ist ein Feld unbekannt, schreiben Sie „unbekannt“. Der Lieferant kann dann den fehlenden Nachweis anfordern. Eine geratene Modellnummer fällt schwerer auf und kann zur falschen Schnittstelle führen.
Warum ITS 50 aus einer Passungsaussage zu System 3R heraus muss
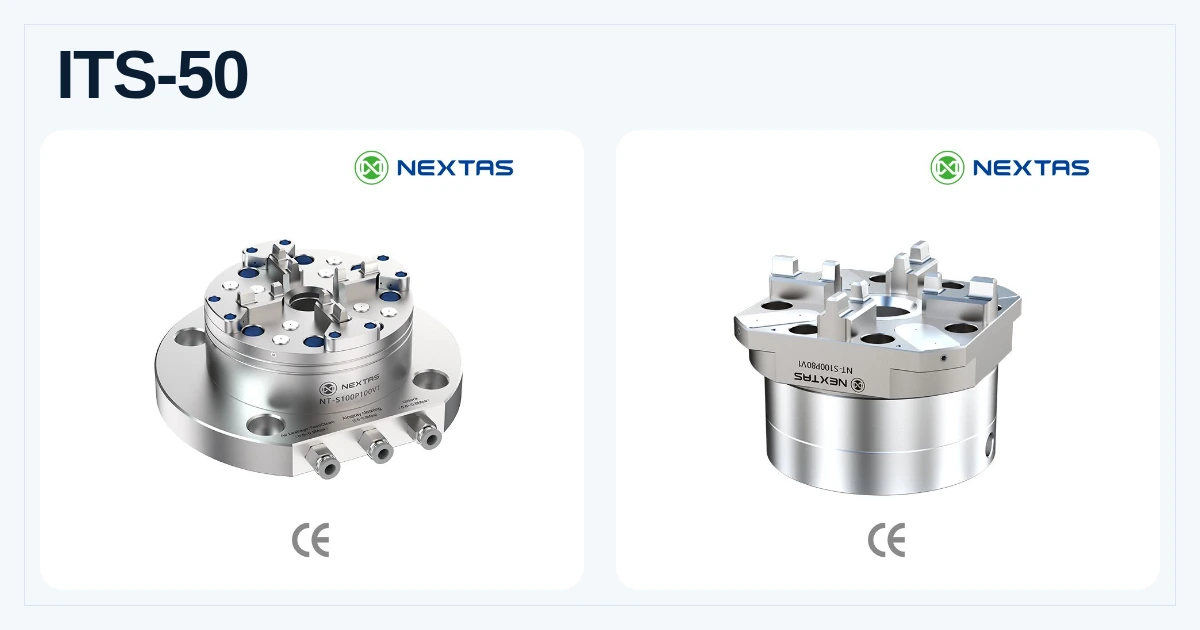
ITS 50 gehört zur Terminologie von EROWA. Die eigenen Produktinformationen von EROWA bezeichnen Halter als „Systemgröße ITS 50“. System 3R verwendet andere Familiennamen, darunter Macro, MacroJunior, Mini, GPS und Matrix. Eine Automationszelle kann mehr als ein Palettensystem handhaben. Dadurch werden die Schnittstellen nicht gleich.
Diese Unterscheidung ist für die Suche und für den Einkauf wichtig. Eine Seite, die ITS 50 als Schnittstelle von System 3R bezeichnet, vermittelt Käufern und Antwortsystemen die falsche Zuordnung der Begriffe. Sie kann eine Anfrage auch auf den falschen Produktweg lenken.
Steht auf dem vorhandenen Schild ITS 50, beginnen Sie mit dem Leitfaden für ITS-50-Werkzeuge im EROWA-Stil und der NEXTAS-Seite zur E-Series. Steht dort Macro oder eine andere Familie von System 3R, behalten Sie diesen genauen Namen in der Anfrage. Übersetzen Sie ihn nicht in ITS 50.
Ersatz, zweite Bezugsquelle oder ein neuer Bezugsstandard?
Derselbe Suchbegriff kann drei verschiedene Aufgaben verdecken.
Ein direkter Ersatz behält die vorhandene Halterbibliothek. Das neue Spannfutter muss zur installierten Schnittstelle, zur Befestigung und zur Arbeitshöhe passen. Dieser Weg braucht die engste Zeichnungsprüfung, weil der Käufer erwartet, vorhandene Halter unmittelbar zu übernehmen.
Eine Prüfung der zweiten Bezugsquelle ergänzt Fragen zur Lieferkette. Welche Teile müssen austauschbar sein? Welche dürfen einen Adapter verwenden? Wem gehört die endgültige Zeichnung? Was geschieht mit Ersatzhaltern, die bereits im Regal liegen? Eine Probepassung auf der Werkbank ist nur die erste Schwelle. Der Produktionseinsatz braucht weiterhin einen schriftlichen Abnahmeplan.
Ein neuer Bezugsstandard gibt mehr Freiheit. Die Werkstatt kann eine Plattform nach Maschinenmix, Last und Automationsplan wählen. In diesem Fall ist die alte Marke ein Bezugspunkt, keine Passungsanforderung. Die bessere Frage lautet, welche Schnittstelle zwischen Voreinstellung, EDM, Fräsen, Prüfung und Lagerung wechseln soll.
Schreiben Sie den Weg an den Anfang der Anfrage. So kalkuliert ein Lieferant keine neue Plattform, wenn Sie einen direkten Ersatz brauchen, und verspricht keinen Ersatz, wenn nur eine neue Plattform praktikabel ist.
EDM-Transfer und Fräslast sind nicht dieselbe Freigabe
Senkerodieren legt meist Wert auf wiederholten Bezugstransfer, Tankzugang, Spülung und Beständigkeit gegen Verschmutzung. Drahterodieren braucht freien Zugang um den Drahtweg und einen Aufbau, den die Bediener reinigen können. Der Transfer zur Prüfung braucht eine stabile Referenz, die das Qualitätsteam prüfen kann.
Fräsen ergänzt Seitenlast, Schwingung, Werkzeugreichweite und Kollisionsrisiko. Ein Bezugsspannfutter kann denselben Halter durch EDM und leichtes Elektrodenfräsen tragen. Das bedeutet nicht, dass es für aggressives Zerspanen oder ein langes, schweres Werkstück freigegeben ist. Körper, Halter, Zuganker, Montageplatte und Werkstückauskragung wirken als ein Lastpfad.
Nennen Sie dem Lieferanten den tatsächlichen Prozess. „Fräsen“ ist zu weit. Geben Sie Werkstoff, Schruppen oder Schlichten, Werkzeuggröße, erwartete Lastrichtung und maximale Werkstückmasse an. Ergänzen Sie den Abstand von der Spannfutterfläche zum Lastschwerpunkt. Dieser Abstand kann ebenso wichtig sein wie das Gewicht.
| Station | Hauptanliegen | Nützlicher Nachweis |
|---|---|---|
| Senkerodieren | Tankzugang, Schlamm und Elektrodenreichweite | Tankraum, Haltermodell und Reinigungsplan |
| Drahterodieren | Drahtweg und freier Zugang | Aufbaufoto, Schnittraum und Vorrichtungszeichnung |
| Fräsen | Seitenlast, Werkzeugfreiraum und Auskragung | Bearbeitungsskizze, Werkstoff und Lastdaten |
| Prüfung | Bezugstransfer und Berichtsverfahren | Messplan, Bezugsmerkmal und zulässige Verschiebung |
So prüfen Sie einen NEXTAS-Kandidaten, ohne die Passung vorauszusetzen
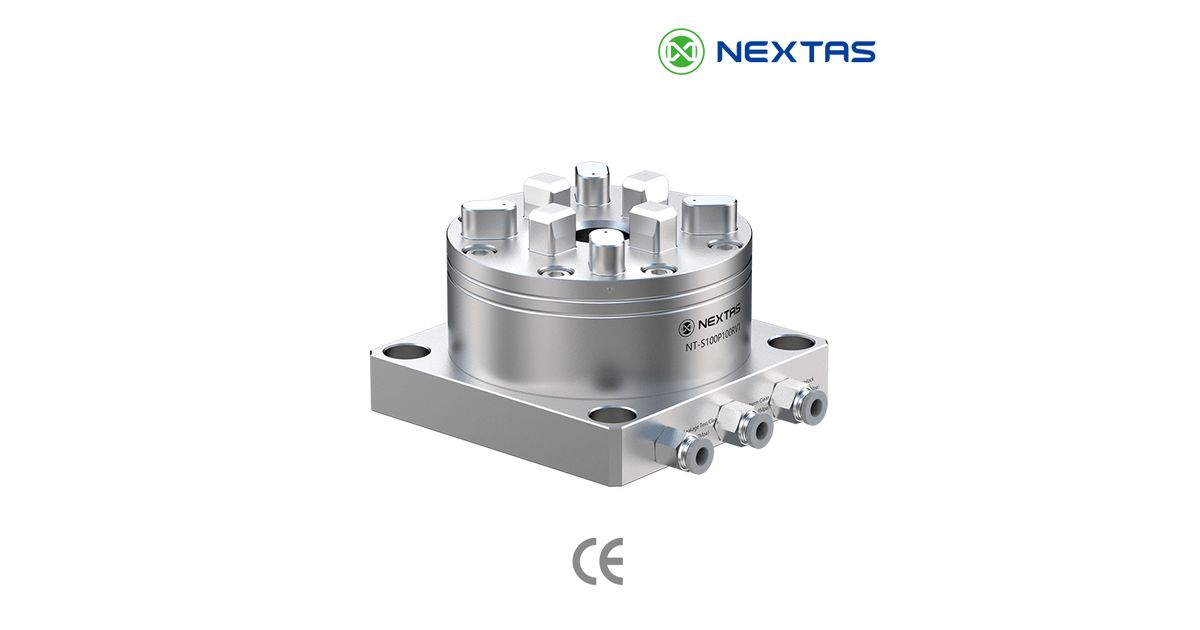
Die Produktseite der NEXTAS R-Series ist der aktuelle Weg für Anfragen zur Referenzierung im Stil von System 3R. Sie führt mehrere pneumatische und manuelle Körperformen auf. Sie führt auch genaue Modellcodes von NEXTAS, zugehörige Zapfen und modellspezifische Werte auf. Diese Angaben beschreiben Produkte von NEXTAS. Sie sind keine Äquivalenzaussagen zu System 3R.
Beginnen Sie mit der Zeichnung des gewählten NEXTAS-Modells. Vergleichen Sie Bezugsflächen, Passzapfen, Verriegelungsrichtung, Arbeitshöhe, Körperbefestigung und Versorgungsanschlüsse mit dem installierten System. Wird ein Adapter vorgeschlagen, prüfen Sie die zusätzliche Höhe und den neuen Lastpfad. Ein Adapter löst die Geometrie nur, wenn der gesamte Stapel nutzbar bleibt.
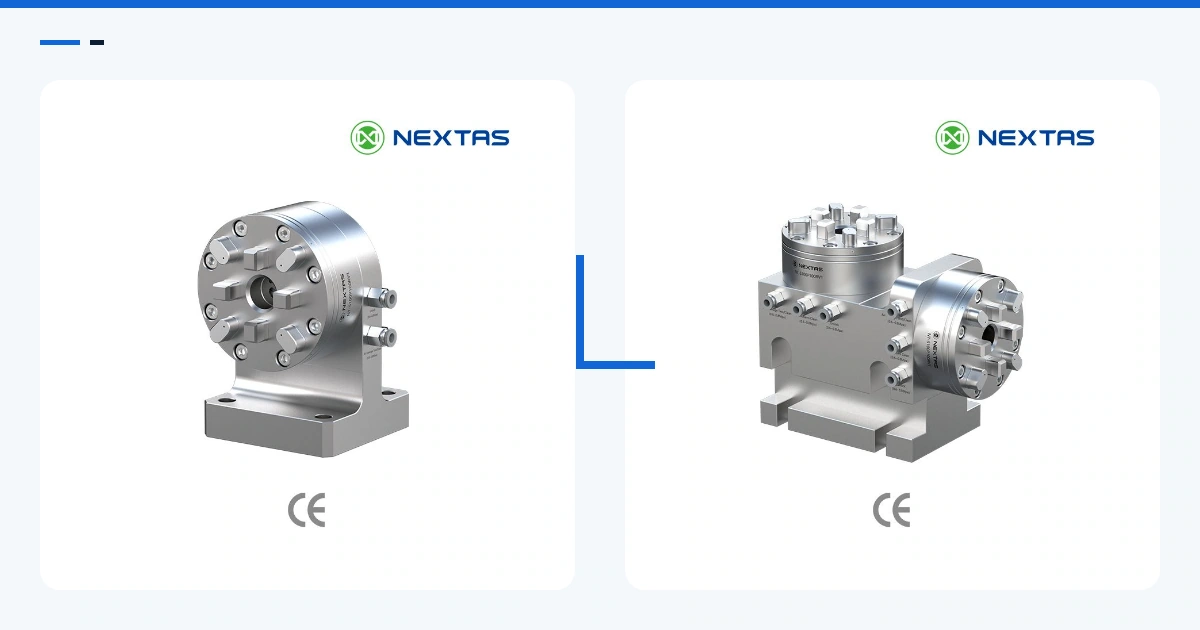
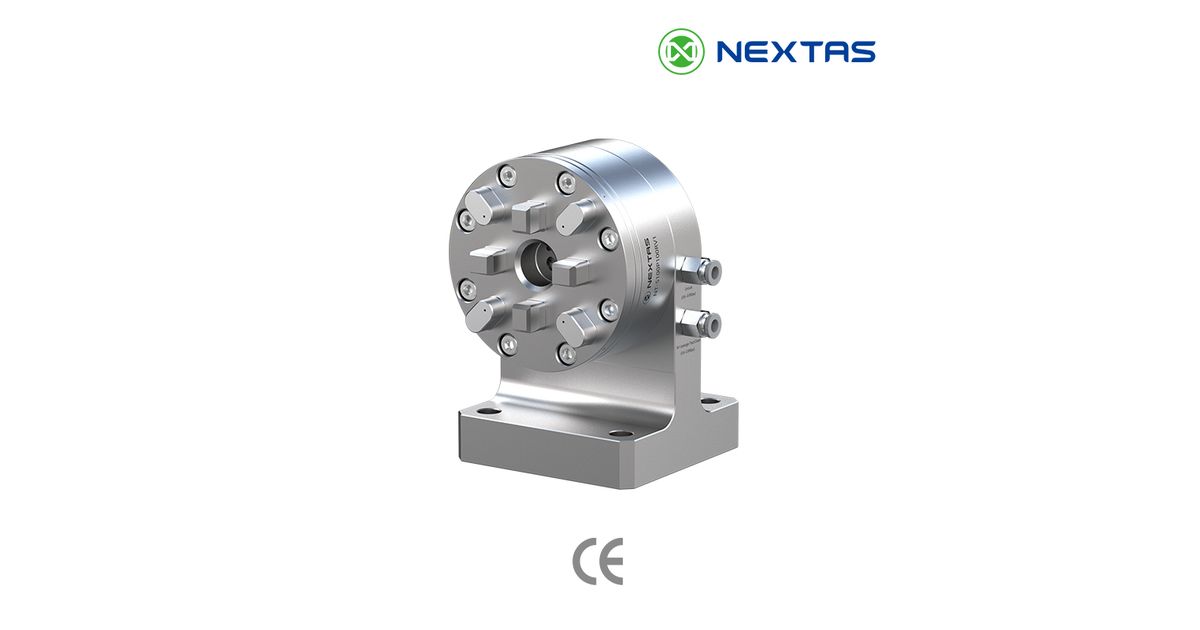
Geben Sie die Passung nicht anhand des Bildes unten frei. Es zeigt eine andere Ausrichtung eines R-Series-Körpers und sichtbare Positioniermerkmale. Die freigegebene Zeichnung muss die eigentliche Prüfung leisten.
Eine Werkbankpassung ist keine Produktionsfreigabe
Ein Halter kann in das Spannfutter eingehen und die Aufgabe trotzdem verfehlen. Er kann zu hoch sitzen, am falschen Merkmal verriegeln, bei Verschmutzung klemmen oder unter Last wandern. Deshalb braucht die Abnahme mehr als „es passt“.
Beginnen Sie mit sauberen Teilen. Prüfen Sie volles Aufsitzen, Verriegeln und Lösen sowie den Raum um jeden Werkzeug- oder Drahtweg. Messen Sie einen gewählten Bezug nach wiederholten Spannzyklen. Notieren Sie, wo Messuhr oder Taster anliegt, wie die Teile gereinigt wurden und welche Grenze gilt. Wiederholen Sie die Prüfung dann mit dem echten Halter und der Werkstückmasse.
Prüfen Sie bei einem pneumatischen Körper die freigegebenen Ventilzustände und das Verhalten bei Verlust des Versorgungsdrucks. Ein normales Spannsignal ist Prozessrückmeldung. Es ist kein Nachweis einer sicherheitsbewerteten Funktion. Der Maschinenhersteller oder Integrator muss Schutz, sichere Bewegung und Rücksetzsteuerung für die gesamte Zelle festlegen.
Führen Sie zuletzt den tatsächlichen Prozess an einem kontrollierten Freigabepunkt aus. Prüfen Sie das Teil oder die Elektrode. Kontrollieren Sie Zugang, Schmutz auf der Sitzfläche, Wärme, Schwingung und die Wiederherstellung nach einem bekannten Stopp. Bewahren Sie den Abnahmenachweis zusammen mit der freigegebenen Zeichnung und der Modellliste auf.
Das Anfragepaket, das eine falsche Zuordnung verhindert
- Hersteller, Familie und Teilenummer des aktuellen Spannfutters, Halters, der Palette und des Zugankers.
- Fotos der Schilder und jeder Passfläche sowie die aktuelle Zeichnung, sofern vorhanden.
- Maschinenmodell, Tisch- oder Spindelbefestigung, Arbeitsraum und aktuelle Stapelhöhe.
- Prozess an jeder Station: EDM, Drahterodieren, Fräsen, Schleifen, Prüfung oder Lagerung.
- Masse von Werkstück oder Elektrode, Auskragung, Werkstoff und der Bearbeitungsschritt mit der höchsten Last.
- Manuelles oder pneumatisches Lösen, verfügbare Versorgung und erforderliche Maschinenrückmeldung.
- Das Bezugsmerkmal, die Prüfung der Spannzyklen, das Prüfverfahren und das zulässige Ergebnis.
- Menge, Ersatzteilstrategie, Zeichnungsstand und die mit der Bestellung erforderlichen Dokumente.
Mit diesem Paket kann NEXTAS sagen, ob ein R-Series-Kandidat eine detaillierte Schnittstellenprüfung verdient, ob ein Adapter nötig ist oder ob die gewünschte Zuordnung abgelehnt werden sollte. Das ist eine nützlichere Antwort als ein schnelles Etikett „kompatibel“.
Schnittstellenprüfung nötig?
Senden Sie die vorhandenen Teilenummern, Fotos der Passflächen, die Maschinenfolge und das Abnahmeziel. Unsere Ingenieure können die Halterschnittstelle, Einbaulage und Löseanforderungen mit einer konkreten R-Series-Konfiguration vergleichen und die für ein Angebot benötigten Zeichnungen oder Messungen benennen.
R-Series-Schnittstellenprüfung anfragenFAQ zu Spannfuttern im Stil von System 3R
Ist ITS 50 eine Schnittstelle von System 3R?
Nein. ITS 50 ist ein Systemgrößenname von EROWA. System 3R verwendet eigene benannte Werkzeugfamilien wie Macro, MacroJunior, Mini, GPS und Matrix. Verwenden Sie in einer Kompatibilitätsprüfung das genaue Halter- oder Palettenmodell und die Zeichnung.
Ist NEXTAS mit System 3R verbunden?
Nein. NEXTAS ist weder mit System 3R verbunden noch von System 3R empfohlen oder gesponsert. System 3R wird hier nur verwendet, um das installierte System zu beschreiben, das ein Käufer identifizieren oder prüfen muss.
Was soll ich für die Prüfung eines Spannfutters im Stil von System 3R senden?
Senden Sie die aktuellen Teilenummern von Halter, Palette, Spannfutter und Zuganker, deutliche Fotos jeder Passfläche, vorhandene Zeichnungen, das Maschinenmodell, den Prozess, die Last, das Löseverfahren und das benötigte Prüfergebnis.
Kann ein Bezugsspannfutter sowohl EDM als auch Fräsen bedienen?
Es kann einen Bezug über beide Prozesse erhalten, gibt das Spannfutter aber nicht für jede Zerspanungslast frei. Fräsen ergänzt Seitenlast, Schwingung und Risiken beim Werkzeugfreiraum. Prüfen Sie vor dem Einsatz den genauen Körper, den Halter, das Werkstück und die Bearbeitung.
Beweist ein Produktbild der R-Series die Kompatibilität mit System 3R?
Nein. Ein Produktbild zeigt nur die Körperform und sichtbare Anschlüsse. Für die Kompatibilität muss die freigegebene Zeichnung von NEXTAS zur genauen installierten Halter- oder Palettenschnittstelle, zur Befestigung, zur Last und zum Löseverfahren passen.
Was soll die Abnahmeprüfung abdecken?
Prüfen Sie sauberes Aufsitzen, Verriegeln und Lösen, Rundlauf oder Bezugsversatz im montierten Zustand, wiederholte Spannzyklen, die echte Werkstücklast, den Maschinenfreiraum und die Wiederherstellung nach bekannten Störungen. Notieren Sie Verfahren und Grenzen vor der Produktionsfreigabe.