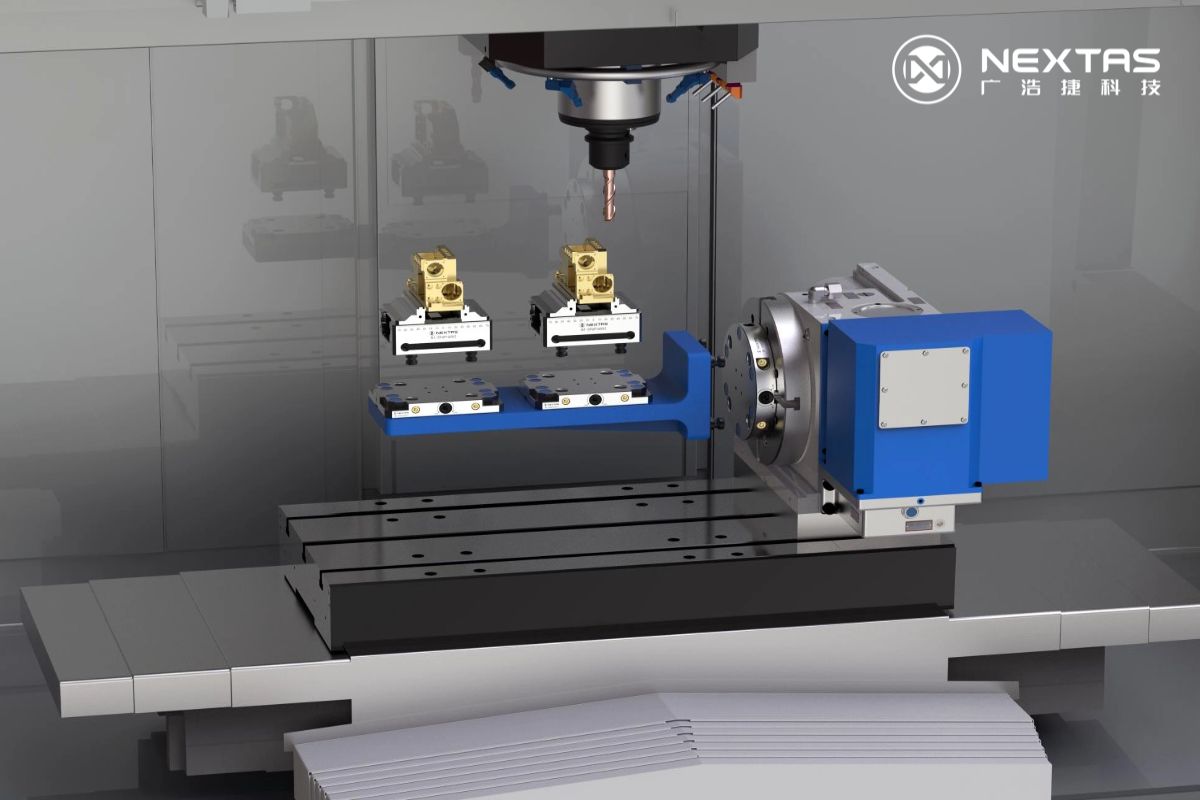
Die technische Eignung vor Stückzahl und Preis prüfen
Manuelle, pneumatische und hydraulische Spannmittel unterscheiden sich durch Betätigung, Versorgung, Überwachung und Wartung. Keiner dieser Typen garantiert allein eine bestimmte Kraft, fertige Bauteilgenauigkeit oder Amortisationszeit. Zuerst müssen Werkstück, Auflage, Schnittkräfte, Verformung, Freiräume und Fehlerrückkehr zum konkreten Spannmittel passen.
Zeichnen Sie den Lastpfad vom Werkstück über Backen oder Spannelemente, Auflagen, Vorrichtung und Befestigung bis zum Maschinentisch. Bestimmen Sie die kritischen Kräfte und Momente in jeder Bearbeitungsstellung. Erst nach dieser Prüfung sind Rüstfolge, Produktionsmenge und Kosten sinnvoll vergleichbar.
Manuell: erreichbare Betätigung und prüfbarer Werkstückhalt
Manuelle Betätigung kann für flexible Aufträge geeignet sein, wenn Bediener das Spannmittel sicher erreichen, mit dem freigegebenen Werkzeug und Drehmoment betätigen und den Sitz zuverlässig prüfen können. Ergonomie, Zugang, Bedienerstreuung und sichere Arbeitsfolge sind Teil der Auswahl.
Eine automatisch wechselbare Palettenbasis automatisiert keine manuell gespannten Werkstückbacken. Soll ein Roboter das Werkstück wechseln, benötigt die Werkstückspannung einen eigenen freigegebenen Betätigungs-, Überwachungs- und Übergabeablauf.
Pneumatisch: Versorgung und Zustand am Verbraucher bestätigen
Prüfen Sie beim konkreten pneumatischen Modell die verfügbaren Kraftwerte, Druckgrenzen und Luftmenge. Messen Sie Versorgung am Spannmittel unter realem Durchfluss und während des vorgesehenen Zyklus; der Kompressordruck allein genügt nicht.
Legen Sie getrennt fest, was Anwesenheit, Auflage, Verriegelung und gelösten Zustand bestätigt. Ein Ventilbefehl oder Timer beweist keinen Spannzustand. Druckverlust, fehlende oder widersprüchliche Rückmeldung müssen eine definierte Sperre und Wiederherstellung auslösen.
Hydraulisch: Reihenfolge, Energie und Wartung berücksichtigen
Hydraulische Vorrichtungen können mehrere Stütz- und Spannelemente verbinden. Der konkrete Lastfall bestimmt Kraft und Anordnung. Auflegen, Stützen, Spannen und Lösen müssen in der freigegebenen Reihenfolge erfolgen; ein einzelner Druckwert beweist nicht die korrekte Werkstückauflage.
Prüfen Sie Aggregat, Kreislauf, Leitungen, Leckage, Dichtungen, Flüssigkeitsverträglichkeit und gespeicherte Energie. Service und Störungsbeseitigung erfordern das freigegebene Isolierungs- und Entlastungsverfahren. Eine hohe Nennkraft allein rechtfertigt keine Auswahl.
Vergleich nach Aufgabe und Nachweis führen
Für manuelle Spannung prüfen Sie sichere Erreichbarkeit, freigegebene Betätigung und dokumentierte Bedienfolge. Für Pneumatik prüfen Sie Versorgung am Verbraucher, Zustandsnachweis und Druckverlustreaktion. Für Hydraulik prüfen Sie Stütz- und Spannfolge, Kreislaufzustand, Leckage und sichere Entlastung. Für jeden Typ bleiben Lastpfad, Verformung, Werkzeugzugang und Abnahme verpflichtend.
Druck-, Sitz- und Spannsignale sind gewöhnliche Prozesssignale. Sie ersetzen keine Sicherheitsfunktionen der Gesamtmaschine. Maschinenhersteller, Integrator und Betreiber müssen Schutzeinrichtungen, sichere Zustände, Rücksetzen und Wiederanlauf für die konkrete Anlage festlegen und abnehmen.
Den vollständigen Angebotsumfang und Betrieb vergleichen
Vergleichen Sie Spannmittel, Backen, Adapter, Leitungen, Aggregat oder Luftversorgung, Ventile, Sensoren, Steuerungsarbeit, Schutzmaßnahmen, Installation, Einweisung und Abnahme auf derselben technischen Grundlage. Ergänzen Sie Wartung, Energie, Medien, Ersatzteile und dokumentierte Ausfallkosten.
Erfassen Sie Bedienzeit getrennt von tatsächlicher Maschinenstillstandszeit. Zusätzliche Kapazität wird erst mit realistischer Nachfrage wirtschaftlich nutzbar. Pauschale Preise, Kraftkonstanz, Rüstzeiten oder Rückzahlungsfristen lassen sich nicht von einem Spannmitteltyp auf alle Modelle übertragen.
Hybridkonzepte mit klaren Zuständigkeiten freigeben
Eine manuelle Werkstückspannung auf pneumatischer Palettenbasis kann sinnvoll sein, wenn das Werkstück außerhalb der Maschine gespannt wird. Definieren Sie dennoch für jede Schnittstelle Betätigung, Zustandsnachweis, Lastübernahme und Fehlerreaktion. Ein hybrider Aufbau beseitigt keine dieser Aufgaben.
Für eine technische Angebotsprüfung senden Sie Teile- und Maschinenzeichnung, Lastfälle, Auflage, Spannfolge, Versorgung, geplante Automation und akzeptierte Grenzwerte. Die Freigabe benötigt benannte Modelle, Zeichnungsstände und einen gemeinsamen Prüfplan.
Bereit, das in Ihrer Fertigung umzusetzen?
Schicken Sie uns eine Zeichnung oder ein Foto der Vorrichtung — unsere Ingenieure prüfen Ihre Angaben und melden sich mit einem Spann- und Nullpunktkonzept, Produktempfehlungen und einem Plan zur Prüfung der Wiederholgenauigkeit. Unverbindlich.
Nullpunkt-Spannsysteme
Aufnahmemodul und Spannbolzen nach Modellzeichnung auswählen; Wechselzeit und Wiederholgenauigkeit am vollständigen Aufbau prüfen.
Hardware ansehen →5-Achs-Zentrischspanner
Manuelle NT-S52P170V2-/NT-S52P210V2-Spanner vergleichen; Backenkontakt, Last und 5-Achs-Freiraum am Aufbau prüfen.
Zentrischspanner →Automatischer Palettenwechsler
Palettentransfer, Steuerung und FMS-Schnittstellen prüfen; unbeaufsichtigte Betriebsfenster erfordern die Abnahme der Gesamtzelle.
Automatisierung planen →Verwandte Artikel

Pneumatische Sondervorrichtungen: Anfrage, Sitznachweis und Abnahme
Maßgeschneiderte pneumatische Spannmittel von NEXTAS, ausgelegt auf Ihr Werkstück — mit praxisnaher Rüstanleitung, Anwendungsfällen und CNC-Integrationshinweisen.

Hydraulische Automobilvorrichtungen: Teilefamilie, Schaltung und Freigabe
Praxisleitfaden zu hydraulischen Spannsystemen in der Automobilbearbeitung: wo individuelles Hydraulik-Spannen passt, worauf konstruktiv zu achten ist und wie der ROI zu beurteilen ist.
Pneumatischen Schraubstock einrichten: manuelle Beladung und Prozessprüfung
Leitfaden zur Einrichtung eines freigegebenen pneumatischen Schraubstocks mit manueller Beladung, lokalem Luftkreis, Sitznachweis und dokumentierter Prozessprüfung.
Verwandte Produkte
Hochpräziser Pneumatik-Schraubstock
Pneumatische Schraubstöcke für die CNC-Bearbeitung: Bestätigen Sie Spannkraft, Druckbereich und Rückmeldungen für das ausgewählte Modell und den tatsächlichen Luftkreis. Automatisierte Beladung benötigt zusätzlich eine Prüfung und Freigabe der vollständigen Maschinenzelle.
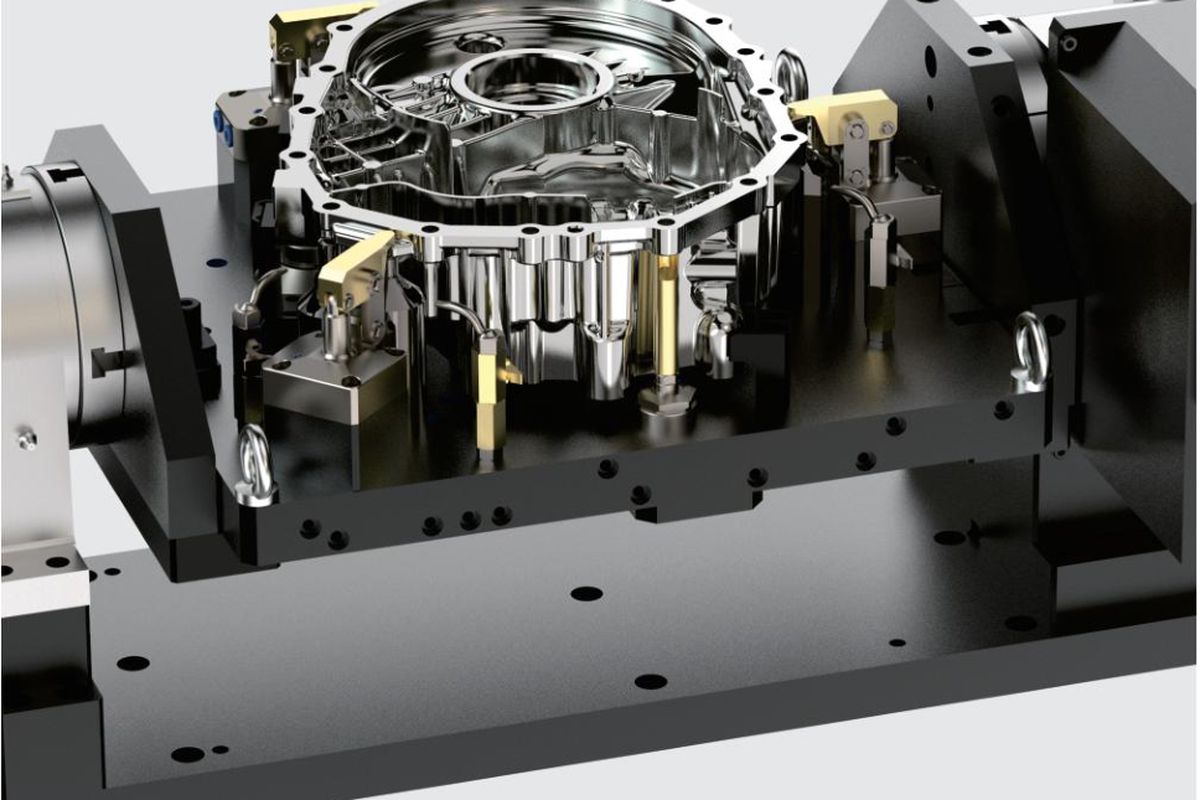
Kundenspezifische Hydraulikvorrichtungen & hydraulische Werkstückspannung
Hydraulische Sondervorrichtungen für einen festgelegten Teile-, Stütz- und Lastplan. Spannfolge, Druck, Wiederholpositionierung und Einbindung werden für die ausgewählte Konstruktion und Schaltung geprüft.
Hochpräziser 5-Achs-Zentrischspanner
Zentrischspanner für 5-Achs-Aufbauten mit modellbezogener Auswahl von Backen und Kontakt. Freiraum, Gesamtlast und Wiederholpositionierung werden am vollständigen Aufbau geprüft.
Unsicher, welcher Spannmittel-Typ zu Ihrer Fertigung passt?
Senden Sie Maschinenmodell und Tischzeichnung, Werkstoff, Roh- und Fertigteilgeometrie, Spannflächen, Lasten und Toleranzanforderungen. Das Engineering-Team prüft diese Angaben, benennt offene Punkte und klärt den technischen Umfang eines passenden Spannkonzepts.
Häufig gestellte Fragen
Entscheidet die jährliche Stückzahl über den Spannmitteltyp?
Sie beeinflusst Wirtschaftlichkeit, ersetzt aber keine Last-, Auflage-, Versorgungs- und Ablaufprüfung. Zuerst muss die konkrete Konfiguration technisch geeignet sein.
Automatisiert eine pneumatische Palette auch manuelle Backen?
Nein. Werkstückspannung und Palettenverriegelung sind getrennte Schnittstellen mit eigener Betätigung und eigenem Zustandsnachweis.
Beweist der vorhandene Druck eine korrekte Spannung?
Nur den in der I/O-Liste definierten Druckzustand. Anwesenheit, Auflage und Verriegelung müssen für den konkreten Aufbau gesondert bestätigt werden.
Wie vergleiche ich die Kosten?
Auf derselben freigegebenen technischen Grundlage einschließlich Adapter, Versorgung, Steuerung, Schutzmaßnahmen, Installation, Abnahme und laufender Kosten.