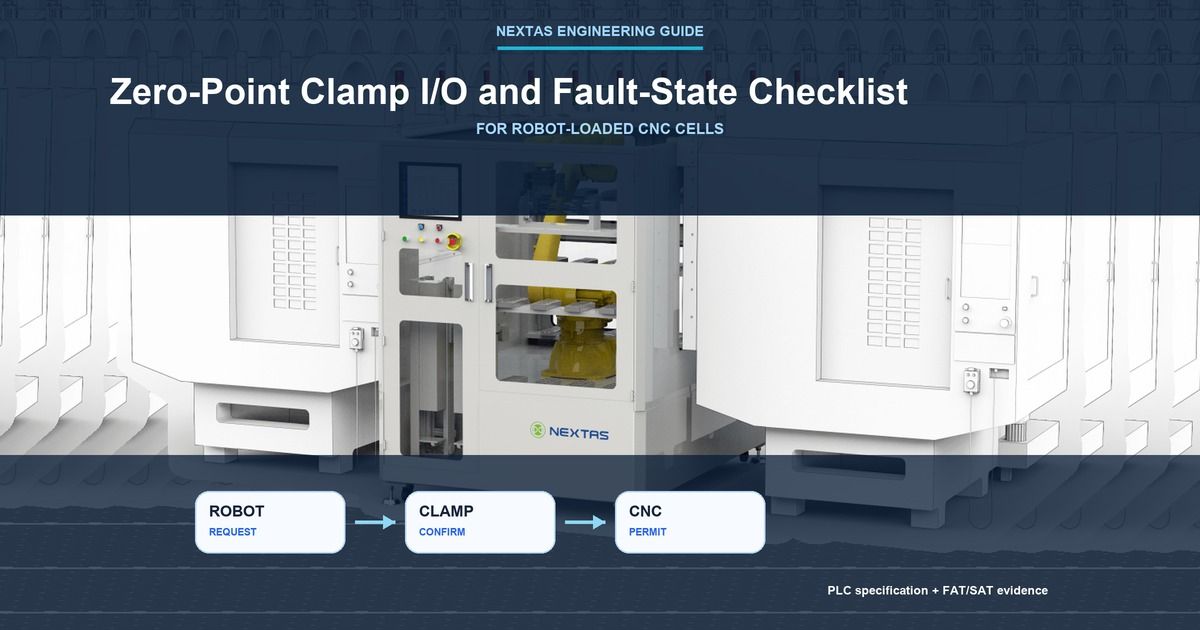
Programowalny sterownik logiczny (PLC), który realizuje zwykłą sekwencję, włączył polecenie mocowania. Czy CNC może rozpocząć skrawanie? Jeszcze nie. Polecenie dowodzi tylko, że sterownik zażądał ruchu zacisku. Nie potwierdza osadzenia palety, osiągnięcia pozycji zablokowanej ani wycofania robota.
Ten poradnik jest przeznaczony dla osób kupujących, budujących lub odbierających gniazdo CNC ładowane robotem. Wejścia/wyjścia (I/O) to sygnały wymieniane przez mocowanie, robota, PLC i CNC. Zwykła blokada procesowa wstrzymuje działanie, dopóki nie ma wymaganego potwierdzenia; nie staje się automatycznie funkcją bezpieczeństwa. Stan awaryjny oznacza, że sygnałów brakuje, są sprzeczne lub nie potwierdzają jednego jednoznacznego stanu fizycznego.
Przed uruchomieniem uzgodnij cztery proste kwestie:
- który sygnał potwierdza każdy rzeczywisty stan;
- które kolejne działanie musi czekać na to potwierdzenie;
- co gniazdo ma zrobić przy sprzecznych sygnałach;
- kto sprawdza problem i zezwala na ponowne uruchomienie.
Zwykłe sygnały sterowania nie są systemem bezpieczeństwa maszyny
Większość sygnałów z tej listy to zwykłe sygnały sterowania. Żądają otwarcia lub zamknięcia zacisku, zgłaszają czujnik, obecność palety, gotowość do załadunku przez robota lub możliwość kontynuacji zwykłej sekwencji CNC.
Ważna granica bezpieczeństwa: sygnały pomagają zachować właściwą kolejność pracy urządzeń. Nie zastępują osłon, zatrzymania awaryjnego, bezpiecznych funkcji położenia robota, funkcji bezpieczeństwa wrzeciona, zapobiegania nieoczekiwanemu uruchomieniu ani oceny ryzyka gniazda.
ISO 10218-2:2025 obejmuje integrację i uruchamianie przemysłowych gniazd robotowych. ISO 13849-1:2023 podaje metodę projektowania elementów systemów sterowania związanych z bezpieczeństwem. Producent maszyny i specjalista bezpieczeństwa nadal muszą dobrać oraz zwalidować funkcje wymagane dla rzeczywistego gniazda.
Przykładowo Universal Robots dokumentuje zwykłe cyfrowe I/O oddzielnie od I/O bezpieczeństwa. To przykład jednego sterownika, a nie reguła okablowania wszystkich robotów.
Opisz stan, który gniazdo potrafi teraz potwierdzić
Stan PLC powinien opisywać to, co rzeczywiście potwierdzają czujniki, a nie ostatnie żądanie ruchu. Po powrocie zasilania stan powinien pozostać nieznany do ponownego odczytu rzeczywistych sygnałów mocowania i palety przez PLC.
- Potwierdzone otwarcie: wybrany czujnik otwarcia jest aktywny, czujnik blokady nie jest aktywny, a warunki przemieszczania palety są znane.
- Załadunek przez robota: zwykła sekwencja żąda załadunku, a oddzielny system bezpieczeństwa również dopuszcza planowane działanie robota.
- Paleta odłożona: wymagany sygnał obecności lub identyfikacji palety jest poprawny. Robot i chwytak mogą nadal znajdować się przy przyrządzie.
- Ruch zacisku: potwierdzono zatwierdzone warunki podparcia i utrzymania oraz prześwit względem obwiedni ruchu zacisku, więc PLC może zażądać blokady. Nie musi to oznaczać wycofania robota ani zwolnienia chwytaka.
- Zablokowane i sprawdzone: sygnały czujników otwarcia i blokady są spójne, a wymagane kontrole osadzenia lub czystości palety zakończyły się poprawnie.
- Błąd lub stan nieznany: sygnały są sprzeczne, nieobecne, zbyt stare, by im ufać, lub utracono je po przerwie w zasilaniu, powietrzu albo komunikacji.
Gdy brakuje wymaganego potwierdzenia, następne działanie automatyczne pozostaje zablokowane. Jeśli projekt nie ma oddzielnego czujnika osadzenia, zapisz to. Gdy „robot poza strefą” jest jedynie zwykłym sygnałem programu, nie nazywaj go potwierdzeniem bezpiecznej pozycji robota.
Każdemu sygnałowi przypisz odpowiedzialnego i jednoznaczne znaczenie
Przydatna specyfikacja I/O to po prostu lista sygnałów bez miejsca na zgadywanie. Dla każdego zapisz nadawcę, znaczenie stanów ON i OFF, rzeczywiście kontrolowany stan fizyczny, odbiorcę, działania blokowane przy braku sygnału oraz osobę uprawnioną do skasowania błędu.
Zapisz też stan po włączeniu zasilania, odwołanie do rysunku lub instrukcji, uzgodniony maksymalny czas oczekiwania i reakcję PLC na krótkie zaniki sygnału. Jeśli brakuje wartości, wpisz nieznany i poproś o rzeczywisty dokument. Nigdy nie kopiuj z innej maszyny limitu czasu, napięcia, polaryzacji ani liczby ponowień.
| Sygnał | Źródło | Co rzeczywiście potwierdza | Czego nie potwierdza |
|---|---|---|---|
| Polecenie mocowania lub zwalniania | PLC gniazda lub wybrany sterownik sekwencji | Sterownik zażądał ruchu zaworu lub napędu. | Zakończenia ruchu. |
| Potwierdzenie mocowania lub zwalniania | Wskazany czujnik i wejście PLC | Dokładny stan wykrywany przez ten czujnik. | Nic ponad zadeklarowaną funkcję czujnika. |
| Obecność lub identyfikacja palety | Wskazany czujnik, czytnik, robot lub urządzenie przyrządu | Wykryto paletę i, jeśli jest to wymagane, jest to właściwa paleta. | Pełnego osadzenia palety. |
| Kontrola osadzenia lub czystości | Wybrany układ pomiarowy | Zmierzony stan osadzenia lub powietrza w określonych granicach. | Stanów, których ta metoda nie mierzy. |
| Sygnał ciśnienia powietrza | Urządzenie ciśnieniowe we wskazanym punkcie obwodu | Ciśnienie jest dostępne w tym punkcie pomiarowym. | Osadzenia palety ani zablokowania zacisku. |
| Robot lub chwytak poza strefą | Sterownik robota lub gniazda | Dokładny zwykły stan programu reprezentowany przez sygnał. | Bezpiecznej pozycji robota, chyba że osobno potwierdza ją projekt bezpieczeństwa. |
| Gotowość CNC lub stan cyklu | Interfejs CNC | Uzgodniony stan trybu maszyny, programu, drzwi lub cyklu. | Zakończenia wszystkich kontroli mocowania, palety, robota i bezpieczeństwa. |
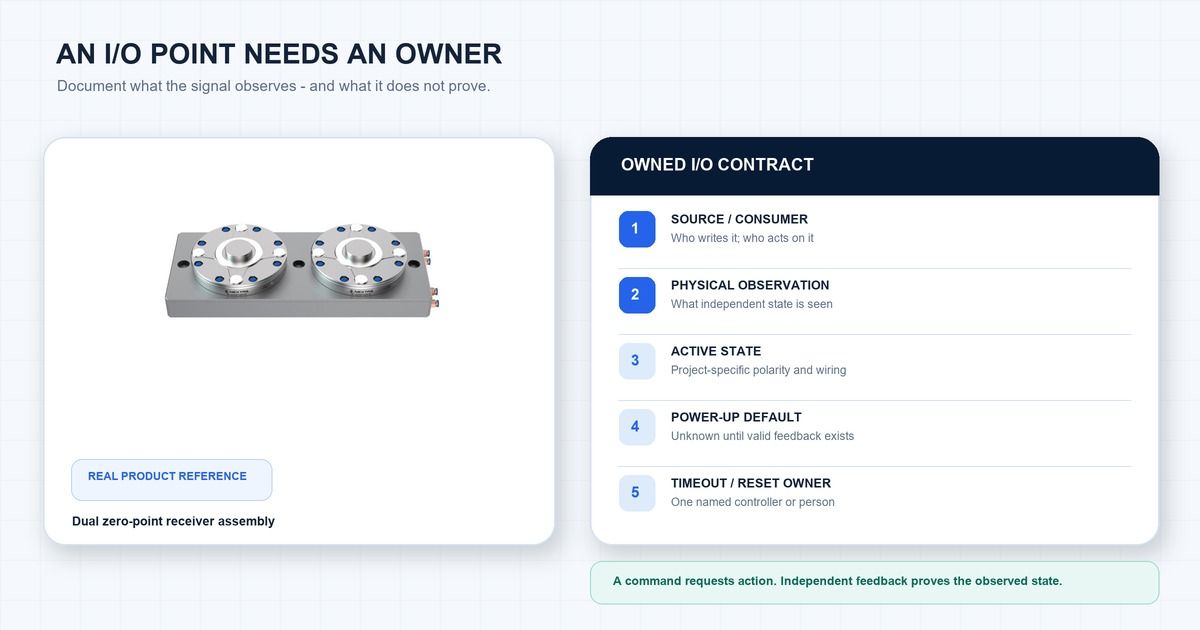
Każdemu sygnałowi potwierdzenia zadaj praktyczne pytanie: Czy wejście może wyglądać poprawnie, gdy sprzęt jest w niewłaściwym stanie? Jeśli tak, dodaj ten przypadek do próby błędów.
Zapisz sekwencję robot–zacisk–CNC krok po kroku
Inżynierowie sterowania nazywają uporządkowaną wymianę żądań i potwierdzeń handshake. Poniższy przykład trzeba dostosować do zatwierdzonego zespołu i planu integracji. Przed przekazaniem lub zwolnieniem mocowania zapewnij stabilne podparcie i utrzymanie; obciążenia pionowe lub wysięgowe mogą wymagać potwierdzenia blokady przed zwolnieniem chwytaka. Oddzielnie określ prześwit obwiedni zacisku i pełne wycofanie robota:
- CNC zgłasza gotowość do wymiany palety. Gniazdo sprawdza też, czy zwykły błąd procesu nie blokuje wymiany.
- Zacisk otwiera się, a czujnik potwierdza otwarcie. Samo polecenie zwalniania nie pozwala kontynuować sekwencji.
- PLC żąda załadunku przez robota. Zwykła sekwencja i oddzielny system bezpieczeństwa muszą dopuszczać planowane działanie robota.
- Robot odkłada paletę. Gniazdo sprawdza wymagany sygnał obecności, identyfikacji lub osadzenia. „Ruch robota zakończony” nie wystarcza.
- Potwierdź zatwierdzone warunki podparcia i przekazania. Paleta musi pozostać stabilnie podparta lub utrzymywana. Zależnie od orientacji i wysięgu potwierdzone utrzymanie przez przyrząd może być wymagane przed zwolnieniem chwytaka. Prześwit względem ruchomych elementów zacisku nie jest tym samym co wycofanie robota.
- Zablokuj, potwierdź utrzymanie i zwolnij chwytak w zatwierdzonej kolejności. Wybrany zespół i integrator określają tę kolejność oraz krok wycofania robota. Zespół projektu ustala maksymalny czas oczekiwania według rzeczywistego zacisku, zaworu, obwodu powietrza, sterownika, sieci i wyników prób. Gdy potwierdzenie się spóźnia, sekwencja zatrzymuje się i zgłasza błąd.
- CNC otrzymuje zezwolenie na skrawanie. To zwykłe zezwolenie wymaga uzgodnionych kontroli zacisku, palety, osadzenia, robota, chwytaka, gotowości CNC i błędów. System bezpieczeństwa maszyny pozostaje oddzielny.
Omówcie wspólnie tę sekwencję prostym językiem, zanim ktokolwiek napisze kod PLC.
Wybierz reakcję zatrzymania przed wystąpieniem błędu
Macierz błędów określa, co trzeba zatrzymać, co sprawdzić i kto może skasować problem. Uzgodnij ją przed próbą fabryczną.
| Wykryty problem | Co gniazdo musi zatrzymać | Kontrola przed restartem | Kto może skasować |
|---|---|---|---|
| Jednocześnie aktywne potwierdzenia otwarcia i blokady | Wstrzymaj sekwencję automatyczną i zablokuj powiązane polecenia ruchu robota oraz uruchomienia CNC. | Sprawdź czujniki, elementy wykrywane, okablowanie, logikę PLC i rysunki do uzyskania jednego jednoznacznego stanu. | Wskazana osoba odpowiedzialna za sterowanie lub utrzymanie ruchu. |
| Po poleceniu nie potwierdzono żadnego stanu | Zatrzymaj krok po upływie uzgodnionego czasu. Nie ponawiaj bez końca. | Przed zatwierdzonym ponowieniem ustal przyczynę mechaniczną, pneumatyczną, czujnikową lub elektryczną. | Sterownik sekwencji lub operator wskazany w projekcie. |
| Brak sygnału ciśnienia powietrza | Zablokuj każde działanie zależne od tego ciśnienia. | Sprawdź dokumentację rzeczywistego modułu, zaworu, przewodu i urządzenia ciśnieniowego. Samo ciśnienie nie potwierdza blokady. | Osoba odpowiedzialna za pneumatykę lub utrzymanie ruchu. |
| Brak palety, niewłaściwa paleta lub brak potwierdzenia | Zablokuj Cycle Start CNC. | Zastosuj zatwierdzoną sekwencję rozładunku lub ponownej kontroli po ustaleniu stanów robota, chwytaka i maszyny. | Sterownik gniazda oraz operator, gdy potrzebna jest inspekcja. |
| Nieudana kontrola osadzenia lub czystości | Nie oznaczaj mocowania jako gotowego do obróbki. | Zastosuj udokumentowany krok czyszczenia i ponownego osadzenia z jednoznacznym limitem oraz warunkiem zakończenia. | Odpowiedzialny za sekwencję, a po wyczerpaniu prób operator. |
| Brak potwierdzenia wycofania robota lub chwytaka | Zablokuj Cycle Start CNC i każdy ruch bez wymaganego prześwitu. Działanie utrzymujące jest dopuszczalne wyłącznie tam, gdzie zatwierdzona sekwencja wyraźnie zezwala na nie przy stabilnym podparciu i właściwym prześwicie obwiedni zacisku. | Odpowiedzialny za robota musi poprawić sygnał lub stan fizyczny. PLC nie może ukrywać problemu. | Osoba odpowiedzialna za robota lub sterowanie gniazda. |
| Przerwa w zasilaniu, komunikacji lub powietrzu | Nie kontynuuj cyklu automatycznego na podstawie zapamiętanego stanu. | Ponownie odczytaj rzeczywiste czujniki i potwierdź zaplanowane stany wyjść po uruchomieniu. | Wskazana osoba odpowiedzialna za przywracanie pracy gniazda. |
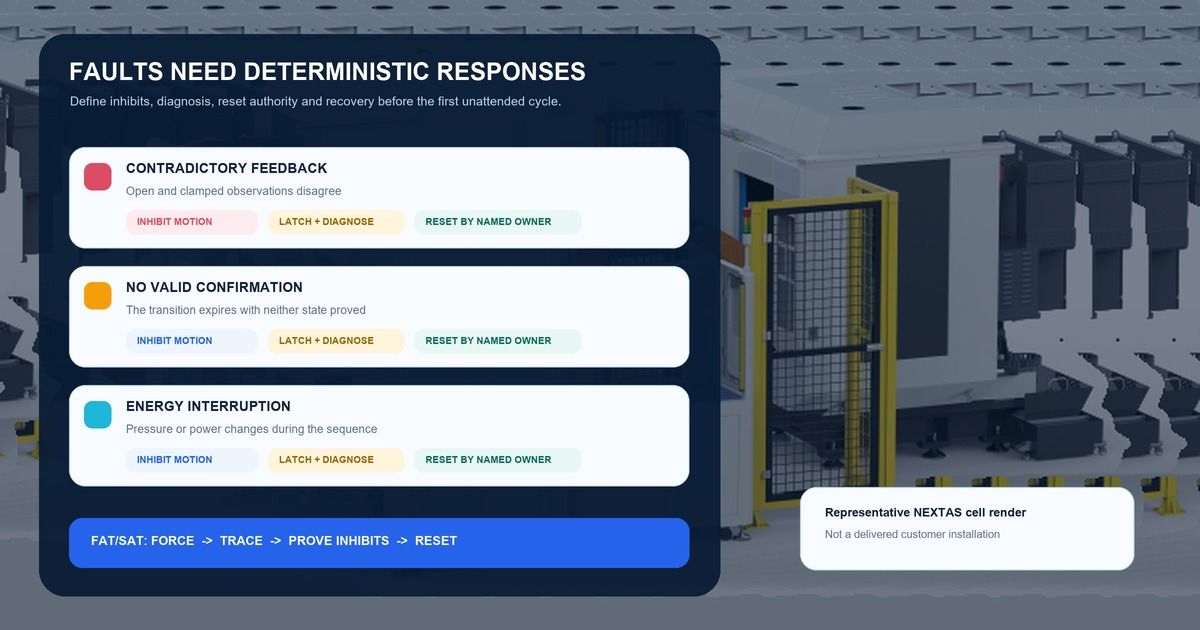
Skasowanie alarmu nie oznacza przywrócenia gotowości
Po błędzie muszą nastąpić trzy oddzielne czynności:
- Usunięcie przyczyny. Na przykład powrót zasilania powietrzem lub naprawa luźnego przewodu czujnika.
- Potwierdzenie alarmu. Wskazana osoba lub sterownik akceptuje reset.
- Potwierdzenie możliwości ponownego uruchomienia. PLC ponownie odczytuje rzeczywiste czujniki, wraca do znanego stanu i rozpoczyna nową zwykłą sekwencję.
Automatyczne ponowienie jest uzasadnione tylko po zapisaniu stanu początkowego, dozwolonego działania, maksymalnej liczby prób, warunku zatrzymania, zapisu alarmu i przekazania obsłudze. Jeśli PLC nadal nie rozpoznaje, czy zacisk jest otwarty czy zablokowany, gniazdo nie odzyskało gotowości.
Sprawdź planowane błędy przed produkcją
FAT oznacza fabryczne próby odbiorcze przed wysyłką. SAT oznacza próby odbiorcze na miejscu po zainstalowaniu gniazda. Oba odbiory powinny obejmować planowane próby błędów, nie tylko udany cykl automatyczny.
Podczas FAT inżynierowie mogą symulować wejścia PLC — tzw. wymuszanie bitów — aby sprawdzić kroki programu, komunikaty alarmowe, zapisane błędy, odpowiedzialność za reset i dzienniki zdarzeń. To sprawdza oprogramowanie. Nie potwierdza okablowania obiektowego, elementu wykrywanego, zaworu, przewodu powietrza ani fizycznego osadzenia palety.
Podczas SAT powtórz odpowiednie próby na rzeczywistym sprzęcie zatwierdzoną metodą. Sprawdź sprzeczne sygnały zacisku, brak jednego sygnału, utratę wskazania ciśnienia, odrzuconą paletę lub osadzenie, brak wycofania robota lub chwytaka, niezakończoną zmianę stanu zacisku oraz przerwę w zasilaniu lub komunikacji. Stosuj cykl próbny bez skrawania. Próby funkcji bezpieczeństwa pozostają w oddzielnym planie walidacji bezpieczeństwa.
Dla każdego przypadku zachowaj krótki zapis:
- przypadek testowy i wersję rysunku lub oprogramowania;
- stan początkowy i sposób wywołania błędu;
- polecenia i potwierdzenia w kolejności czasowej;
- ruchy lub polecenia Cycle Start, które pozostały zablokowane;
- alarm, odpowiedzialnego za reset i wynik przywracania;
- świadka, wynik zaliczony lub niezaliczony oraz wymagane dalsze działania.
Co wysłać do użytecznej oceny interfejsu
Do wstępnej oceny interfejsu wyślij co najmniej rysunek i rewizję wybranego modułu lub płyty punktu zerowego, schemat zaworu i obwodu powietrza, numery części i instrukcje czujników oraz listę sygnałów PLC, robota i CNC z planowaną zatwierdzoną sekwencją. Wyraźnie wskaż niewiadome. Przed programowaniem sterownika uwzględnij przekazanie podparcia lub utrzymania palety, wymagane potwierdzenia blokady i osadzenia, limity czasu oraz odpowiedzialność za błędy i reset.
Jeśli są dostępne, dołącz też:
- uzgodnione czasy oczekiwania na ruch zacisku i inne kluczowe kroki;
- stany wyjść po powrocie zasilania;
- planowaną sekwencję resetu i restartu;
- osobę lub sterownik odpowiedzialny za każdy błąd.
Brakujące informacje oznacz jako nieznany zamiast zgadywać. NEXTAS może ocenić interfejsy mechaniczne, pneumatyczne i dostępnych czujników oraz wskazać integratorowi brakujące dane projektu. NEXTAS nie zatwierdzi projektu bezpieczeństwa całego gniazda, nie dobierze jego funkcji bezpieczeństwa ani nie obieca zgodności ze sterownikiem przed oceną rzeczywistych dokumentów.
Przed uruchomieniem sterowania
Oceń dane I/O mocowania
Prześlij powyższe dane formularzem kontaktowym i wskaż sygnał mocowania lub reakcję na błąd wymagające potwierdzenia.
Omów interfejsy mocowaniaCzęste pytania nabywców CNC
Czy CNC może skrawać, jeśli PLC zgłasza „zamocowane”?
Jeszcze nie. Sygnał potwierdza tylko wielkość mierzoną przez jego czujnik. Gniazdo powinno też potwierdzić obecność i osadzenie właściwej palety, wycofanie robota i chwytaka, gotowość CNC oraz brak aktywnego błędu blokującego. Oddzielny system bezpieczeństwa maszyny również musi dopuszczać pracę.
Czy zwykłe sygnały mocowania należą do systemu bezpieczeństwa maszyny?
Nie domyślnie. Zwykłe I/O może sterować sekwencją, ale nie staje się funkcją bezpieczeństwa tylko dlatego, że PLC używa go jako blokady. Producent maszyny i specjalista bezpieczeństwa muszą dobrać oraz zwalidować funkcje bezpieczeństwa.
Jak długo PLC powinien czekać na zmianę stanu zacisku?
Nie istnieje jeden czas właściwy dla każdego gniazda. Ustal limit według wybranego zacisku, zaworu, obwodu powietrza, sterownika, sieci i zmierzonych wyników prób. Jeśli potwierdzenie nie przychodzi na czas, zatrzymaj sekwencję i pokaż jednoznaczny błąd.
Kto powinien móc skasować błąd mocowania?
Przed uruchomieniem wskaż odpowiedzialnego. Prosty błąd programowy może skasować sterownik sekwencji lub operator. Problem okablowania, czujnika, powietrza lub mechaniki może wymagać kontroli utrzymania ruchu. Reset bezpieczeństwa podlega oddzielnemu projektowi bezpieczeństwa.
Czy symulacja programu zastąpi próby na rzeczywistej maszynie?
Nie. Symulowane wejścia mogą sprawdzić kroki programu, alarmy i logikę resetu podczas fabrycznych prób odbiorczych (FAT). Nie potwierdzą okablowania, czujników, zaworów, obwodu powietrza ani osadzenia palety. Sprawdź te elementy w zainstalowanym gnieździe podczas prób odbiorczych na miejscu (SAT).