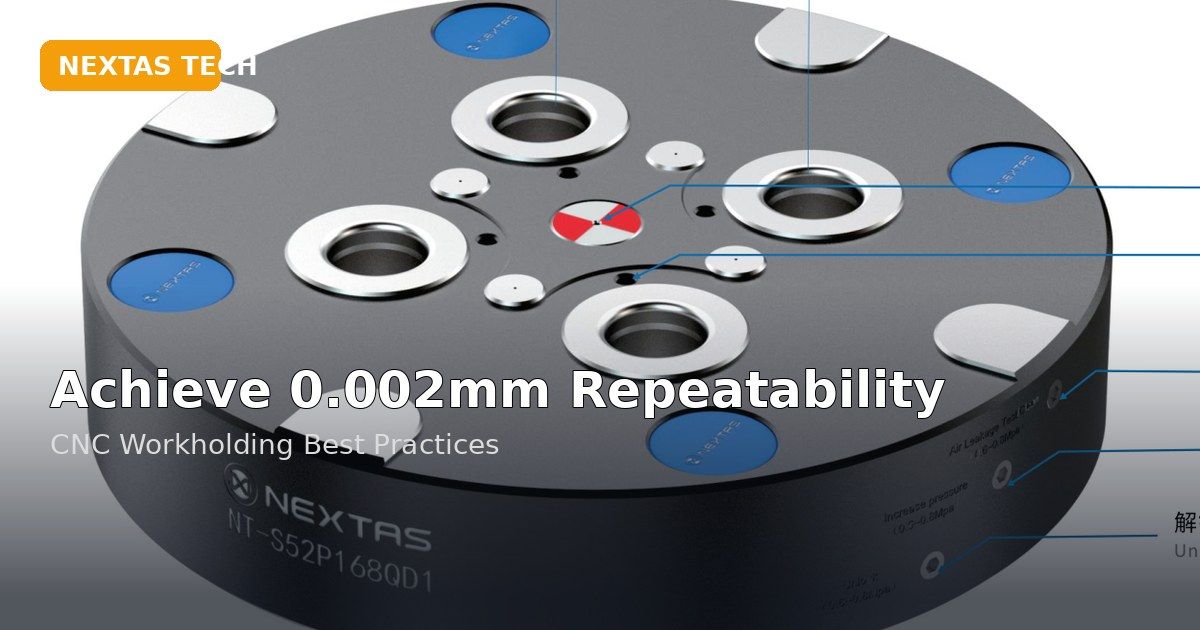
Die Bildaufschrift „0,002 mm“ ist kein bestätigter Modellwert. Für die dargestellte NT-S52P168QD1 gilt der veröffentlichte Katalogwert <0,005 mm; eine konkrete Anwendung braucht den freigegebenen Zeichnungsstand und einen eigenen Wiederholtest.
Zuerst festlegen, welche Wiederholung geprüft wird
Ein Genauigkeitswert braucht eine klare Frage: Wird derselbe Träger auf derselben Aufnahme nach vollständigem Wechsel erneut positioniert? Wird ein Träger zwischen Stationen übertragen? Oder soll ein bearbeitetes Merkmal innerhalb seiner Zeichnungstoleranz bleiben? Diese drei Aussagen sind verschieden und erfordern eigene Nachweise.
Fixieren Sie Träger, Aufnahme, Spannbolzen, Adapter und Zeichnungsstände. Ähnlich aussehende Teile oder gleiche Zahlen belegen keine Austauschbarkeit. Eine Hardware-Wiederholpositionierung ist weder stationsübergreifender Nullpunktnachweis noch Fertigteiltoleranz.
Jeden Zahlenwert beim benannten Modell belassen
Die aufgeführten MFG-V1-Aufnahmen NT-S200P85V1, NT-S200P120V1, NT-S200P160V1 und NT-S200P195V1 nennen <0,003 mm Wiederholgenauigkeit und modellbezogen 4, 12, 18 beziehungsweise 40 kN Spannkraft. Für V2-Ausführungen sind die Werte anhand der ausgewählten freigegebenen Modellzeichnung zu bestätigen. BDS-A024 und BDS-B024 gehören zu einer anderen Schnittstellenfamilie. Ihre Angaben von <0,003 mm und 60.000 N sind unverifizierte Bestandsangaben: Sie wurden nicht unabhängig anhand von Katalogunterlagen bestätigt und dürfen nicht als freigegebene Auslegungsgrundlage verwendet werden.
Diese Werte dürfen nicht zwischen Familien übertragen oder als zulässiges Werkstückgewicht beziehungsweise Schnittlast interpretiert werden. Die vollständige Kombination, der Lastpfad, die Einbaubedingungen und die vereinbarte Messmethode entscheiden über die Anwendung. Prüfen Sie vor dem Auftrag die aktuelle Zeichnung und Modellspezifikation.
Messplan, Grenzen und Unsicherheit vorab vereinbaren
Schreiben Sie Referenz, Messpunkte, Messrichtungen, Lastzustand, Temperaturbedingungen und zulässige Ergebnisse vor dem Versuch auf. Geben Sie Aufnahme und Träger eindeutige IDs. Definieren Sie Reinigungsregel, Wechselablauf, Stichprobe und Verantwortliche nach Risiko und Einsatzzweck; eine allgemeine Mindestzahl von Zyklen oder ein universeller Grenzwert ist nicht angemessen.
Die Anzeigeauflösung eines Messgeräts ist nicht seine Messunsicherheit. Prüfen Sie Kalibrierstatus, Messbereich, Aufspannung, Tasterkraft, Bezug, Umgebung und die Unsicherheit der gesamten Methode. Ein kleiner Anzeigeschritt allein weist eine kleine Positionsabweichung nicht verlässlich nach.
Den Aufbau und eine stabile Messbasis vorbereiten
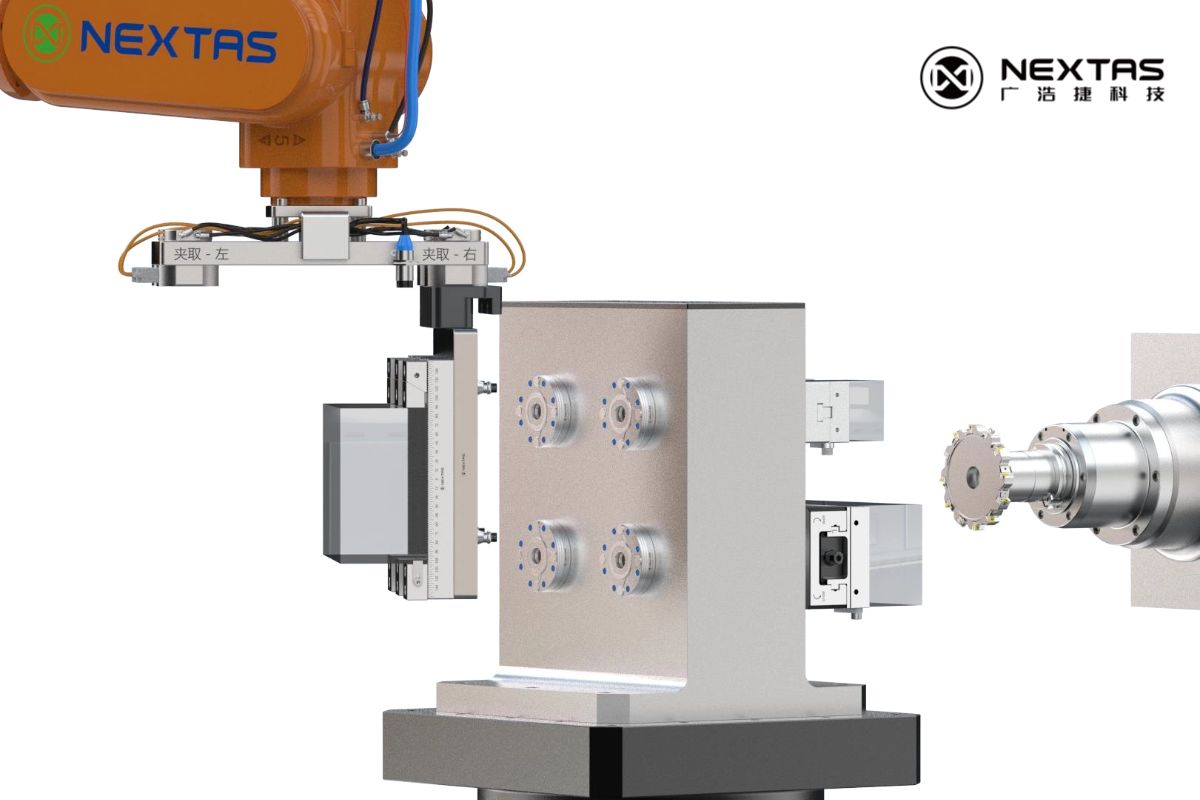
Verwenden Sie die freigegebenen Anweisungen des konkreten Modells für Reinigung, Schmierung, Befestigung und Betrieb. Erfinden Sie keinen allgemeinen Druck zum Ausblasen, kein Drehmoment und keine feste Warmlaufzeit. Befolgen Sie Maschinenregeln und berücksichtigen Sie gespeicherte Energie, sichere Handhabung und Lasten.
Montieren Sie einen geeigneten stabilen Prüfkörper oder Träger mit reproduzierbaren Messstellen. Prüfen Sie zunächst die Messbasis ohne Lösen der Spannverbindung. Eine driftende Referenz oder unstabile Messaufspannung darf später nicht als Fehler der Schnittstelle ausgegeben werden. Protokollieren Sie den Ausgangszustand und die Bedingungen.
An derselben Schnittstelle vollständig wechseln und messen
Für jeden vereinbarten Zyklus: Zustand und Identität kontrollieren, freigegeben lösen, Träger vollständig abnehmen, nach festgelegter Regel reinigen, wieder einsetzen und nach freigegebener Methode spannen. Anschließend dieselben Punkte und Richtungen mit derselben Methode messen.
Speichern Sie vorzeichenbehaftete Rohmesswerte, Zyklusnummer, Zeit, Bedingungen und besondere Ereignisse. Ändern Sie keine Offsets, um den Test scheinbar zu verbessern. Ausgelassene Werte, erneutes Einsetzen oder nachträgliche Korrekturen werden als solche protokolliert und nach dem vorher vereinbarten Verfahren behandelt.
Normale Druck- oder Positionssignale können den Ablauf unterstützen. Sie beweisen weder vollständiges Anliegen noch automatisch eine Sicherheitsfunktion. Die sichere Versuchsdurchführung muss zur Maschine, zum Modell und zum freigegebenen Schutzkonzept passen.
Den Stationswechsel getrennt von der lokalen Wiederholung bewerten
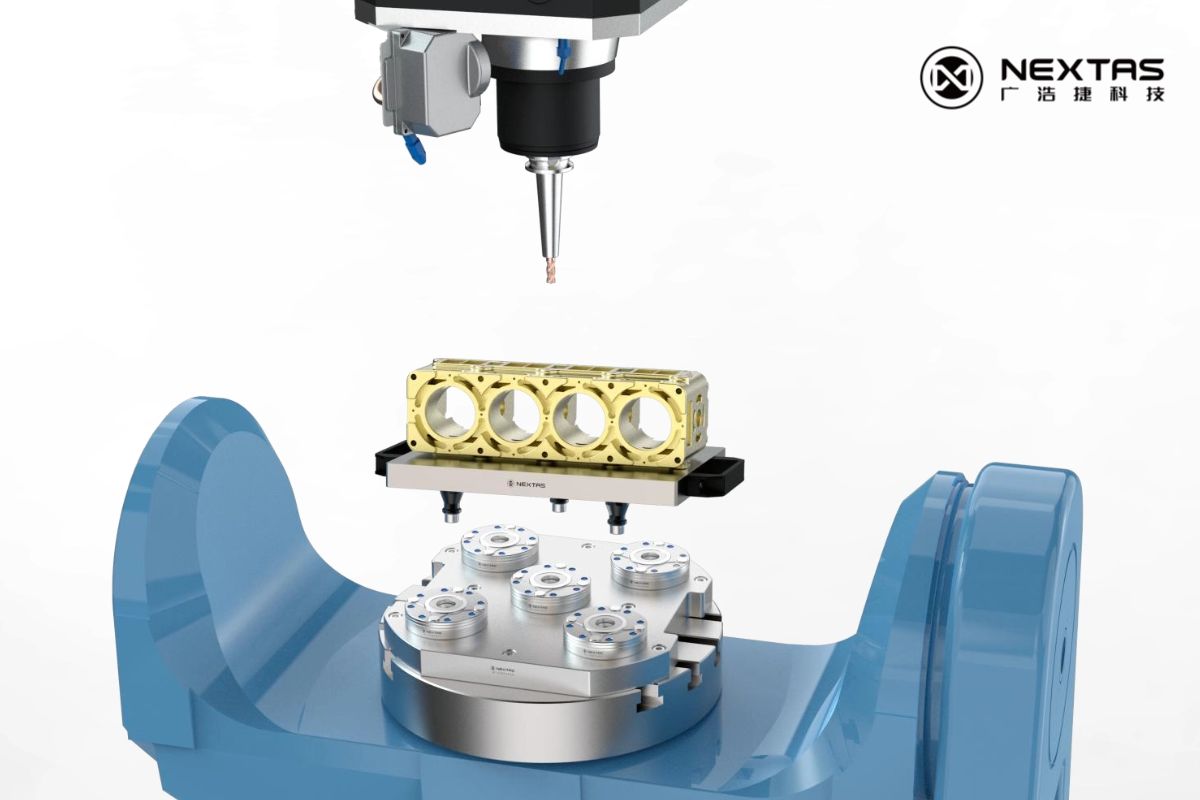
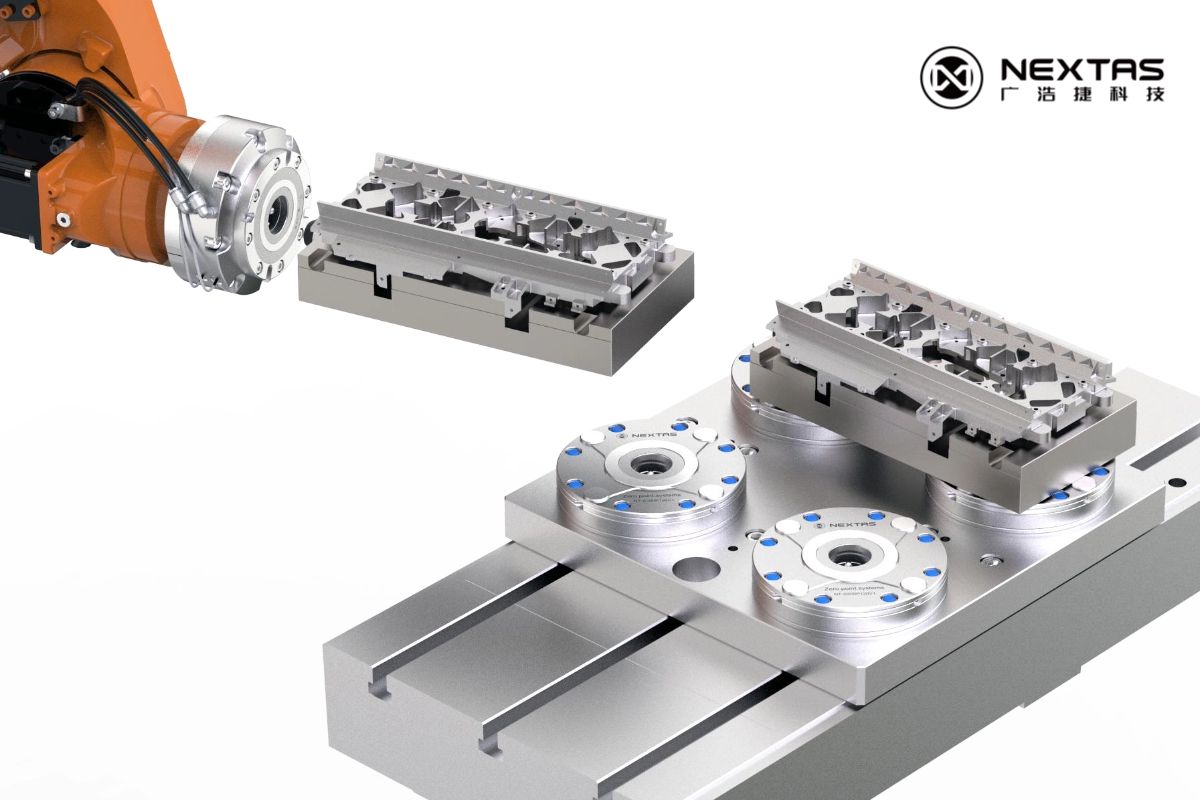
Beim Wechsel zwischen CNC, CMM, EDM oder Drahterodieren kommen stationseigene Montage-, Referenz-, Ausricht- und Messfehler hinzu. Eine an Station A wiederholbar sitzende Palette bewahrt deshalb nicht automatisch denselben Koordinatenbezug an Station B.
Prüfen Sie dieselbe identifizierte Kombination an jeder Station nach einem gemeinsamen Plan. Halten Sie Offsets und Referenzen für den Vergleich fest. Falls eine dokumentierte Stationskorrektur eingesetzt wird, zeigen Sie unkorrigierte und korrigierte Ergebnisse getrennt. Eine Stationsfreigabe gilt für die geprüfte Kombination und Bedingungen.
Muster untersuchen und Fertigteile separat prüfen
Schwankt eine fest eingespannte Referenz ohne Wechsel, untersuchen Sie Messbasis, Umgebung und Maschinenzustand. Folgt die Abweichung einer Station, prüfen Sie deren Einbau und Bezug. Folgt sie einem Träger, prüfen Sie diesen und seine Kontaktstellen. Ändert sich nur das Werkstück nach Bearbeitung, prüfen Sie zusätzlich Backen, Kontakt, Schnittlast, Programm und Formänderung.
Berechnen Sie aus Rohwerten die vereinbarten Kennwerte, beispielsweise Spannweite, Drift und auffällige Einzelwerte. Ein guter unbelasteter Wechseltest belegt noch keine Bauteilfähigkeit unter Schnittlast. Planen Sie dafür einen gesonderten repräsentativen Bearbeitungs- und Prüfversuch mit eigener Stichprobe und Merkmalstoleranz.
Ein nachvollziehbares Nachweispaket übergeben
Halten Sie Modell- und Zeichnungsstände, Träger- und Stations-IDs, Prüfkörper, Messgerät, Kalibrierung, Methode, Unsicherheit, Messpunkte, vollständigen Ablauf, Rohwerte, Temperatur, Reinigung und Lastzustand zusammen. Nennen Sie Grenzen, Freigabeperson, Abweichungen und Schlussfolgerung.
Der Bericht darf nur den tatsächlich geprüften Umfang bestätigen. Ohne geeignete Messmethode, feste Referenz oder geklärte Schnittstelle wird die Freigabe angehalten. Änderungen an Komponenten, Montage, Reinigung oder Methode benötigen eine dokumentierte Bewertung und gegebenenfalls Wiederholprüfung.
Häufig gestellte Fragen
Ist <0,003 mm Wiederholgenauigkeit eine Fertigteiltoleranz?
Nein. Sie ist ein veröffentlichter Wert für benannte Hardware und deren Prüfkontext. Fertigteile benötigen einen eigenen Prozess- und Prüfplan mit Zeichnungstoleranzen.
Wie viele Wechselzyklen sind nötig?
Es gibt keine universelle Mindestzahl. Legen Sie Stichprobe, vollständigen Wechselablauf, Bedingungen und Grenzwerte vorab entsprechend dem Risiko und dem gewünschten Nachweis fest.
Genügt eine Anzeige mit 1 µm Auflösung?
Die Auflösung allein genügt nicht. Die Unsicherheit der gesamten Messmethode einschließlich Gerät, Referenz, Aufspannung, Taster und Umgebung muss zum Zielwert passen.
Gilt derselbe Bezug automatisch auf mehreren Maschinen?
Nein. Jede Station bringt Einbau-, Ausricht- und Referenzfehler ein. Prüfen Sie den Stationswechsel gesondert und weisen Sie verwendete Korrekturen getrennt aus.
Darf während des Tests nachkorrigiert werden?
Offsets und Messbedingungen müssen für den vereinbarten Vergleich fest bleiben. Korrekturen und wiederholte Einsetzungen werden ausdrücklich protokolliert; Rohwerte bleiben erhalten.
Was gehört zum Prüfbericht?
Identitäten und Zeichnungsstände, Messmethode und Unsicherheit, vollständige Wechselzyklen, Bedingungen, vorzeichenbehaftete Rohwerte, Grenzwerte, Auffälligkeiten und die Annahme des tatsächlich geprüften Umfangs.
Projektbezogene technische Prüfung
Prüfziel und Schnittstellen vor dem Genauigkeitsnachweis klären
Senden Sie Modell- und Zeichnungsdaten, Messplan, Stationsliste und gewünschte Nachweisgrenzen. NEXTAS kann offene Schnittstellen- und Prüfanforderungen identifizieren.
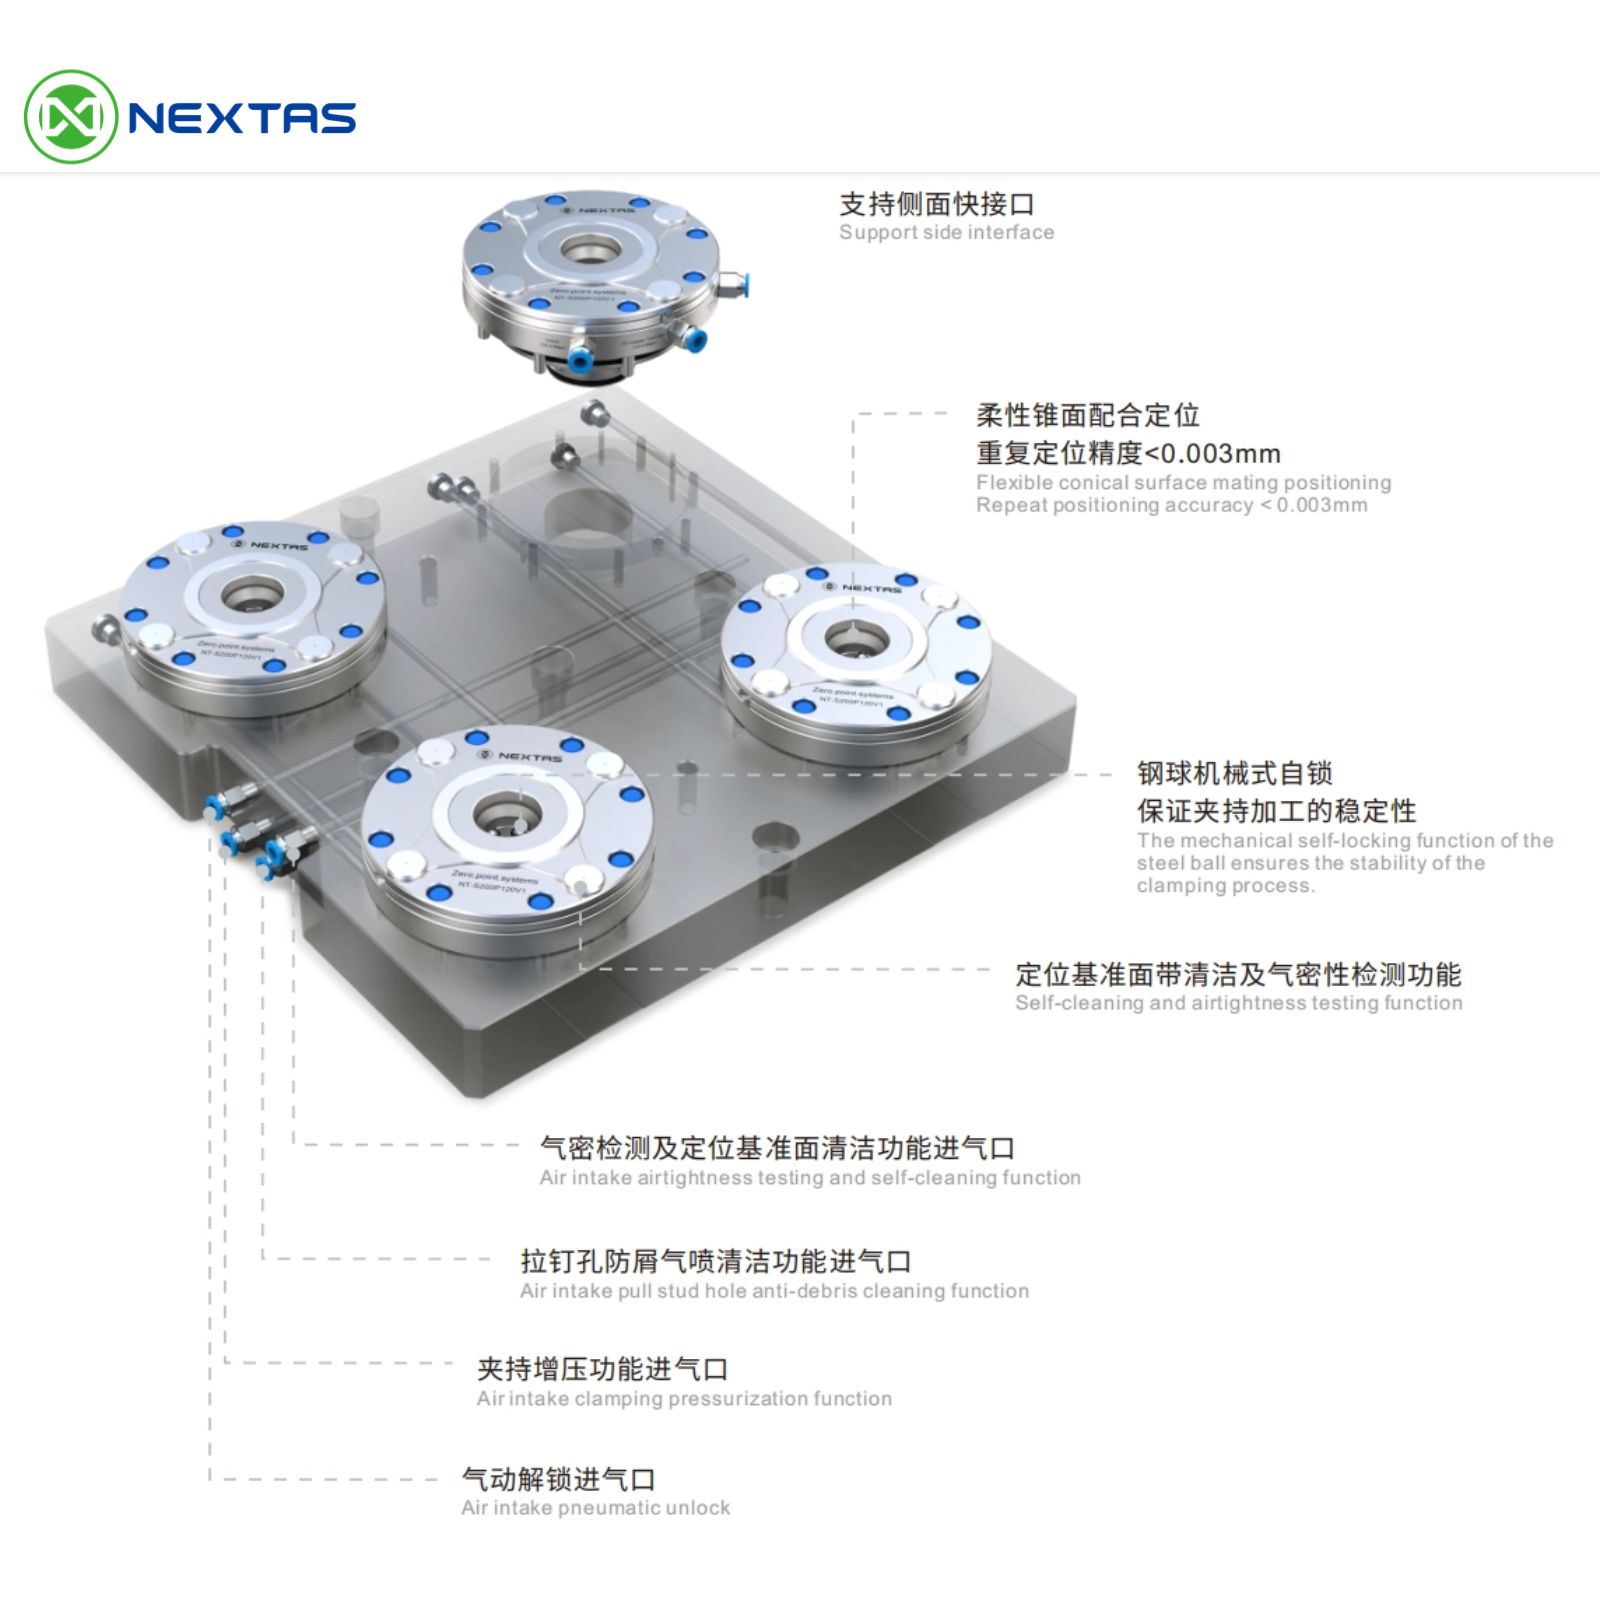 Nullpunktspannsystem auswählen: Schnittstelle, Last und Abnahme
 Nullpunktplatte: Werkstoff, Härte und Haltbarkeitsnachweise prüfen
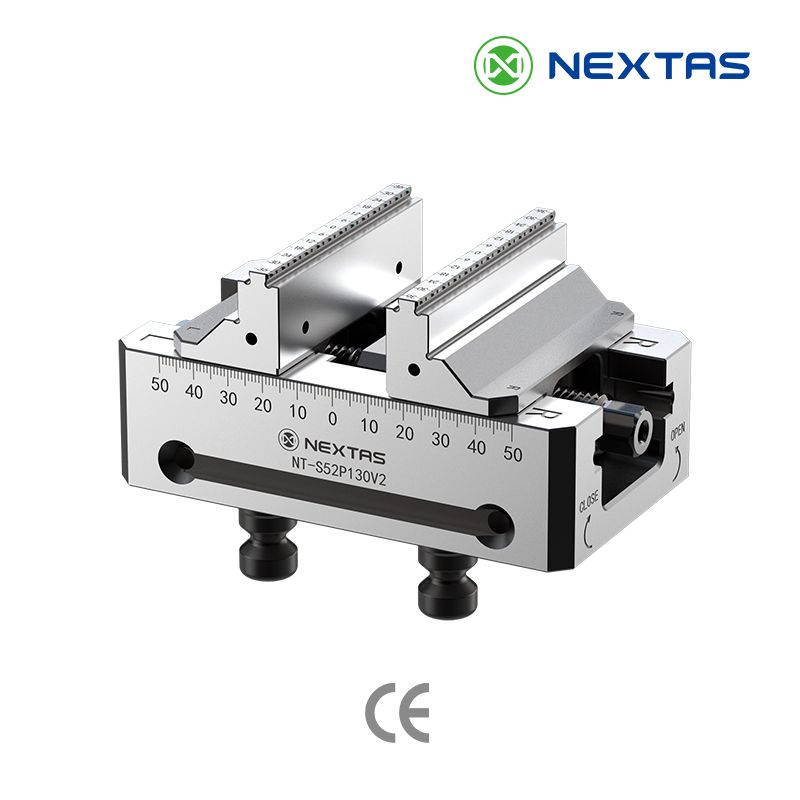 Zentrischspanner-ROI: Rüstbaseline, Kosten und Pilot prüfen
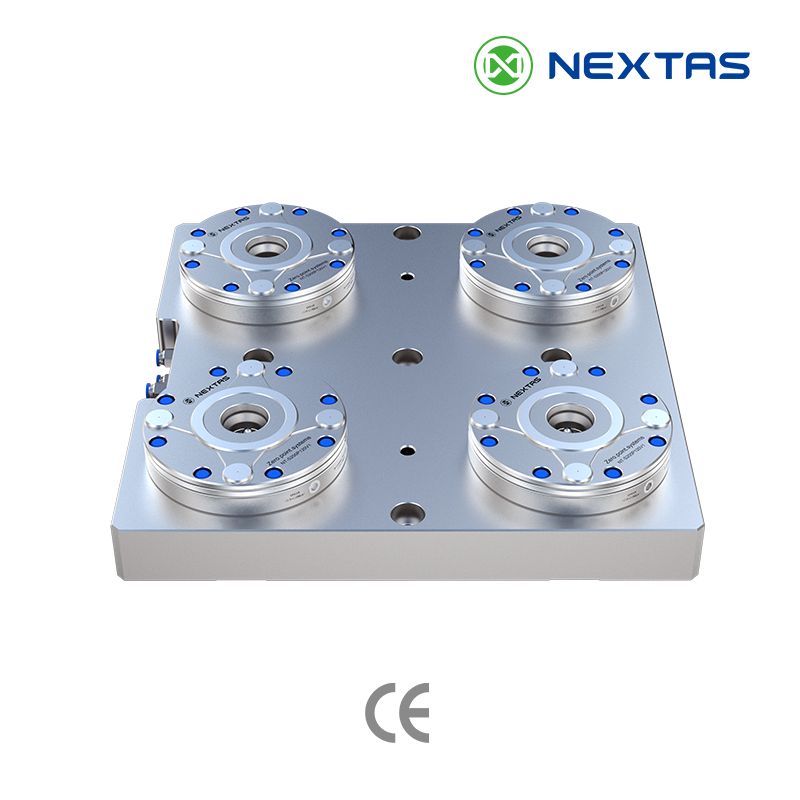 Nullpunktspannsystem & Nullpunkt-Spannsysteme
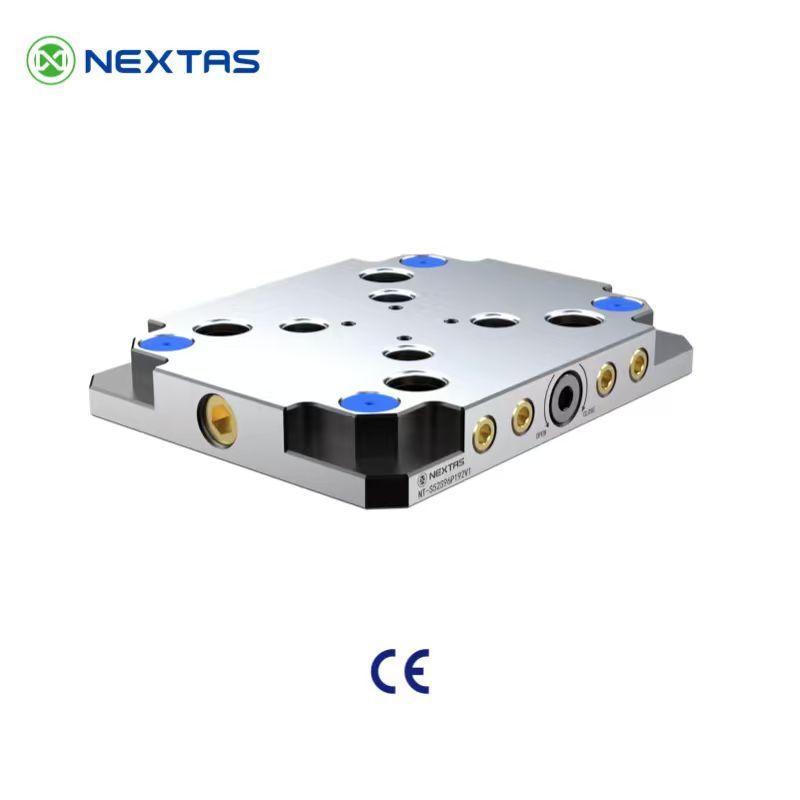 Schnellwechsel-Nullpunkt-Spannplatte