Passende Lösungen: Automatische Palettenwechsler & Nullpunktspannsysteme
Zuerst einen stabilen Prozess und den Engpass bestätigen
Eine erste Automationszelle braucht eine beherrschte Teilefamilie. Instabile Werkstückspannung, Spanprobleme, Werkzeugstandzeit oder streuende Erstteilqualität müssen vor der automatisierten Beladung geklärt werden. Ein Roboter stabilisiert keinen ungeklärten Zerspanprozess.
Messen Sie den heutigen Engpass: Maschinenlauf, Bedienerbindung, Rüsten, Materialversorgung, Prüfen und Störungen. Beginnen Sie mit einer repräsentativen stabilen Anwendung und benannten Grenzen. Das gewünschte unbeaufsichtigte Zeitfenster ist ein Ziel, kein zugesagter Lieferwert.
Palettenwechsler, Roboter, Speicher und FMS abgrenzen
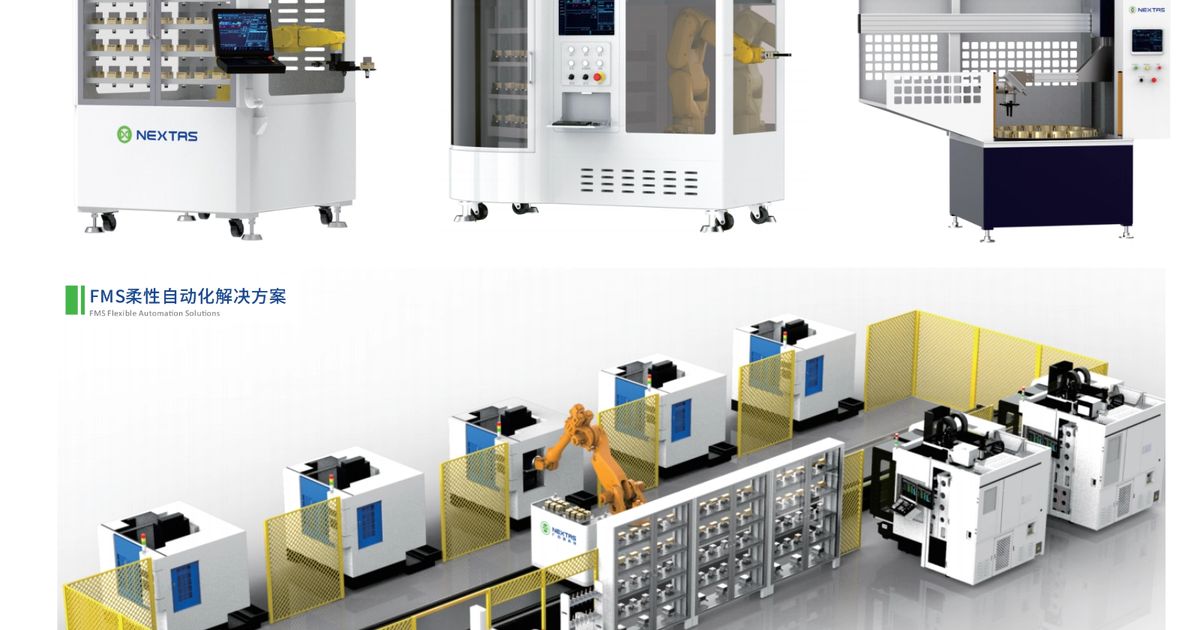
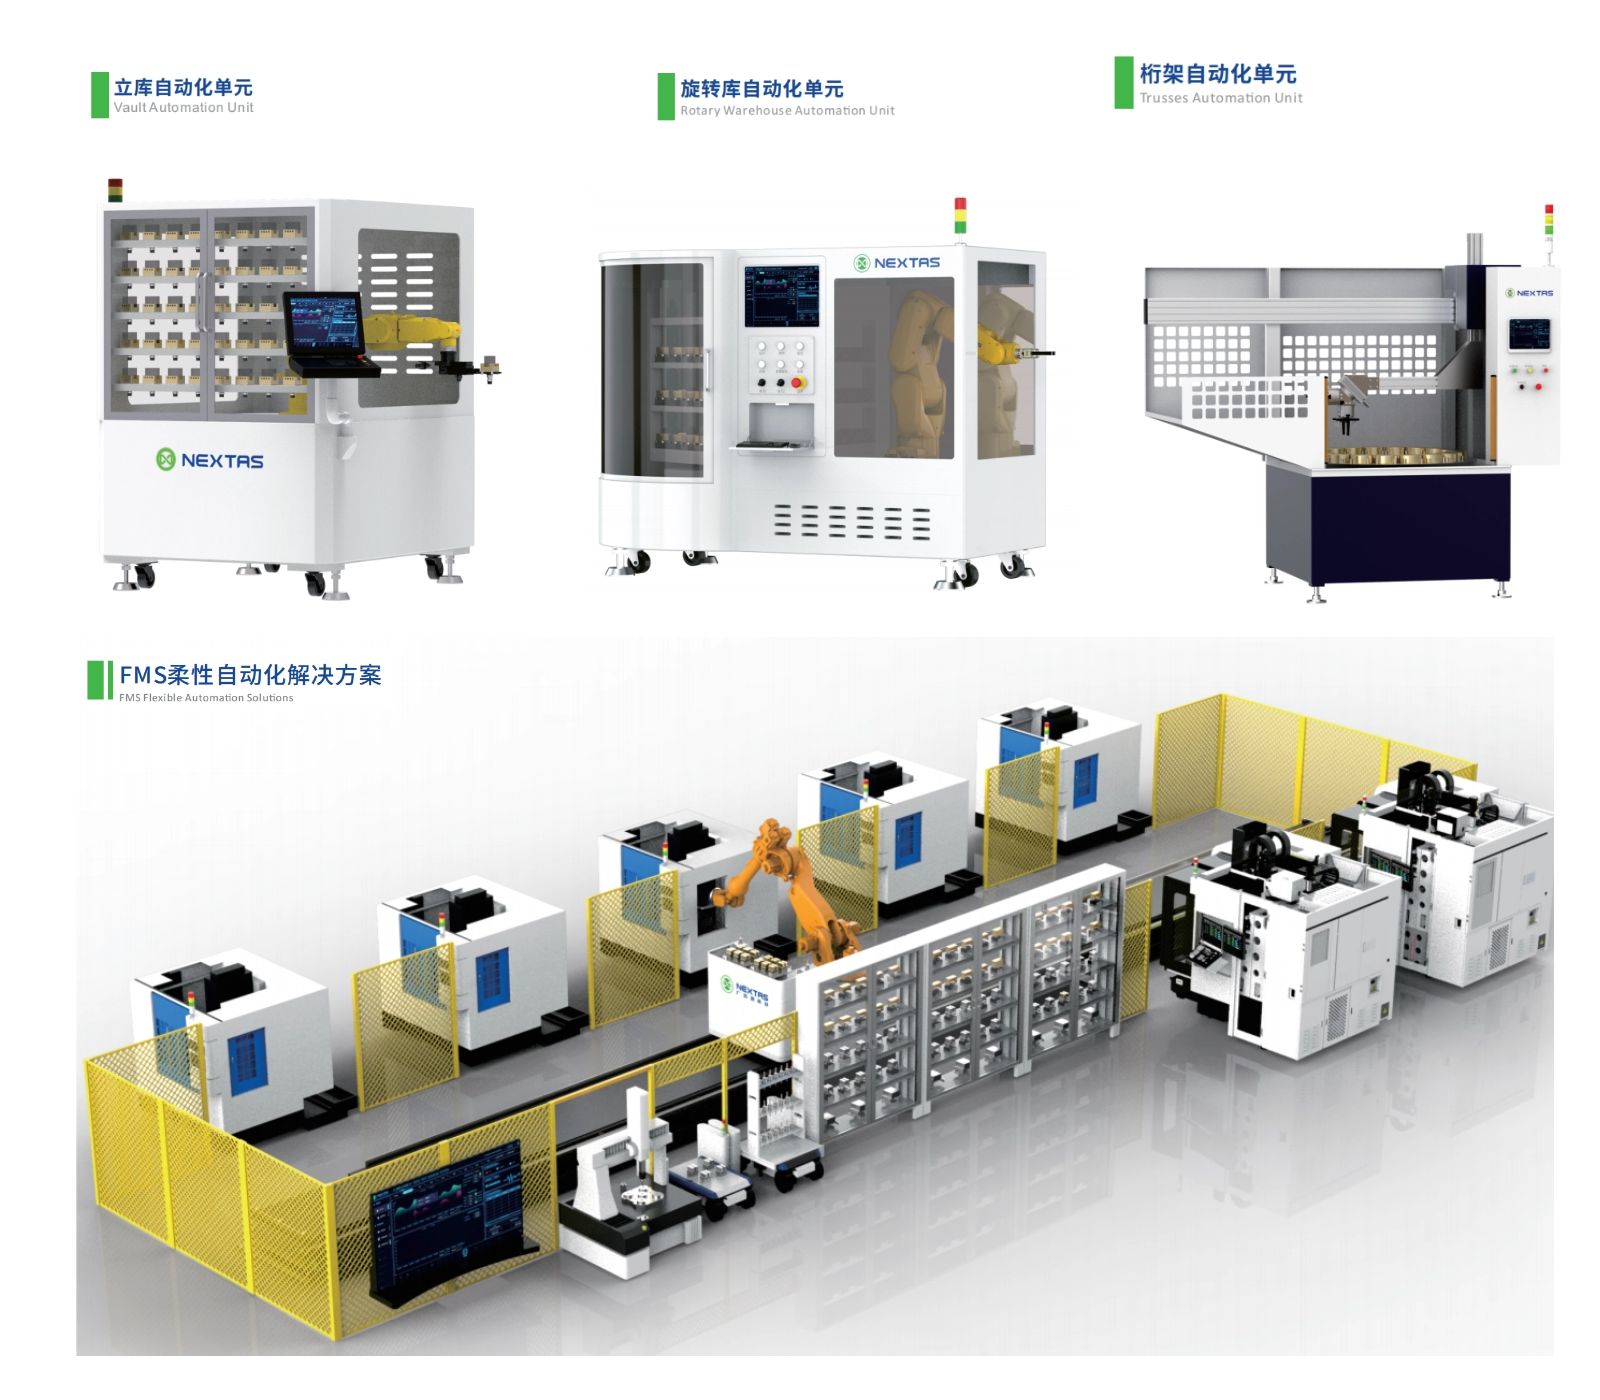
Ein automatischer Palettenwechsler übergibt die vorgesehene Palette. Ein Roboter kann Werkstücke oder komplette Vorrichtungsträger übergeben; diese Abläufe benötigen verschiedene Greif-, Stütz- und Spannkonzepte. Ein Speicher schafft Vorrat, während FMS-Software Aufträge und Zustände koordinieren kann.
Benennen Sie jede mitgelieferte Komponente, Schnittstelle und Zuständigkeit in der Stückliste. Software, vorhandene Maschine, Türsteuerung, Schutztechnik und Fremdleistungen werden nicht durch ein Übersichtsbild Teil des Auftrags.
Steuerung und Genauigkeitskette konkret prüfen
Erfassen Sie das genaue CNC-Modell, Steuerung, Softwarestand und Optionen. Die Schnittstellenliste bestimmt Nachrichten, Bereitschaft, Tür- und Zykluszustände, zulässigen Start, Abschluss, Timeout, Störung und Rücksetzen mit benanntem Eigentümer. Prüfen Sie verspätete, fehlende und widersprüchliche Antworten.
Trennen Sie Positionierleistung des Handlings, Wiederholung der Nullpunktaufnahme, Wiederholung des eingespannten Werkstücks und fertige Bauteiltoleranz. Jeder Wert besitzt einen eigenen Messaufbau und Geltungsbereich. Ein Katalogwert einer Aufnahme beweist nicht die fertige Teilequalität.
Störungsablauf und Sicherheitsgrenzen vor dem Pilot festlegen
Erstellen Sie eine Matrix für fehlendes Teil, falsche Identität, nicht bestätigten Sitz, unklaren Spannzustand, Druckverlust, Werkzeug- oder Prozessfehler und Kommunikationsabbruch. Ein Befehl, RFID-Code oder Timer beweist keinen mechanischen Zustand. Fehler oder unbekannte Zustände sperren den nächsten Schritt bis zur freigegebenen Wiederherstellung.
Druck-, Sitz- und Spannsignale sind gewöhnliche Prozesssignale. Sie ersetzen keine Sicherheitsfunktionen der Gesamtmaschine. Maschinenhersteller, Integrator und Betreiber müssen Schutzeinrichtungen, sichere Zustände, Rücksetzen und Wiederanlauf für die konkrete Anlage festlegen und abnehmen.
FAT, SAT und Fertigungspilot mit klaren Kriterien abnehmen
Vereinbaren Sie Trockenzyklen, sichere freigegebene Störungsversuche, Lastfälle, komplette Handshakes, Wiederanlauf und repräsentative Bearbeitung. FAT, standortspezifische SAT und dokumentierter Fertigungslauf sind verschiedene Nachweise; jeder nennt Versionen, Bedingungen, Rohdaten und offene Punkte.
Bewerten Sie Wirtschaftlichkeit mit niedrigen, erwarteten und hohen Szenarien aus Baseline und Pilot. Zählen Sie vollständige Installation, Integration, Einweisung, Wartung und Störungsaufwand. Freie Maschinenstunden werden nur bei nutzbarer Nachfrage zu zusätzlichem Ertrag.
Senden Sie NEXTAS stabile Teilefamilie, Maschinen- und Steuerungsdaten, Rüst- und Zyklusbaseline, Lasten, Platz, Versorgung und Abnahmekriterien.
Ähnliche Artikel
Zugehörige Produkte
Bereit, das in Ihrer Fertigung umzusetzen?
Schicken Sie uns eine Zeichnung oder ein Foto der Vorrichtung — unsere Ingenieure prüfen Ihre Angaben und melden sich mit einem Spann- und Nullpunktkonzept, Produktempfehlungen und einem Plan zur Prüfung der Wiederholgenauigkeit. Unverbindlich.
Nullpunkt-Spannsysteme
Palettenwechsel und Wiederholgenauigkeit müssen für die angebotene Schnittstelle gemessen werden.
Hardware ansehen →5-Achs-Zentrischspanner
Präzises Zentrisch-Spannen für komplexe 5-Achs-Werkstücke.
Zentrischspanner →Automatischer Palettenwechsler
Mannlose Fertigung, lange Laufzeiten und FMS-Integration.
Automatisierung planen →Häufig gestellte Fragen
Kann Automation einen instabilen Spann- oder Spanprozess ausgleichen?
Ungeklärte Spannung, Späne, Werkzeugstandzeit oder Qualität müssen vor automatisierter Beladung beherrscht werden.
Beweist ein Roboterkatalogwert die Bauteilgenauigkeit?
Nein. Handling, Nullpunktaufnahme, Werkstückspannung und fertige Bearbeitung sind getrennte Genauigkeitsnachweise.
Was muss vor unbeaufsichtigtem Betrieb geprüft sein?
Vollständiger Lieferumfang, Maschinenhandshakes, Zustandsnachweise, Fehlerwiederherstellung, Sicherheitsfunktionen und bestandene projektbezogene FAT/SAT sowie der vereinbarte Fertigungspilot.
Wie wird das wirtschaftliche Ziel bewertet?
Mit gemessener Baseline und Pilot, vollständigen Kosten und mehreren Szenarien. Das angestrebte Zeitfenster ist keine allgemeine Produktgarantie.
Bereit, Ihre Produktion zu skalieren?
Senden Sie Maschinen- und Steuerungsdaten, stabile Teilefamilie, Prozessbaseline und gewünschte Übergaben. Gemeinsam werden Lieferumfang, offene Schnittstellen und Abnahmekriterien für die erste Zelle geprüft.
FMS-Beratung anfordern?