Perspectivas industriales
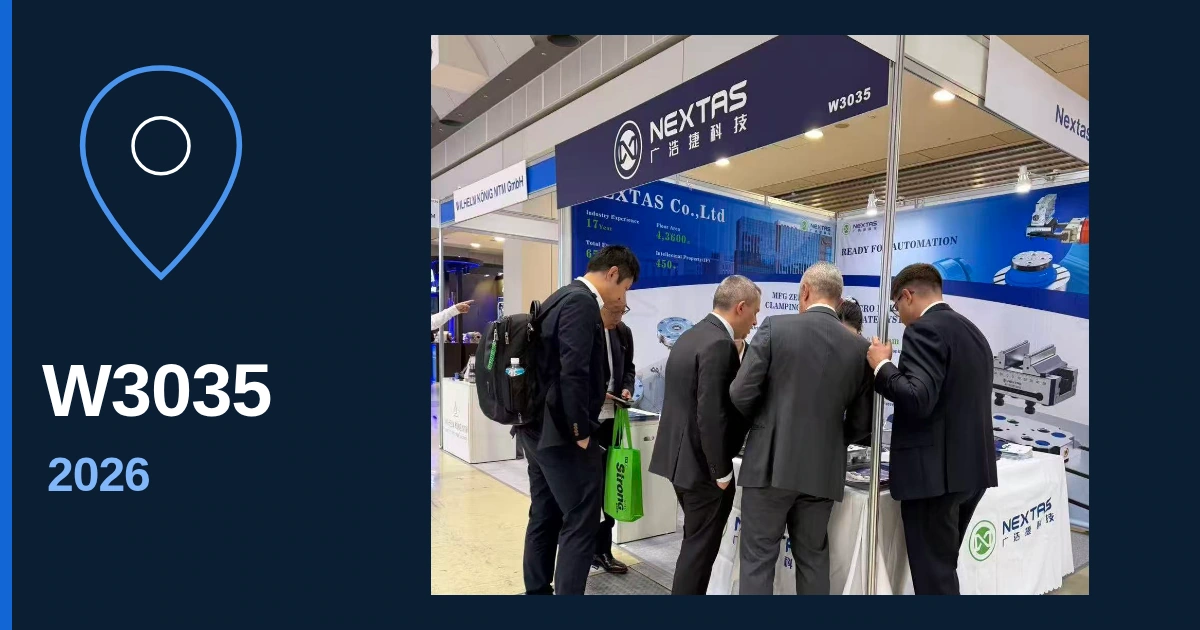
En directo desde JIMTOF | Estand NEXTAS W3035
Tokyo Big Sight, pabellón oeste 3: demos de punto cero y neumática en la mesa, fotos del estand y un Short.
Leer más →
Biblioteca de ingeniería NEXTAS
Compare el punto cero, las mordazas y los casos de taller con su máquina, su pieza y el tiempo de cambio antes de pedir.
Archivo de guías
Esta búsqueda y los botones de tema filtran el archivo de guías de abajo. No filtran los casos.
76 guías en total
Guías de selección

Una interfaz común de punto cero permite preparar el siguiente utillaje fuera de la máquina. Compare módulos receptores y placas según la máquina, el tamaño del utillaje y el proceso de cambio.
Leer la guía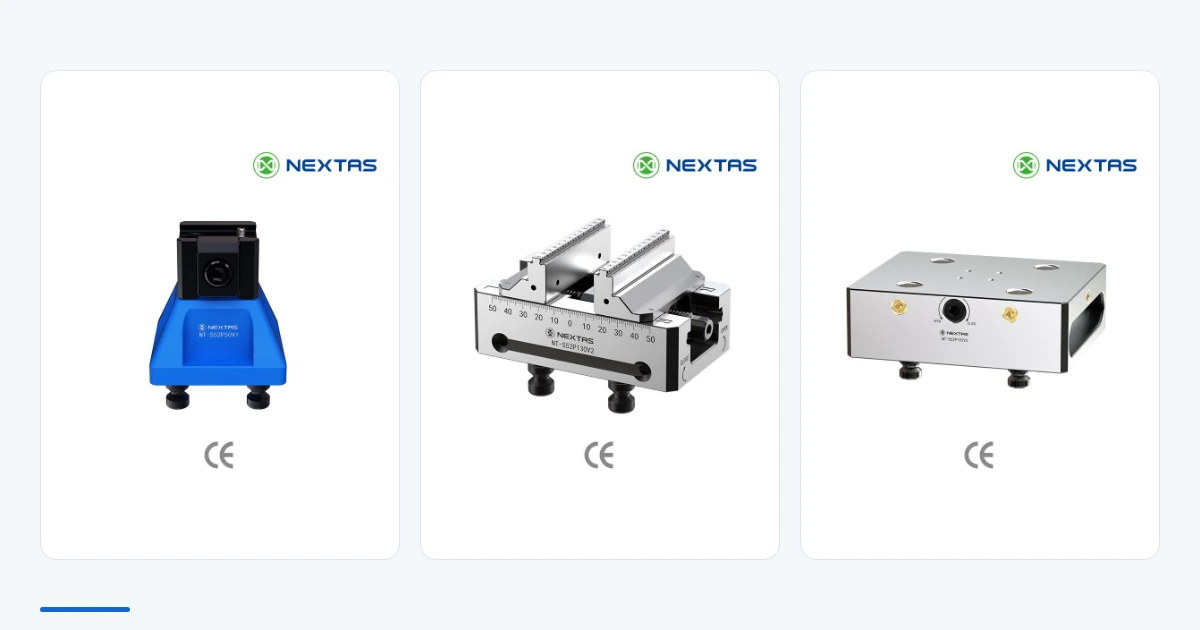
La pieza y la secuencia de mecanizado orientan la elección entre mordaza, cola de milano y utillaje especial. La base de punto cero resuelve la conexión del utillaje a la máquina y su reposicionamiento tras el cambio.
Leer la guía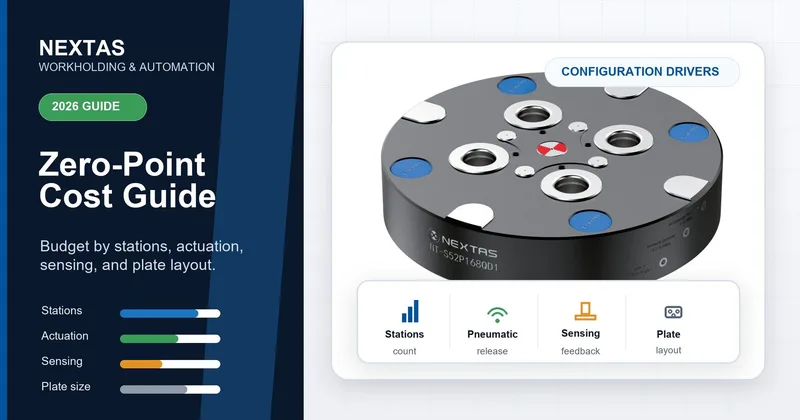
Conozca qué determina el coste de receptores, placas, interfaces e instalación. Los datos de máquina, el número de palés y el objetivo de producción permiten empezar a preparar un presupuesto.
Leer la guíaMontajes publicados
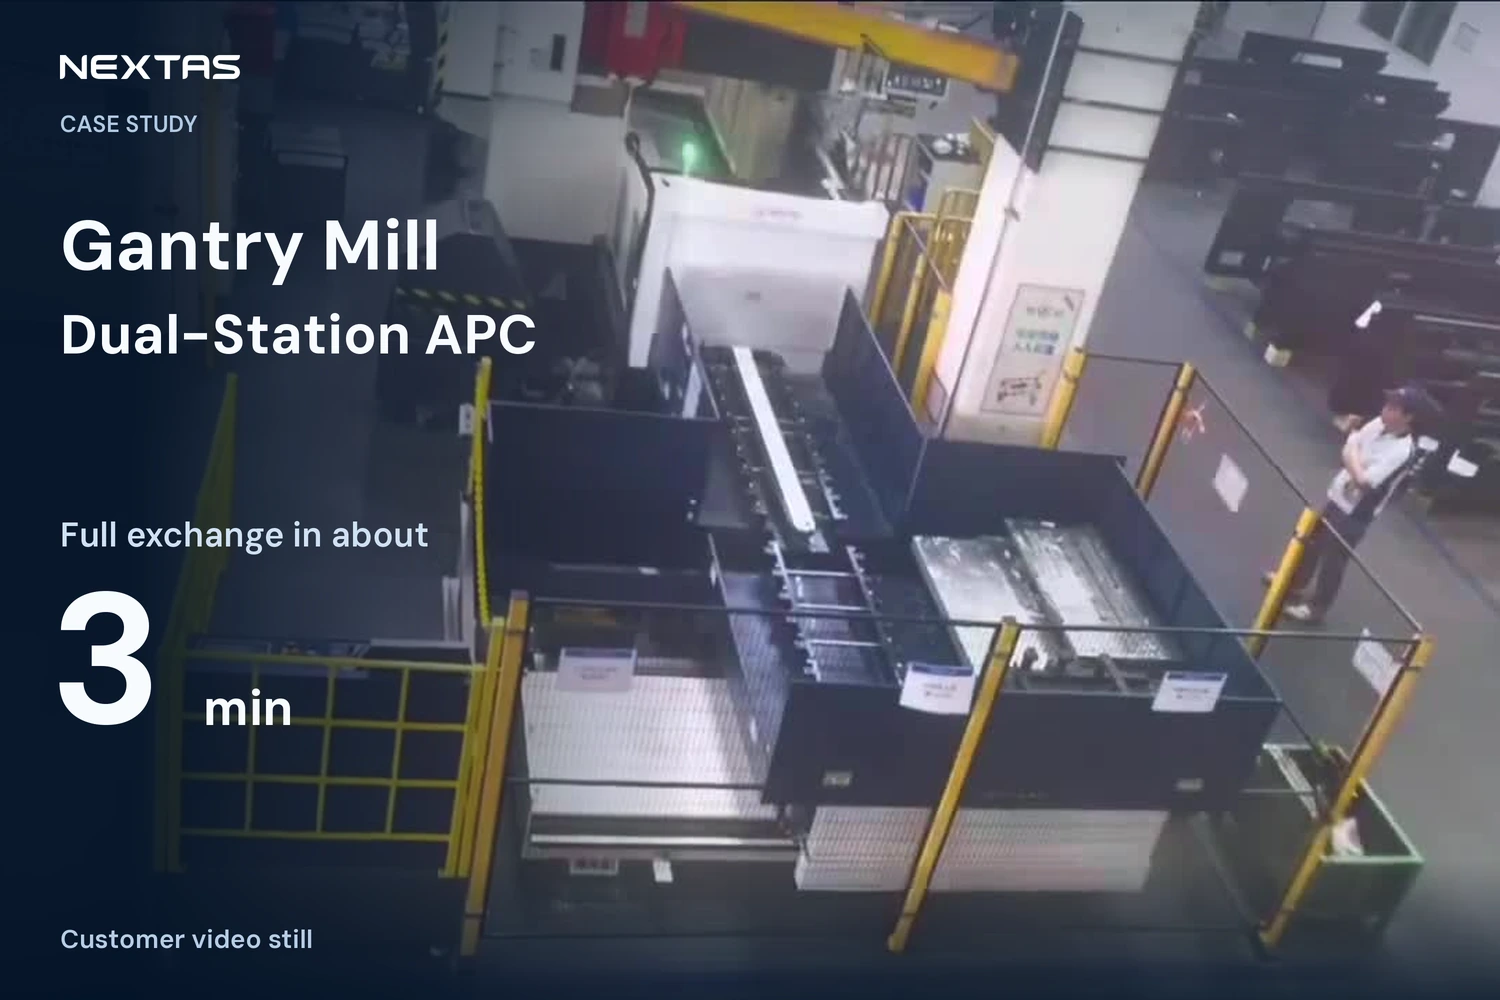
La tabla sitúa el cambio con grúa y amarre en 15–45 minutos, y el intercambio de doble estación en unos 3 minutos. El vídeo está acelerado.
Leer el caso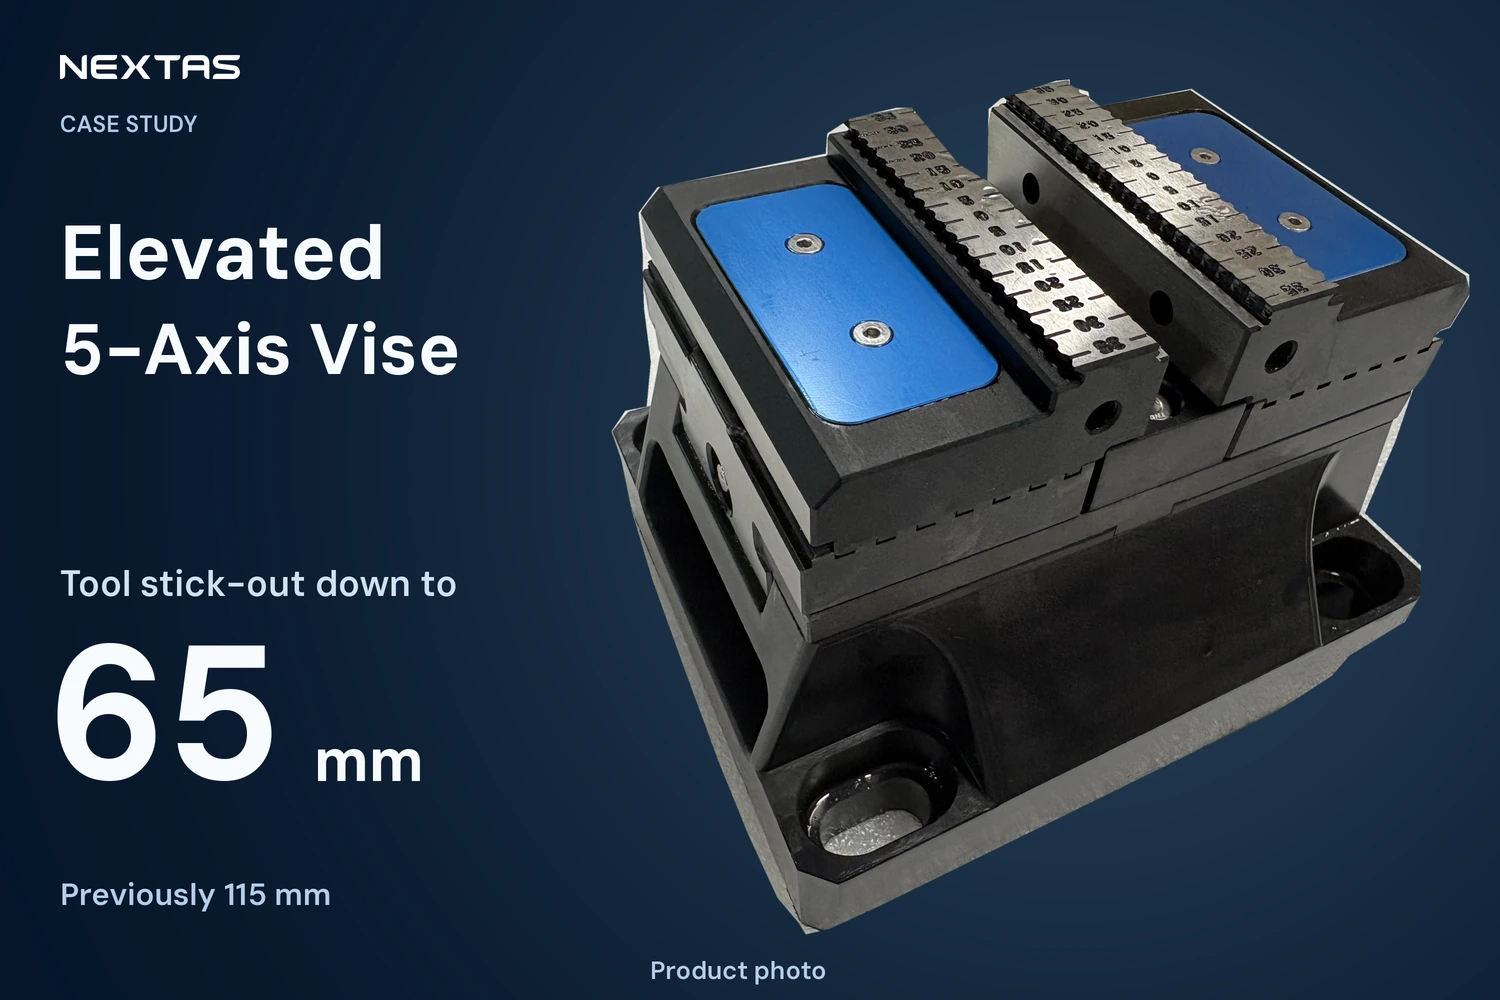
Una mordaza elevada 70 mm sustituyó el elevador apilado. La tabla deja el voladizo en 65 mm en lugar de 115 mm, y el avance de desbaste un 35 % más alto.
Leer el caso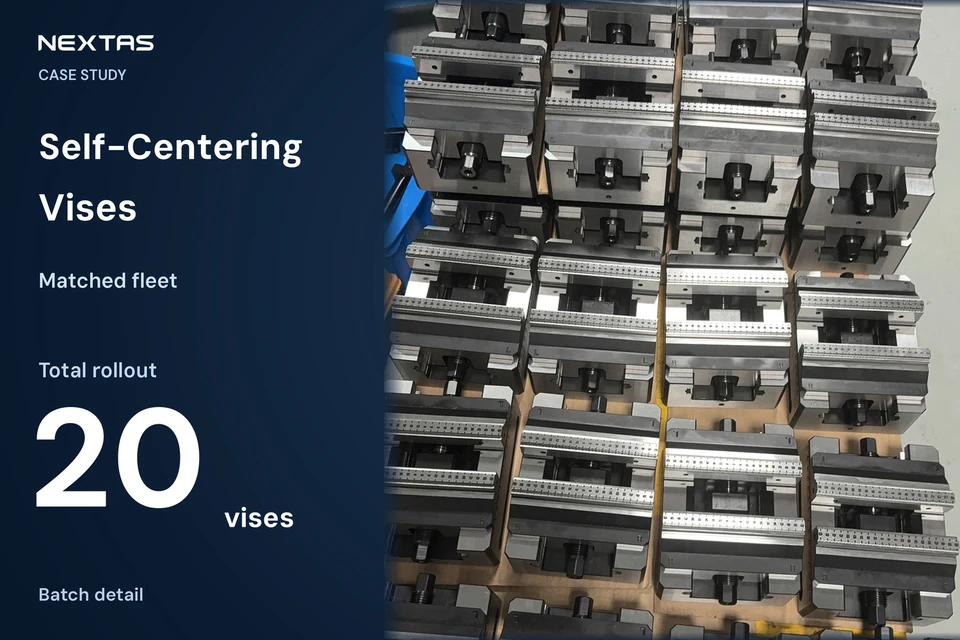
Un lote emparejado de 20 mordazas autocentrantes sujeta con una mordida de 3,5 mm. El artículo dice que el ahorro de material pagó la flota en menos de cuatro meses.
Leer el caso¿Ya tiene claros la máquina y la pieza? Envíe la pregunta de amarre desde la página de contacto.
Archivo completo
Guías 1–12 de 76 · Página 1 de 7
Tokyo Big Sight, pabellón oeste 3: demos de punto cero y neumática en la mesa, fotos del estand y un Short.
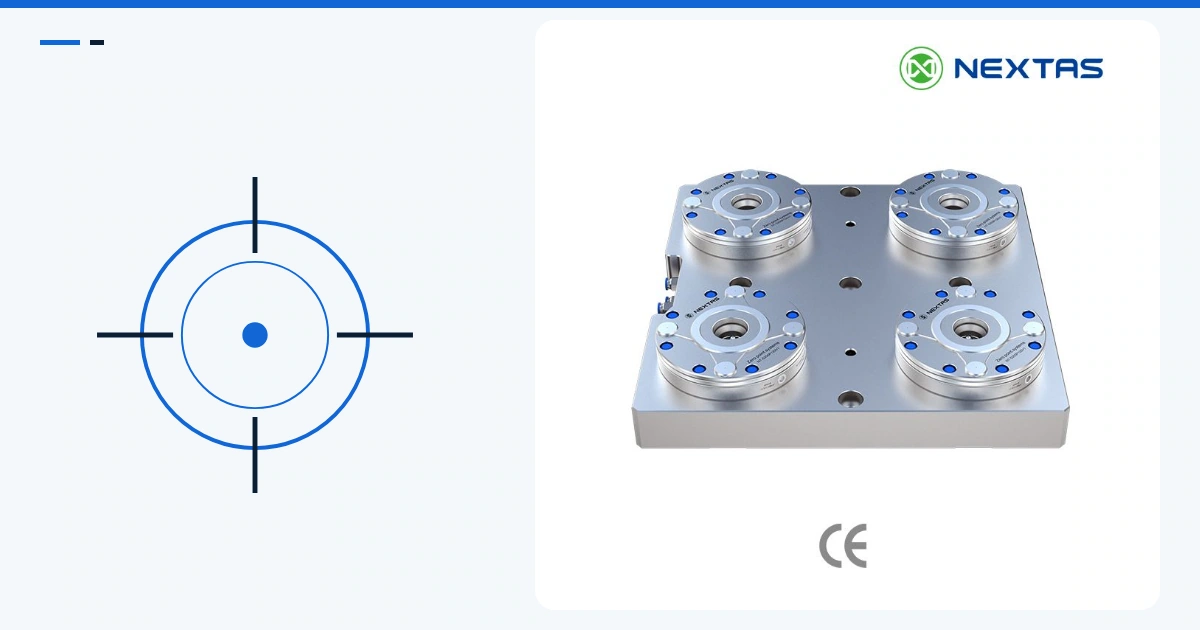
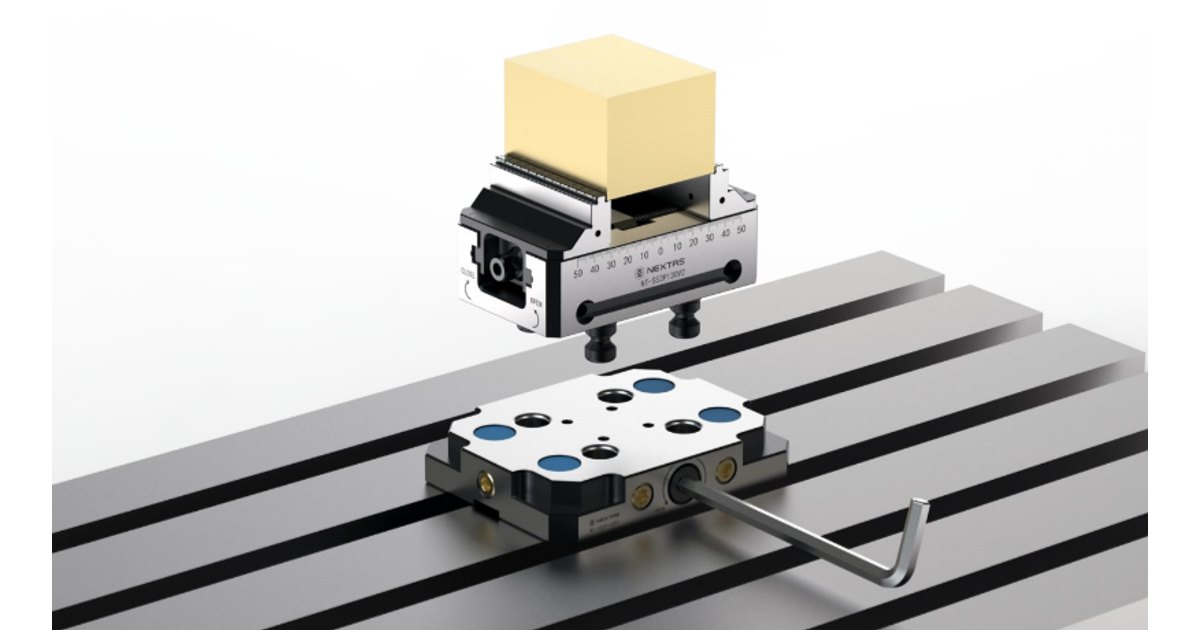
Un punto cero es la unión de cambio rápido que vuelve a sentar el utillaje en una base preparada. Un sistema de punto cero es esa unión más las piezas que tienen que coincidir con ella.
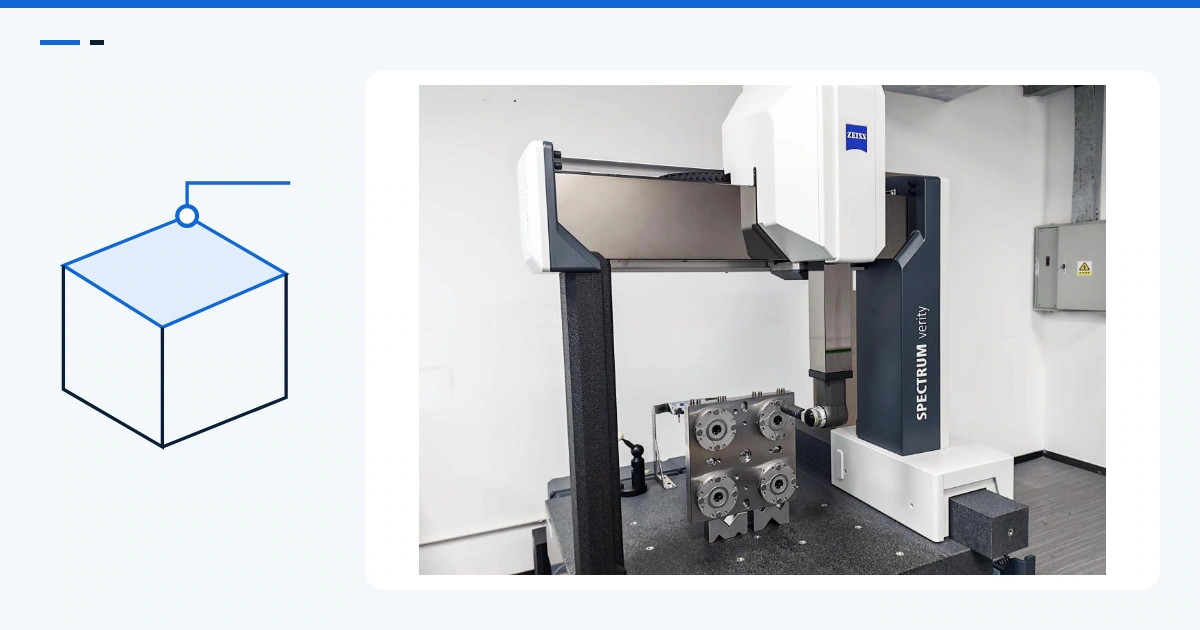
Un punto de referencia cero es el lugar físico que se nombra al fijar o comprobar la posición: escriba la cara, el apoyo, el agujero o el plano, no el amarre en su lugar.
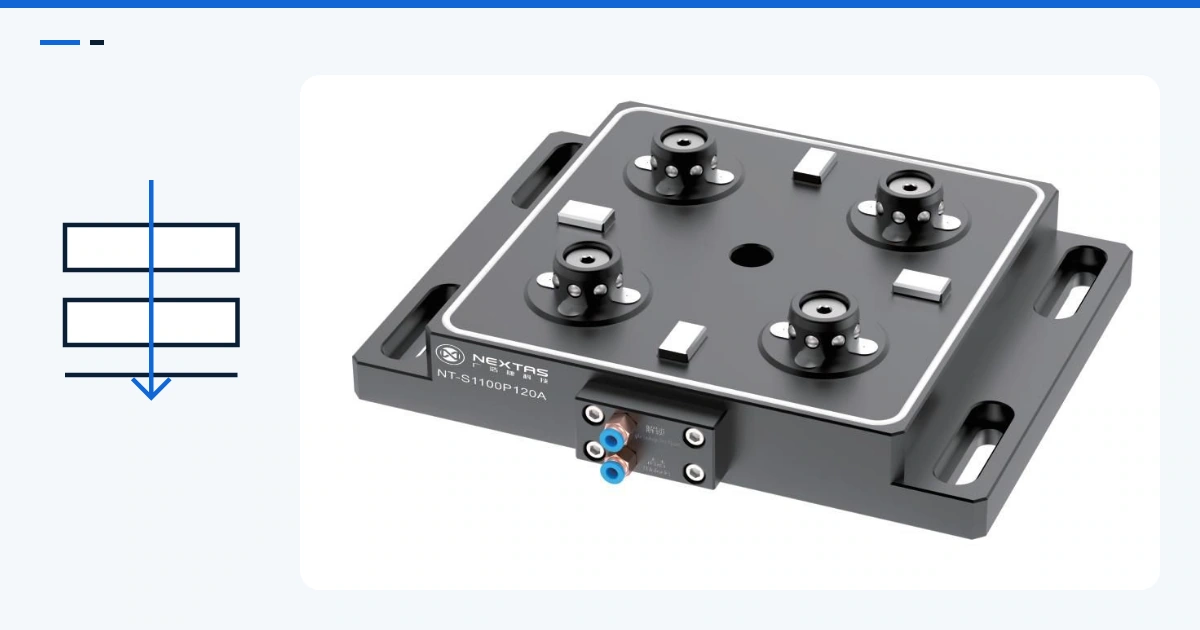
Un sistema de referencias es el conjunto de localización que devuelve una referencia: las caras desde las que se mide, el tiro hacia abajo y un tope de giro cuando el plano lo pide.
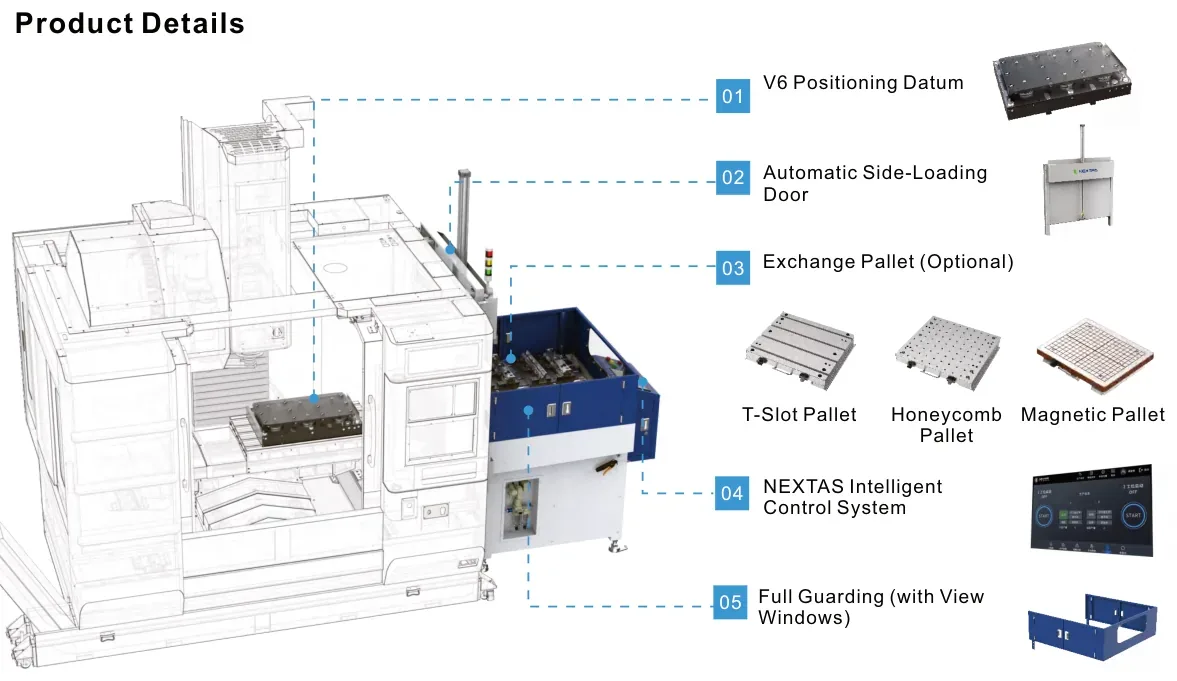
Un caso del catálogo presenta un aumento del 84 % en la productividad mensual y una reducción anual de costes de 456.000 RMB. Vea cómo funciona la preparación externa y cuándo conviene.
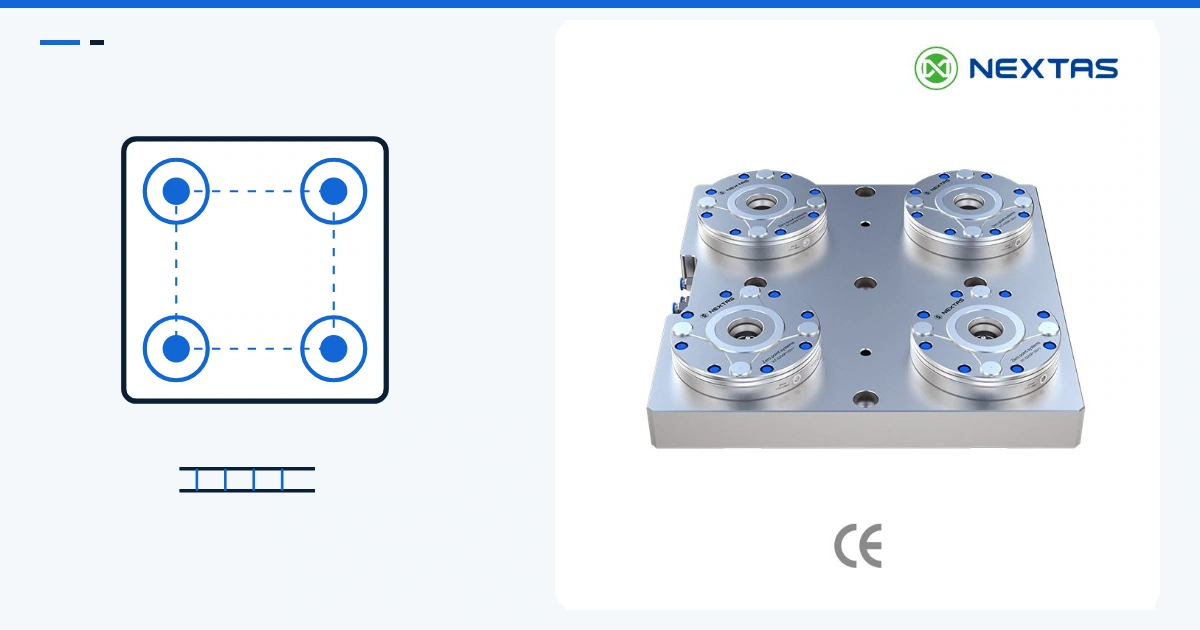
El robot asienta cuatro tirantes en cuatro receptores. Ese paso es el estándar que comparte cada máquina de la línea. El raíl solo transporta.
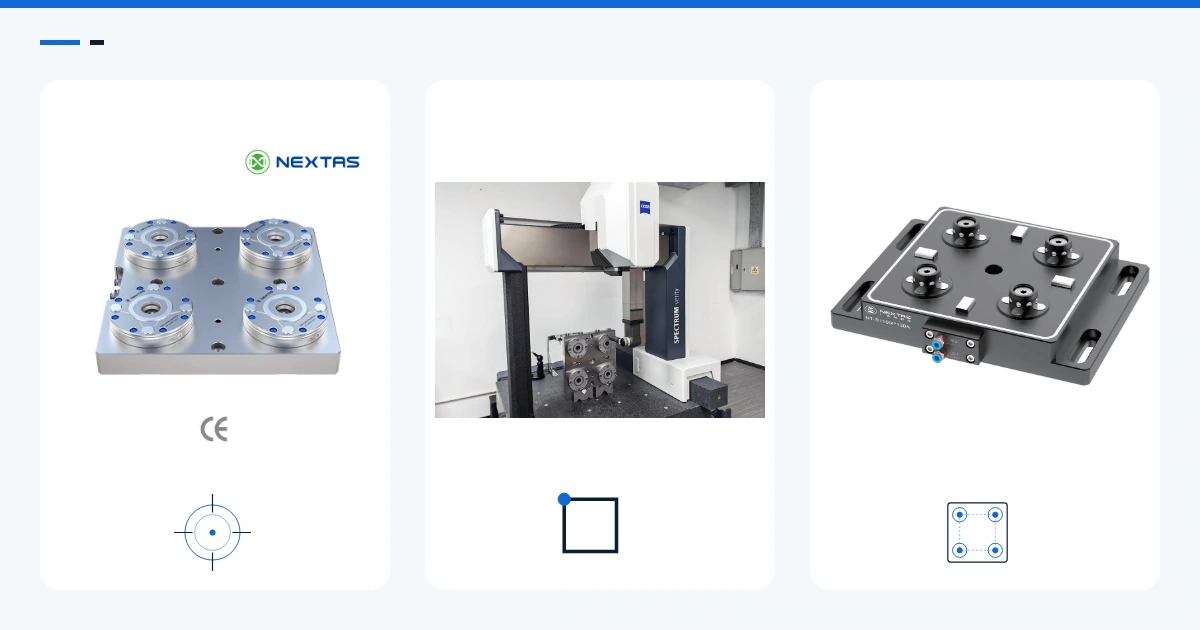
El punto cero reasienta el utillaje. La referencia cero es la cara o el taladro palpado. El sistema de referencias es el apoyo. Comparación y solicitud, aquí.
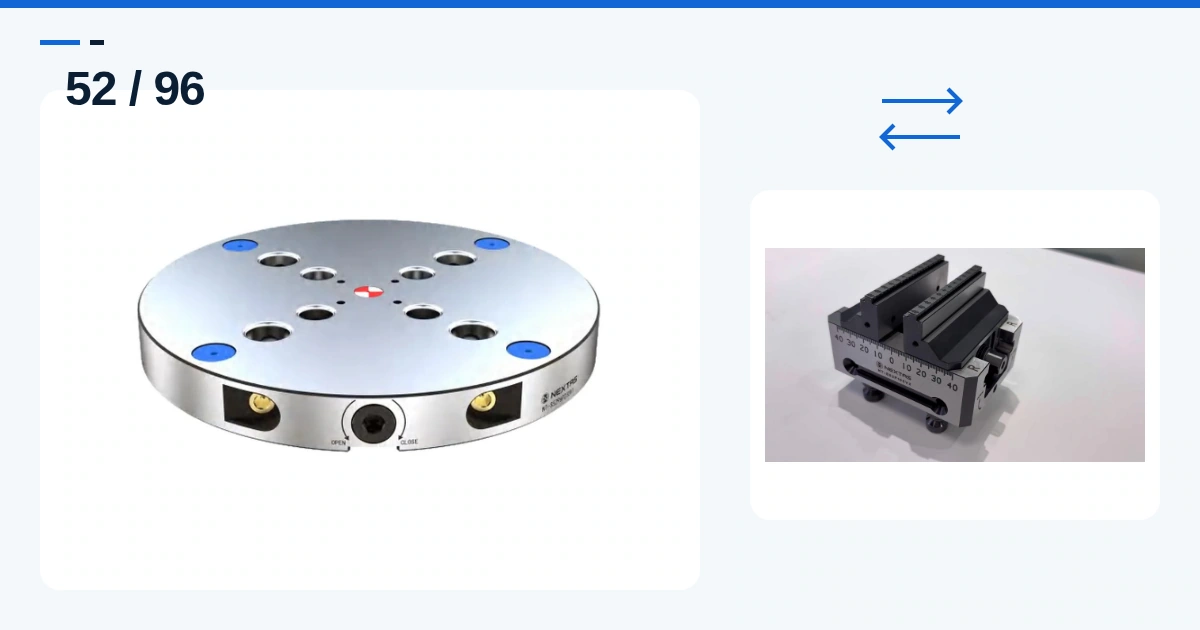
Vídeo de 30 segundos: la base se queda en la máquina. La llave bloquea la mordaza pequeña y luego la grande. El tirante 52 entra en el asiento 52; el 96, en el 96.
Compare Jergens Ball Lock y punto cero: accionamiento, repetibilidad, fuerza, automatización y adaptación antes de elegir una interfaz CNC.
Calcule las alturas entre las caras de referencia acopladas y compruebe todos los movimientos de máquina y herramienta, incluidos el cambio y la inclinación.
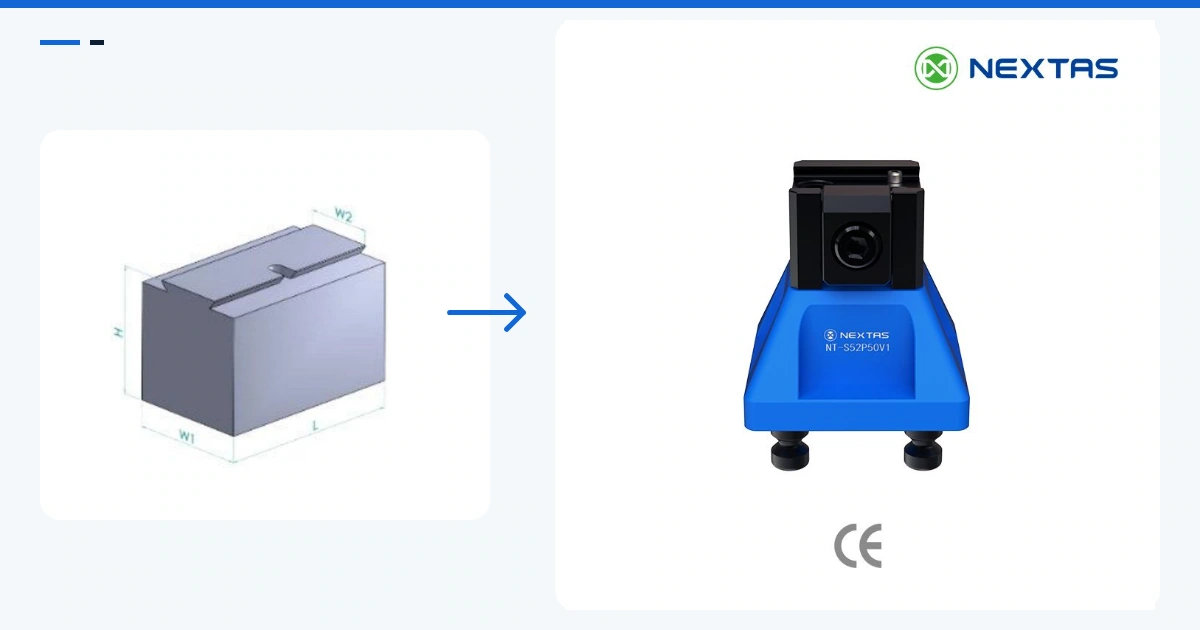
Prepare la espiga de cola de milano con el sobrematerial, los flancos, la secuencia de mecanizado y la inspección sobre pasadores adecuados.
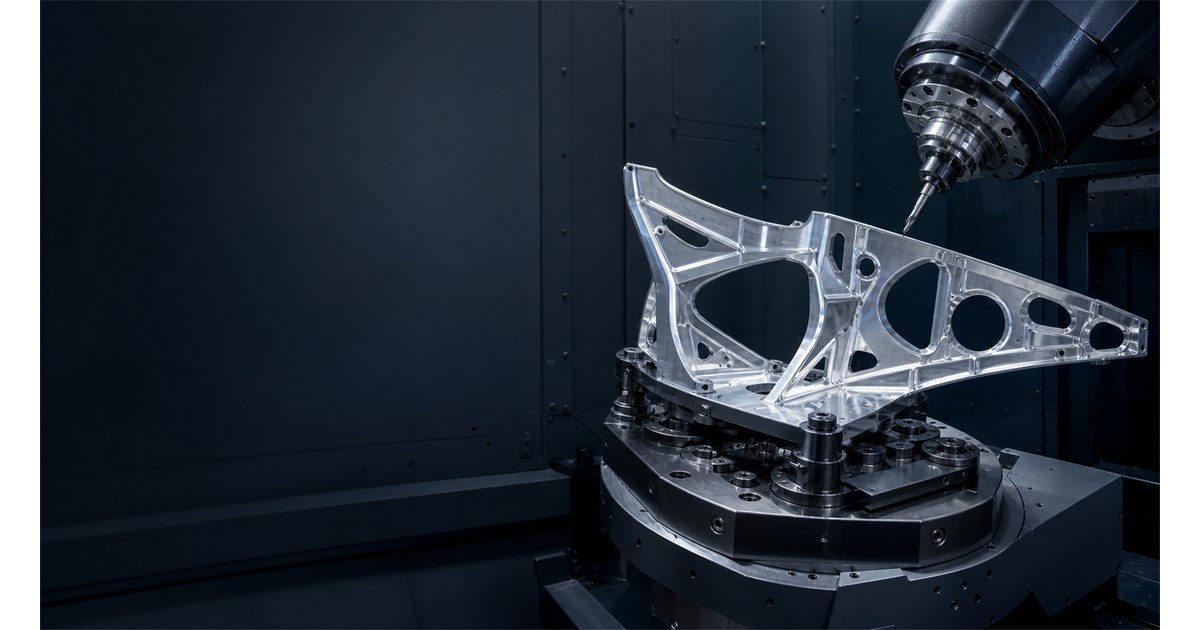
Revise apoyos, cargas de amarre y deformación de paredes delgadas. Acuerde el método de medición y los límites de aceptación antes de liberar el útil y la serie.
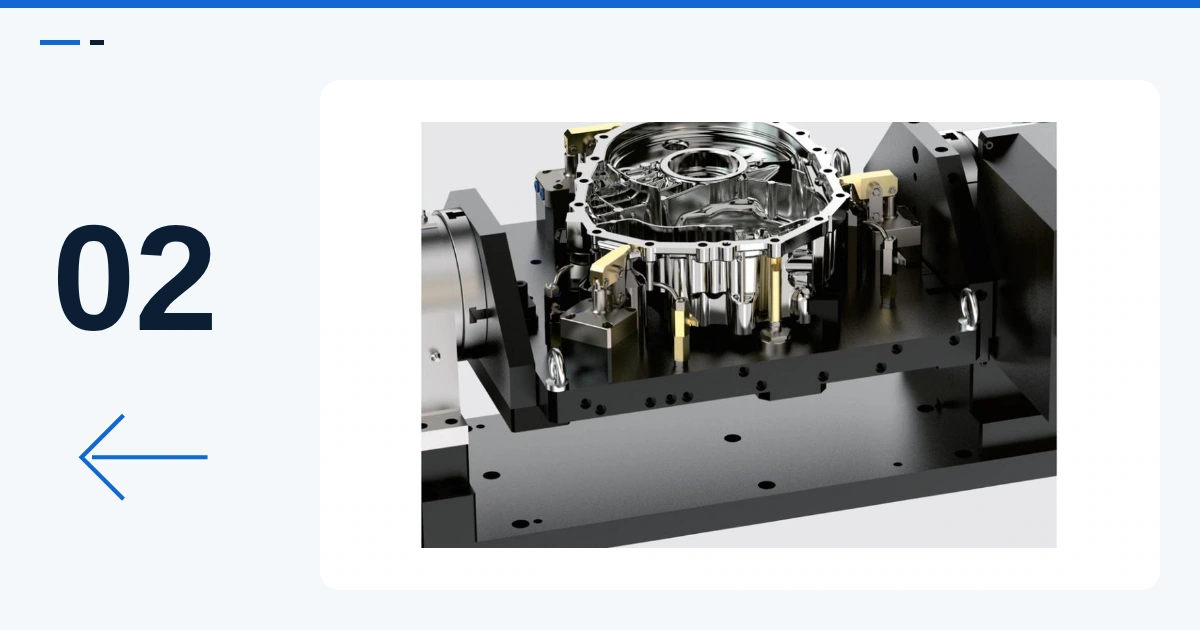
Posicione la segunda operación en las caras y los agujeros de la primera. Amarre sobre apoyos, combine pasadores cilíndrico y romboidal y compruebe la recuperación elástica.
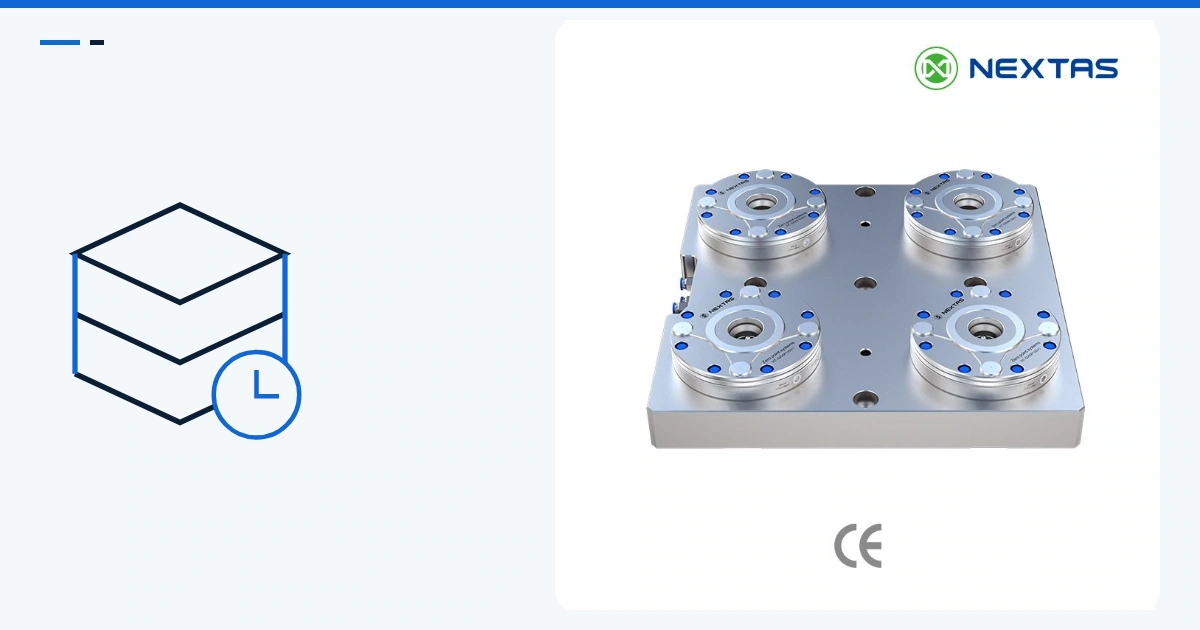
Prepare los repuestos de punto cero según el módulo y el riesgo de parada. Confirme referencias, plazos ofertados y comprobaciones tras la sustitución.
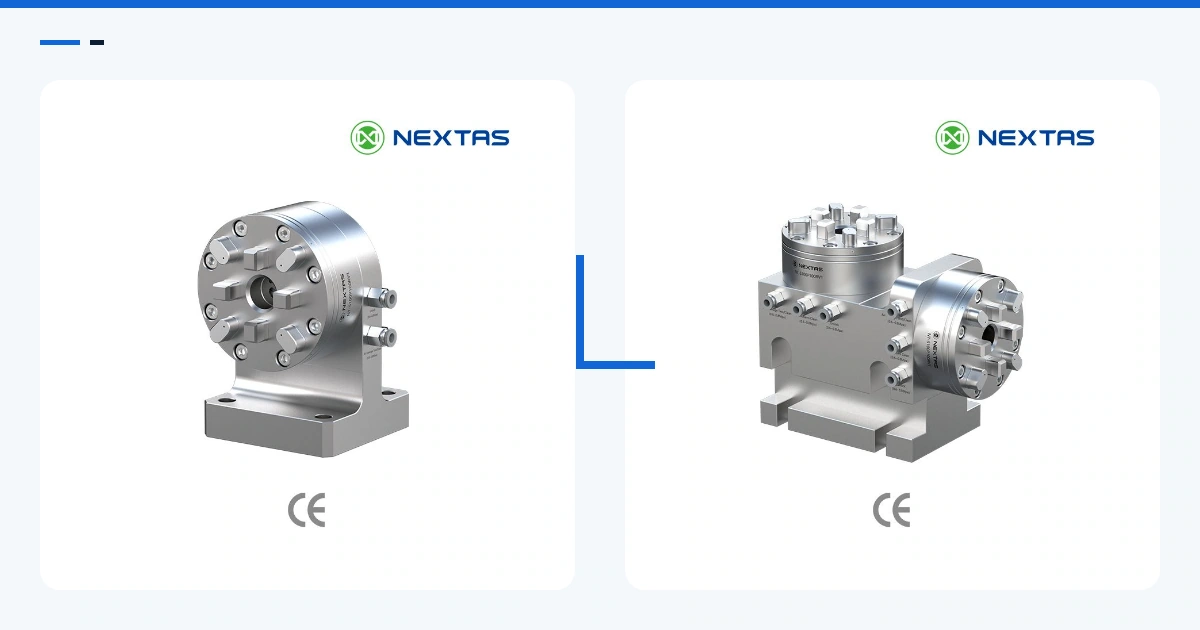
Compare los mandriles R-Series lateral vertical y en ángulo recto según su orientación, masa, aire e interfaz. Confirme los planos y las cargas antes de pedir.
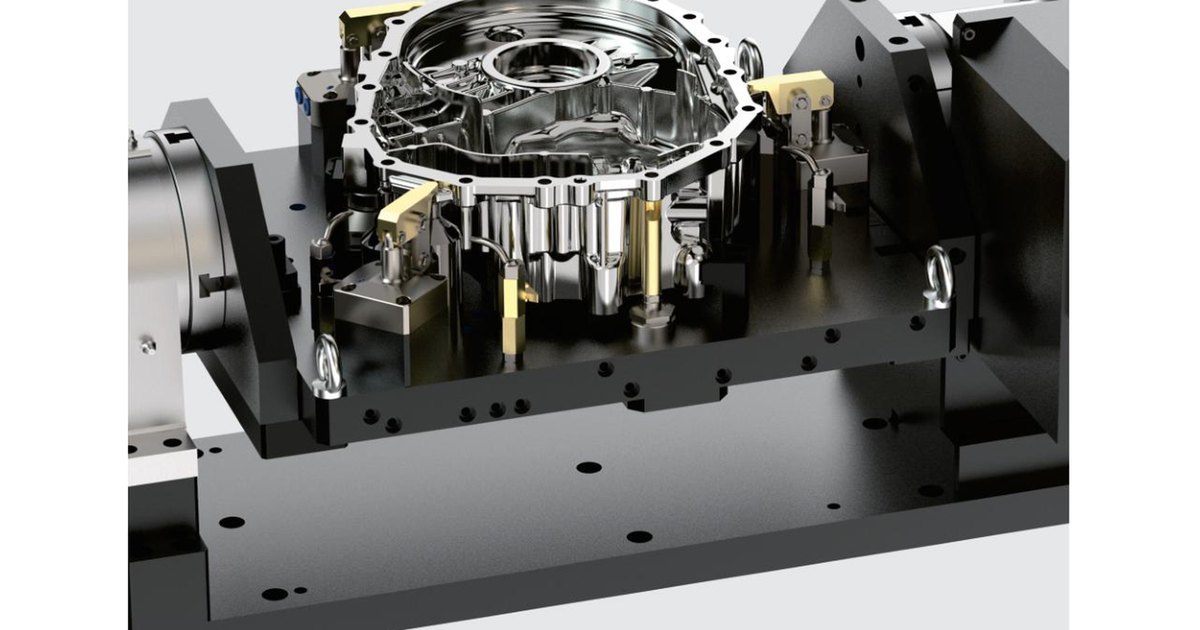
Un modelo de pieza o fotos claras bastan para comenzar. Añada la máquina y el objetivo de producción para revisar cómo localizar, apoyar y sujetar la pieza. La secuencia, la presión y las conexiones rotativas se desarrollan con usted y se confirman para la oferta.
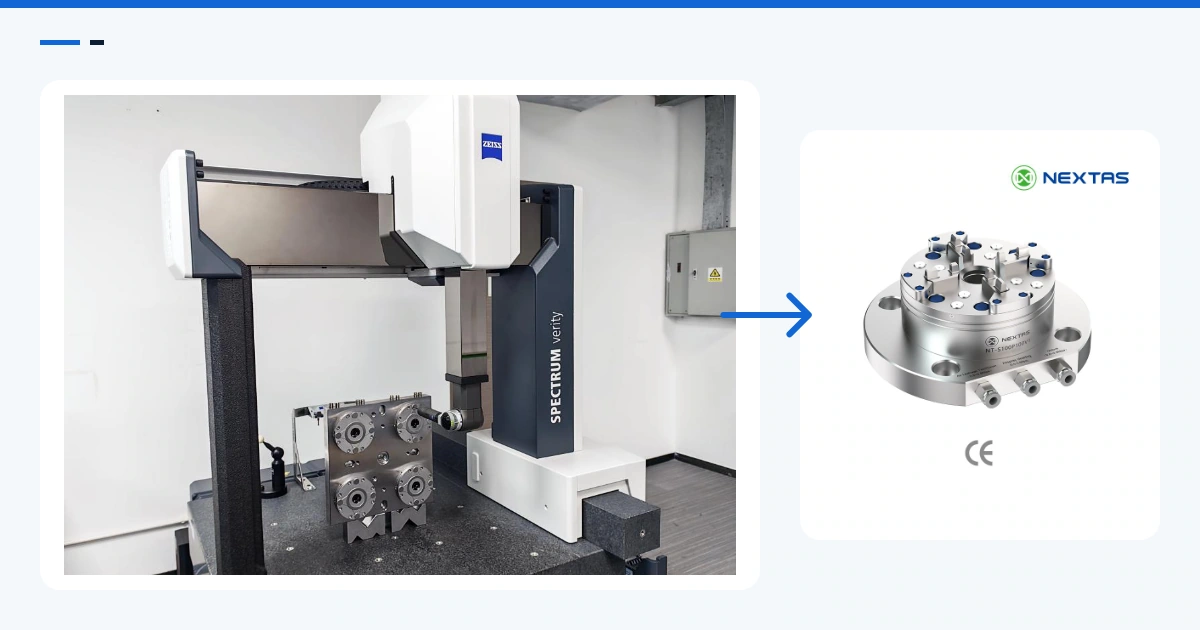
Planifique referencias entre hilo, penetración y MMC. Revise interfaces, alineación, compensaciones medidas, incertidumbre y pruebas de aceptación.
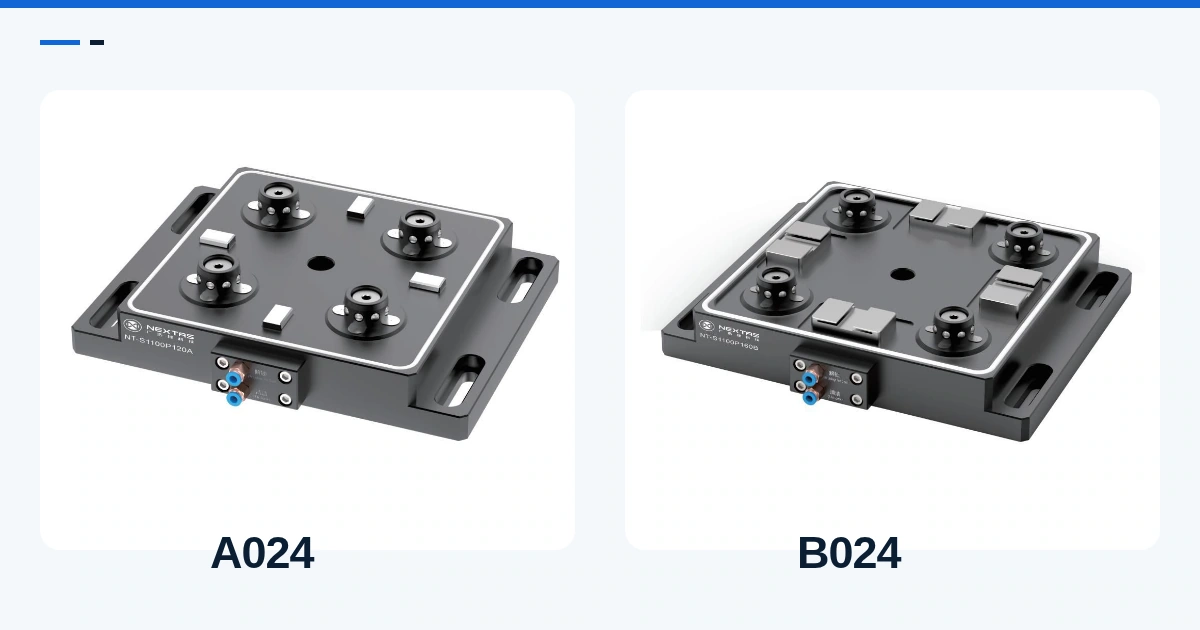
Elija el cuerpo A024 o B024 y su palé correspondiente para el cambio robotizado de utillajes. Compare dimensiones de la base, distancia entre contactos, centro de gravedad y espacio en la máquina para solicitar la configuración adecuada.
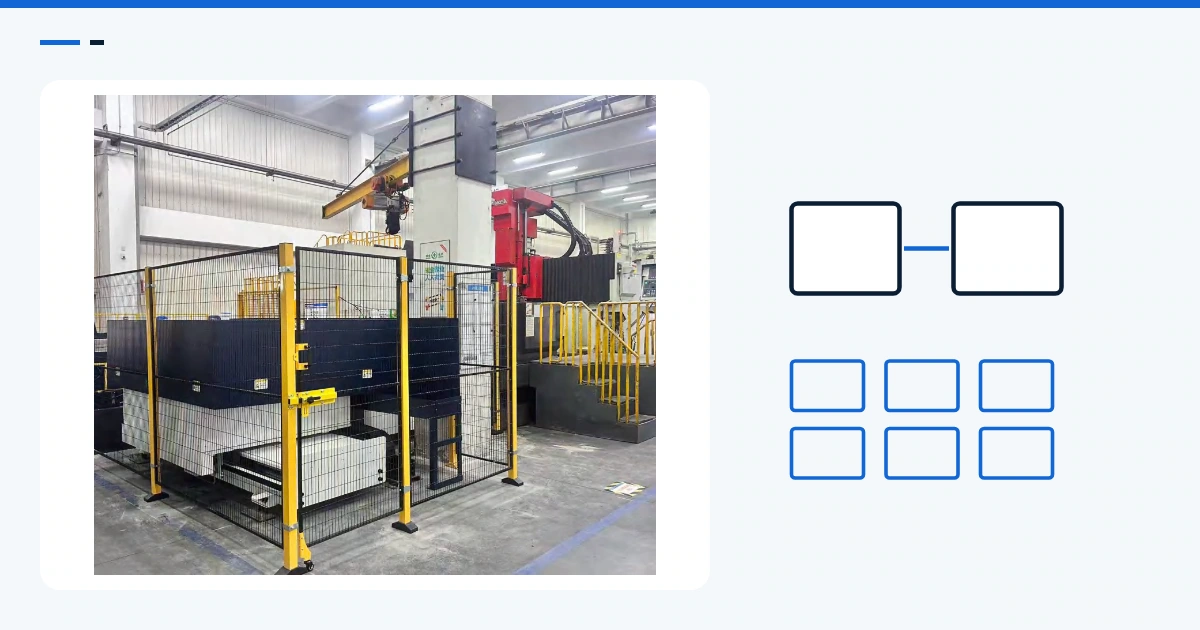
La elección depende de cuánto trabajo debe esperar junto a la máquina. Un cambiador de dos palés puede bastar para un trabajo repetitivo; un almacén de palés permite preparar una mezcla más amplia. Compare tiempos de ciclo, utillajes disponibles y cuántos trabajos necesita tener listos.
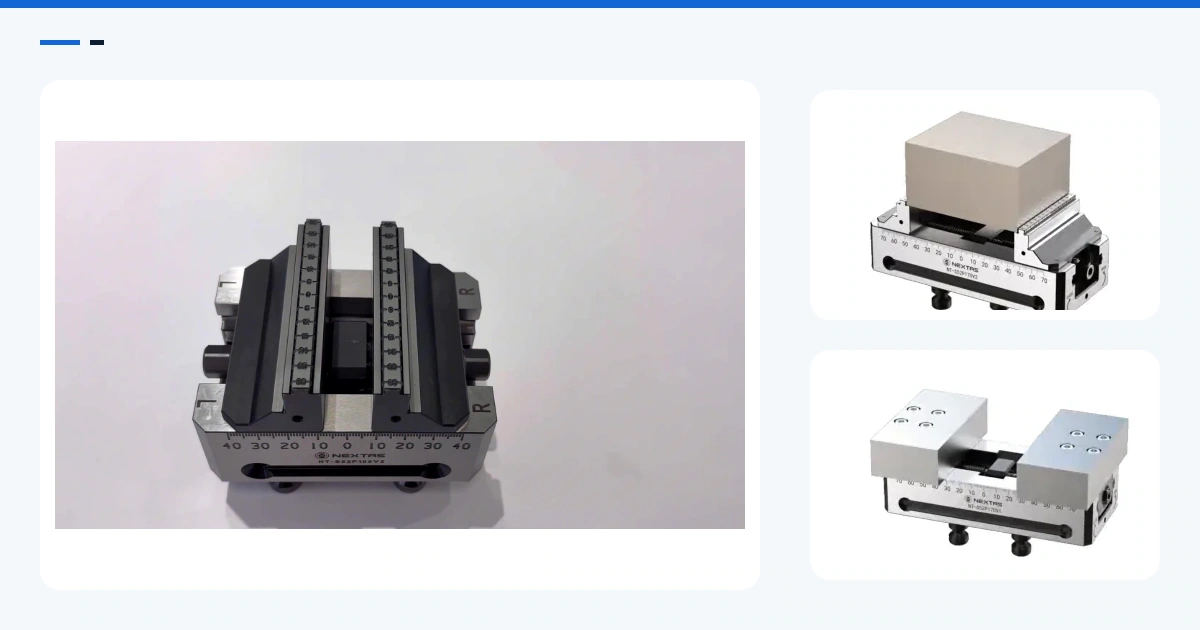
Compare el contacto de las garras según el material, el corte y las superficies que debe proteger. Los datos del bruto permiten empezar a recomendar una solución.
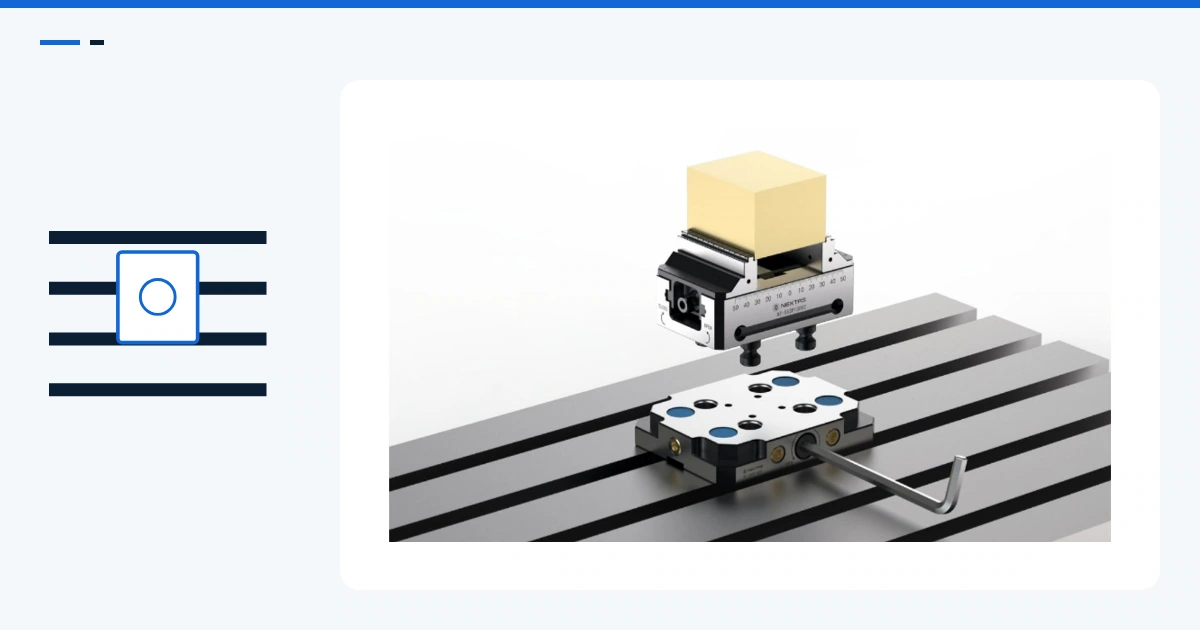
Compare receptores en ranuras en T, subplaca completa y placa reticulada para adaptar punto cero. Revise altura libre, virutas y variedad de trabajos.
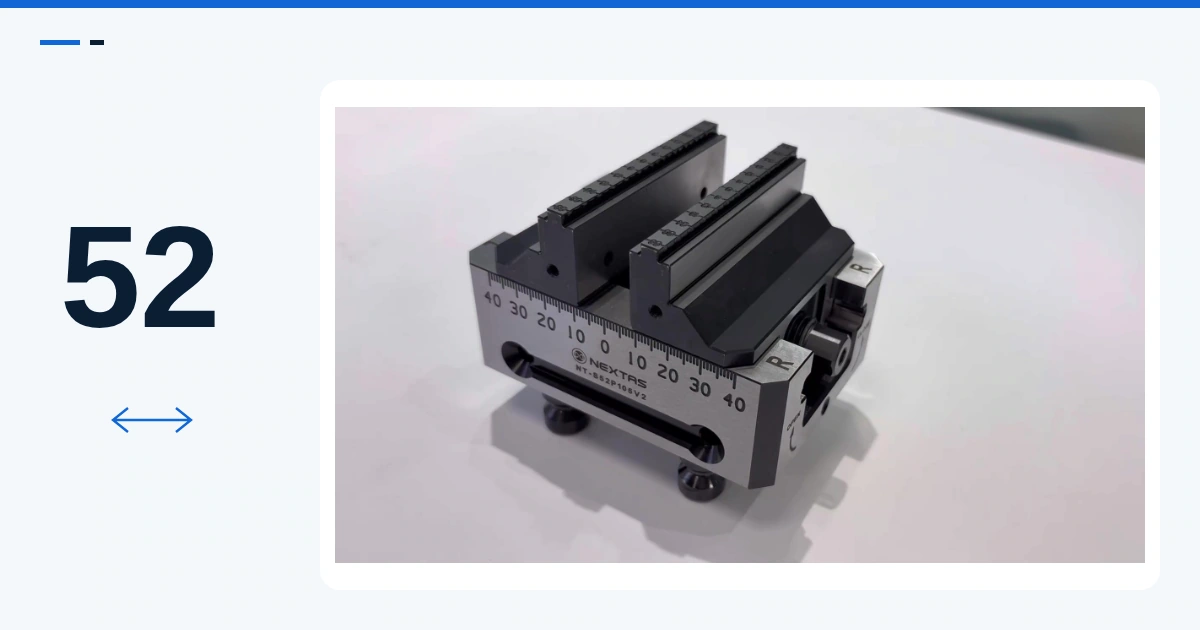
Compare los cuatro tamaños de mordaza S52 según la apertura, longitud, peso y garras. Compruebe el bruto y el espacio de montaje antes de elegir NT-S52P105V2 o un modelo más largo.
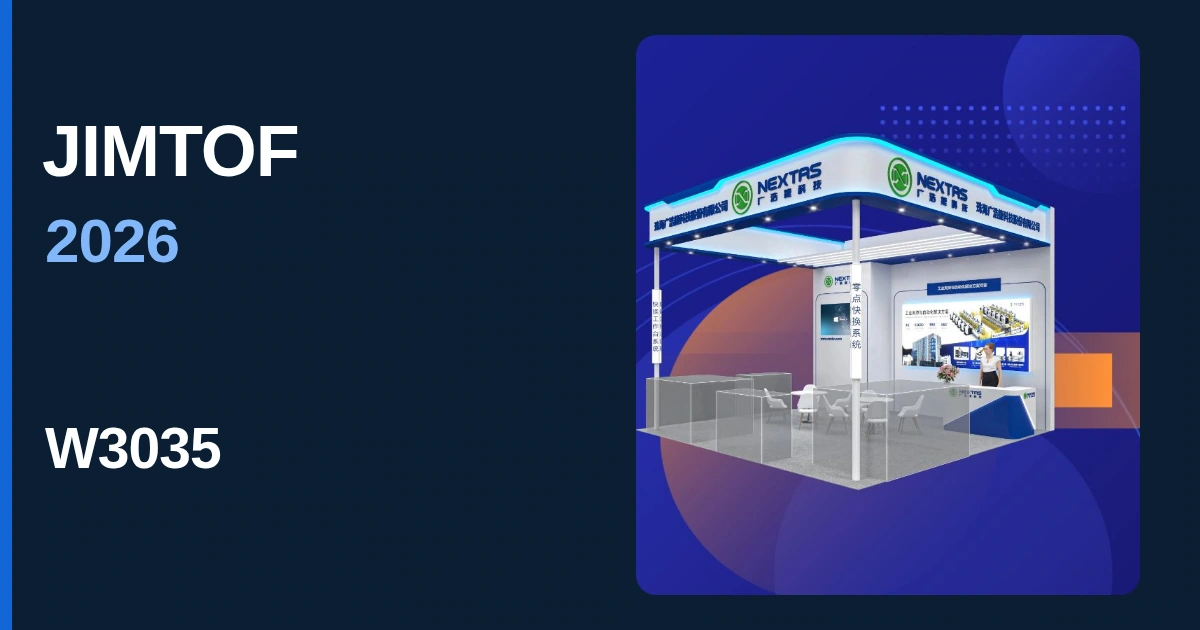
Compare los receptores y placas de punto cero presentados en el estand NEXTAS W3035 de JIMTOF 2026. Envíe el plano de su máquina para revisar una configuración y oferta adecuadas.
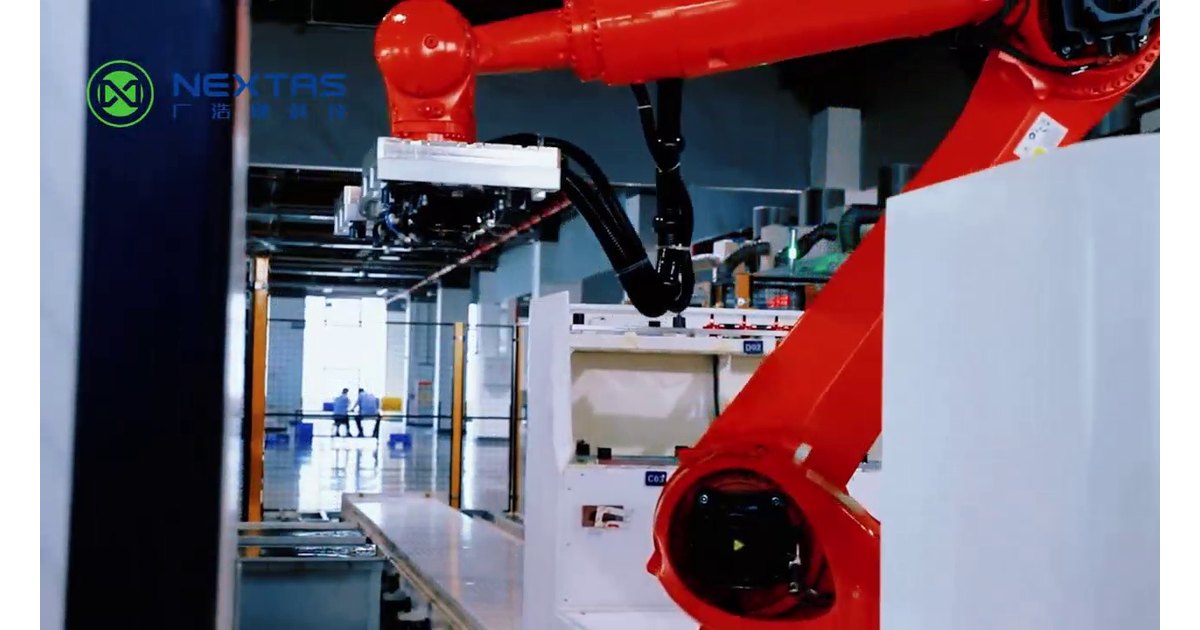
Planifique la transferencia de palés del AGV al robot y al CNC. Revise apoyo, agarre, asiento en máquina y retorno antes de elegir el equipo.
Vea cómo el plano, el acabado, la inspección, la cantidad y el alcance de entrega cambian el precio de un prototipo CNC, y cómo preparar una solicitud de oferta (RFQ) comparable.
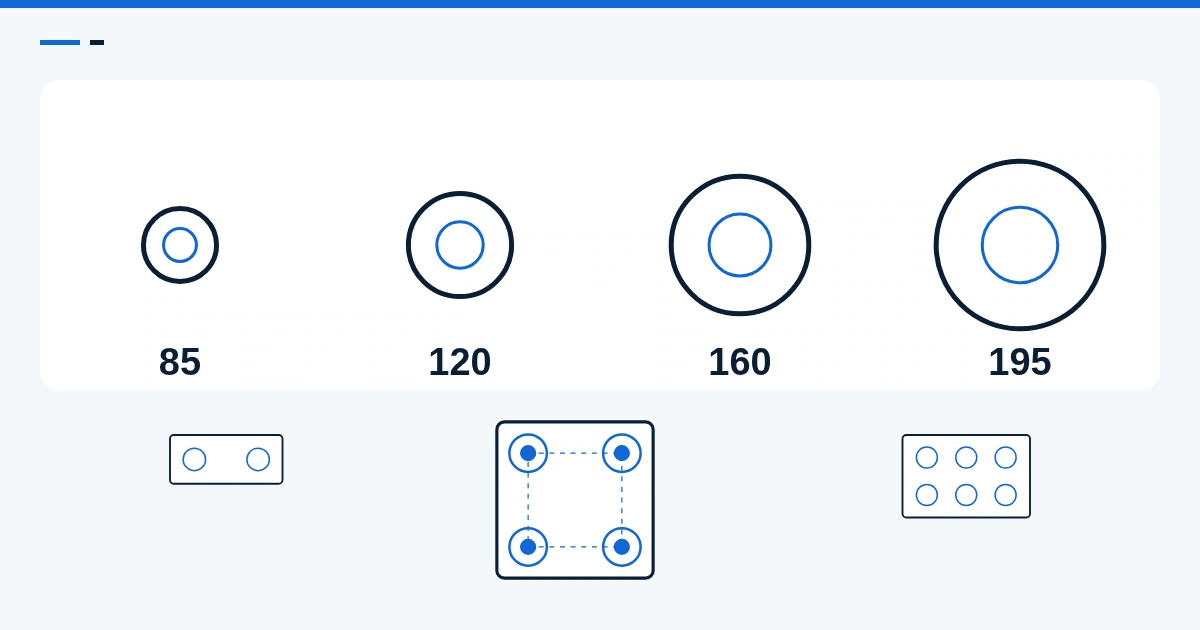
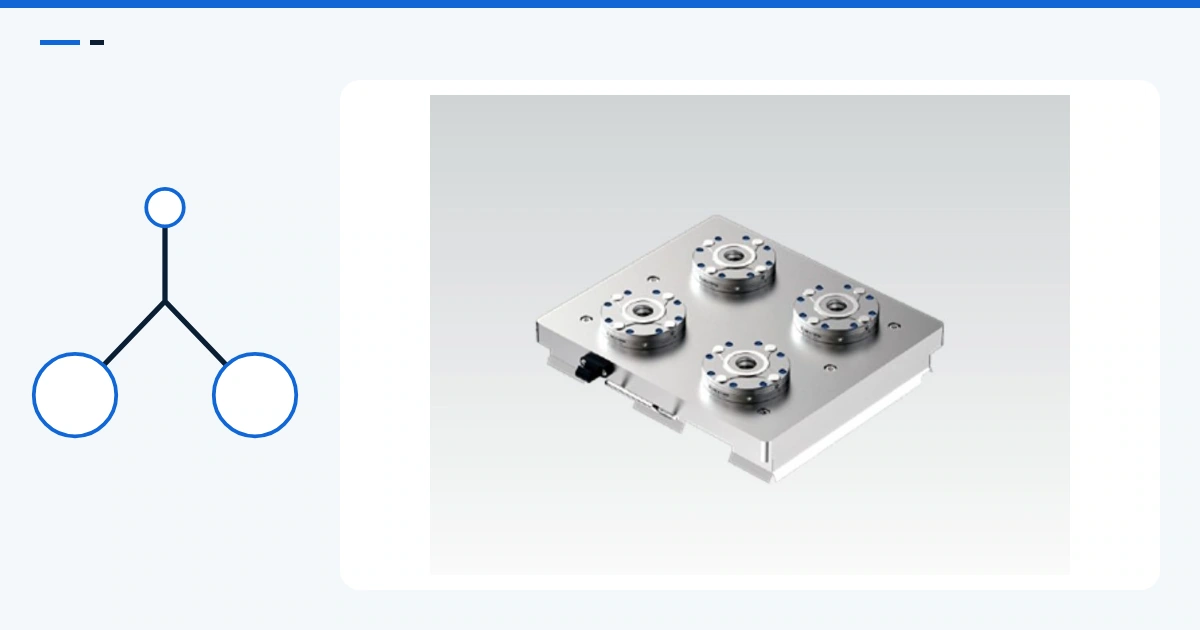
Elija tamaño y cantidad de receptores de punto cero para su utillaje. Compare 85, 120, 160 y 195 mm según la carga, los apoyos y los planos.
Un manómetro de pared a 6 bar no dice si cuatro mordazas cierran en 0,3 segundos. Tres números, y al final mida en la toma del utillaje.
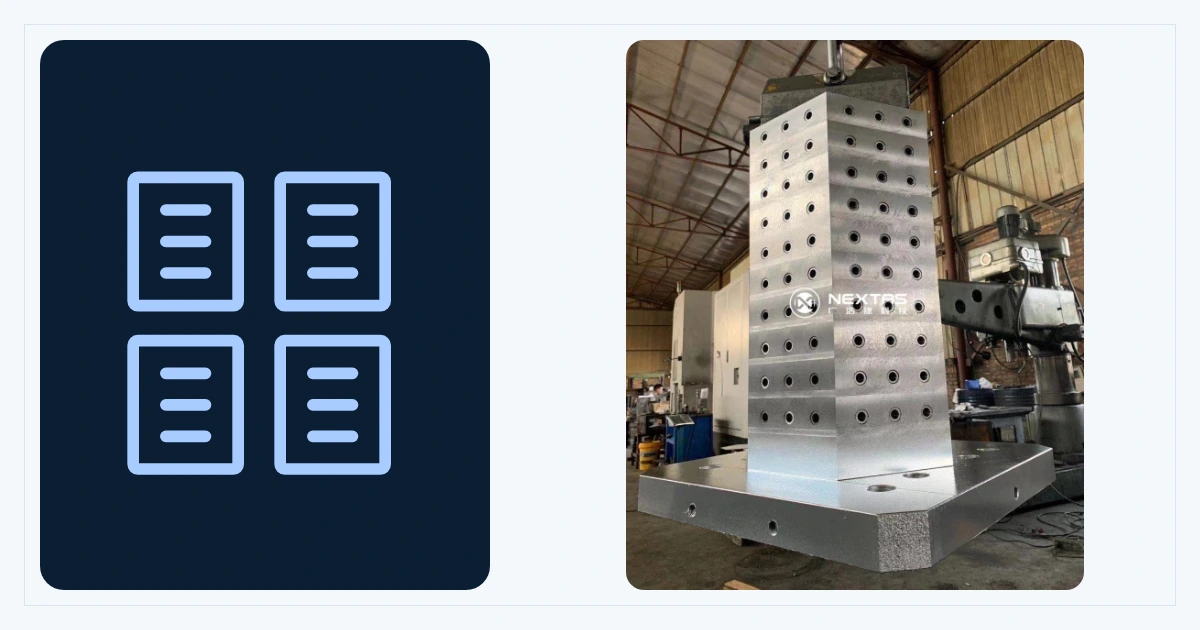
Planifique varias caras de utillaje sobre un solo palé CNC. Compare columnas de cuatro, seis y ocho lados y revise el montaje, la masa en carga y el acceso de herramientas para elegir la disposición de sus piezas.
Plantee su presupuesto desde el principio. Junto con la pieza, la máquina y el objetivo de producción, ayuda a definir un útil viable. Estas preguntas permiten comparar qué incluye cada proveedor en ingeniería, inspección y entrega.
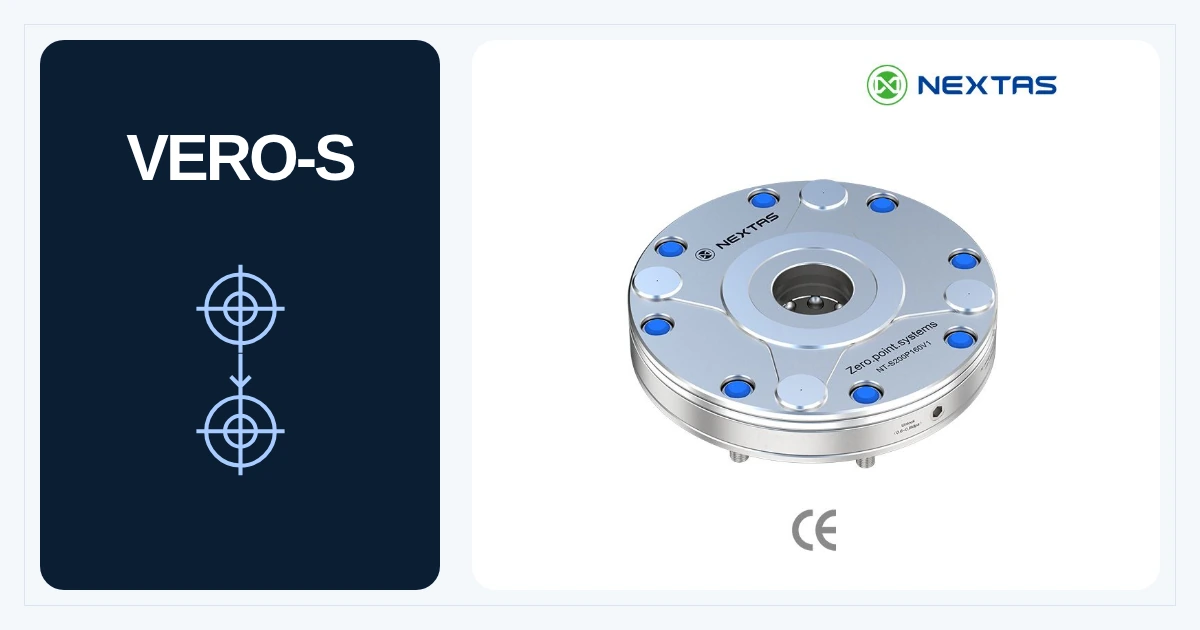
Si estudia una opción NEXTAS para un montaje VERO-S existente, empiece por los detalles del receptor y los tirantes. Ayudan a definir las interfaces que deben comprobarse y el alcance de la propuesta, tanto para un segundo proveedor como para una adaptación o un nuevo diseño de palés.
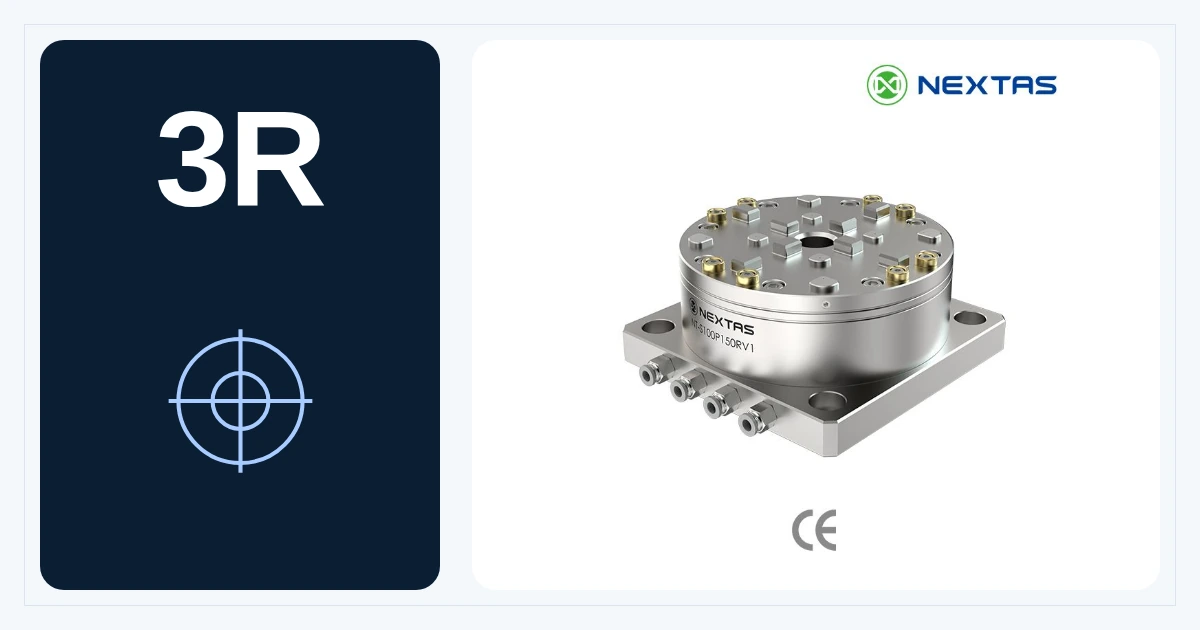
Puede iniciar la consulta con la referencia del portapiezas o fotos claras del utillaje existente. Las usamos para identificar la familia, el tirante y las caras de montaje antes de acotar las opciones. ITS 50 pertenece a EROWA y requiere una comprobación de interfaz separada de los utillajes System 3R.
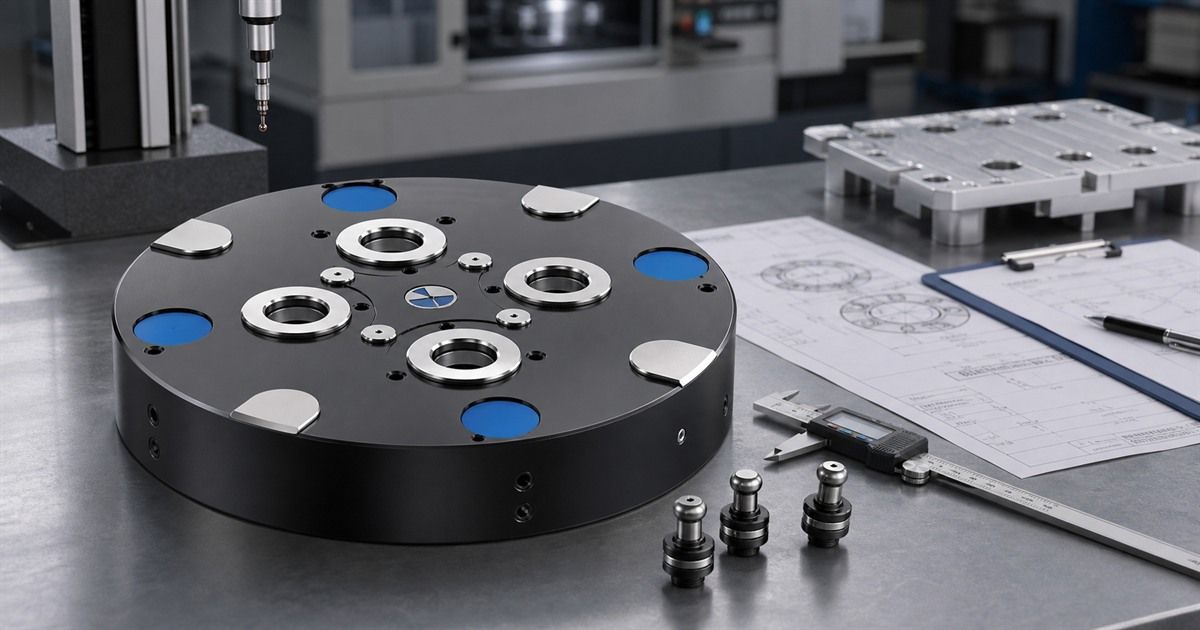
Evalúe proveedores de punto cero por especificaciones, inspección, soporte de ingeniería, oferta comparable, integración y datos de RFQ.
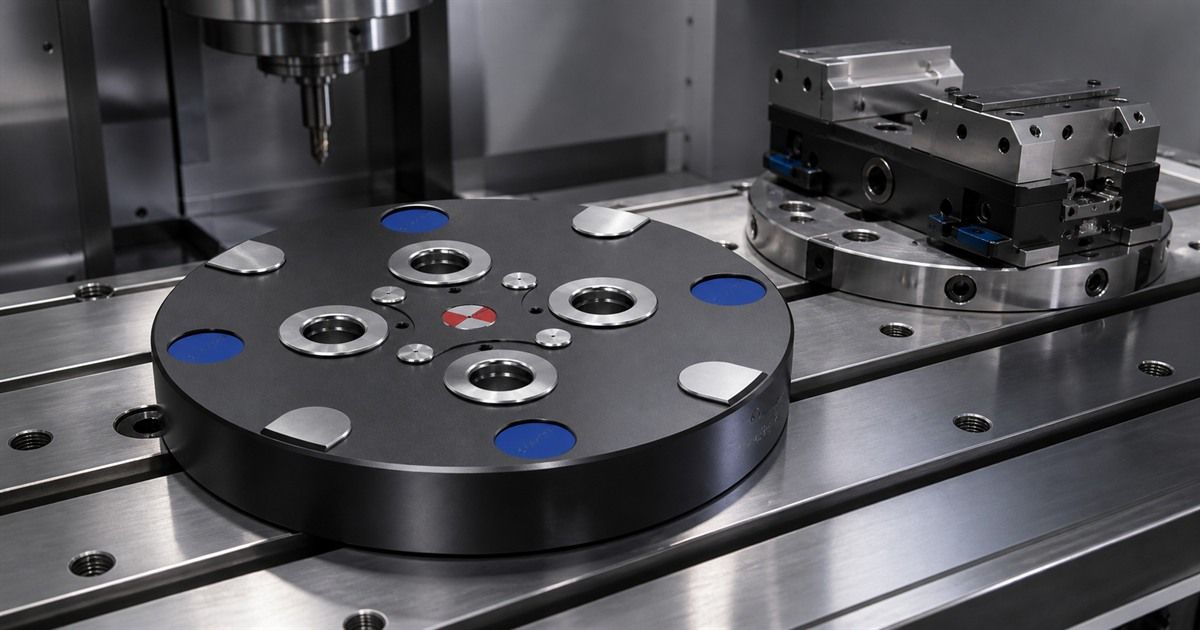
Compare una alternativa a LANG Quick-Point para 5 ejes: interfaz de placa, pasos 52/96 mm, repetibilidad, datos de RFQ y prueba de riesgo.
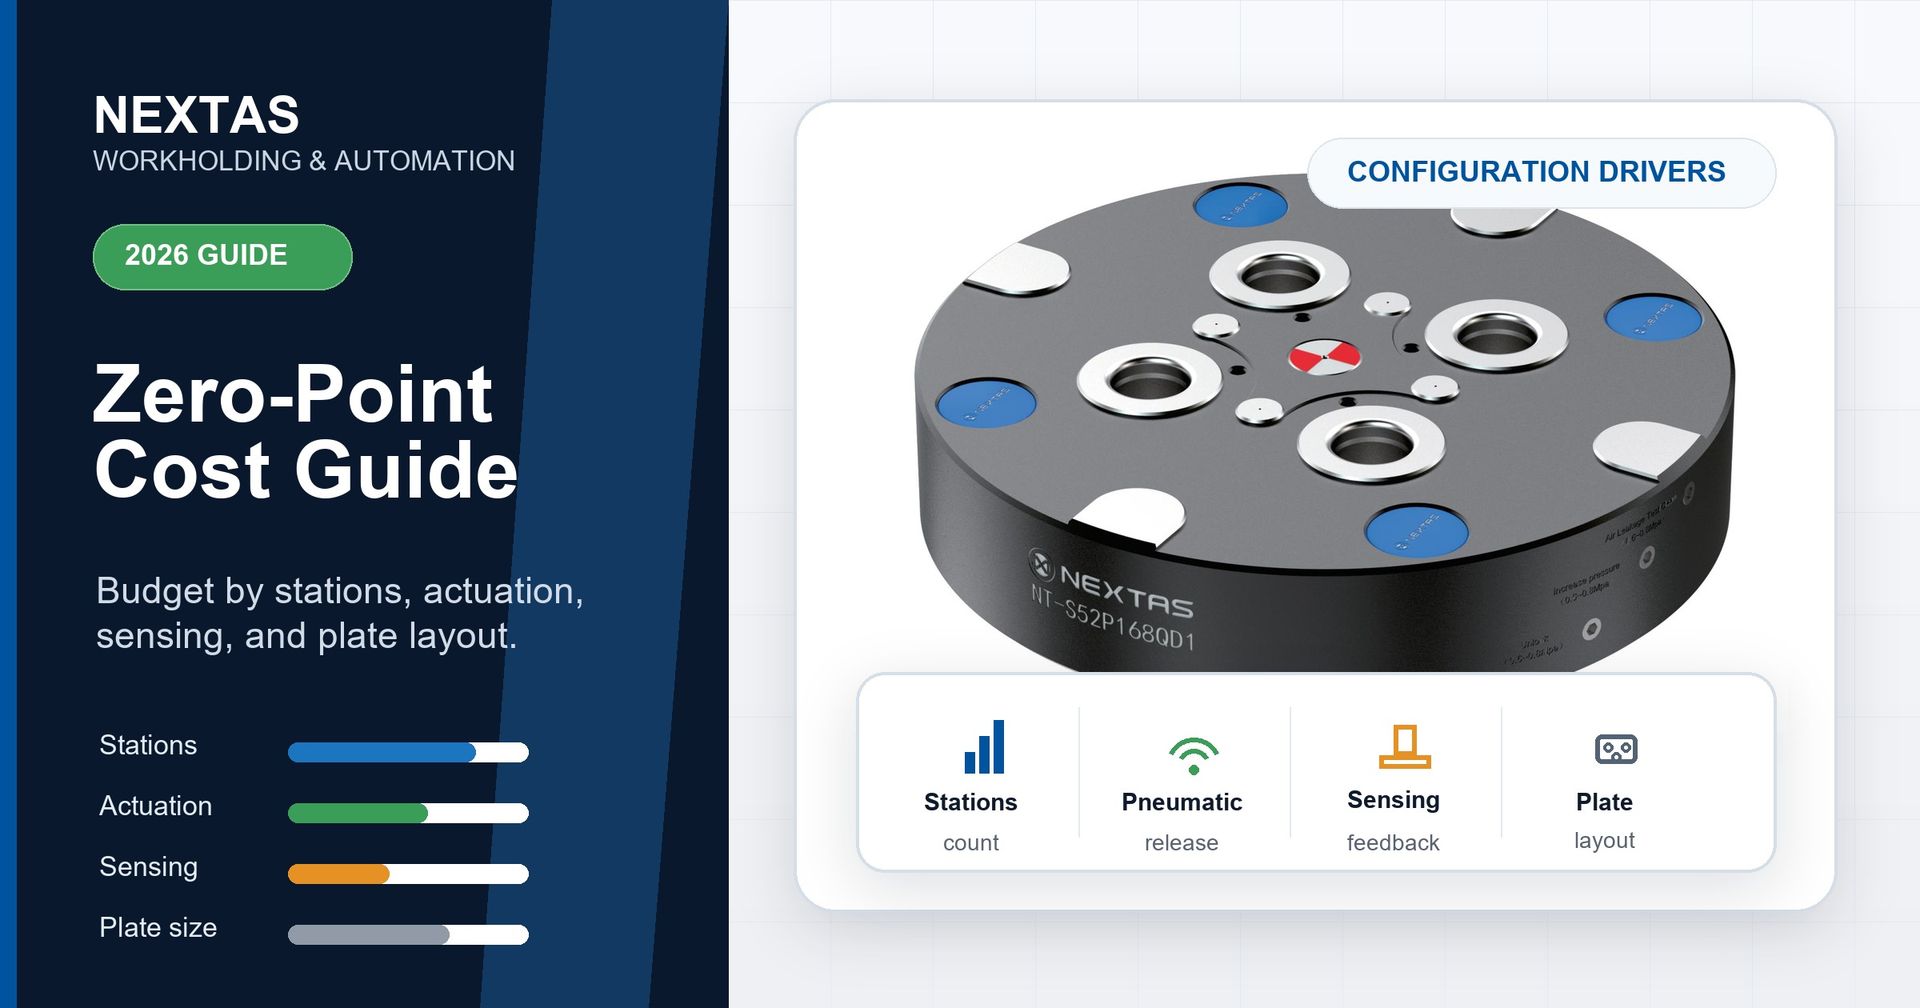
Planifique costes de receptores, placas, interfaces e instalación de punto cero. Empiece la consulta con su máquina, cantidad de palés y objetivo de producción.
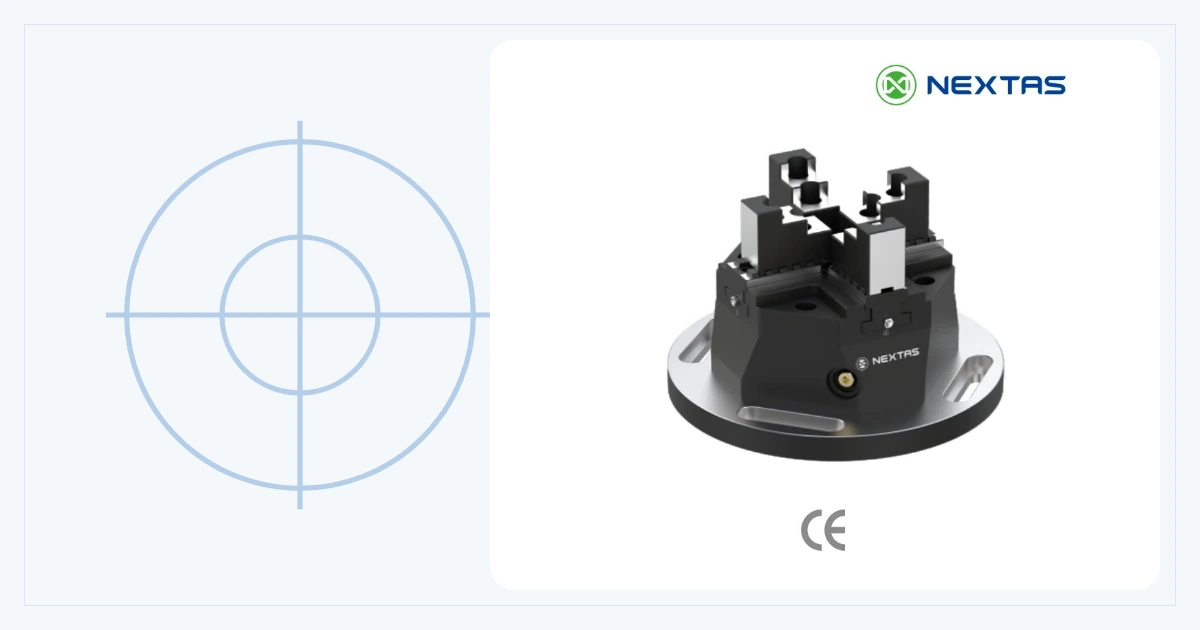
La fundición y la forja no apoyan en una mordaza normal, y el turno se lo lleva el comparador. Cuatro garras flotantes con un solo husillo agarran el bruto irregular y lo precentran en X e Y. El palpador trabaja sobre una pieza que ya está sujeta. Una foto o la medida aproximada basta para ver si el punto de partida es el P150 o el P220.
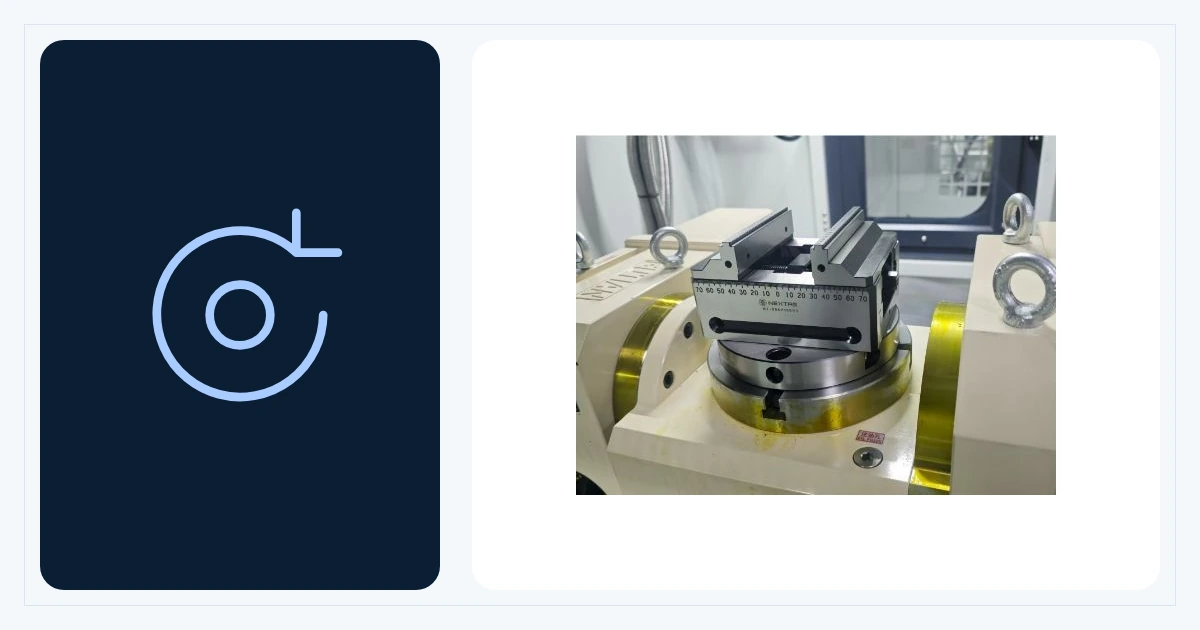
Una interfaz de punto cero en la mesa rotativa permite preparar el útil fuera de la máquina. Los receptores o el puente deben adaptarse a la mesa, la pieza y el montaje existente. Para una primera revisión, indique el modelo de mesa, el tamaño de pieza y una foto o plano del útil actual.
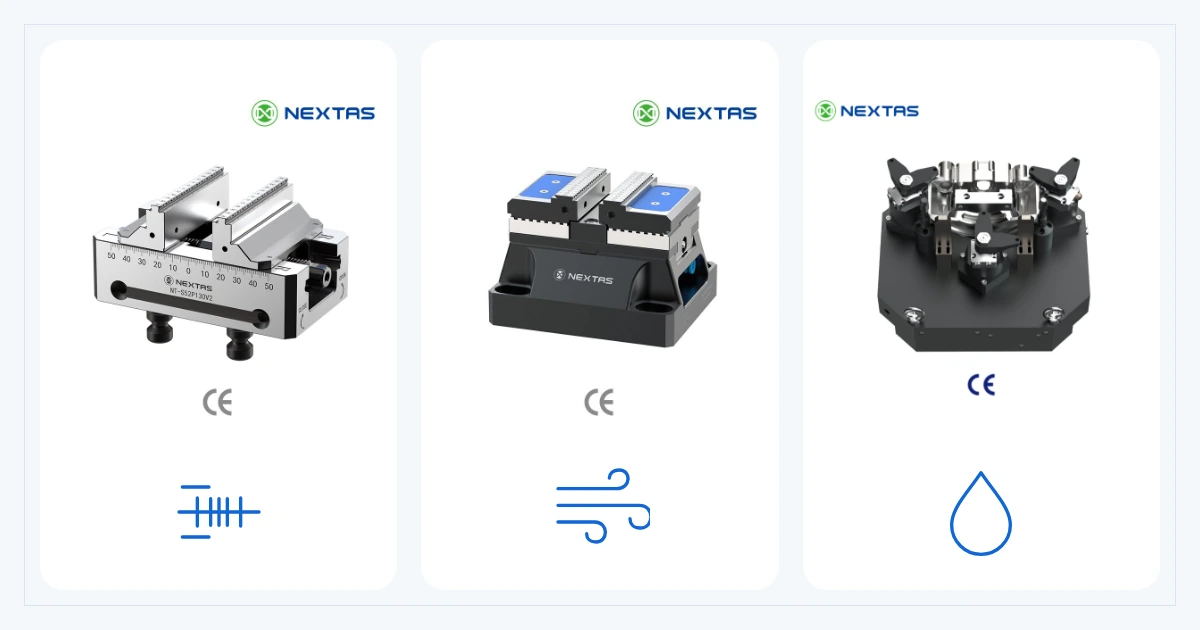
Criterios para comparar utillajes manuales, neumáticos e hidráulicos: fuerza, ciclo, automatización, mantenimiento, seguridad y aceptación.
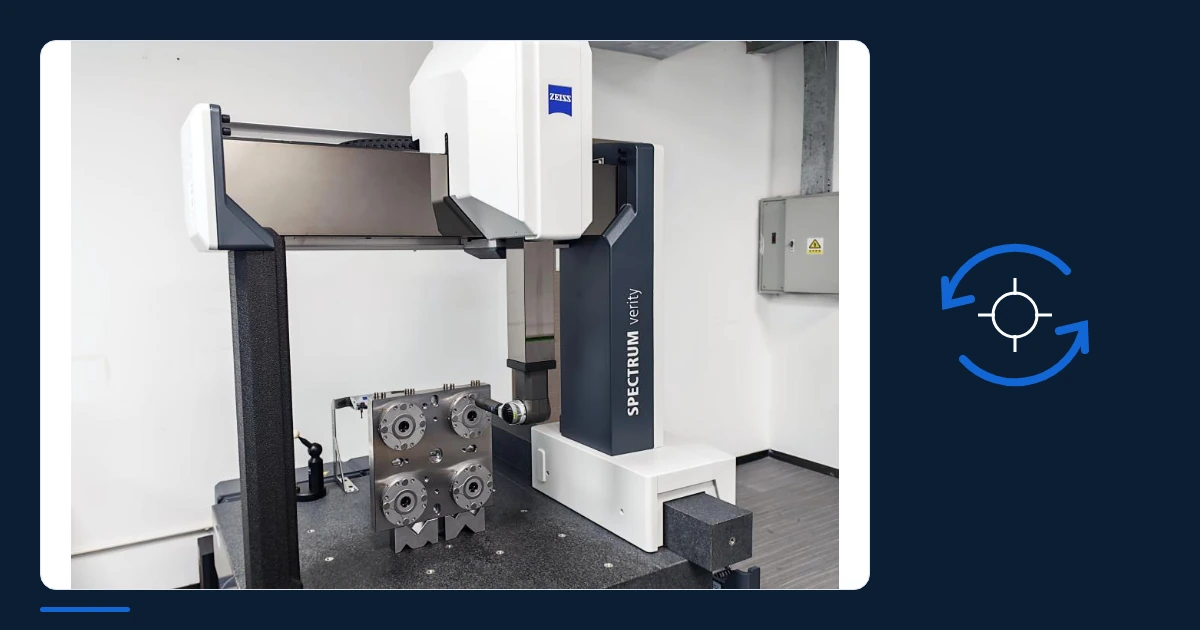
Elija una interfaz de punto cero con un plan de prueba adaptado a su producción. Compare la recolocación, la transferencia entre estaciones y los controles de pieza; consulte a NEXTAS sobre modelos y registros de inspección para su montaje.
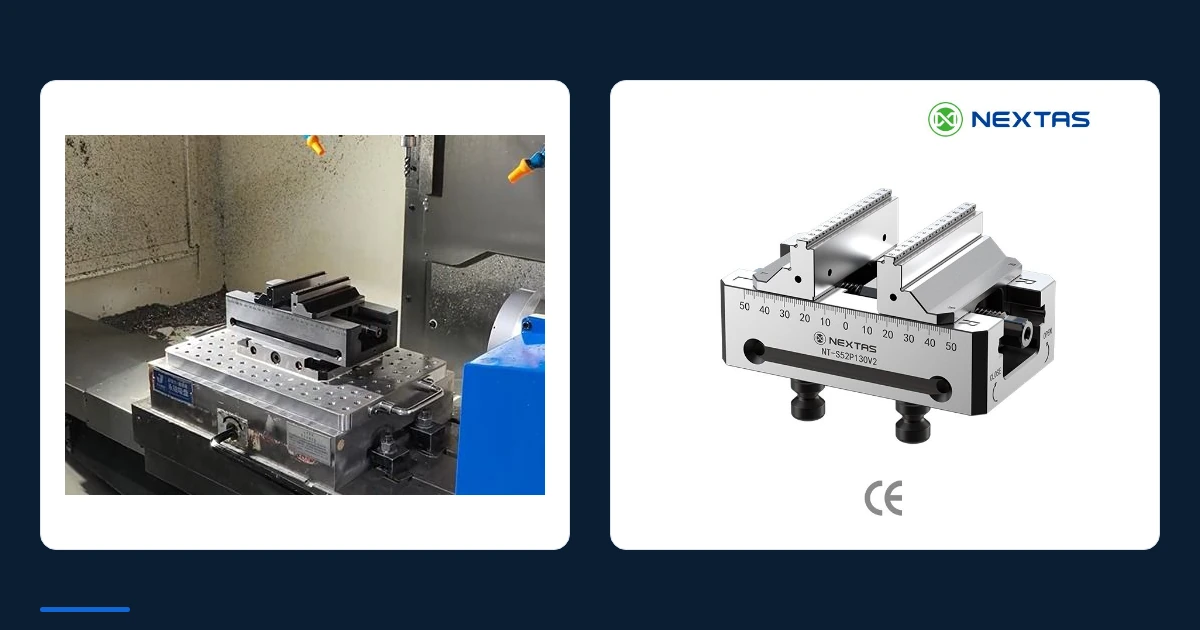
No empiece por un ajuste.
Una fijación de cola de milano o una mordaza autocentrante sujeta la pieza. Una base de punto cero localiza el utillaje extraíble en la máquina. Elija el amarre superior según la pieza y la trayectoria de la herramienta, y decida después si todo el útil necesita una interfaz repetible del lado de la máquina.
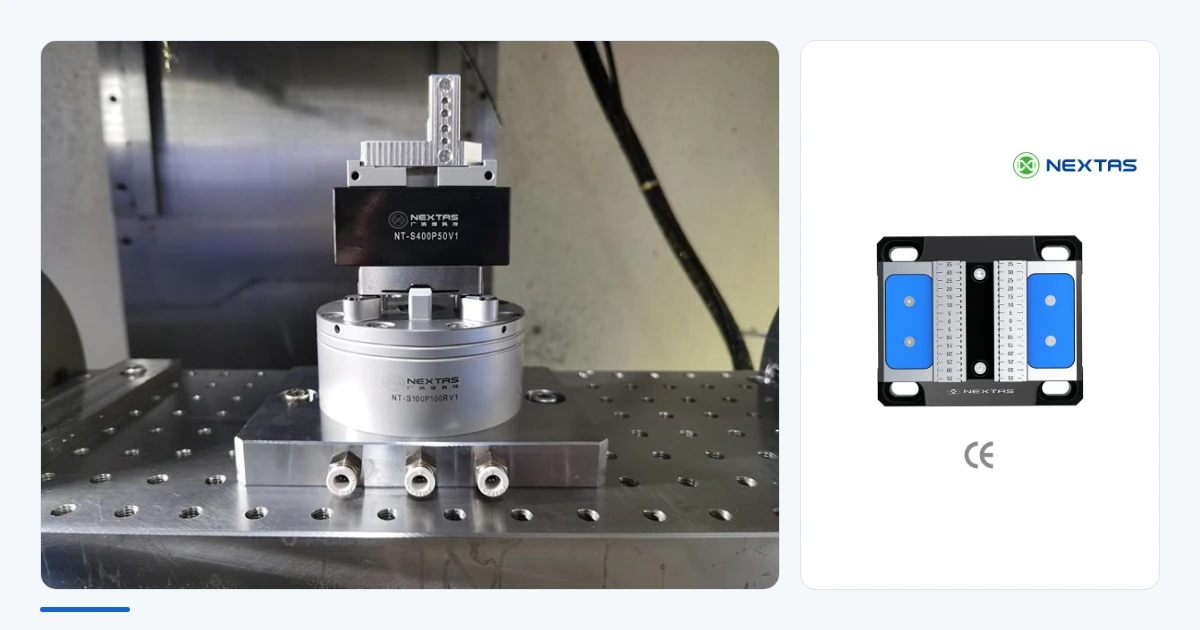
Prepare una mordaza neumática CNC para una carga manual uniforme. Revise el aire, el contacto de las garras y la primera pieza y prepare el reglaje para su revisión.
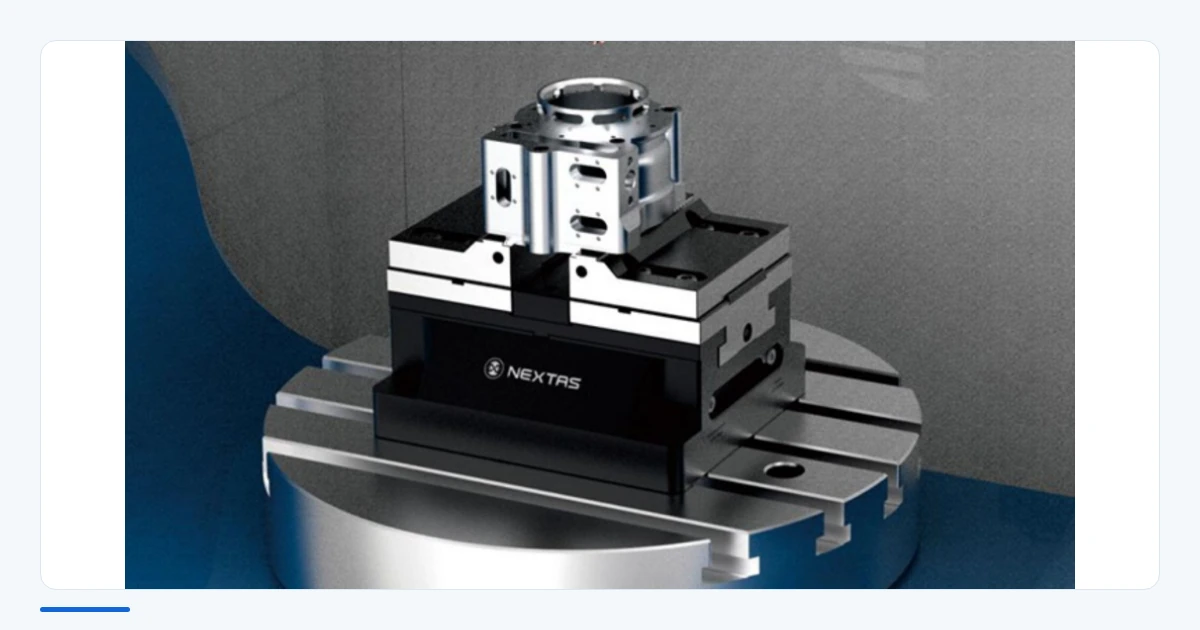
Adapte una fijación neumática a las superficies de referencia, zonas de amarre y trayectoria de carga de su pieza. NEXTAS puede revisar los datos de pieza y máquina disponibles, comparar un diseño a medida con opciones estándar y definir los pasos hacia una oferta.
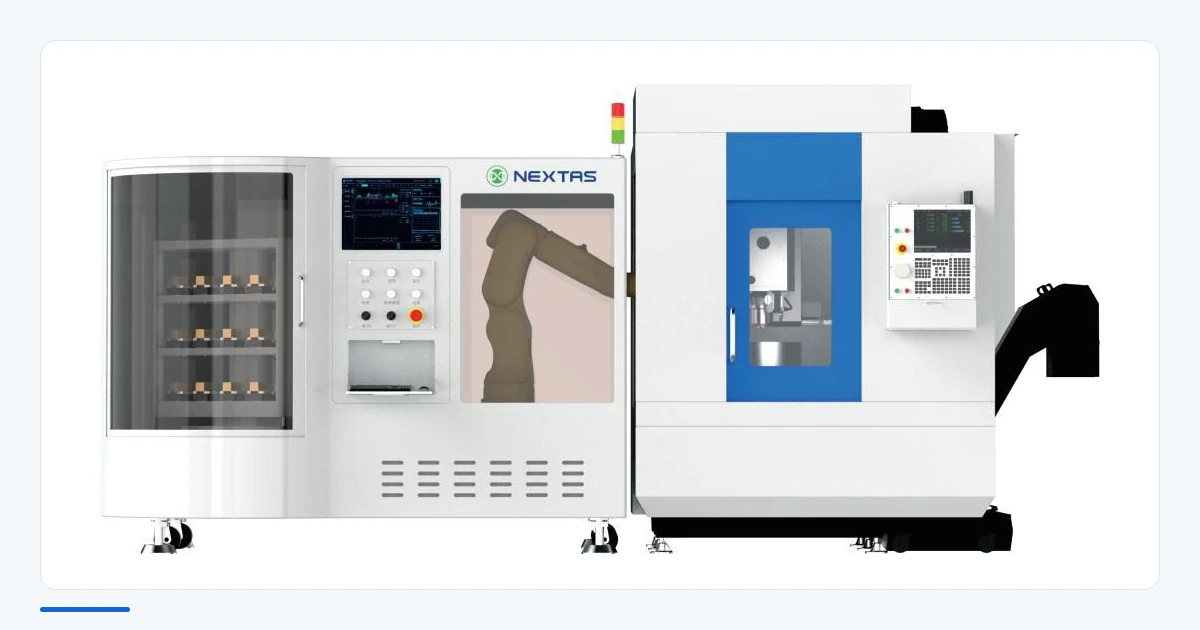
Identifique dónde un FMS podría convertir la espera de máquina en tiempo productivo. Use los datos de familias de piezas, producción y costes para definir un piloto acotado y comprobar la rentabilidad antes de ampliar.
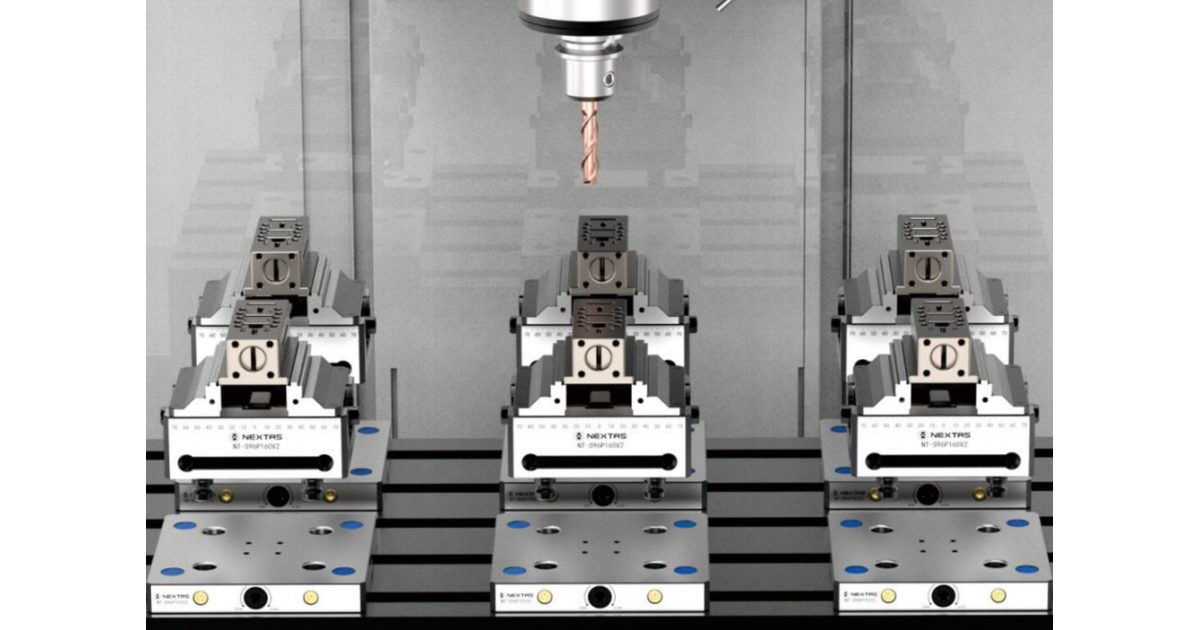
Empiece por el espacio de mesa que la máquina puede usar de verdad y coloque cada estación con sitio para bocas abiertas, piezas, carga y salida de virutas.
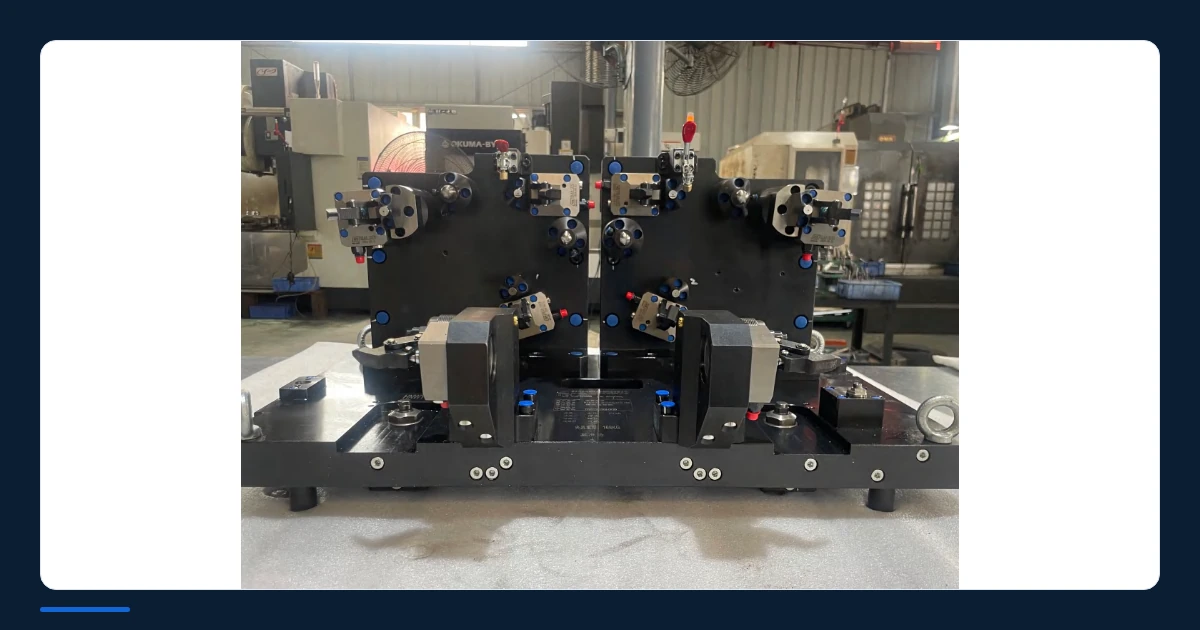
Para una pieza de automoción que vuelve por lotes, un útil hidráulico puede integrar posicionamiento, apoyo y amarre secuencial en una rutina de carga. El diseño debe seguir las operaciones y las superficies que admiten fuerza. El volumen ayuda a valorar si compensa el diseño especial.
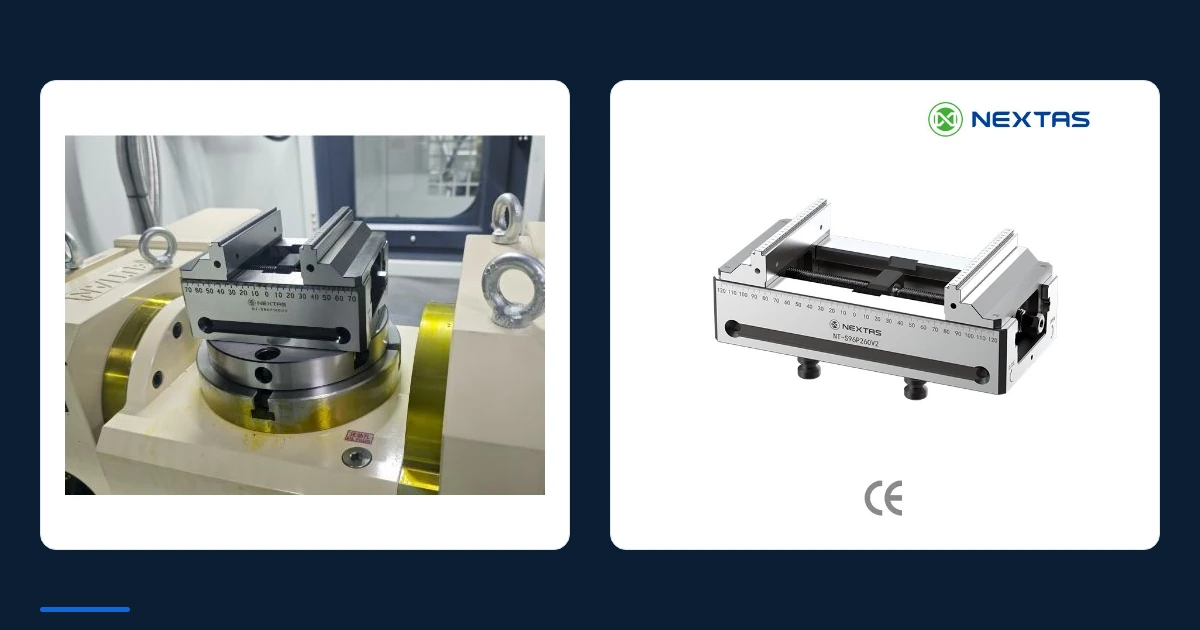
Mantenga fijo un montaje instalado. Límpielo, cargue la misma pieza estable, mida los elementos nombrados, suelte por completo y vuelva a sujetar, registre cada resultado y ejecute un corte de prueba controlado antes de la autorización de producción.
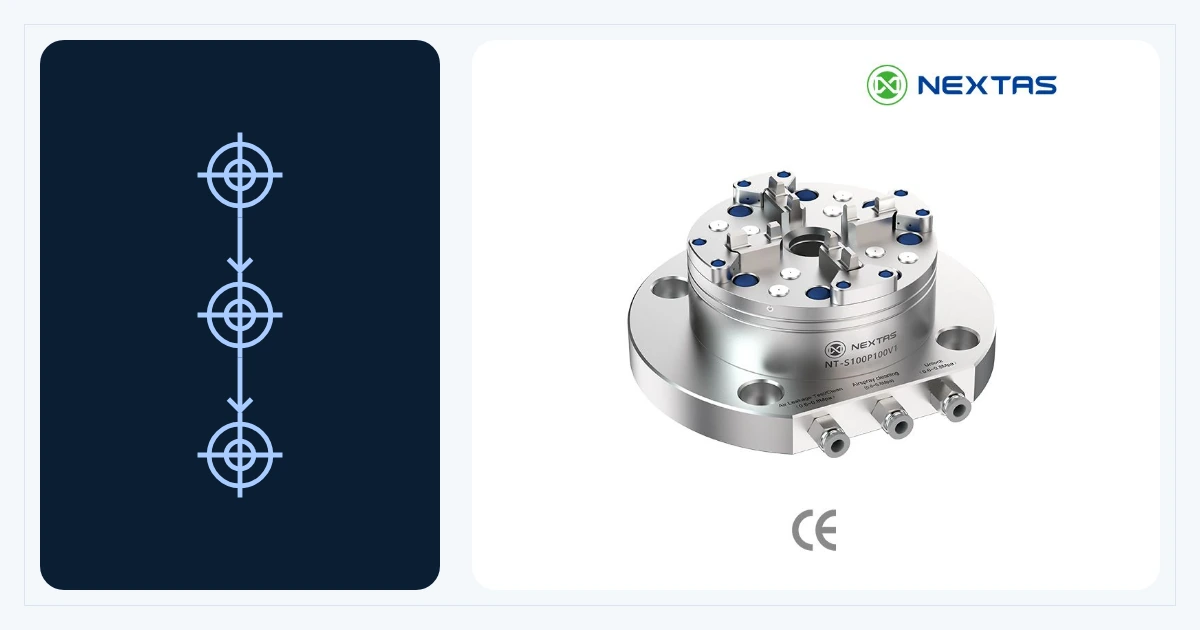
Separe la repetición de asiento del receptor del desplazamiento entre CNC y MMC, construya la cadena de tolerancias y valide toda la transferencia.
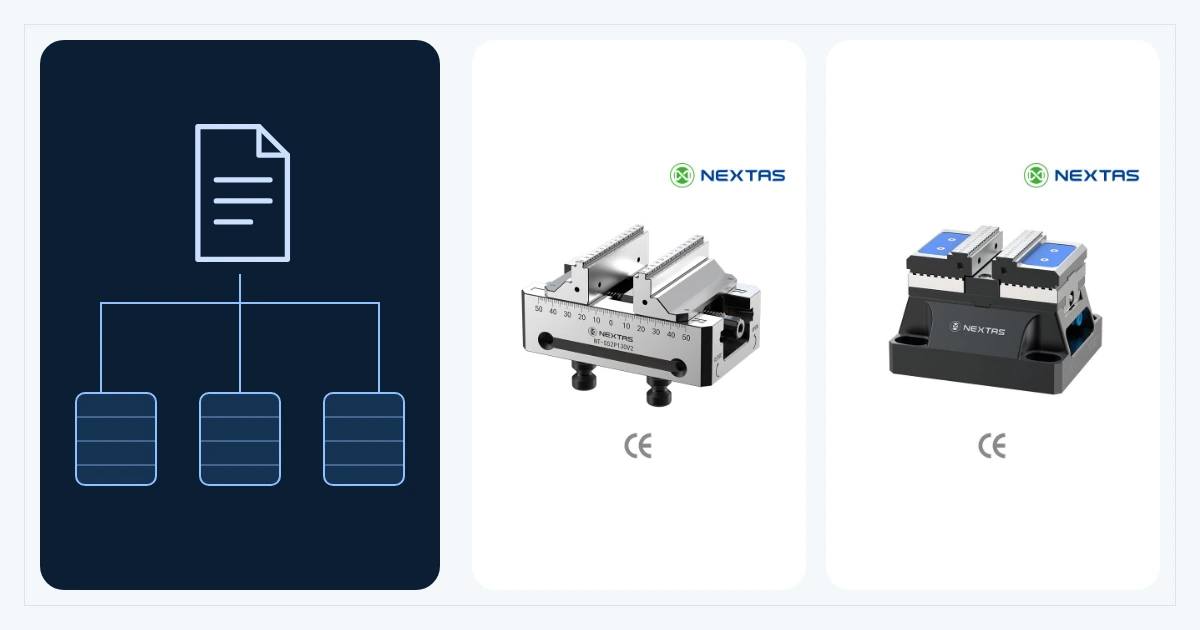
Ajuste las compras recurrentes de amarre a la demanda y mantenga el inventario bajo control. Compare los lotes de producción con las entregas parciales, fije límites de existencias y costes y prepare la conversación con el proveedor mediante un ejemplo práctico.
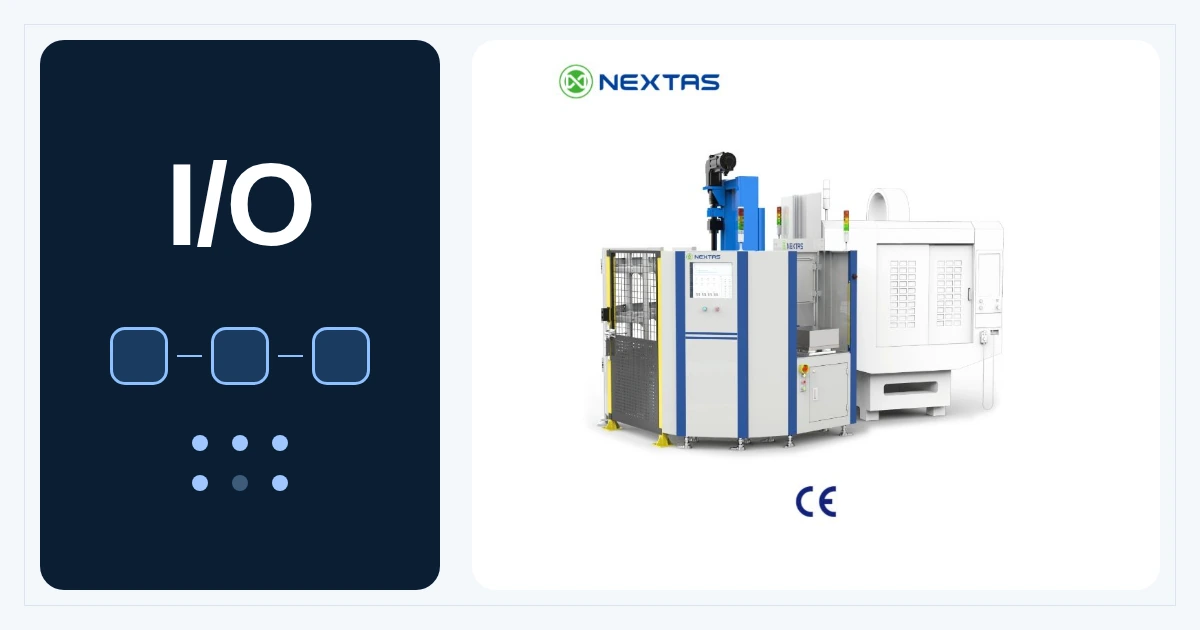
Compruebe señales de amarre, planifique la recuperación ante fallos y pruebe su célula CNC con carga robotizada antes de producir.
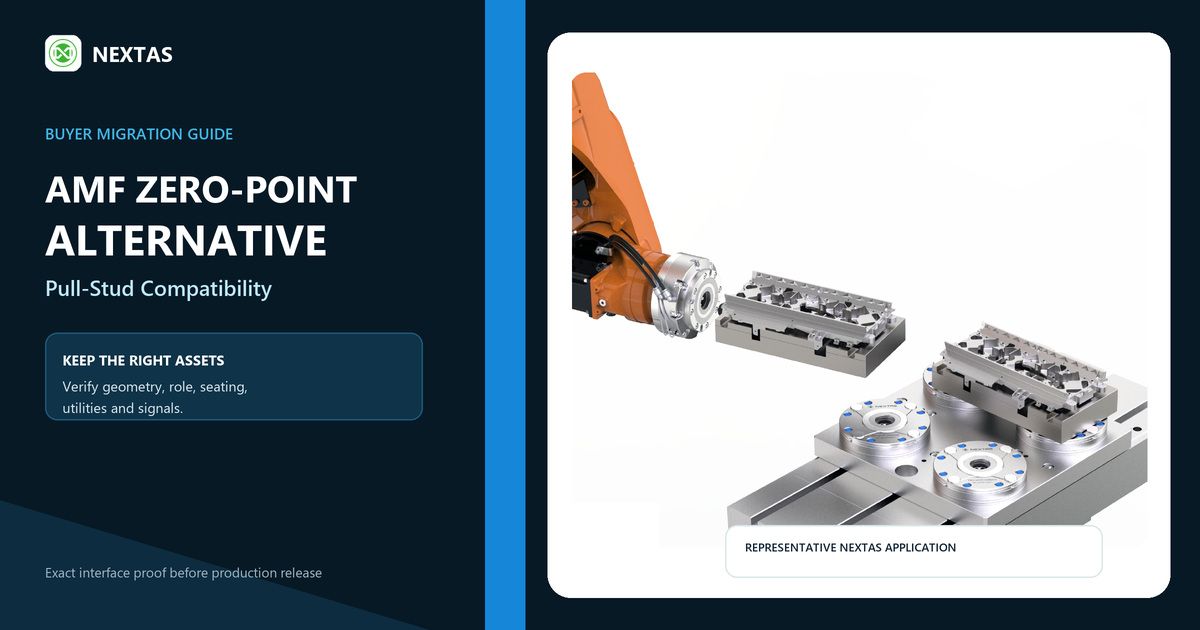
Al incorporar un segundo proveedor o sustituir una disposición de punto cero, empiece por el utillaje que desea conservar. Revise juntos receptor, tirantes y palé para saber qué puede mantenerse y qué debe cambiar. Así NEXTAS tendrá una base clara para la propuesta.
Compare proveedores de sistemas de sujeción de China y Europa según evidencia de calidad, fecha real de puesta en producción, coste total en destino, riesgo de interfaz y servicio.
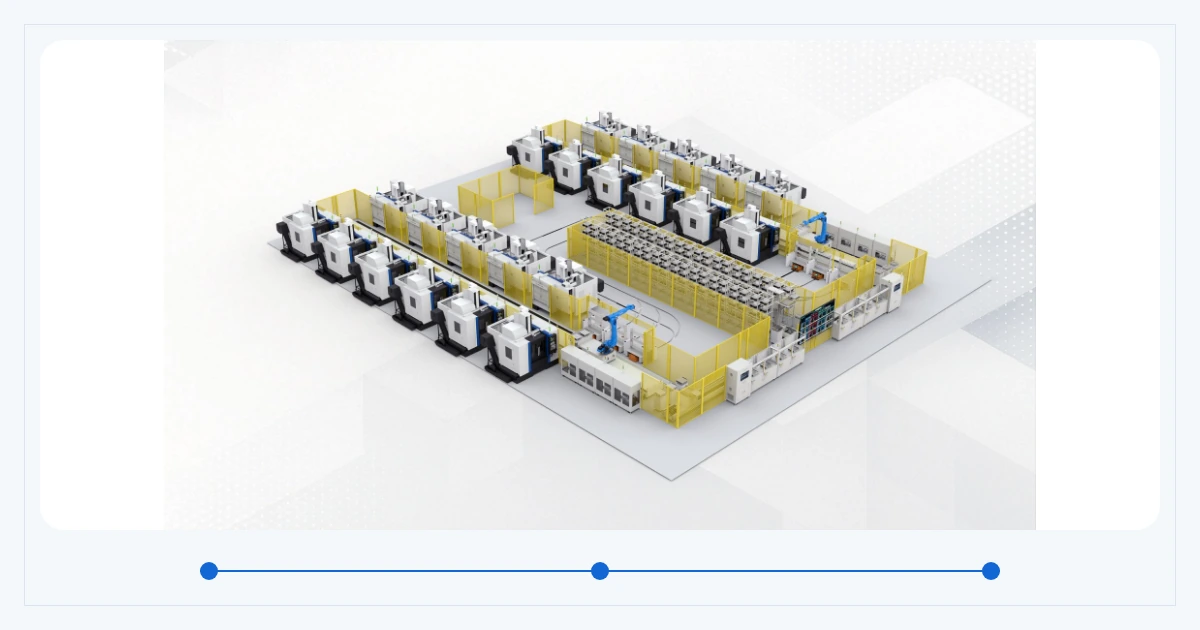
Compare fabricantes chinos de sujeción según el trabajo que necesita resolver. Además del precio, revise cómo cada proveedor aborda el diseño, los registros de inspección y el alcance de suministro. Facilite los mismos requisitos de pieza, máquina y producción para comparar las ofertas.
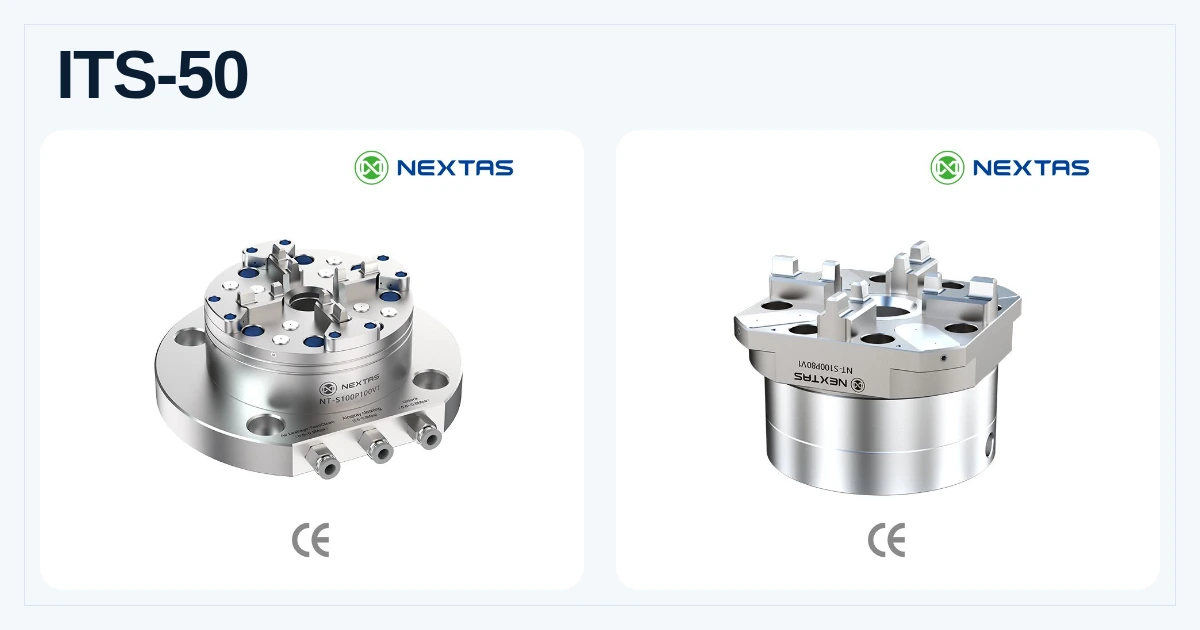
Guía de compra de utillaje ITS-50 de tipo EROWA: interfaces, altura total, desbloqueo, pruebas de repetibilidad y datos necesarios para cotizar.
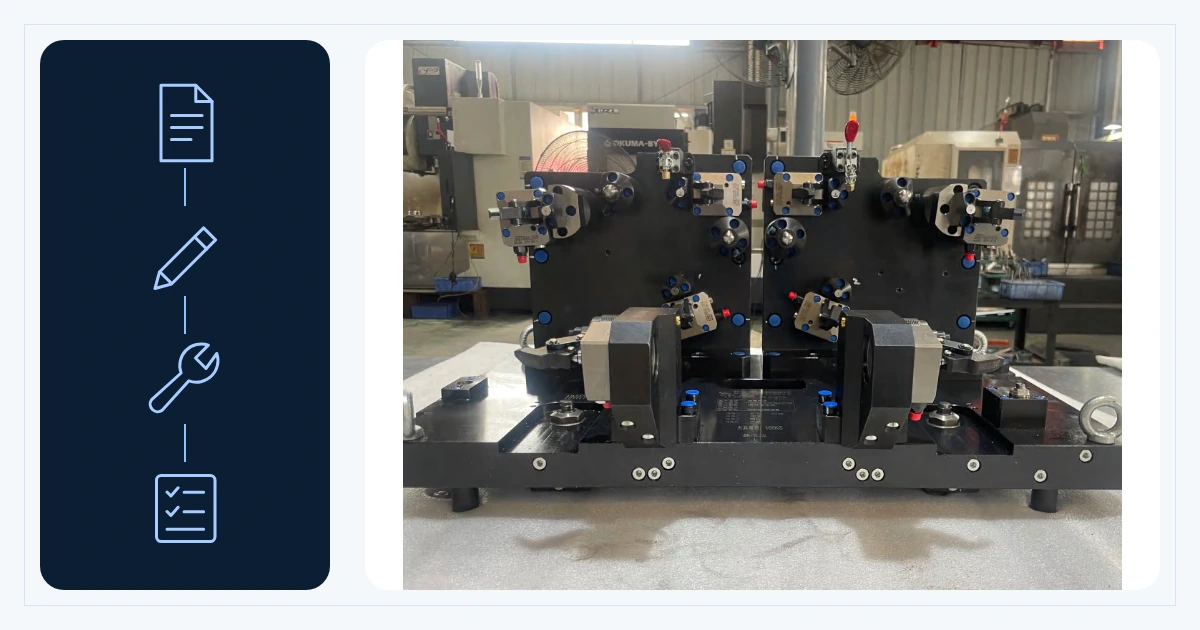
Guía para planificar el plazo de un utillaje CNC a medida: datos de oferta, congelación del diseño, mecanizado, montaje, inspección y control de cambios.
Guía para auditar una fábrica de sujeción CNC: certificados, plan de control, metrología, trazabilidad, capacidad, piloto y puntuación basada en pruebas.
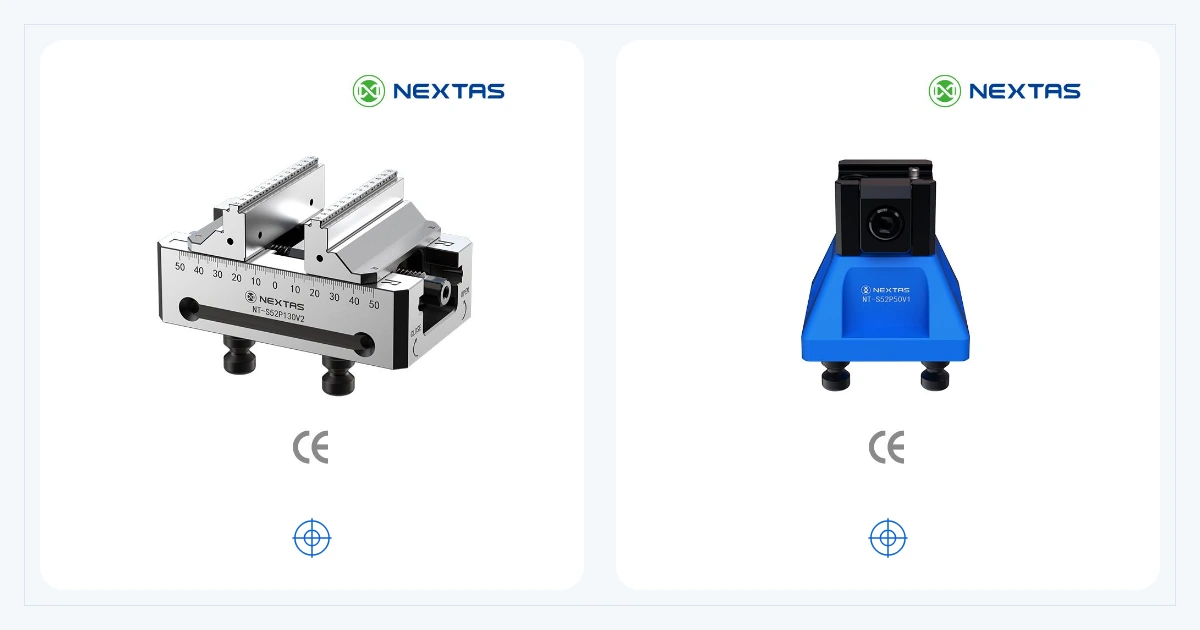
En una pieza de cinco ejes, el amarre debe dejar espacio a la herramienta mientras gira la mesa. Esta guía compara mordazas autocentrantes y utillajes de cola de milano NEXTAS, incluida la preparación del material y los cambios de montaje que puede necesitar cada opción.
Elija entre OEM, ODM o un modelo híbrido según la autoridad de diseño, la propiedad intelectual, el utillaje, las muestras, el MOQ y el control de cambios.
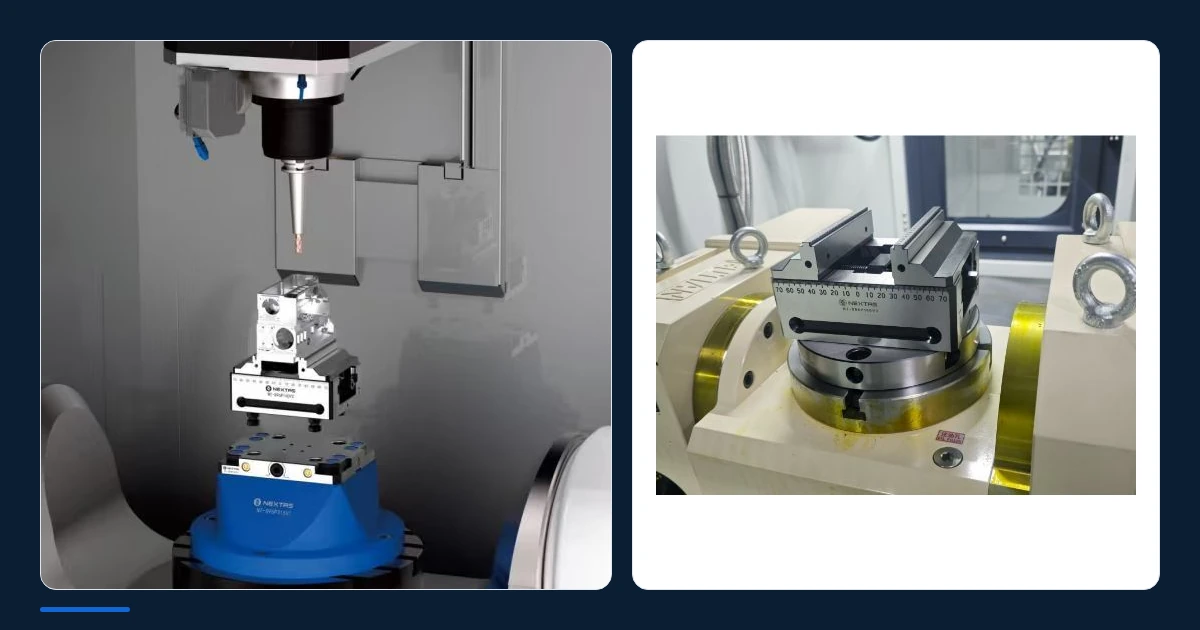
Una mordaza compacta puede mejorar el acceso alrededor de una pieza de 5 ejes. Compruébela con garras, bruto y herramientas en las posiciones rotativas del programa. Esta guía revisa el contacto, la altura del montaje y toda la carga móvil antes del primer corte.
Comparación de TCO para el comprador: utillajes neumáticos e hidráulicos en CNC, precio, suministros, ciclo, mantenimiento, rechazo, automatización y datos de consulta.
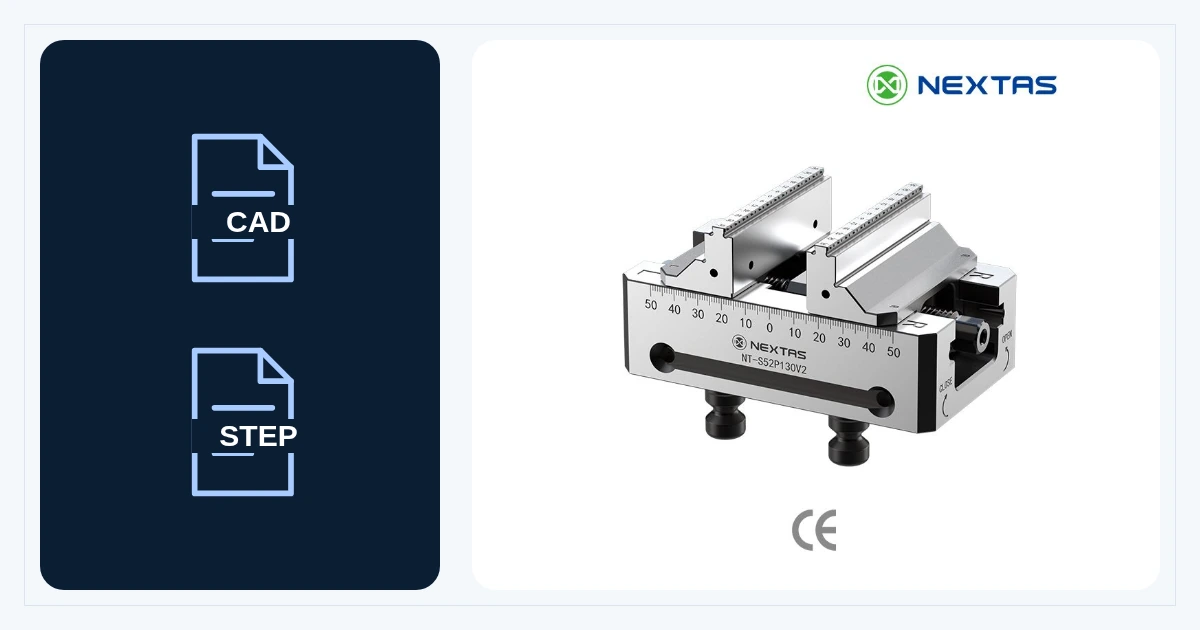
Puede solicitar un presupuesto antes de tener el útil completamente diseñado. Empiece por la pieza, la máquina y el montaje que desea mejorar; un plano o unas fotos claras ayudan. Con esa información podemos comparar soluciones e identificar qué falta confirmar para una oferta firme.

Reúna sus mordazas de 52 mm y 96 mm en una misma disposición del lado máquina. NEXTAS puede revisar una placa de punto cero a medida para su utillaje, mesa y cargas de corte, confirmando el asiento y el bloqueo con los planos de acoplamiento.
Planifique cambios de utillaje más rápidos con la interfaz de punto cero adecuada. Compare receptores y placas, revise el camino de carga y prepare una configuración clara para cotizar.
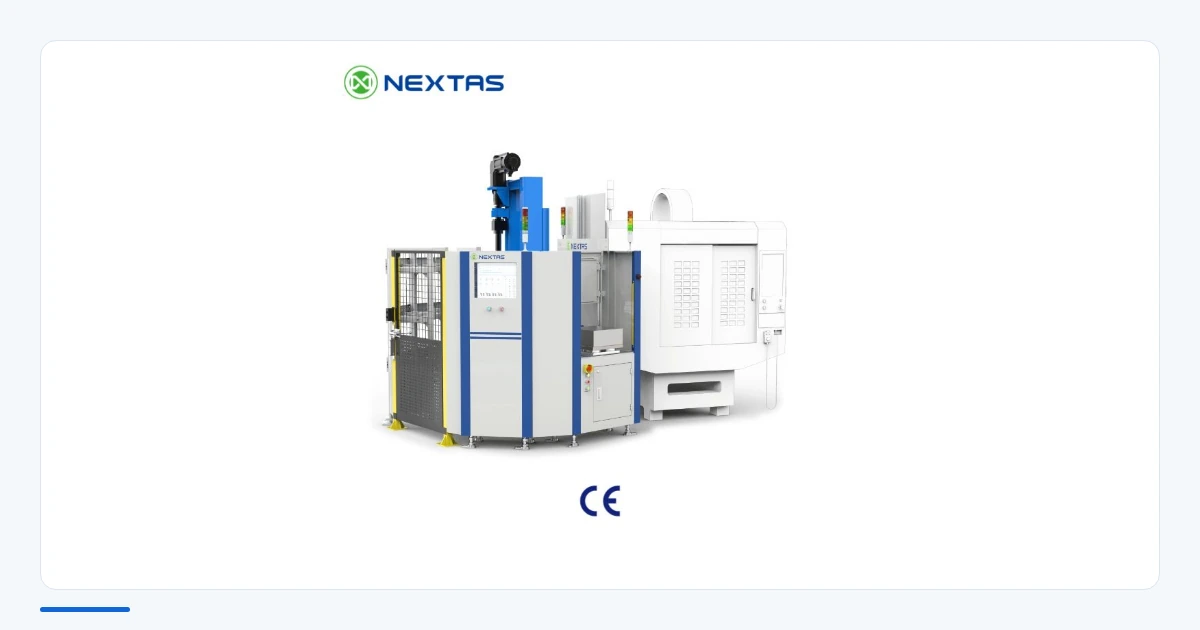
Compruebe las señales del control, la carga útil, los resguardos, la recuperación de fallos, la preparación para marcha sin supervisión y los datos de ROI antes de automatizar un CNC existente.
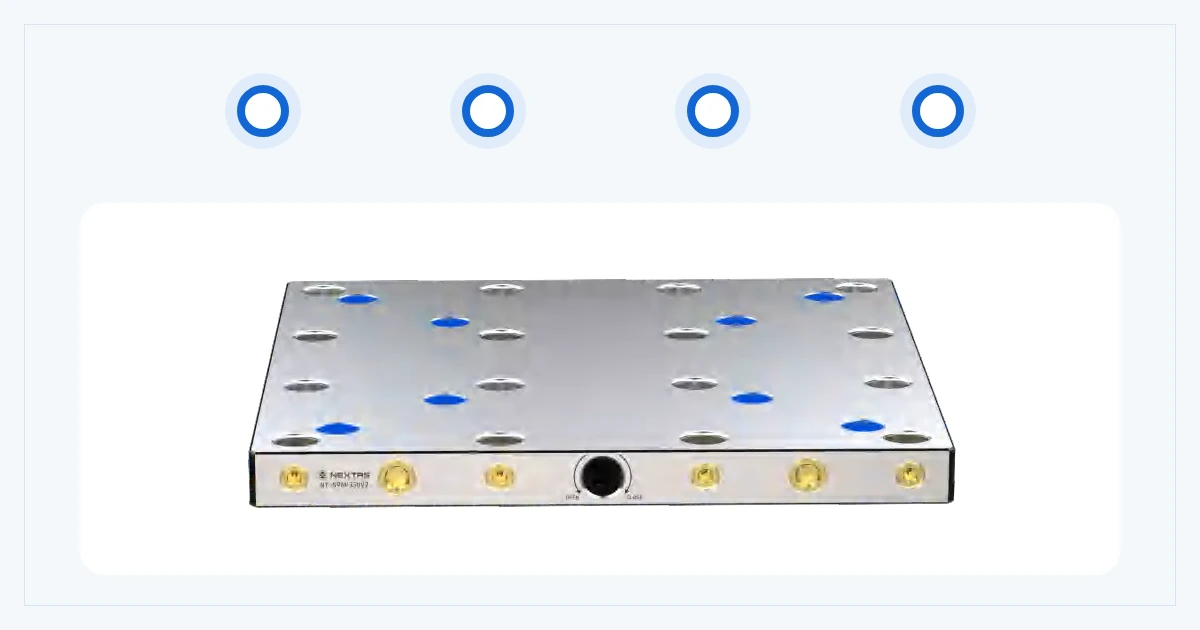
Planifique un palé común o varios utillajes superiores sobre una sola placa en la máquina. Compare las opciones de 52 y 96 mm considerando el montaje completo: herramientas, palpador, carga y acceso al desbloqueo manual.
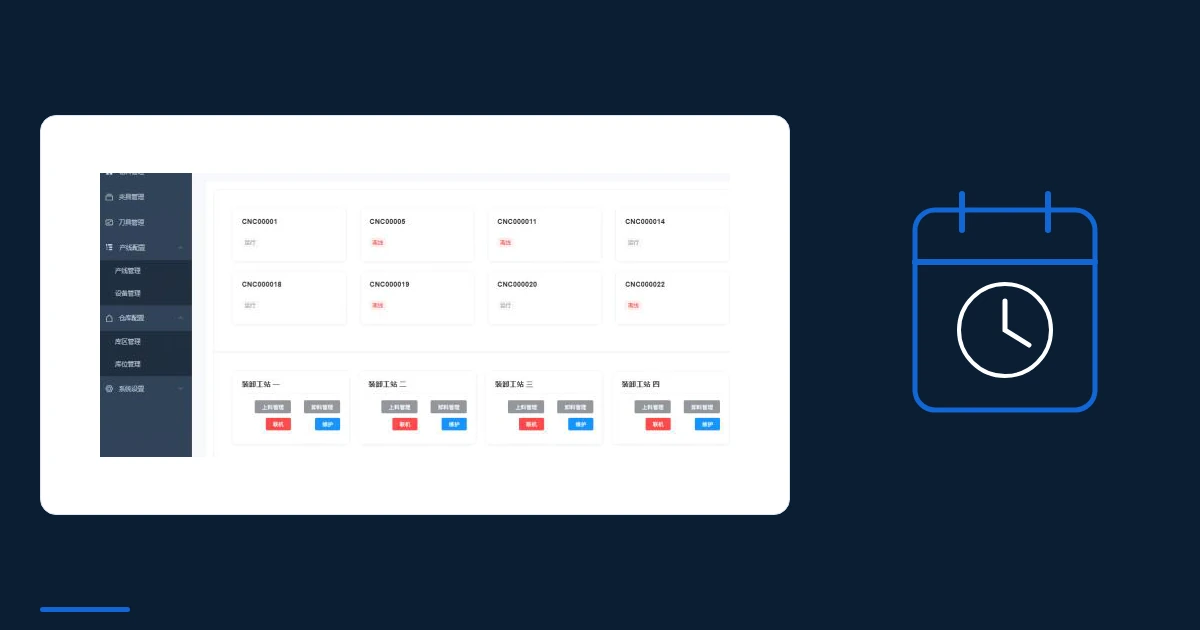
Planifique trabajos, siga los estados de máquina y coordine el flujo de palés en su proyecto NEXTAS FMS. Compare módulos de software y defina interfaces, alcance del hardware y pruebas de aceptación para su célula.

Un esquema común de punto cero facilita preparar trabajos repetidos: cada útil vuelve a una interfaz definida en la máquina. Identifique las máquinas, mordazas y útiles del taller y determine cuáles pueden compartir el mismo sistema emparejado.
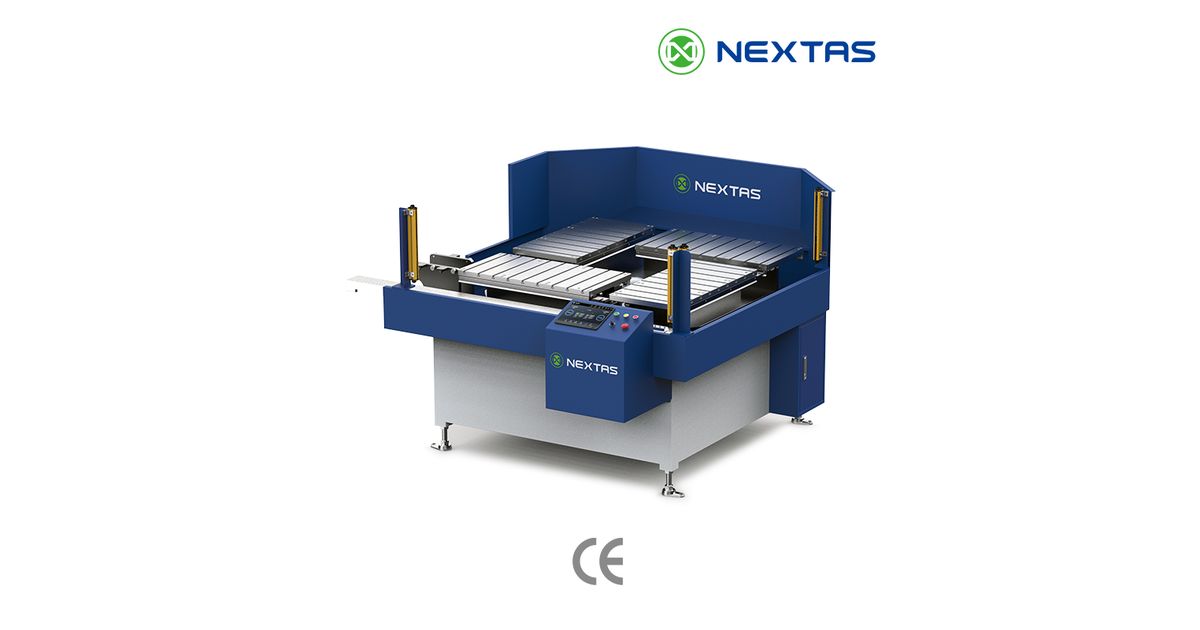
Mientras el centro vertical mecaniza un trabajo, el operario puede preparar el siguiente útil en el otro palé. Compare los tiempos de carga y mecanizado para ver cuánto puede solaparse. Ahí puede reducir un cambiador manual el trabajo de preparación con el husillo parado.
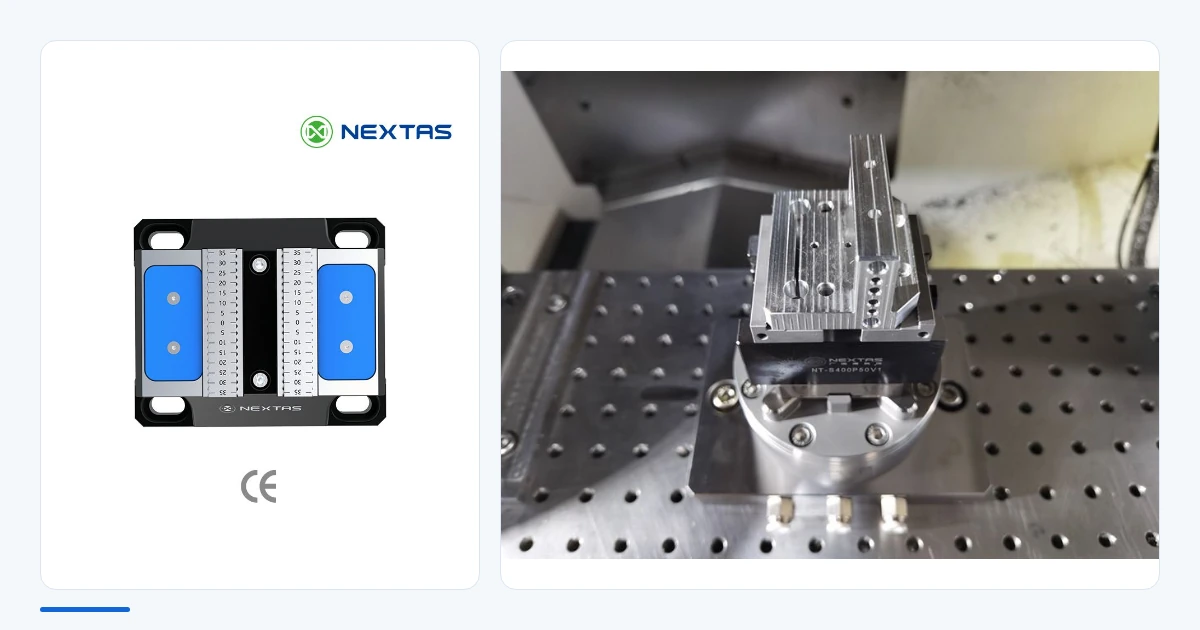
Elija la mordaza neumática CNC según cómo se sujeta su pieza. Compare P75, P110 y P150 por contacto de las garras, apertura, fuerza de amarre y acceso de herramientas, y consulte la configuración con NEXTAS.
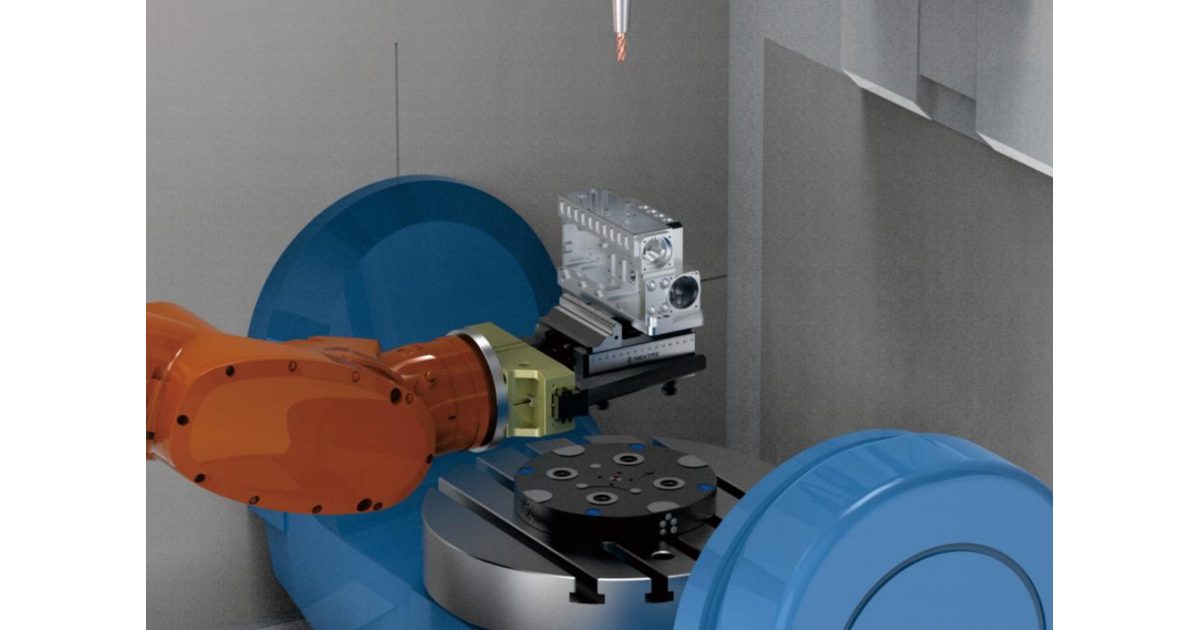
El robot puede cargar la pieza directamente o transportarla en una mordaza o un palé. Planifique la entrega en la puerta de máquina según esa elección, incluidos el espacio de la garra, la interfaz del útil y los controles del estado de amarre.
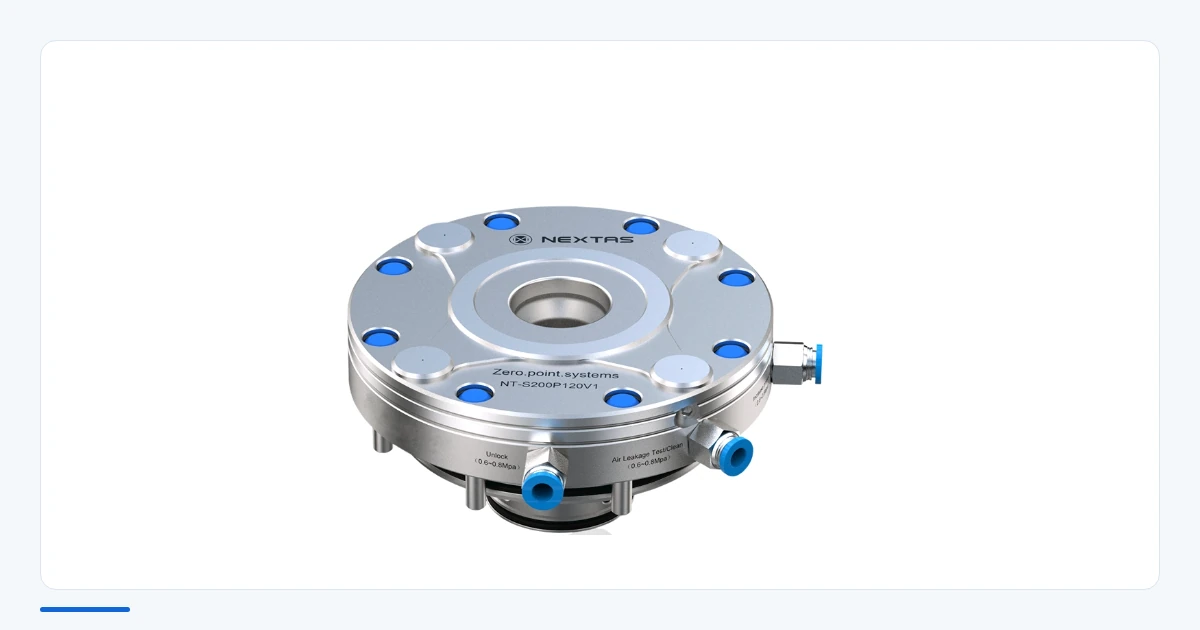
La entrada lateral de aire resulta útil cuando hay poco acceso bajo la mesa o subplaca. La adaptación depende de la ruta de la manguera de desbloqueo y del acceso para mantenimiento. Revise esas holguras con el receptor y el útil colocados.
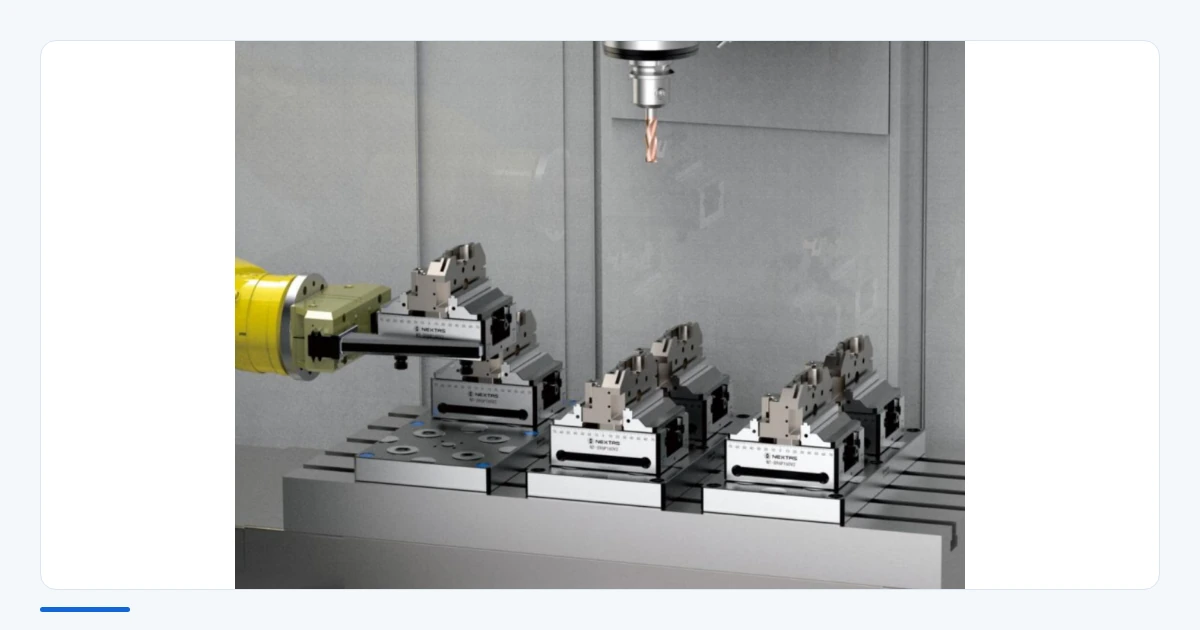
Planifique la carga robotizada con mordazas neumáticas, del suministro de aire a la confirmación del amarre y la recuperación ante fallos. Comparta la pieza y la máquina con NEXTAS para revisar modelo, bocas y comprobaciones de control y solicitar un presupuesto de configuración.
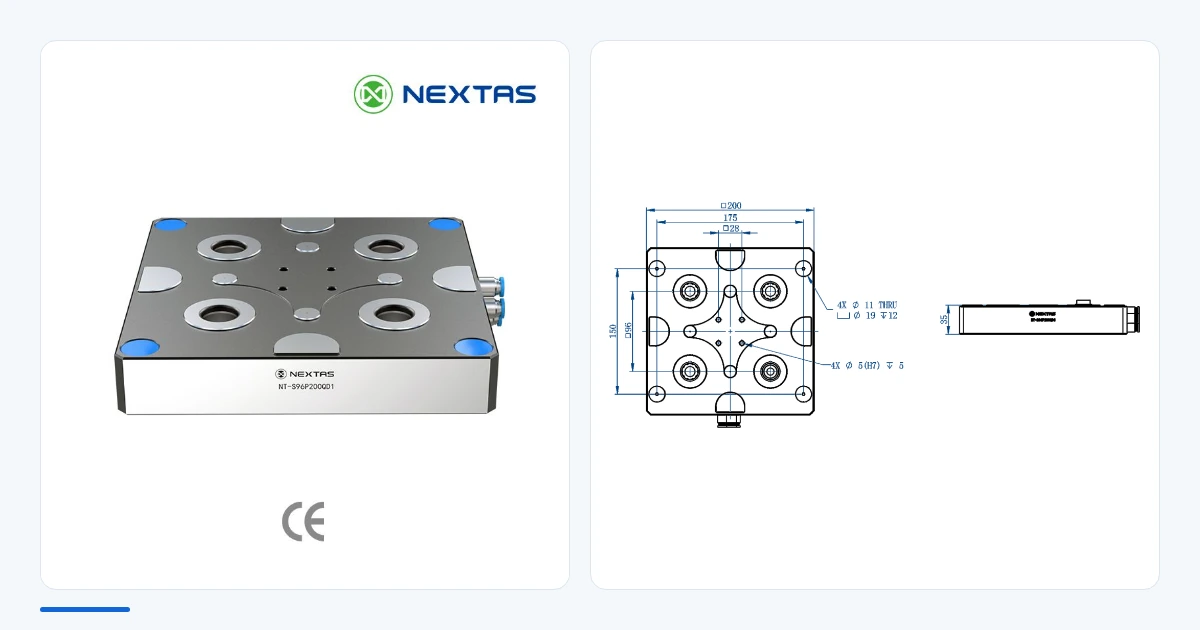
Compare placas neumáticas de punto cero y planifique aire, asiento y confirmación de bloqueo para palés CNC cargados por robot.

Qué datos de interfaz, carga, repetibilidad y ensayo debe confirmar por modelo antes de seleccionar una placa de sujeción de punto cero.

Compare la evidencia sobre material, dureza y desgaste antes de elegir una placa de punto cero. Sepa qué registros solicitar para el modelo y lote seleccionados y cómo seguir el desgaste tras la instalación.
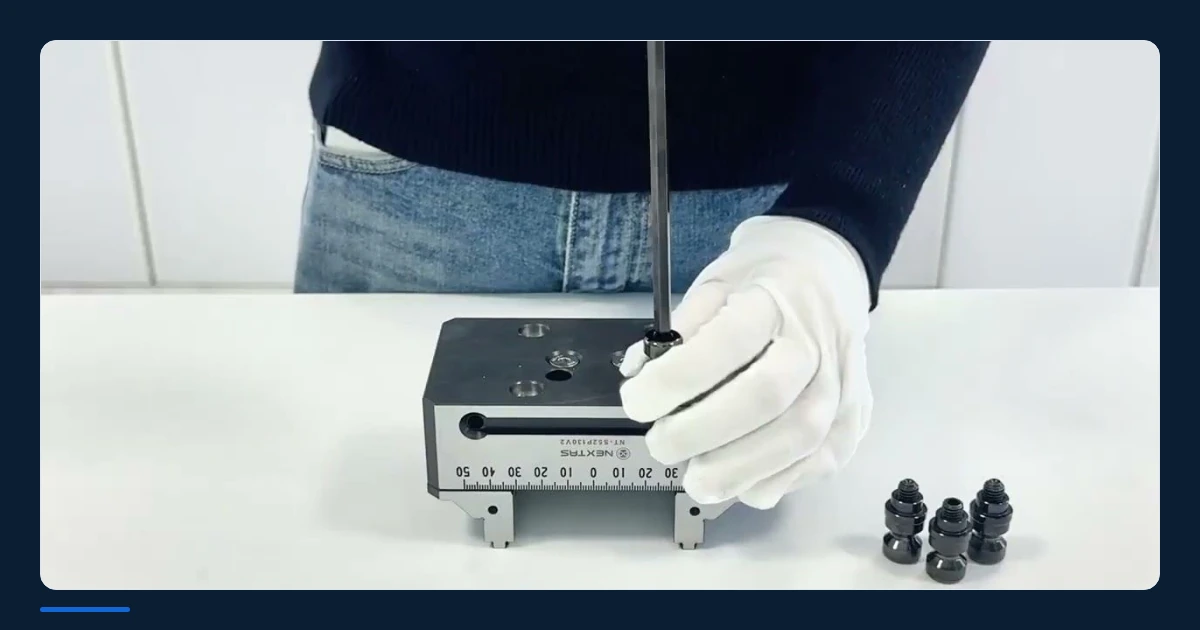
Calcule cuánto pueden valer preparaciones más cortas para su taller. Mida el tiempo ahorrado, incluya el costo total del proyecto y estime el plazo de retorno.
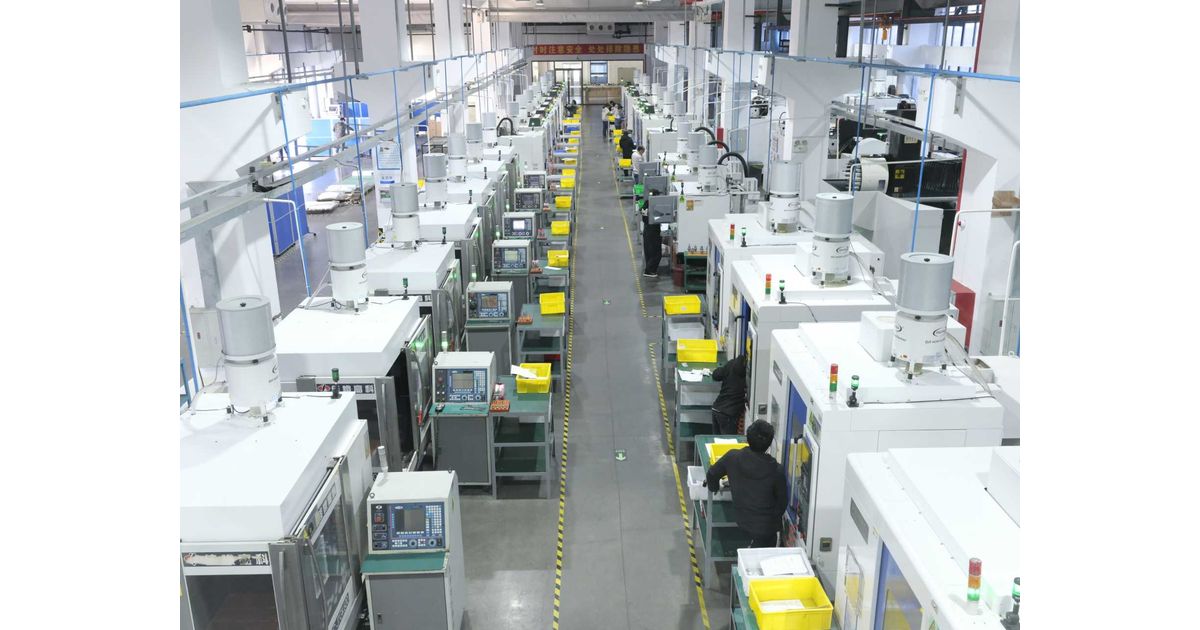
Conozca la fabricación, el apoyo técnico y los controles de calidad de NEXTAS, y cómo adaptamos la sujeción CNC a su máquina, pieza e inspección.
Ninguna guía coincide con esta búsqueda y tema.
Lecturas seleccionadas
Publicamos nuevas guías técnicas cuando la investigación, la revisión y la verificación están completas. Puede proponer un tema relacionado con su proceso de fabricación.
Sí. Envíe la pregunta, el tipo de máquina, la pieza o el proceso y la decisión que necesita tomar mediante la página de contacto. El equipo revisará si el tema encaja en la biblioteca técnica.
El mejor punto de partida es la pieza, el modelo de máquina y la operación prevista. Con ello podemos hablar de una solución de sujeción adecuada. Los planos, las cargas y las comprobaciones de espacio se revisan después, antes de confirmar la configuración final.
Consulte la página principal del blog, donde las publicaciones nuevas aparecen en la biblioteca. También puede seguir la página de empresa de NEXTAS en LinkedIn para ver actualizaciones.
Sí. Este sitio web es el sitio internacional dedicado a las soluciones de sujeción NEXTAS. La información de producto, el soporte de ingeniería y las capacidades de fabricación están respaldados por NEXTAS CO., LTD, enfocada en sujeción CNC de precisión, sistemas de punto cero, mordazas autocentrantes y soluciones de utillaje a medida.