Hier starten
Nach Rüstziel vergleichen
Nutzen Sie die Filter unten, um direkt zu Nullpunkt-Systemen, Spanntechnik oder Automatisierungsthemen zu springen.
NEXTAS Engineering-Bibliothek
Vergleichen Sie Nullpunkt, Schraubstöcke und Praxisbeispiele mit Ihrer Maschine, Ihrem Werkstück und Ihrer Rüstzeit, bevor Sie bestellen.
Leitfadenarchiv
Suche und Themenbuttons filtern nur das Leitfadenarchiv darunter, nicht die Praxisfälle.
Alle 76 Leitfäden
Auswahlleitfäden

Mit einer gemeinsamen Nullpunktschnittstelle lässt sich die nächste Vorrichtung außerhalb der Maschine vorbereiten. Vergleichen Sie Aufnahmemodule und Platten passend zu Maschine, Vorrichtungsgröße und Wechselablauf.
Leitfaden lesen
Werkstück und Bearbeitungsfolge helfen bei der Wahl zwischen Schraubstock, Schwalbenschwanzgriff und Sondervorrichtung. Die Nullpunktbasis bestimmt, wie die Vorrichtung mit der Maschine verbunden wird und nach einem Wechsel wiederkehrt.
Leitfaden lesen
Erfahren Sie, welche Kosten für Aufnahmen, Platten, Schnittstellen und Montage entstehen. Maschinendaten, Palettenzahl und Produktionsziel bilden einen praktischen Einstieg in die Budgetplanung.
Leitfaden lesenVeröffentlichte Aufspannungen
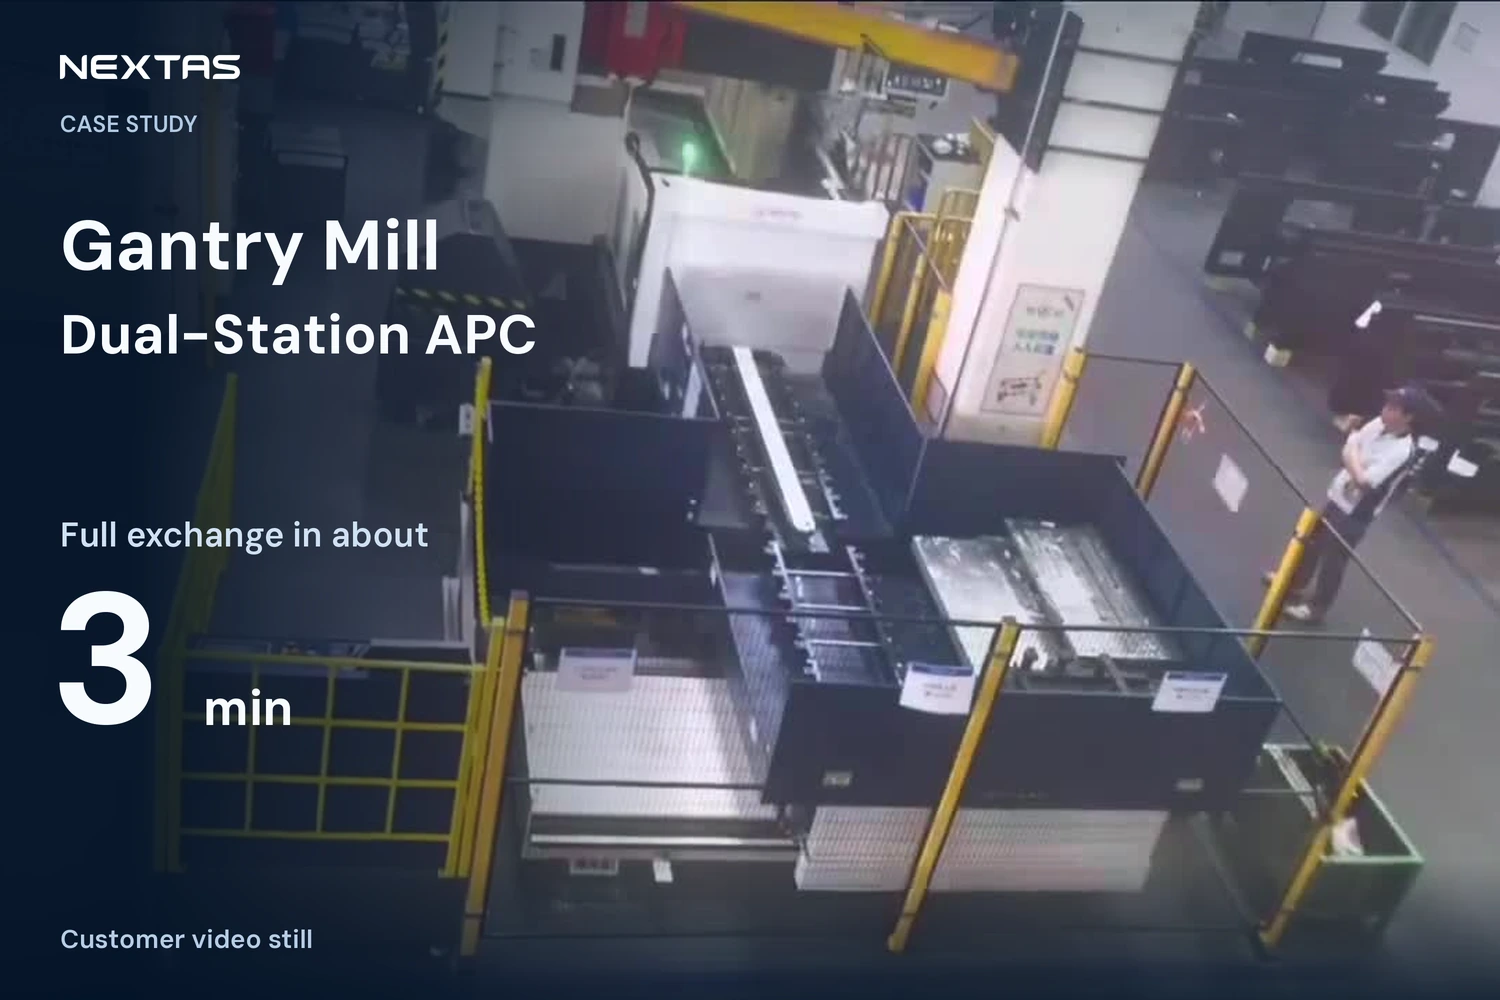
Die Tabelle nennt Kran- und Spannwechsel mit 15–45 Minuten. Der Doppelstationswechsel dauert etwa 3 Minuten; das Video ist beschleunigt.
Fall lesen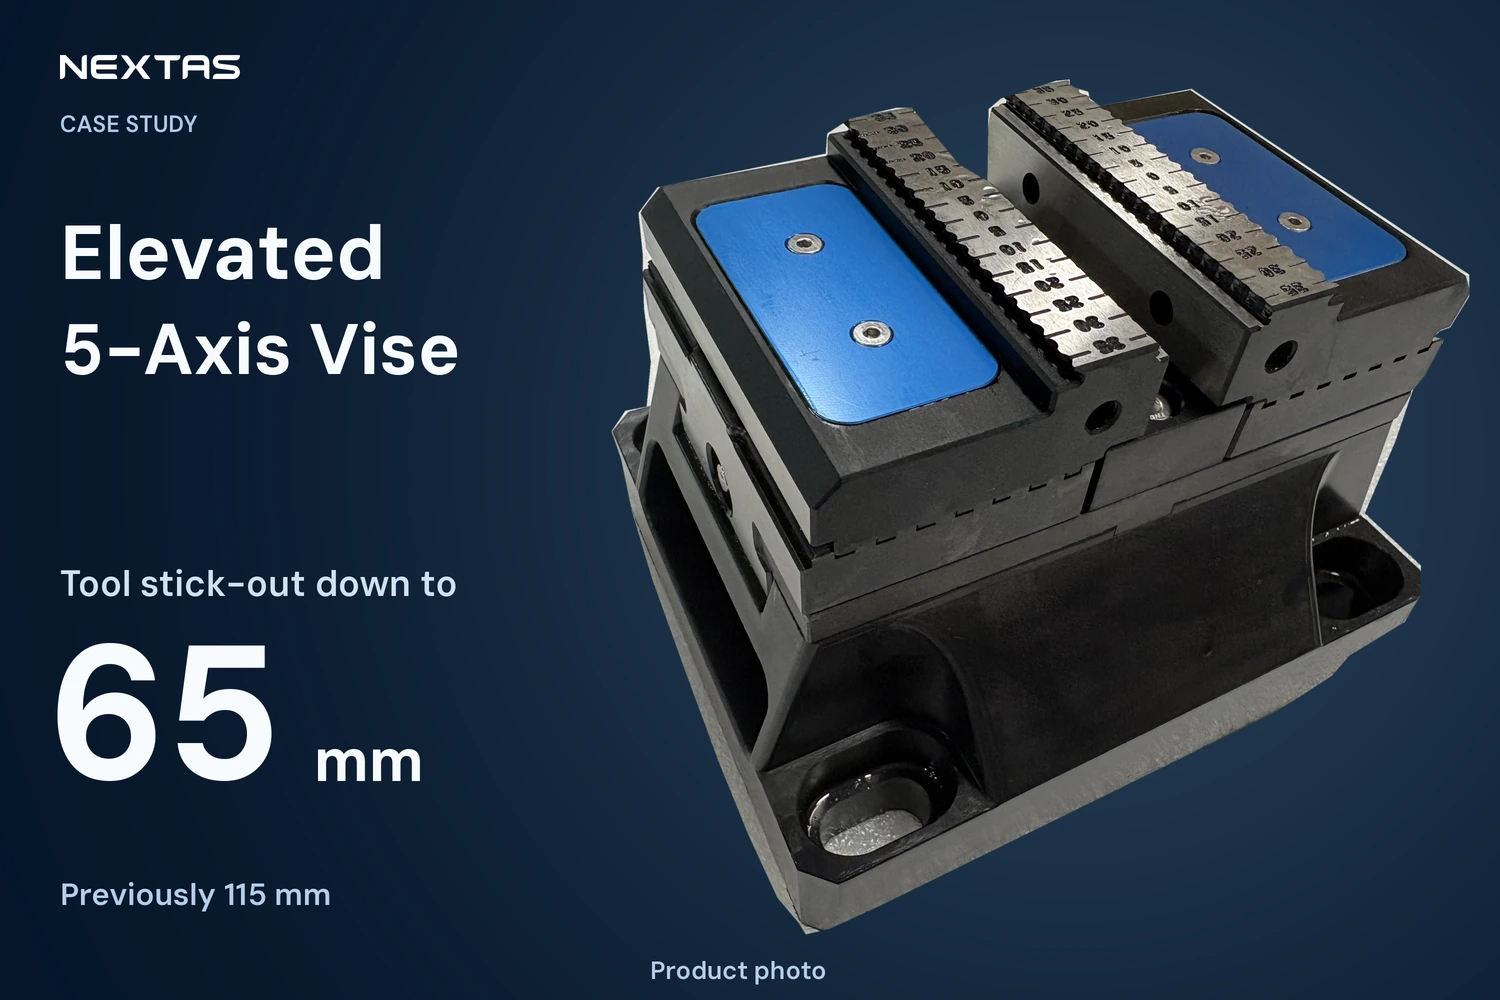
Ein um 70 mm erhöhter Zentrischspanner ersetzt den gestapelten Aufsatz. Die Tabelle nennt 65 mm statt 115 mm Werkzeugüberstand und 35 % höheren Schruppvorschub.
Fall lesen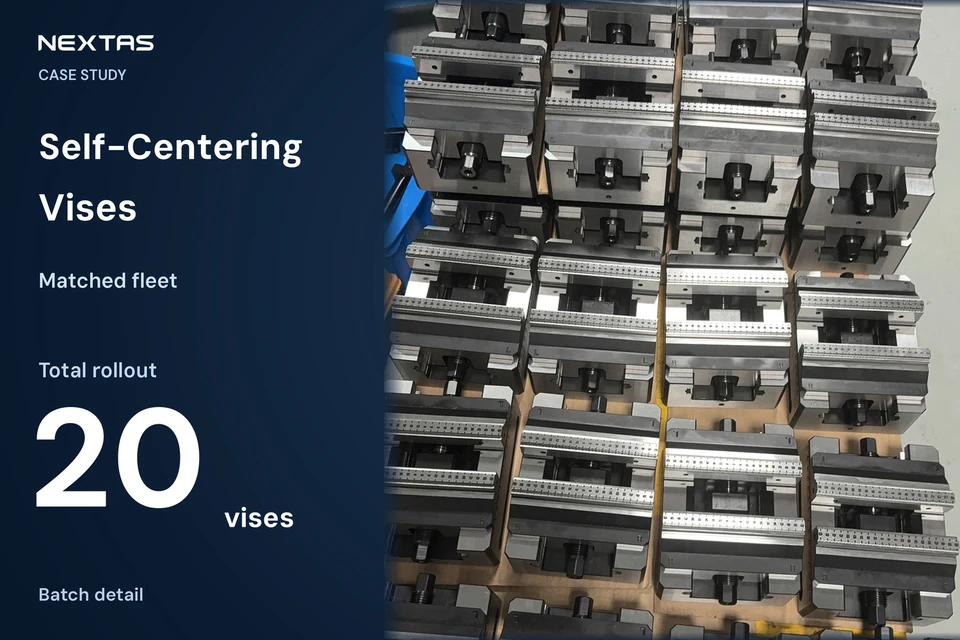
Eine gepaarte Charge von 20 Zentrischspannern spannt auf 3.5 mm. Der Text sagt, die Materialersparnis habe die Flotte in weniger als vier Monaten bezahlt.
Fall lesenMaschine und Teil sind schon klar? Schicken Sie die Spannfrage über die Kontaktseite.
Hier starten
Nutzen Sie die Filter unten, um direkt zu Nullpunkt-Systemen, Spanntechnik oder Automatisierungsthemen zu springen.
Am praxisnähesten
Diese Seiten helfen Ingenieuren, eine praktikable Lösung einzugrenzen – nicht nur Produktneuheiten zu lesen.
Schnellere Antwort nötig?
Wenn Sie Maschine, Werkstück und Engpass bereits kennen, gehen Sie direkt zur Kontaktseite und teilen Sie Ihre Projektdetails.
Damit starten
Diese Artikel beantworten die Fragen, die Einkäufer und Ingenieure typischerweise zuerst stellen, wenn sie noch eine Spannrichtung wählen.
Spanntechnik-Auswahl
Werkstück und Bearbeitungsfolge helfen bei der Wahl zwischen Schraubstock, Schwalbenschwanzgriff und Sondervorrichtung. Die Nullpunktbasis bestimmt, wie die Vorrichtung mit der Maschine verbunden wird und nach einem Wechsel wiederkehrt.
Leitfaden öffnenNullpunkt-Planung
Planen Sie Ihre 52-mm- und 96-mm-Schraubstöcke auf einer gemeinsamen maschinenseitigen Platte. NEXTAS prüft ein kundenspezifisches Layout für Ihre Spannmittel, Ihren Tisch und Ihre Zerspanlasten; Sitz und Verriegelung werden anhand der Paarungszeichnungen bestätigt.
Leitfaden öffnenAutomatisierungsweg
Planen Sie Aufträge, verfolgen Sie Maschinenzustände und koordinieren Sie den Palettenfluss in Ihrem NEXTAS-FMS-Projekt. Vergleichen Sie die Softwaremodule und legen Sie Schnittstellen, Hardwareumfang und Abnahmeprüfungen für Ihre Zelle fest.
Leitfaden öffnenVollständiges Archiv
Leitfäden 1–12 von 76 · Seite 1 von 7
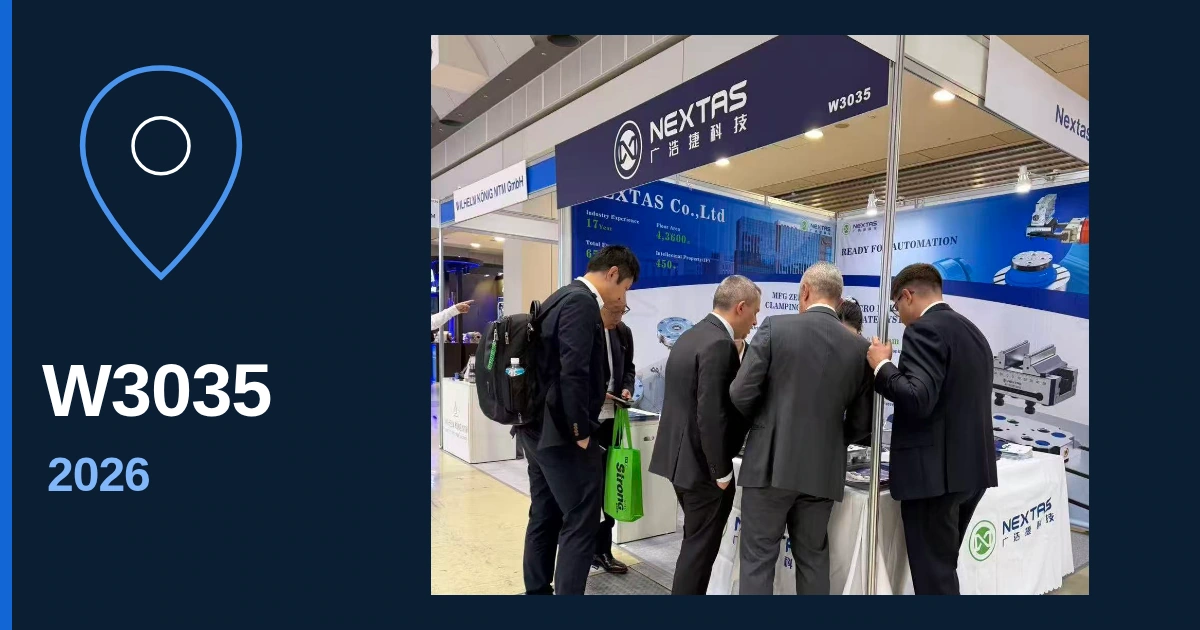
Tokyo Big Sight, Westhalle 3: Nullpunkt- und Pneumatikdemos auf dem Tisch, Fotos vom Stand und ein Kurzvideo.
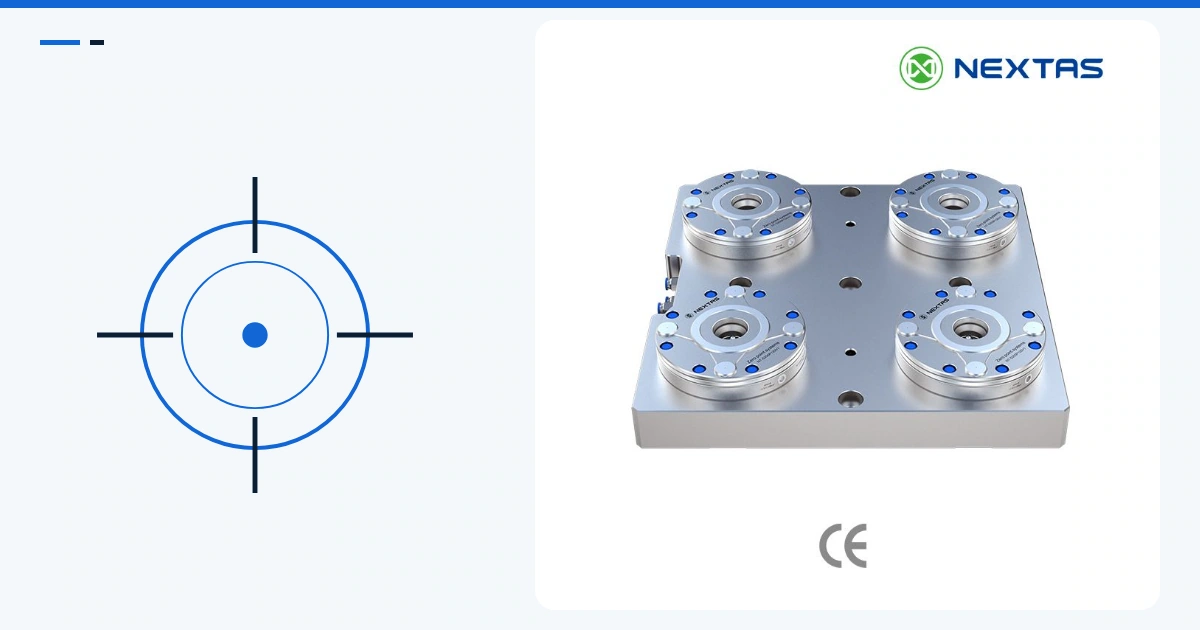
Ein Nullpunkt ist die Schnellwechselverbindung, die eine Vorrichtung wieder auf eine vorbereitete Aufnahme setzt. Ein Nullpunktspannsystem ist diese Verbindung plus die Teile, die dazu passen müssen.
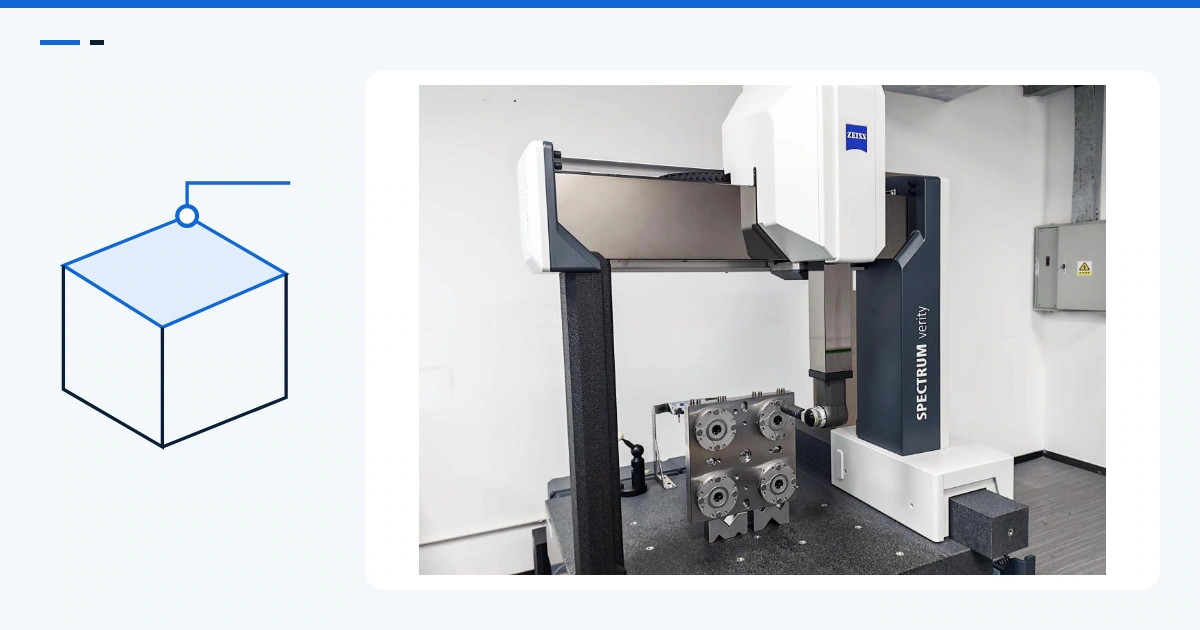
Ein Nullreferenzpunkt ist die physische Stelle, die Sie benennen, wenn Sie die Lage setzen oder prüfen — schreiben Sie Fläche, Auflage, Bohrung oder Ebene, nicht den Spanner an diese Stelle.
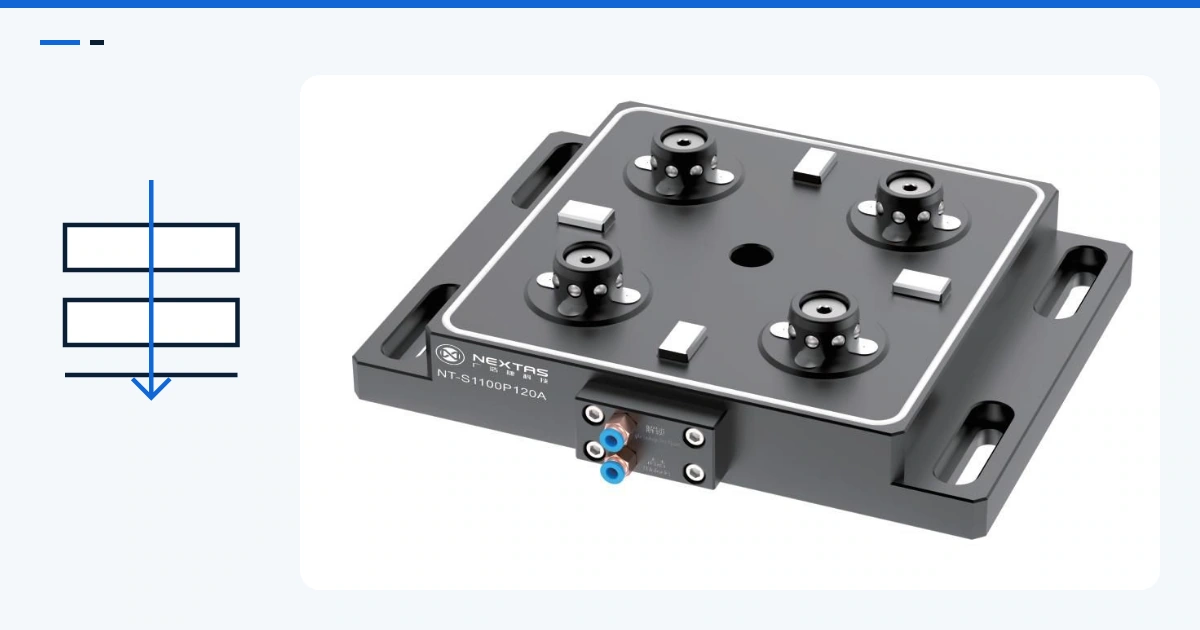
Ein Bezugssystem ist der Lagesatz, der einen Bezug zurückbringt: die Flächen, von denen Sie vermaßen, der Niederzug und eine Verdrehsicherung, wenn die Zeichnung sie verlangt.
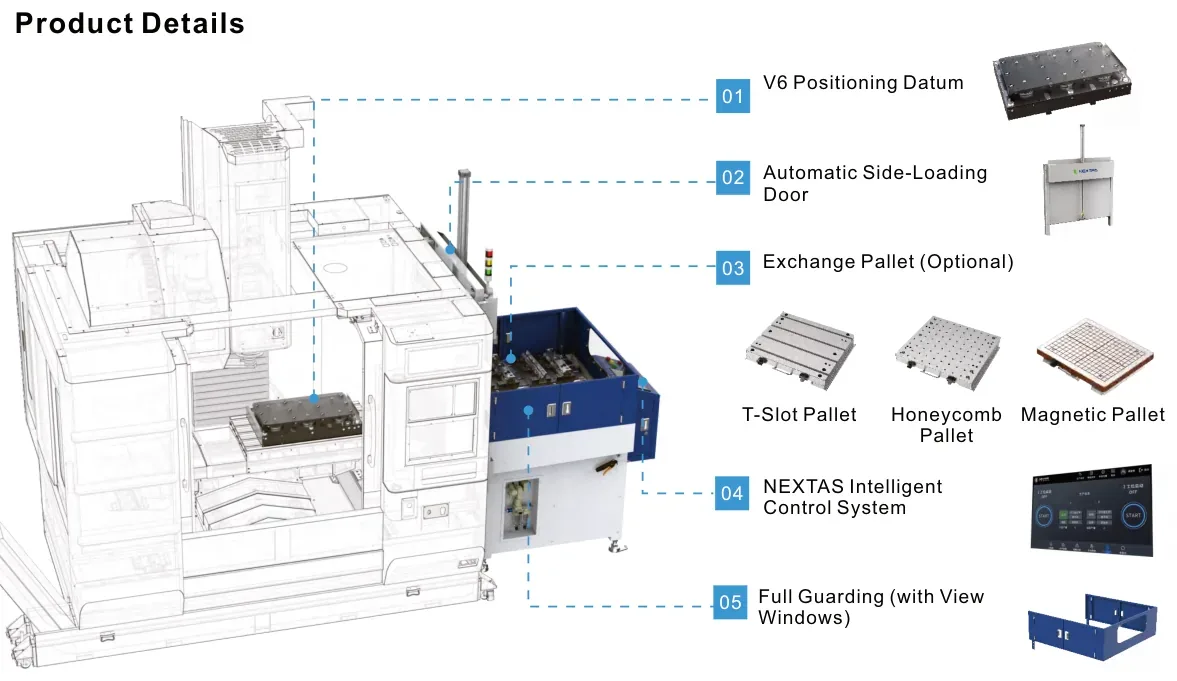
Ein Katalogfall nennt 84 % mehr monatliche Produktivität und 456.000 RMB weniger Kosten pro Jahr. Erfahren Sie, wann externes Rüsten sinnvoll ist.
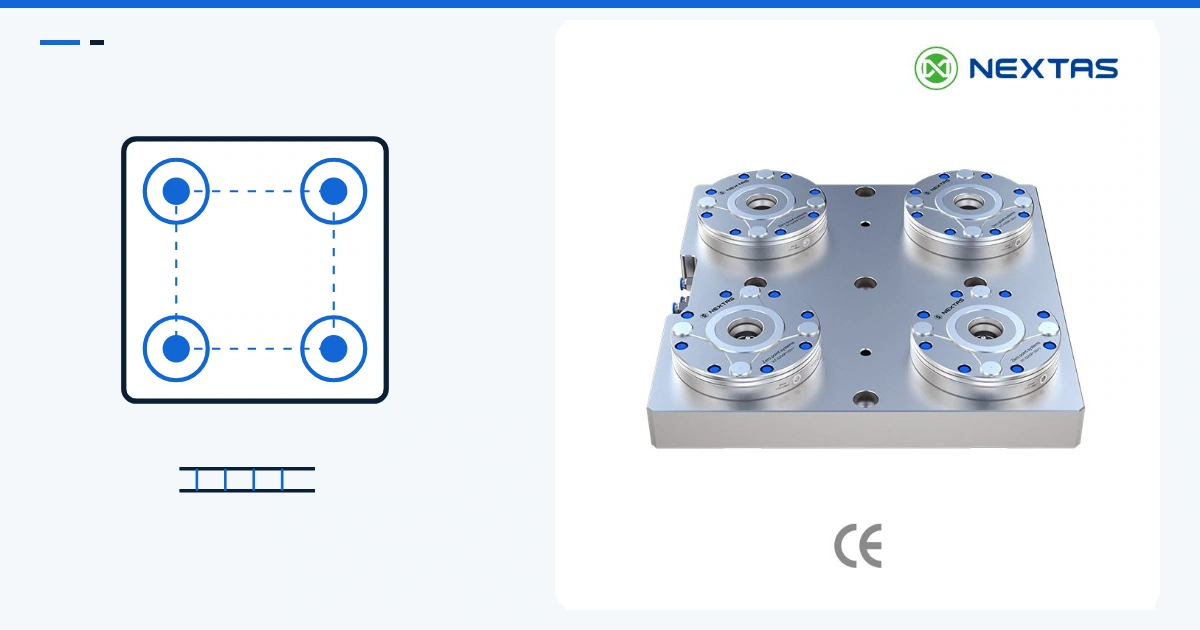
Der Roboter setzt vier Einzugsbolzen in vier Aufnahmen. Dieser Abstand ist der Standard, den jede Maschine an der Linie teilt. Die Schiene transportiert nur.
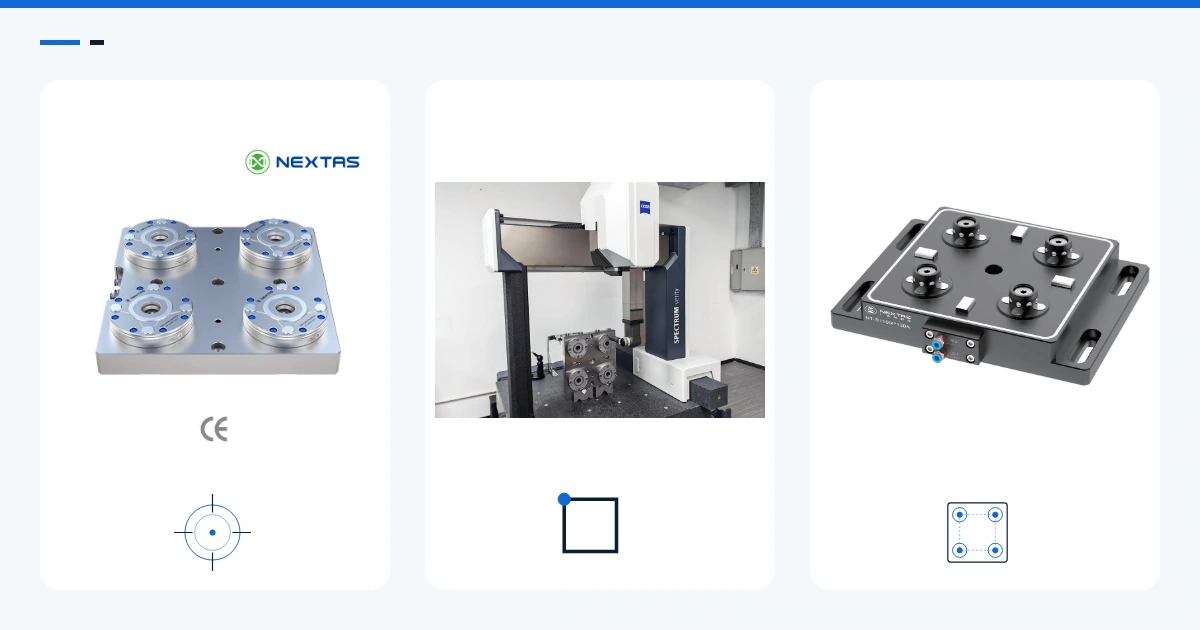
Nullpunkt setzt neu auf. Nullreferenz ist Fläche oder Bohrung zum Antasten. Das Bezugssystem ist der Lagesatz. Vergleich und Anfrage stehen hier.
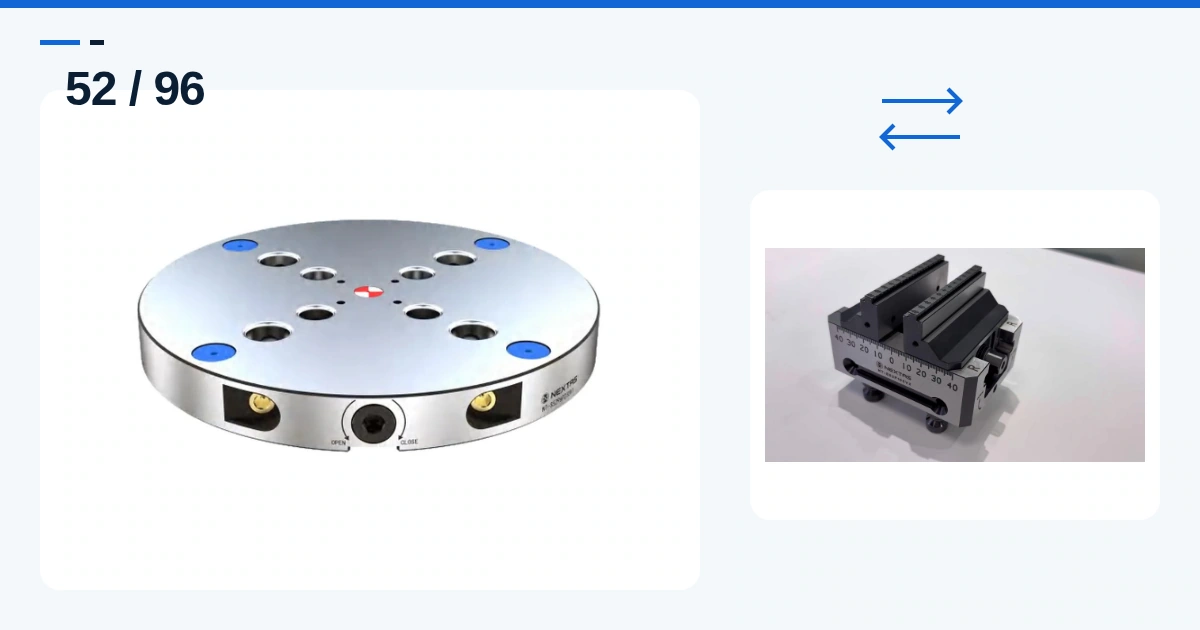
30 Sekunden: Grundplatte bleibt auf der Maschine. Der Schlüssel sperrt den kleinen Schraubstock, dann den großen. 52-Bolzen in den 52-Sitz, 96-Bolzen in den 96-Sitz.
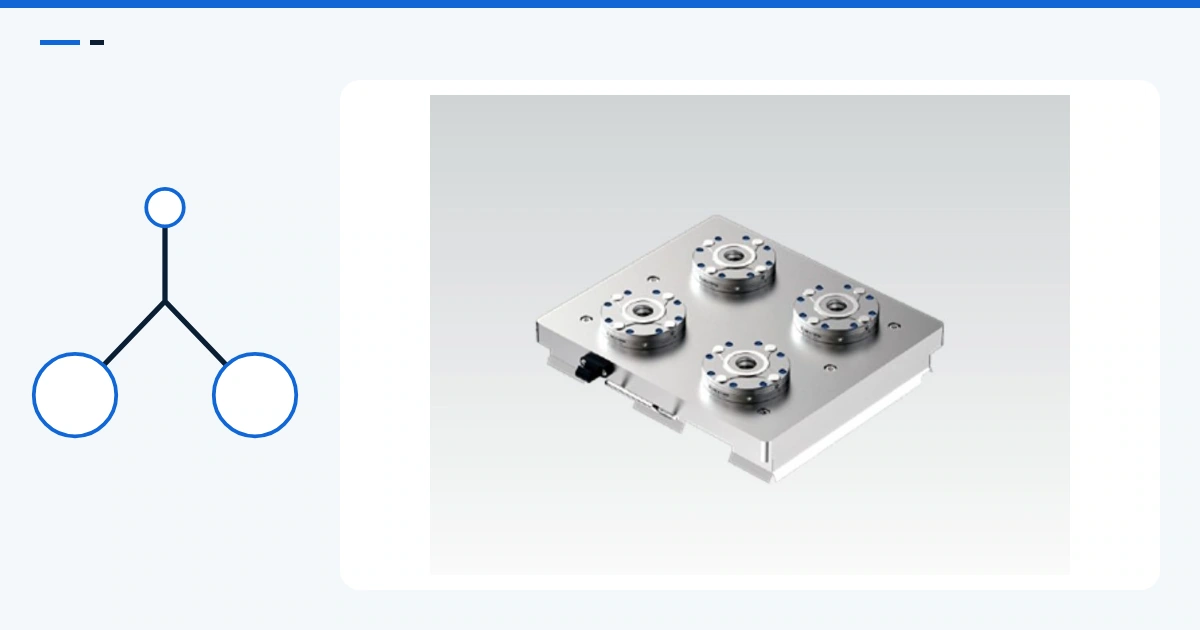
Ball Lock ist einfach, benötigt keine Druckluft und hat sich auf Vorrichtungsplatten bewährt. Nullpunktspannung lohnt sich, wenn ein Roboter, ein Sensor oder ein Palettenspeicher die Verriegelung übernehmen muss.
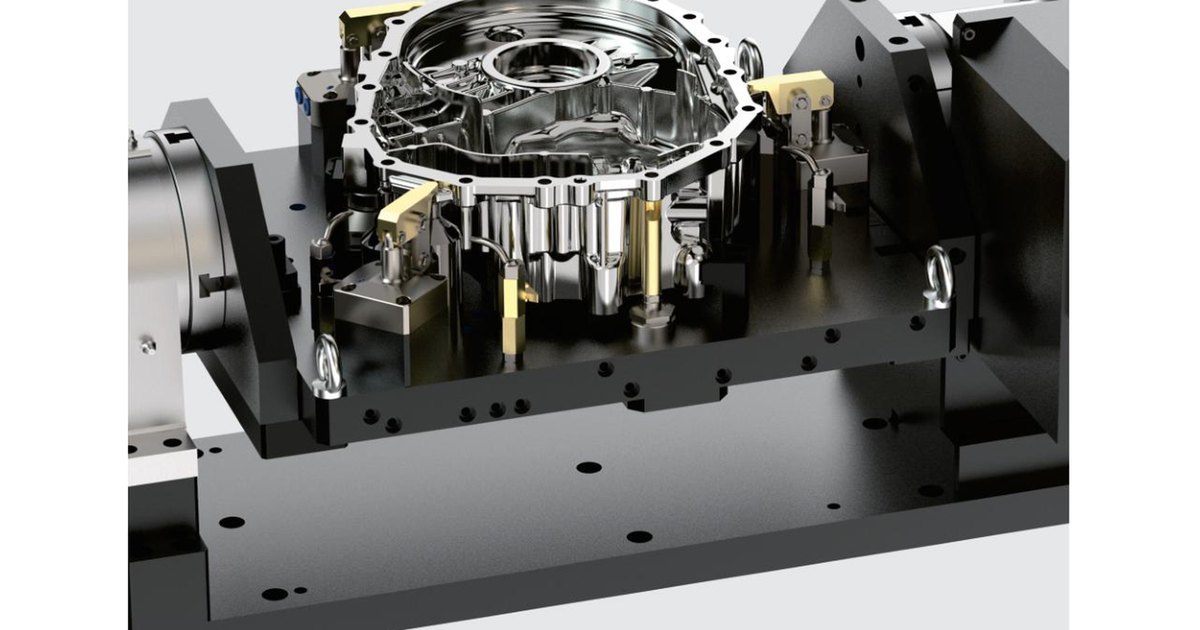
Ein Werkstückmodell oder klare Fotos reichen für das erste Gespräch. Mit Maschinendaten und Produktionsziel besprechen wir, wie das Teil ausgerichtet, abgestützt und gespannt wird. Ablauf, Druckbereich und Drehdurchführungen entwickeln wir gemeinsam und bestätigen sie für das Angebot.
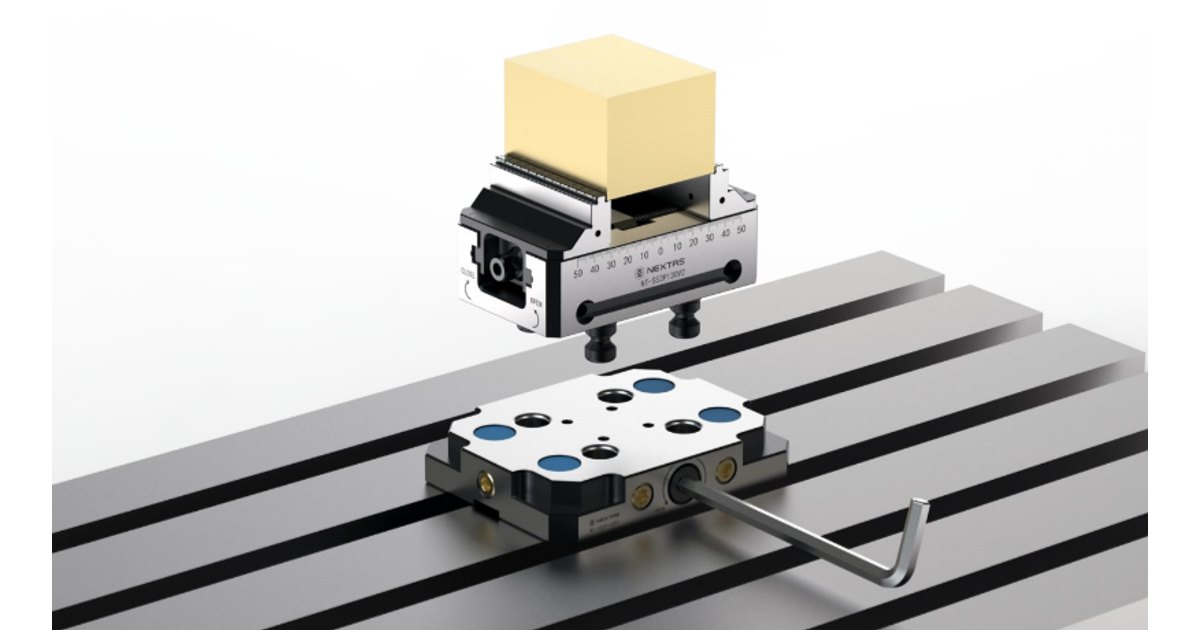
Zu hoch: Das längste Werkzeug kann zum Werkzeugwechsel nicht zurückfahren. Zu niedrig: Das Spindelgehäuse stößt beim Schwenken des Werkstücks gegen den Tisch.
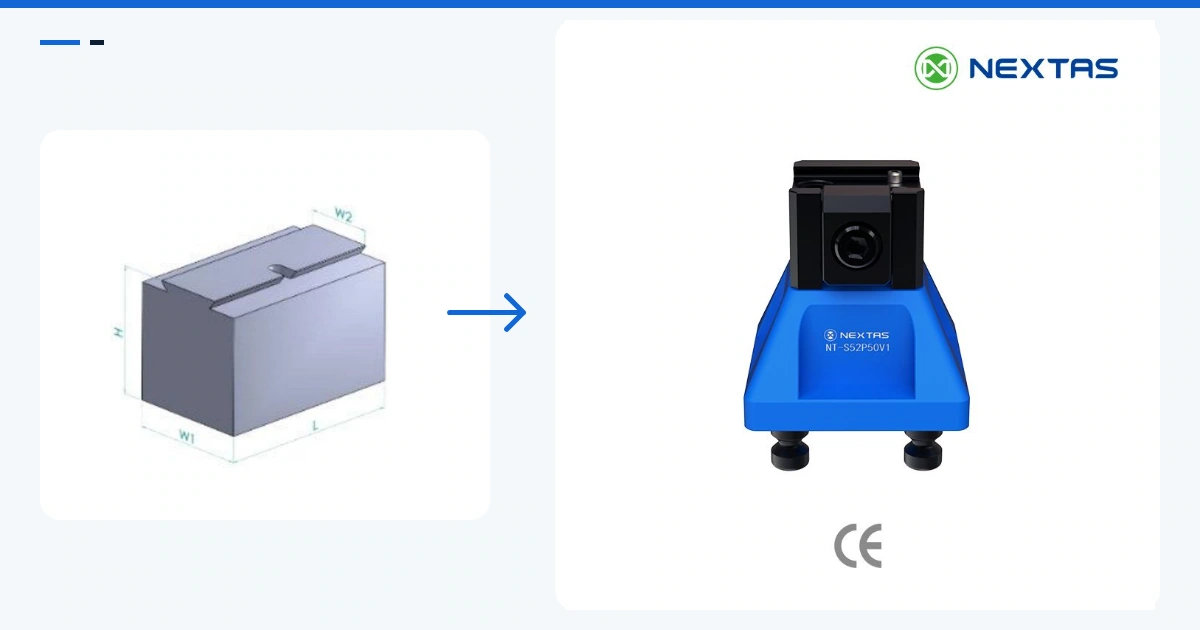
Bereiten Sie vor der 5-Achs-Bearbeitung einen CNC-Schwalbenschwanzzapfen mit richtigem Rohteilaufmaß, Flankengeometrie, Werkzeugbahnfolge und Prüfung über Stifte vor.
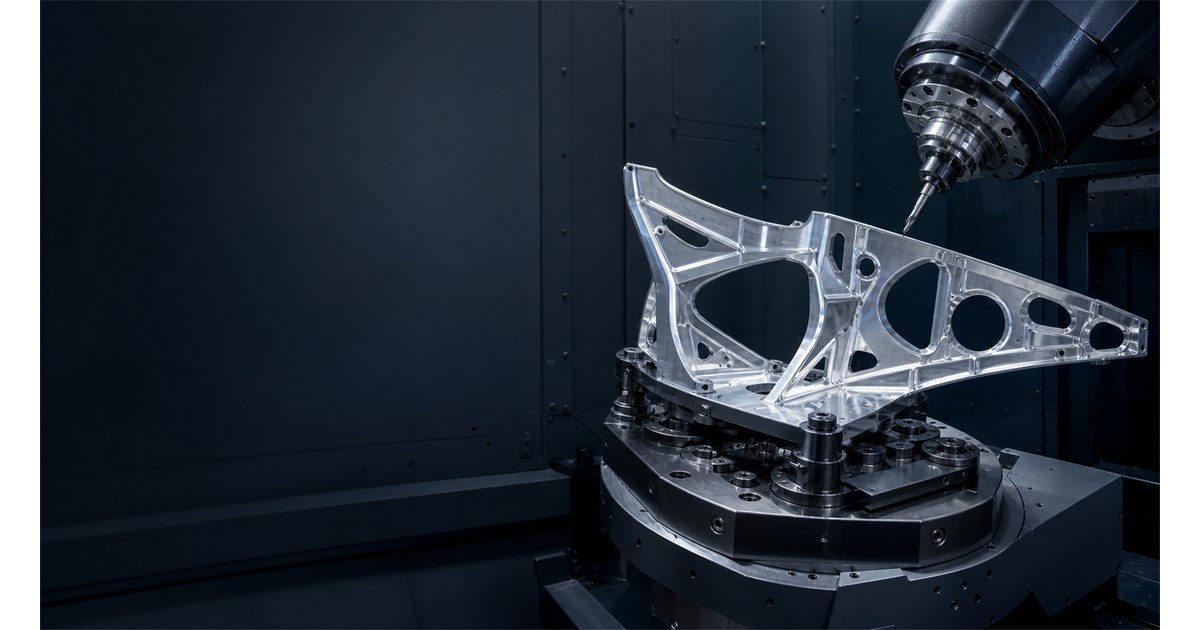
Abstützung und Spannlast können eine dünne Wand verformen. Prüfen Sie die tatsächliche Geometrie und vergleichen Sie gespannte und gelöste Maße mit vereinbarten Grenzen vor der Serie.
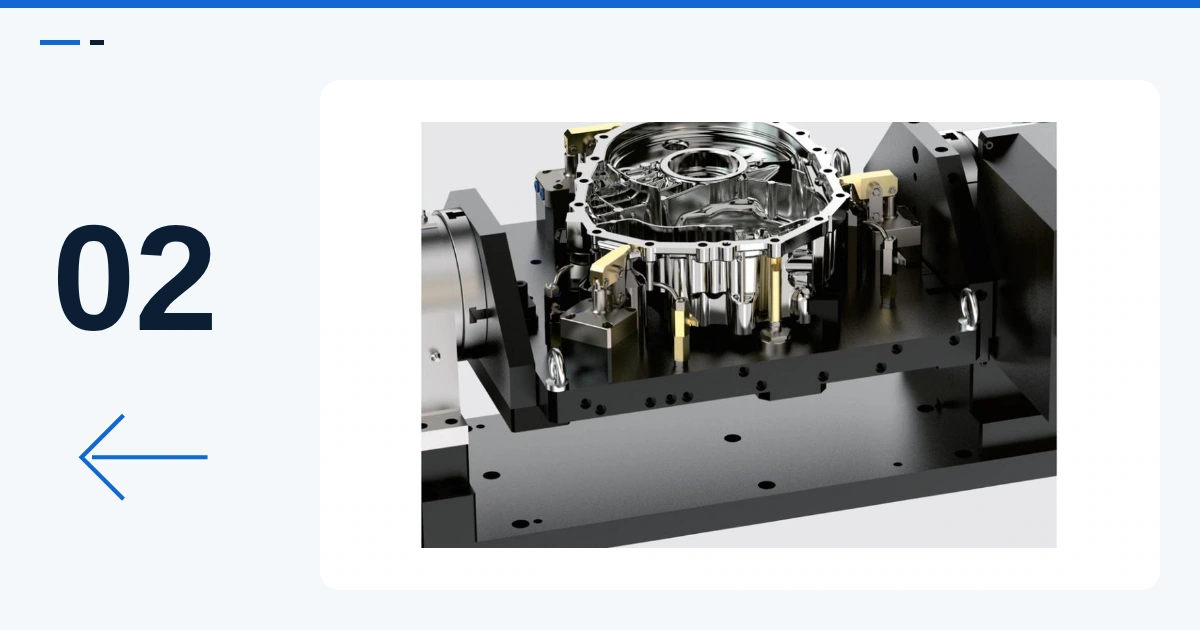
Legen Sie das Teil auf die in der ersten Bearbeitung erzeugten Flächen und Bohrungen. Spannen Sie über diesen Auflagen. Verwenden Sie verbliebene Rohmaterialkanten nicht zur Positionierung.
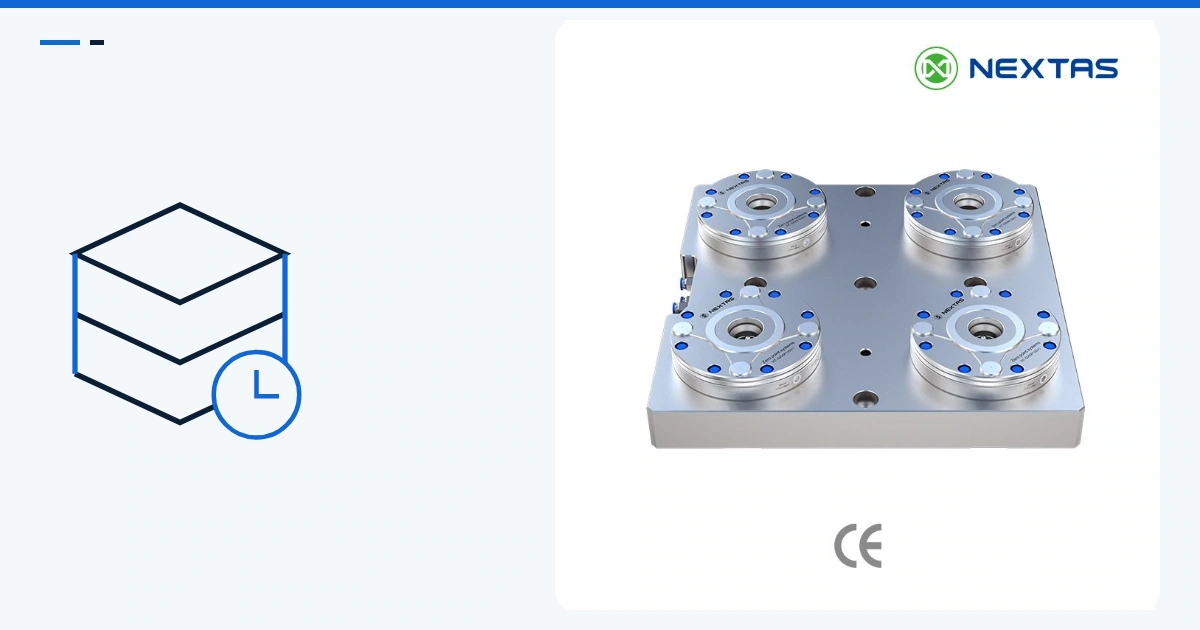
Ein ausgefallenes Modul kann die Zelle stoppen. Lagern Sie Bolzen, Dichtungen und Fett. Bestimmen Sie das Modul anhand von Kennzeichnung, Bohrung und Luftanschlüssen vor der Bestellung.
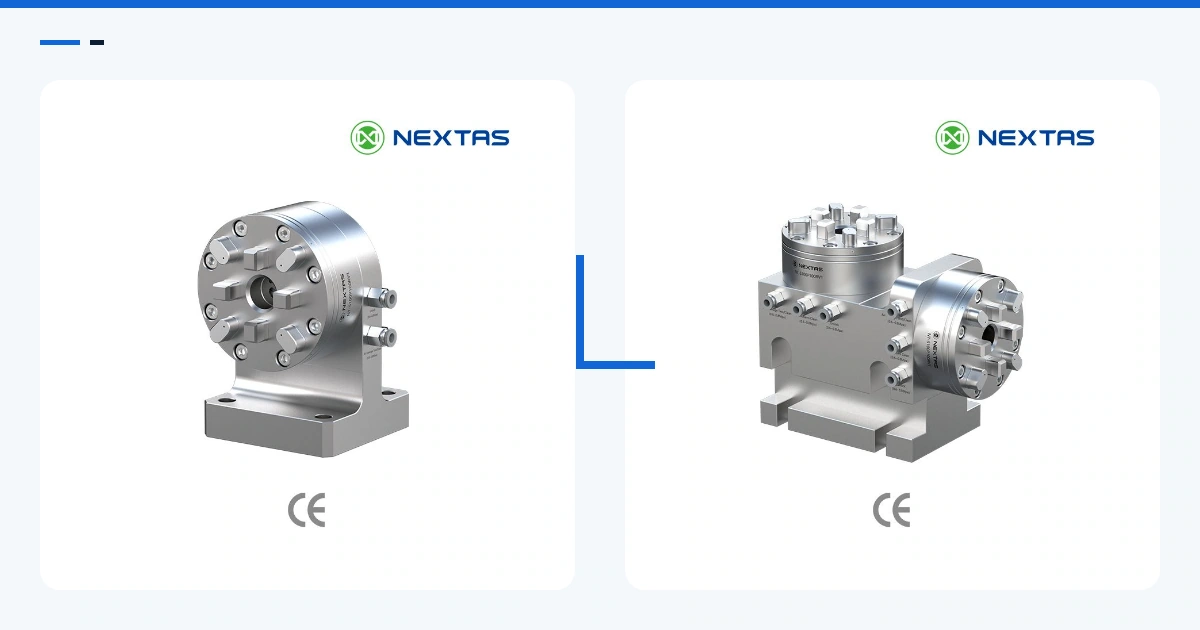
Beide nennen mehr als 6.000 N Spannkraft und Wiederholgenauigkeit unter 0,003 mm. Unterschiedlich sind die Richtung der Bezugsfläche und das zusätzliche Gewicht.
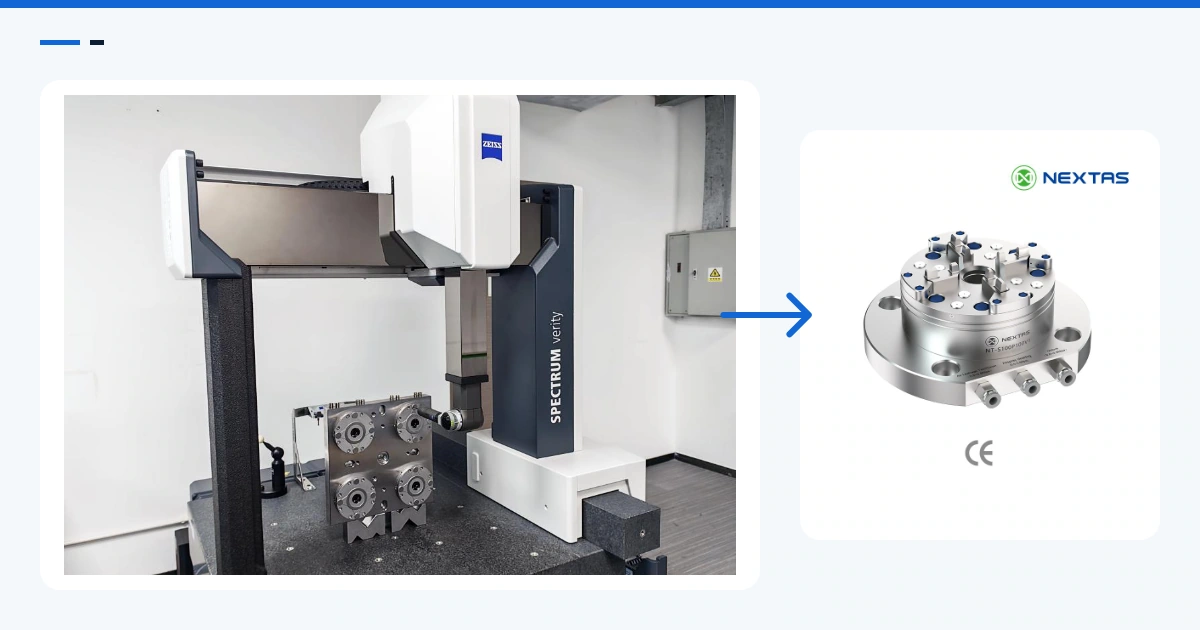
Planen Sie Spannfutter-Halter-Paarungen, Stationsausrichtung und gemessene Transferkorrekturen für einen dokumentierten Werkstückbezug zwischen WEDM, Senkerodieren und KMG.
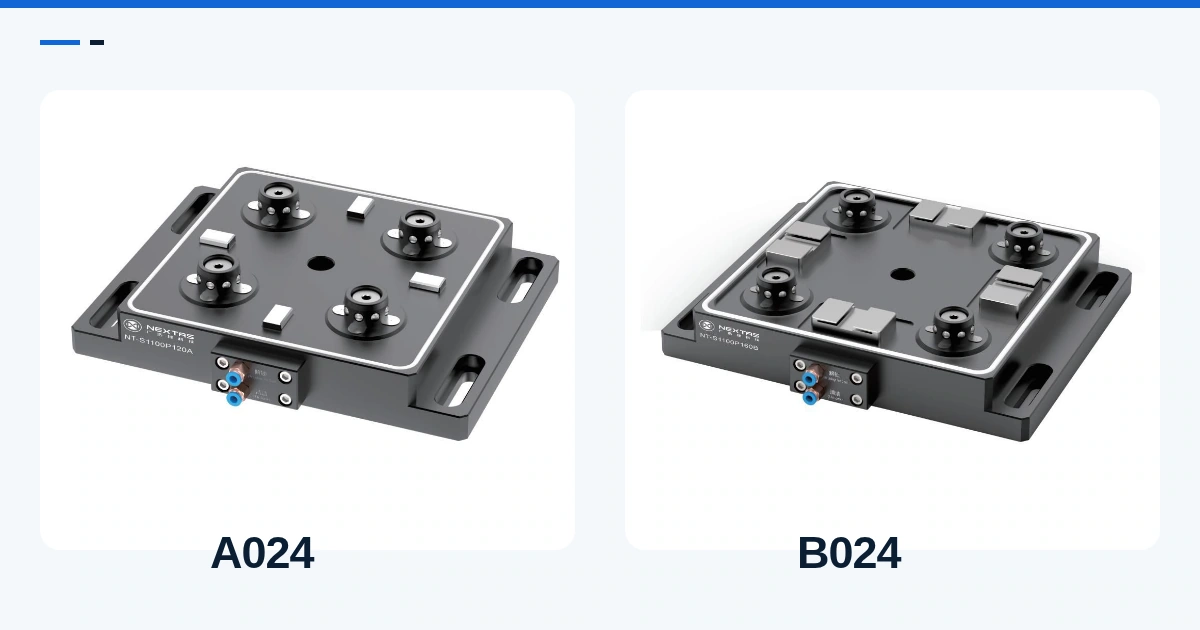
Wählen Sie den A024- oder B024-Grundkörper mit passender Palette für den robotergestützten Vorrichtungswechsel. Vergleichen Sie Grundfläche, Kontaktabstand, Schwerpunkt und Maschinenfreiraum für Ihre Konfigurationsanfrage.
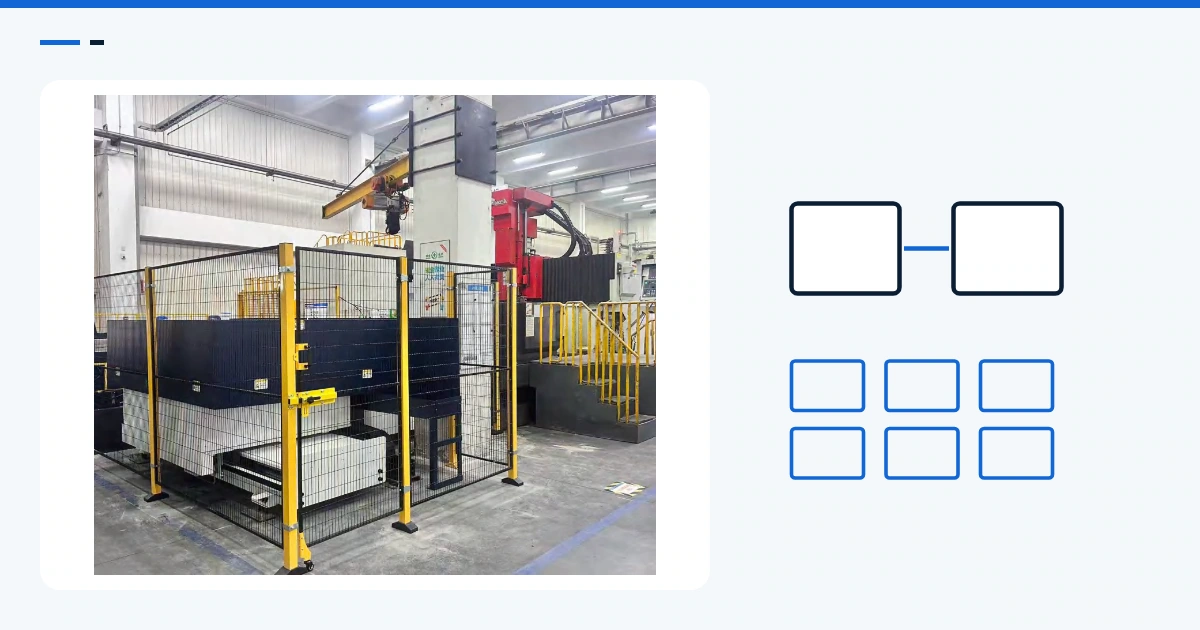
Entscheidend ist, wie viel Arbeit neben der Maschine bereitstehen muss. Für einen Wiederholauftrag kann ein Zweipalettenwechsler ausreichen; ein Palettenpool bietet Platz für mehr unterschiedliche Aufträge. Vergleichen Sie Zykluszeiten, verfügbare Vorrichtungen und die Zahl der vorzubereitenden Aufträge.
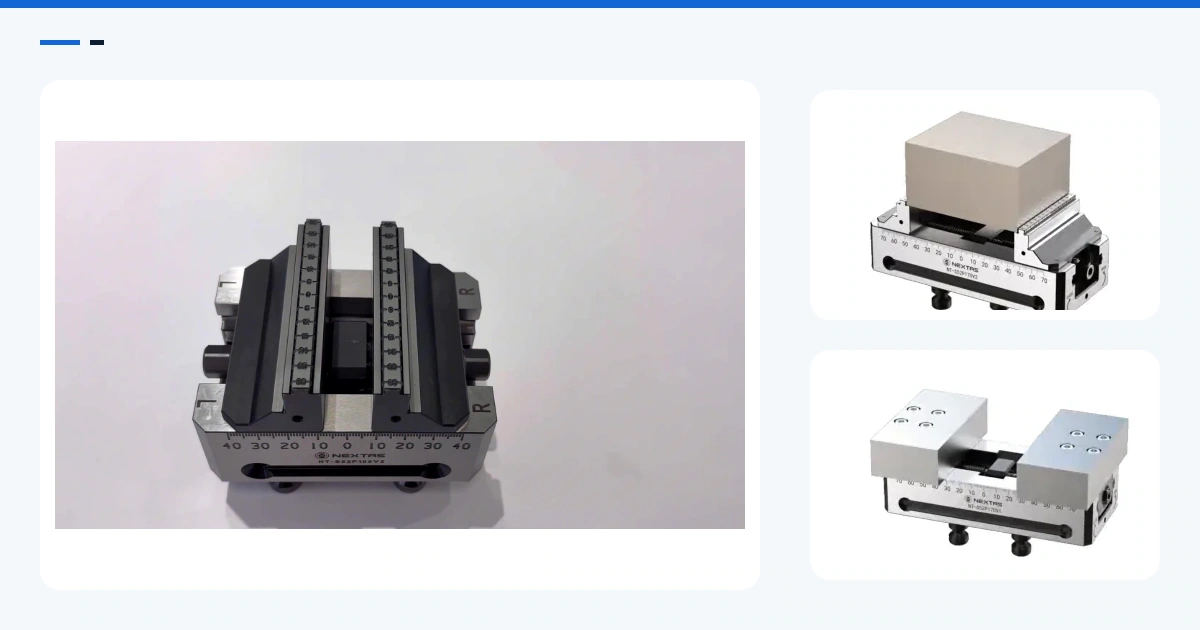
Vergleichen Sie den Backenkontakt nach Werkstoff, Schnitt und zu schützenden Flächen. Die Angaben zu Ihrem Rohteil bilden den Ausgangspunkt für eine Backenempfehlung.
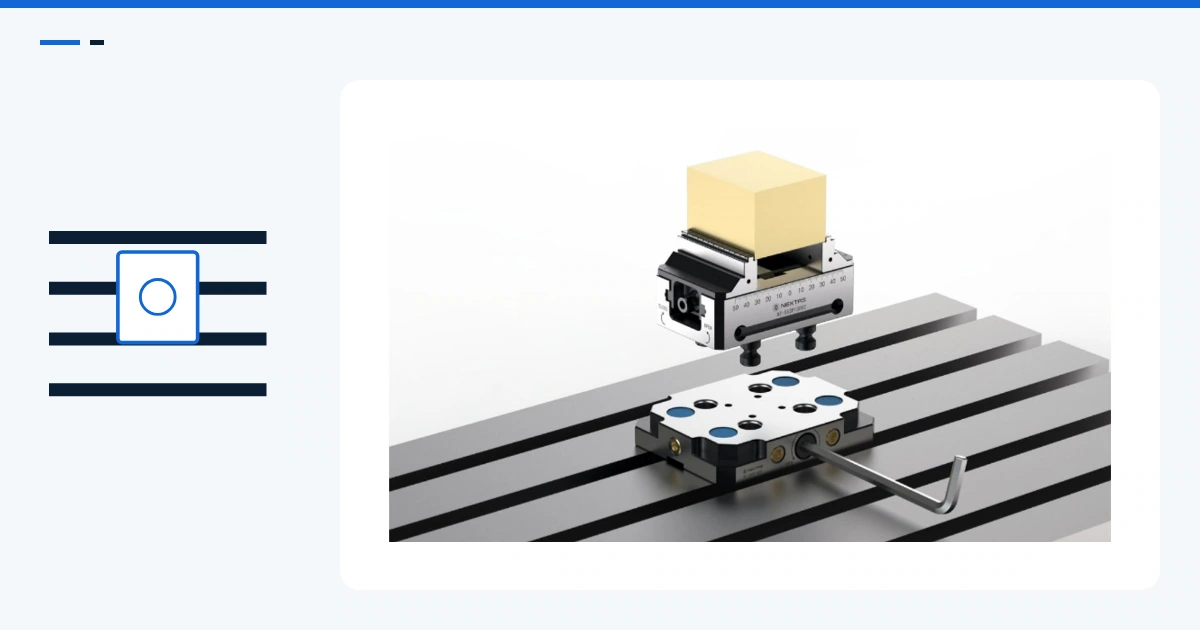
Aufnahmen in T-Nuten schrauben, den Tisch mit einer Grundplatte abdecken oder eine Rasterplatte verwenden, die auch Spanneisen aufnimmt. Die Entscheidung hängt vom verbleibenden Werkzeugfreiraum, der Späneexposition und dem weiterhin zu spannenden Teilemix ab.
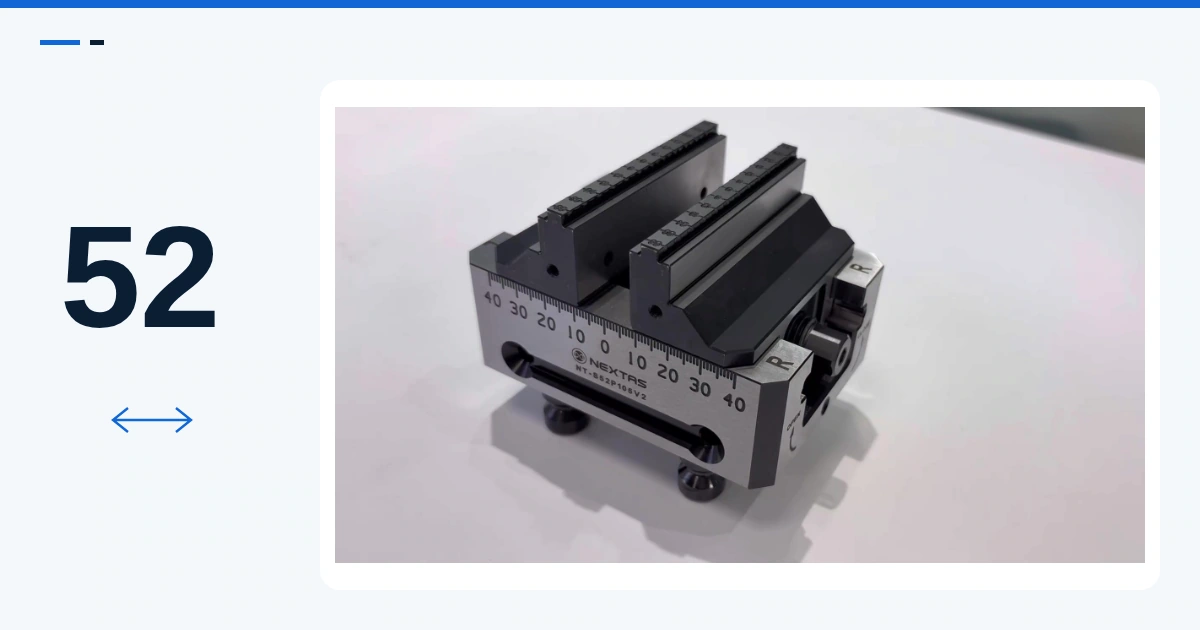
Beginnen Sie mit NT-S52P105V2, wenn sein veröffentlichter Bereich von 0–95 mm Ihr Rohteil und die Backenkonfiguration abdeckt. Wählen Sie ein längeres S52-Modell, wenn Sie mehr Öffnung benötigen, und prüfen Sie zusätzliche Länge und Gewicht gegen Ihre Maschine. Alle vier haben dieselbe Backenbreite von 77 mm.
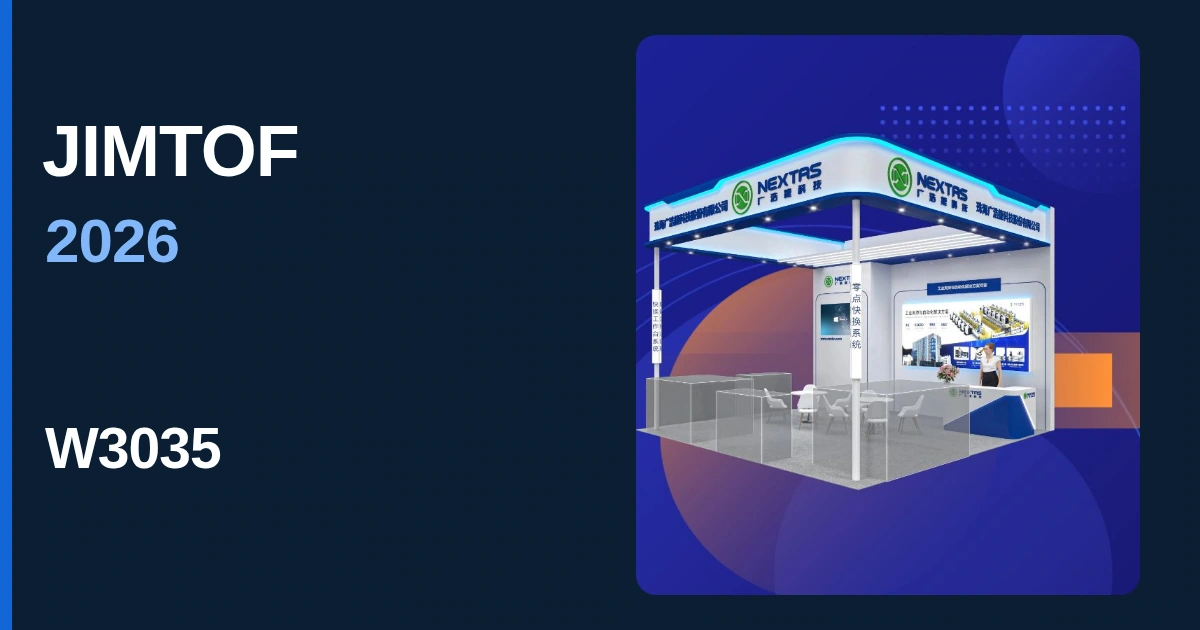
Vergleichen Sie die Nullpunktaufnahmen und Platten vom NEXTAS-Stand W3035 auf der JIMTOF 2026. Besprechen Sie mit Ihrer Maschinenzeichnung eine passende Konfiguration und ein Angebot.
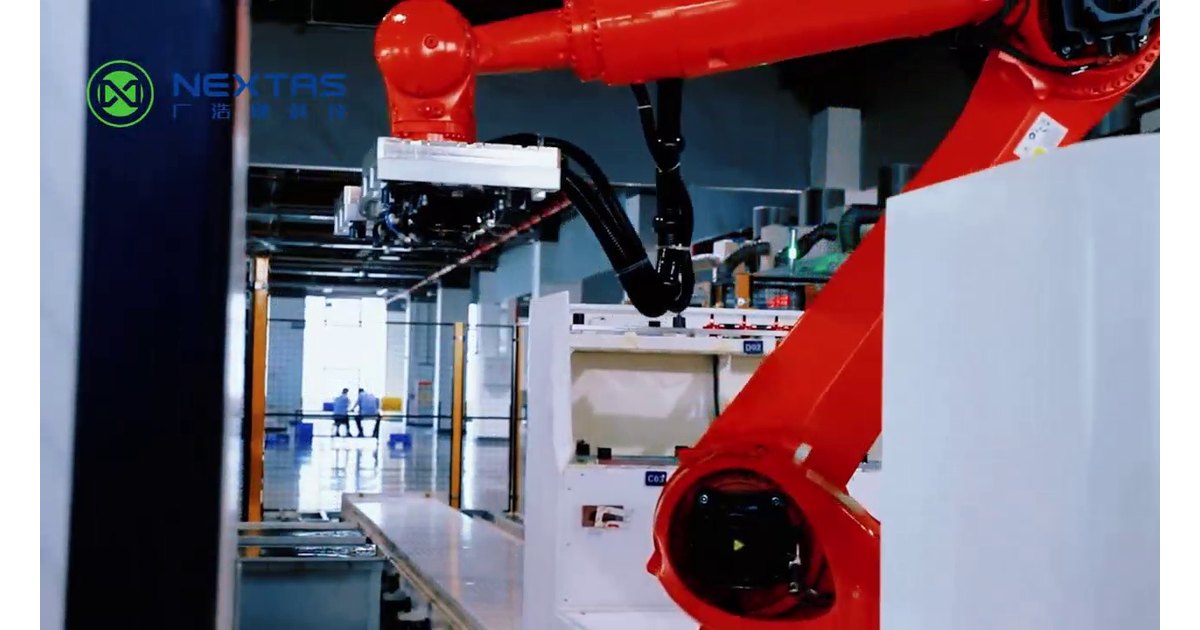
Ein fahrerloses Transportfahrzeug (AGV) bringt die Palette zur Zelle. Ein Roboter übergibt sie. Die Nullpunktschnittstelle positioniert und spannt sie an der Maschine. Planen Sie Übergabepunkte, bewegte Last und Rückweg vor der Auswahl der Ausrüstung.
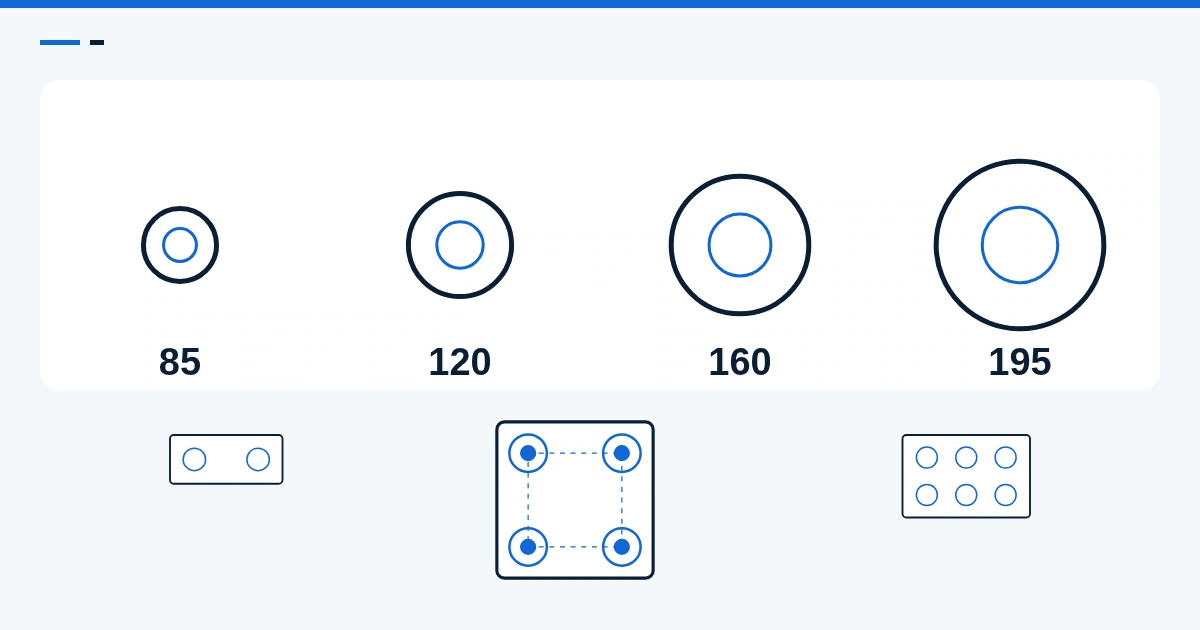
Wählen Sie Größe und Anzahl der Nullpunkt-Spannmodule für Ihre Vorrichtung. Vergleichen Sie 85, 120, 160 und 195 mm anhand von Last, Abstützung und Zeichnung.
6 bar am Wandmanometer sagen nicht, ob vier Schraubstöcke in 0,3 Sekunden spannen. Drei Zahlen, zuletzt am Spannanschluss messen.
Stimmen Sie wiederkehrende Spannmittelkäufe auf Ihren Bedarf ab und behalten Sie den Bestand im Griff. Vergleichen Sie Fertigungslose mit Lieferabrufen, setzen Sie Bestands- und Kostengrenzen und bereiten Sie das Lieferantengespräch mit einem Rechenbeispiel vor.
Vor der Bearbeitung: Palette vorhanden, Spanner verriegelt, Roboter frei und kein sperrender Fehler.
Wie Zeichnung, Oberflächenbehandlung, Prüfung, Stückzahl und Lieferumfang die CNC-Prototypkosten beeinflussen – plus RFQ-Checkliste.
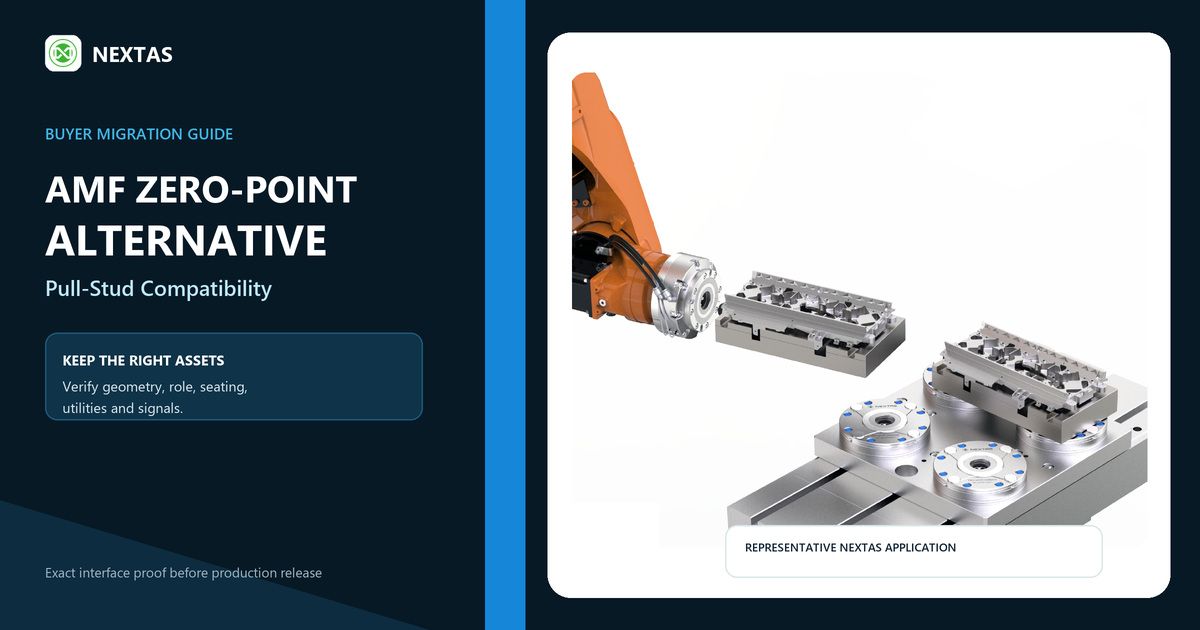
Wenn Sie eine zweite Bezugsquelle suchen oder ein Nullpunktlayout ersetzen, beginnen Sie mit den Werkzeugen, die bleiben sollen. Prüfen Sie Aufnahme, Einzugsbolzen und Palette gemeinsam: Was kann bleiben, was muss geändert werden? Das gibt NEXTAS eine klare Grundlage für den Vorschlag.
Vergleichen Sie Spanntechniklieferanten aus China und Europa anhand produktspezifischer Qualitätsnachweise, produktionsreifer Vorlaufzeit, Gesamtkosten, Schnittstellenrisiko und Serviceumfang.
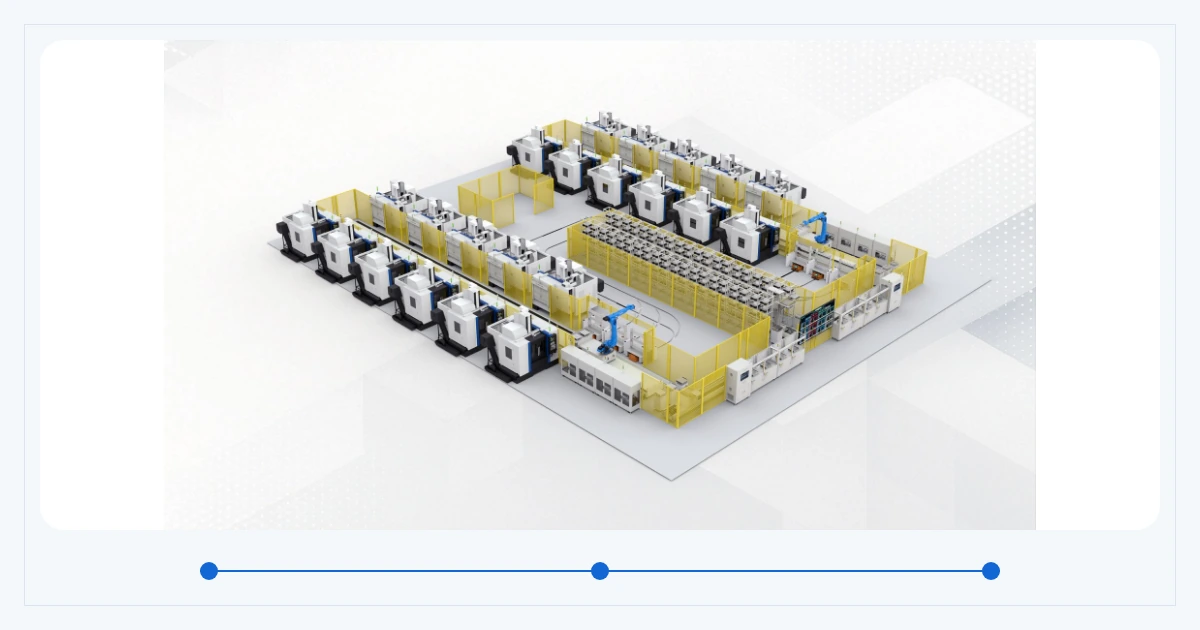
Vergleichen Sie chinesische Spanntechnikhersteller anhand Ihrer konkreten Aufgabe. Neben dem Preis zählen Vorrichtungsauslegung, Prüfunterlagen und Lieferumfang. Geben Sie jedem Lieferanten dieselben Werkstück-, Maschinen- und Produktionsanforderungen, damit die Angebote vergleichbar werden.
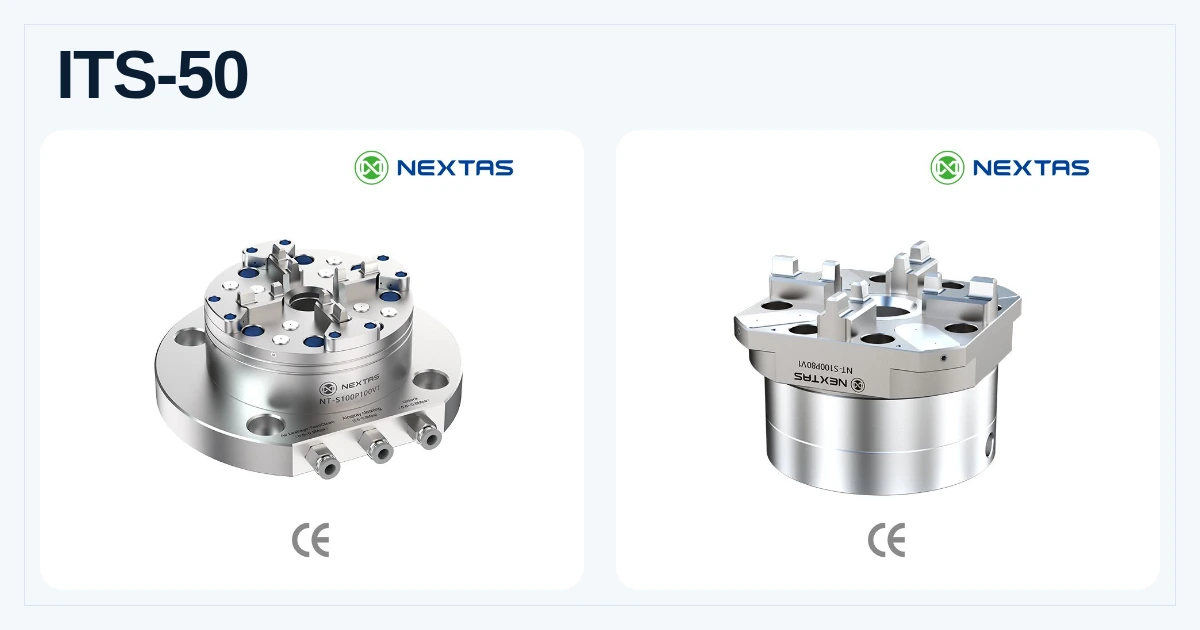
Leitfaden zur Auswahl von EROWA-Style ITS-50-Spanntechnik: Spannfutter, Halter und Paletten nach Schnittstelle, Aufbauhöhe, Lösemethode, Wiederholnachweis und Angebotsumfang auswählen.
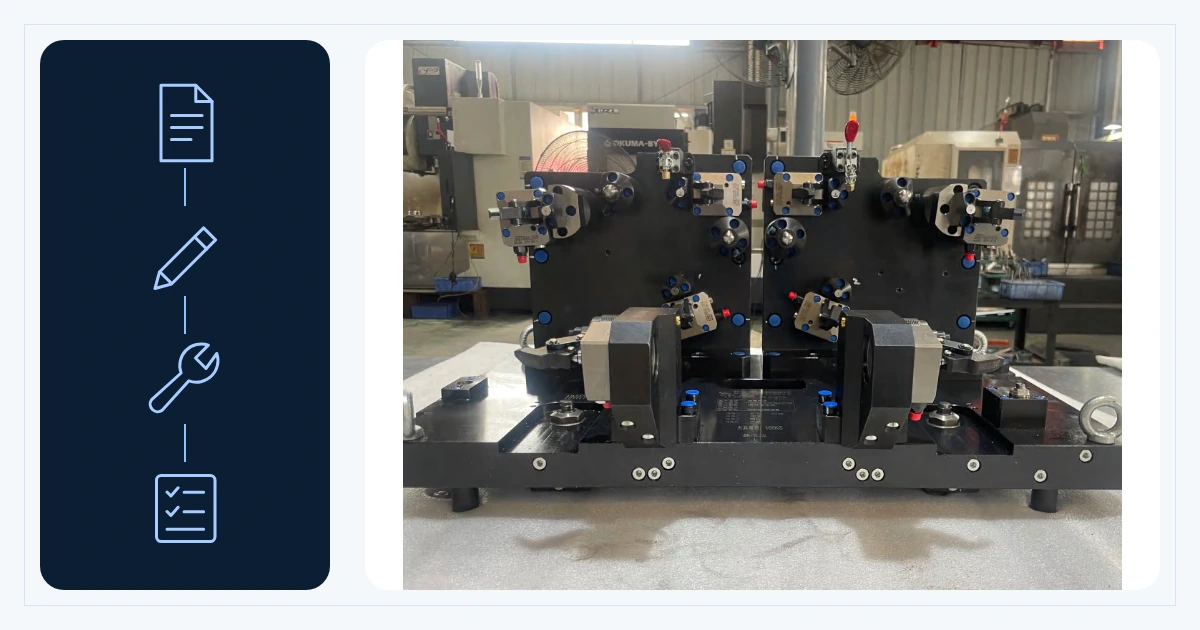
Käuferleitfaden zu Vorlaufzeiten für kundenspezifische CNC-Spannvorrichtungen: Anfrageunterlagen, Konstruktionsfreigabe, Fertigung, Prüfung und Änderungskontrolle.
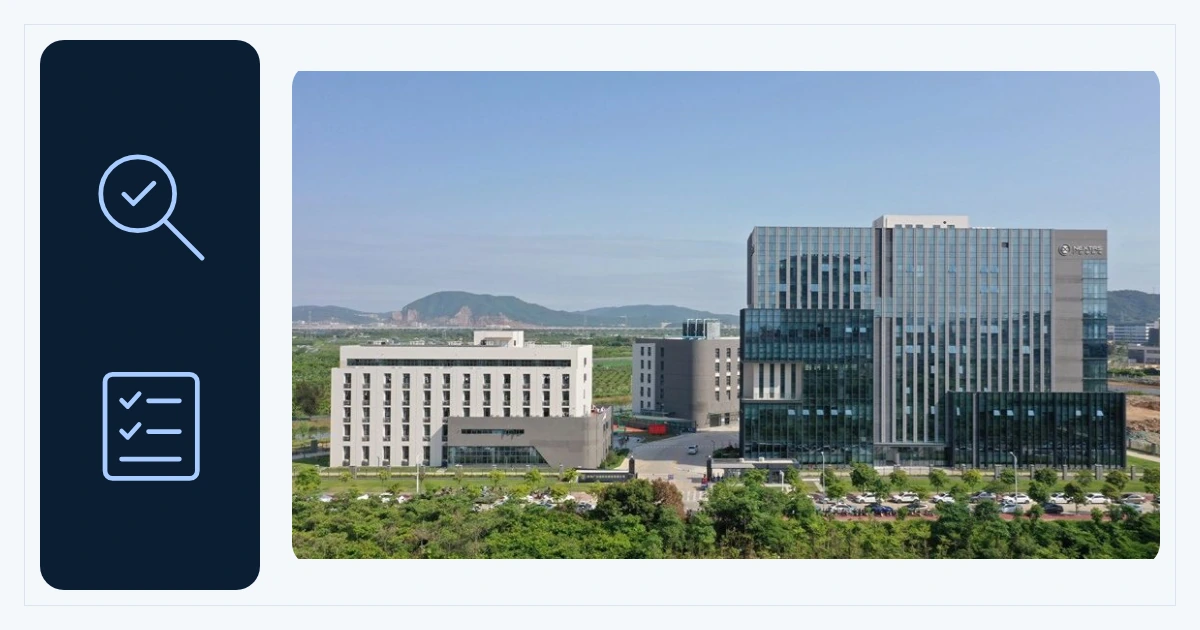
Praxisleitfaden zur Qualifizierung eines Werks für Spanntechnik: Zertifikate, Prüfplanung, Messtechnik, Kapazitätsnachweis, Pilotfreigaben und Audit-Scorecard.
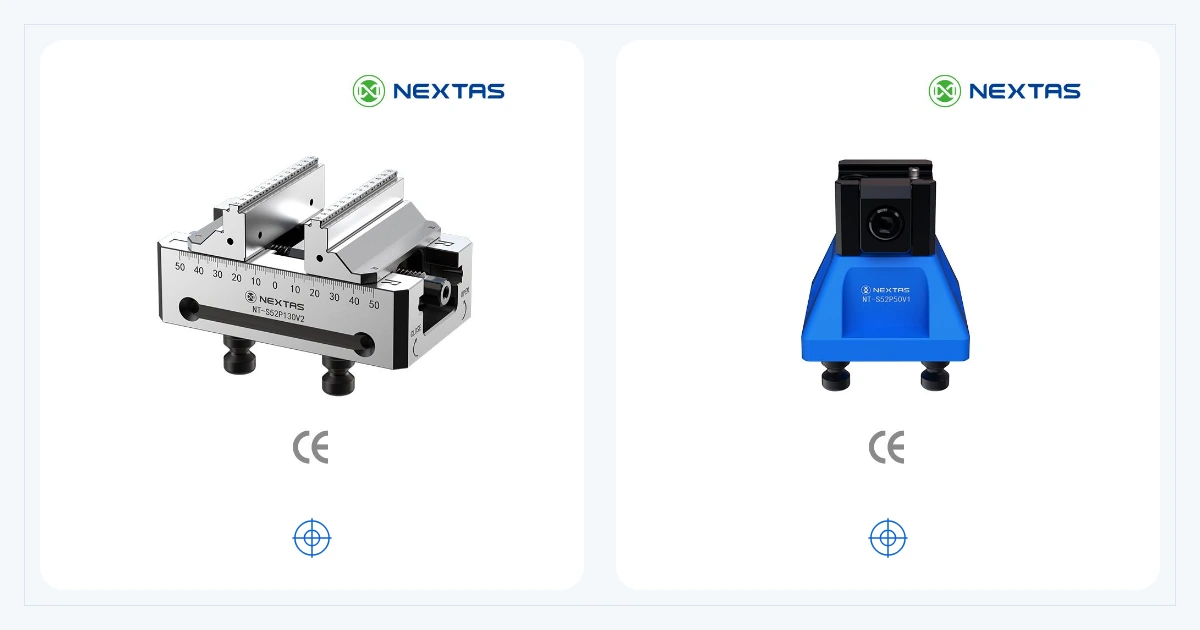
Bei einem Fünfachsteil muss die Spannung dem Werkzeug auch beim Schwenken des Tisches Platz lassen. Dieser Leitfaden vergleicht NEXTAS-Zentrischspanner und Schwalbenschwanzvorrichtungen einschließlich der nötigen Rohteilvorbereitung und Montageänderungen.
Entscheiden Sie zwischen OEM, ODM und Hybridmodell für Spanntechnik anhand von Konstruktionshoheit, IP, Betriebsmitteln, Musterfreigaben, MOQ und Änderungskontrolle.
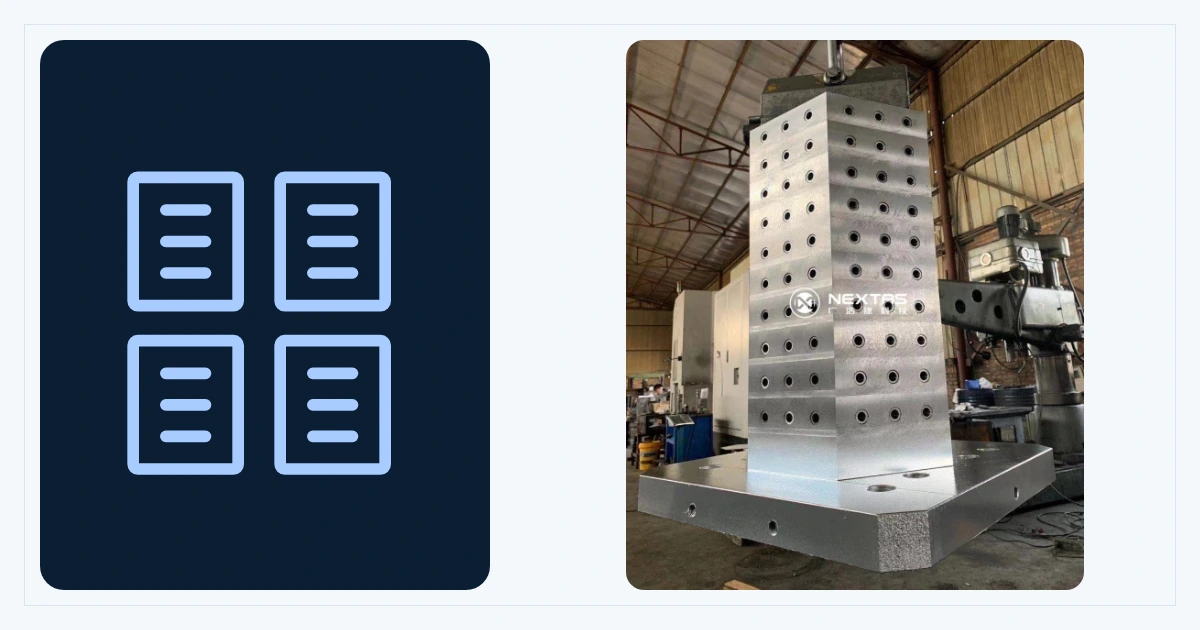
Planen Sie mehrere Vorrichtungsflächen auf einer CNC-Palette. Vergleichen Sie vier-, sechs- und achtseitige Aufspanntürme und prüfen Sie Montage, beladene Masse und Werkzeugzugang für Ihre Teile.
Nennen Sie Ihr Budget früh im Gespräch. Zusammen mit Werkstück, Maschine und Produktionsziel hilft es, eine praktikable Vorrichtung auszulegen. Mit diesen Fragen vergleichen Sie, was die Anbieter bei Konstruktion, Prüfung und Lieferung einschließen.
Wenn Sie eine NEXTAS-Option für einen vorhandenen VERO-S-Aufbau prüfen, beginnen Sie mit Aufnahme- und Einzugsbolzendaten. Sie zeigen, welche Schnittstellen zu prüfen sind und was der Vorschlag abdecken soll – ob zweite Bezugsquelle, Nachrüstung oder neues Palettenlayout.
Eine Futteranfrage kann mit der Halterteilenummer oder klaren Fotos der vorhandenen Werkzeuge beginnen. Damit identifizieren wir Halterfamilie, Zuganker und Montageflächen und grenzen die Auswahl ein. ITS 50 gehört zu EROWA und benötigt eine eigene Schnittstellenprüfung getrennt von System-3R-Werkzeugen.
Eine praktische Lieferanten-Checkliste für Nullpunktsysteme für CNC-Käufer: Spezifikationen, Prüfnachweis, Engineering-Unterstützung, Angebotsklarheit, Integrationsrisiko und RFQ-Angaben.
Ein einkäuferorientierter TCO-Vergleich pneumatischer vs. hydraulischer Vorrichtungen für die CNC-Bearbeitung – mit Vorrichtungspreis, Versorgung, Taktzeit, Wartung, Ausschussrisiko, Automatisierungseignung und RFQ-Angaben.
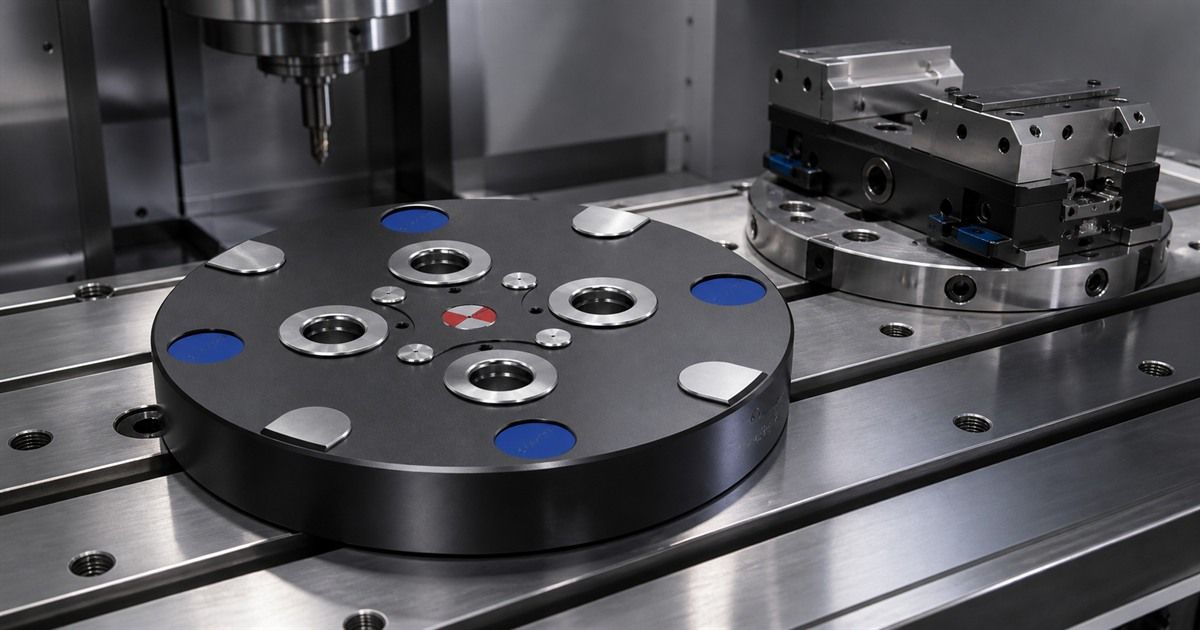
Nutzen Sie diese Einkäufer-Checkliste für Passung der Nullpunktplatte, 52/96-mm-Layouts, Wiederholgenauigkeit, Angebotsangaben und Risikoprüfungen.
Sie können ein Angebot anfragen, bevor die Vorrichtung vollständig ausgelegt ist. Beginnen Sie mit Werkstück, Maschine und der gewünschten Verbesserung; eine Zeichnung oder klare Fotos helfen. Damit besprechen wir die Spannmöglichkeiten und klären, was für ein verbindliches Angebot noch bestätigt werden muss.
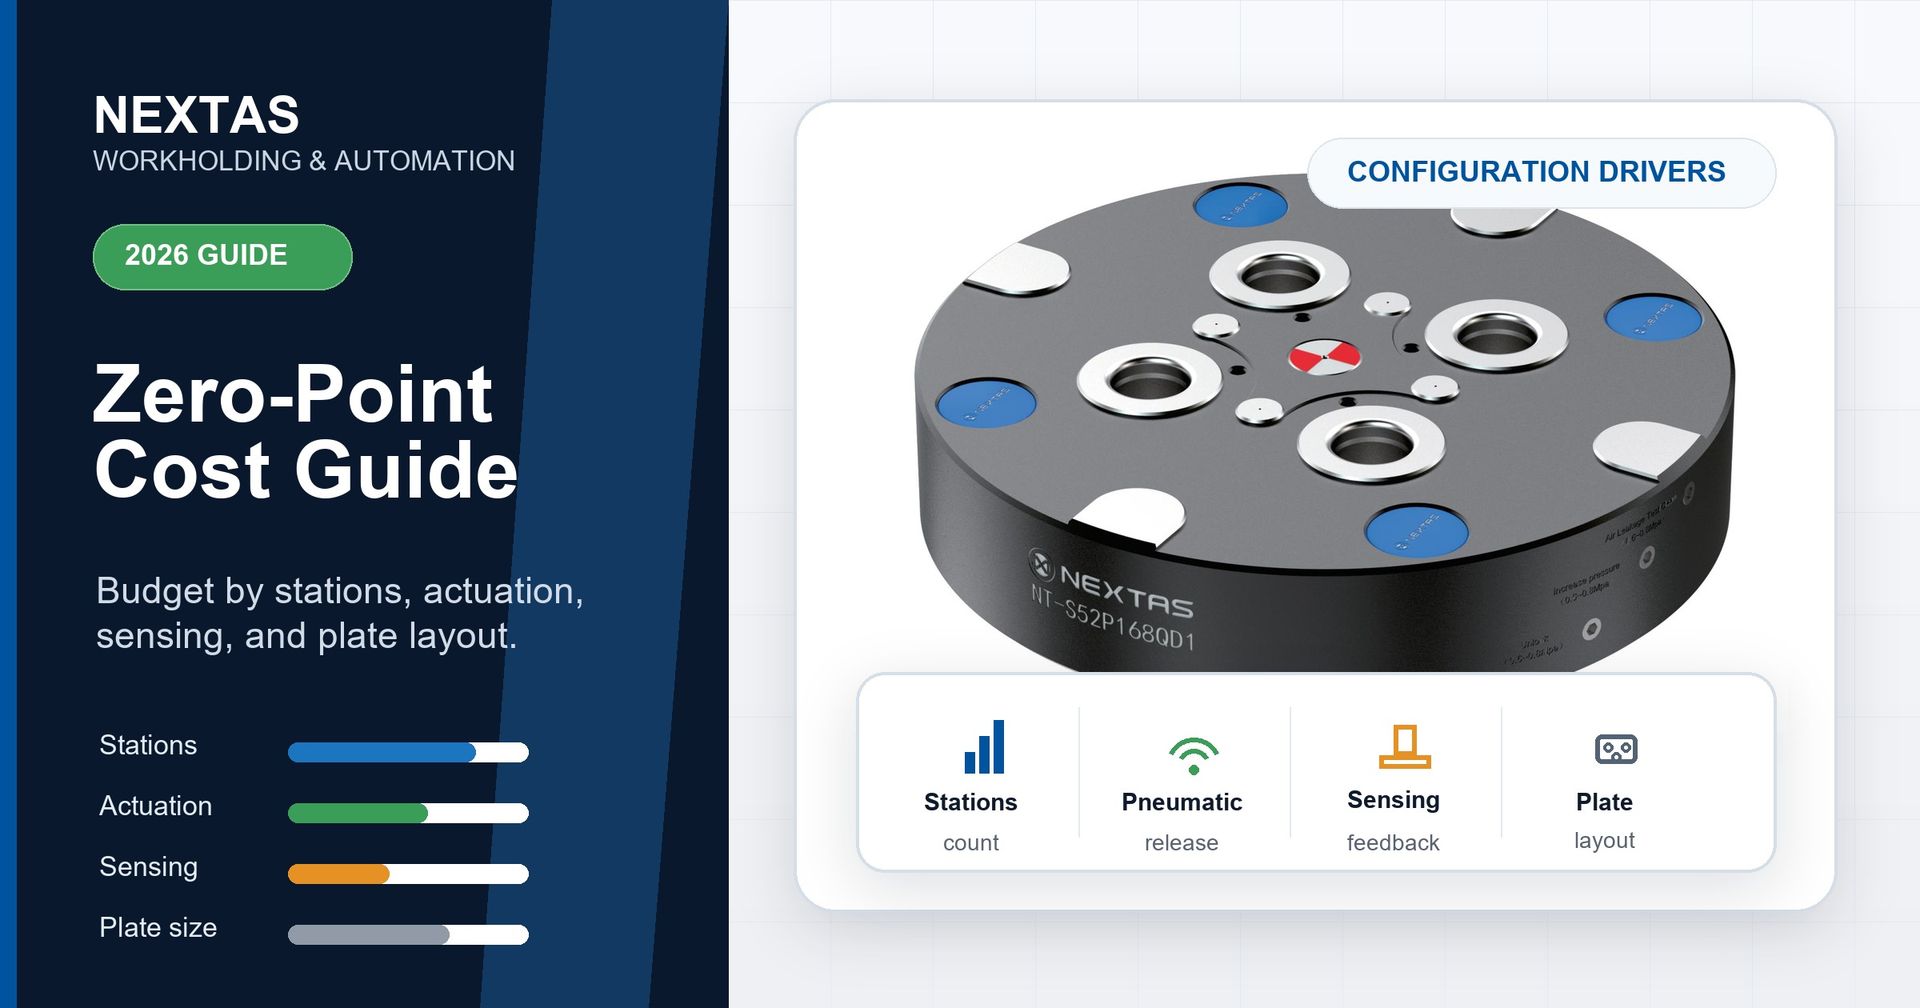
Planen Sie Kosten für Nullpunktaufnahmen, Platten, Schnittstellen und Montage. Beginnen Sie mit Maschine, Palettenzahl und Produktionsziel das Budgetgespräch.
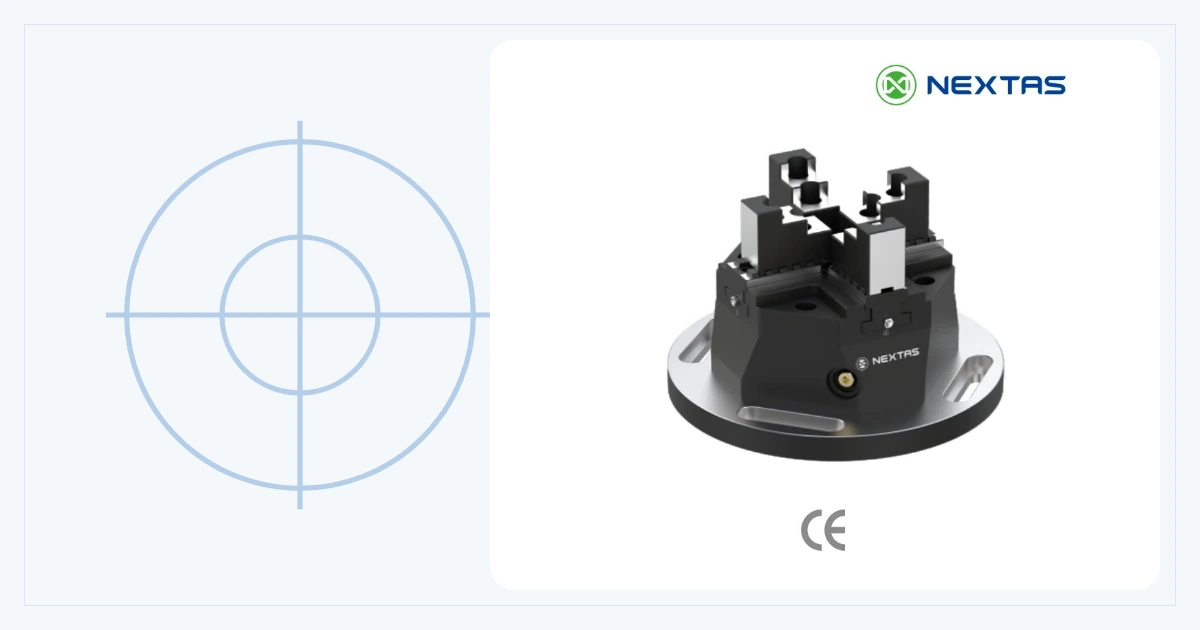
Ein Guss- oder Schmiedeteil sitzt in einem normalen Schraubstock schief, und die Schicht verschwindet im Ausrichten mit der Messuhr. Vier schwimmende Backen an einer Spindel packen den unebenen Rohling und zentrieren ihn in X und Y vor. Das Antasten trifft ein Teil, das schon fest ist. Ein Foto oder das ungefähre Maß genügt, um zwischen P150 und P220 zu sortieren.
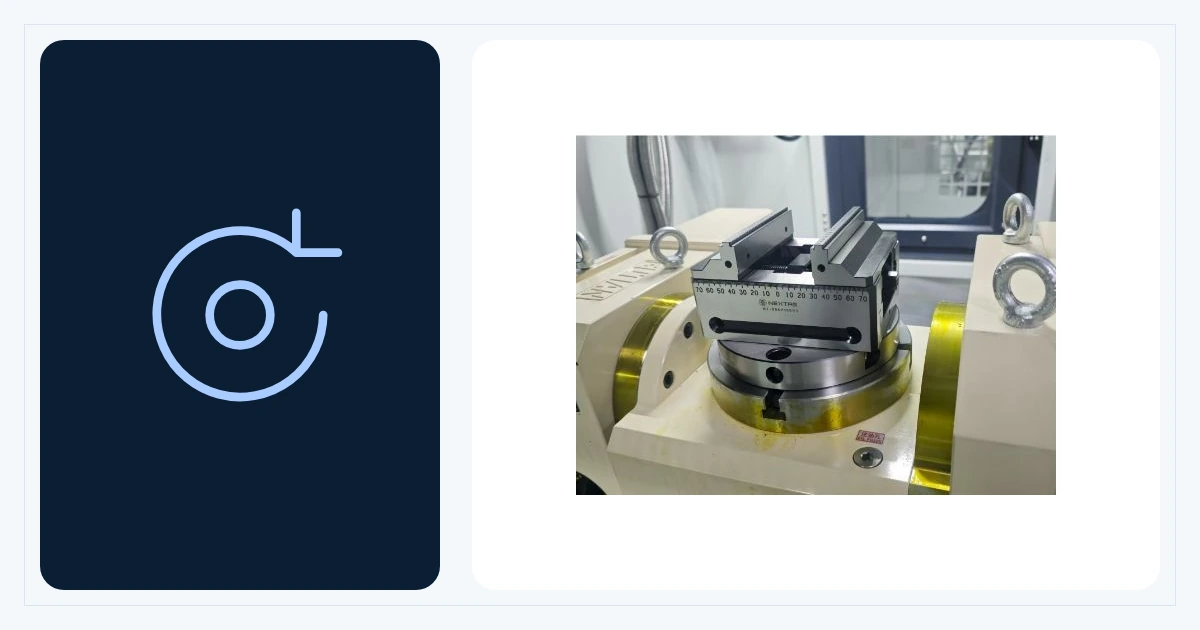
Mit einer Nullpunktschnittstelle am Rundtisch lässt sich die Vorrichtung außerhalb der Maschine vorbereiten. Aufnahme oder Brücke müssen zum Rundtisch, Werkstück und vorhandenen Aufbau passen. Für die erste Prüfung helfen Rundtischmodell, Werkstückgröße und ein Foto oder eine Zeichnung der aktuellen Vorrichtung.
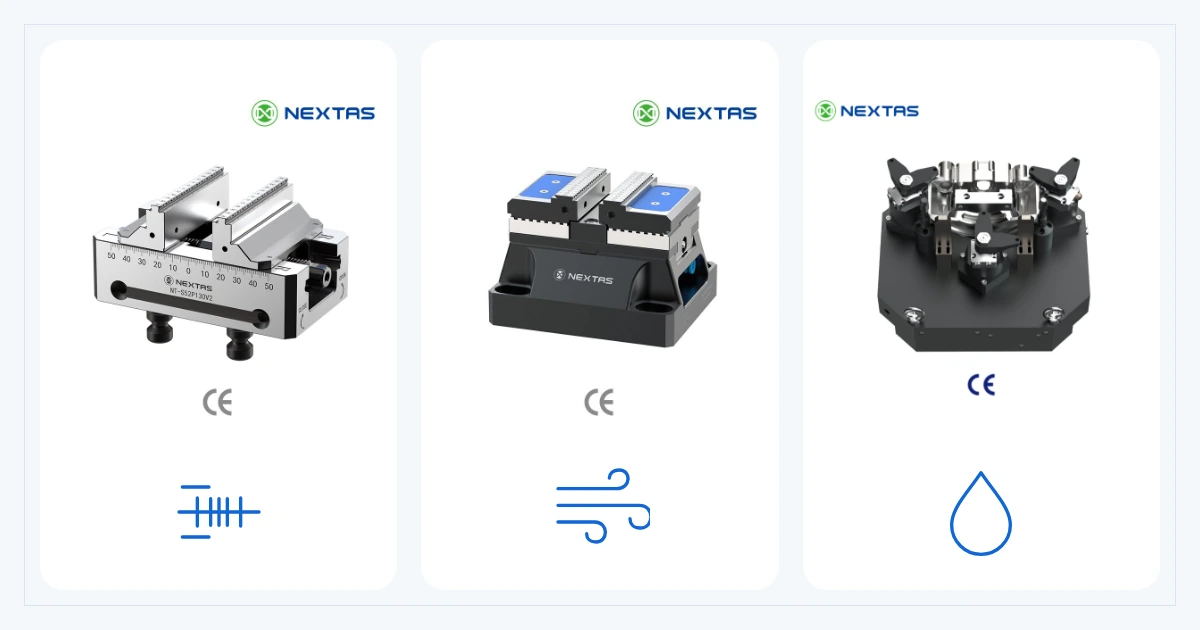
Vergleichen Sie Lastpfad, Betätigung, Versorgung, Zustandsnachweis und Wartung vor Stückzahl und Kosten. Die konkrete Konfiguration entscheidet über Eignung und Abnahme.
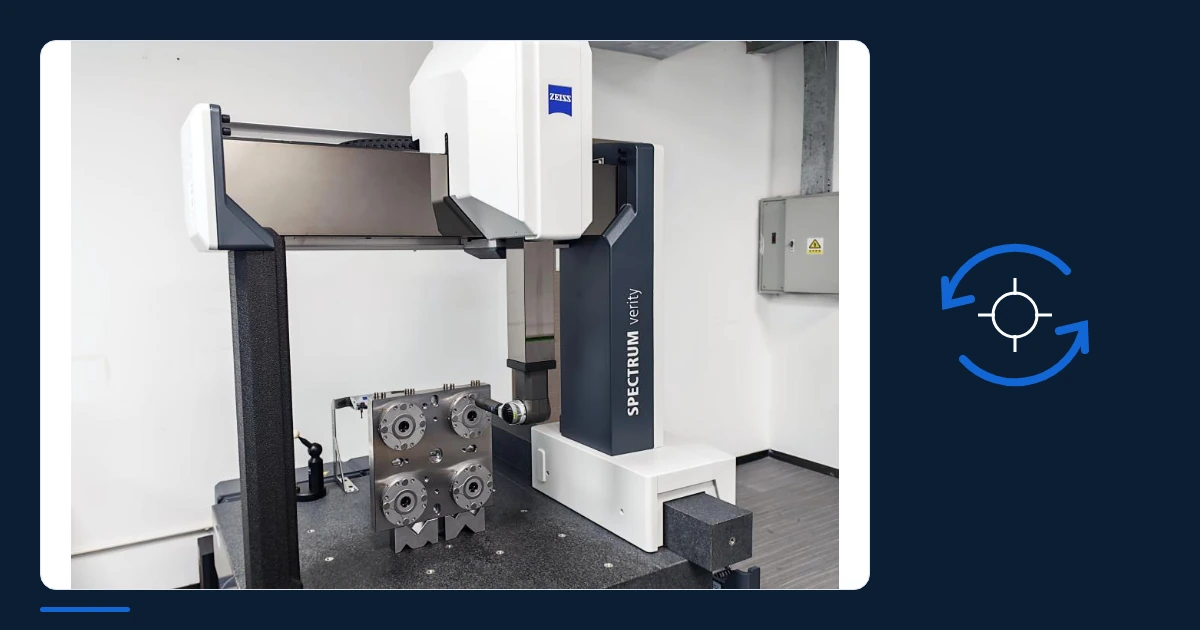
Wählen Sie eine Nullpunktschnittstelle mit einem Prüfplan, der zum Produktionsziel passt. Vergleichen Sie Wiederaufsetzen, Stationstransfer und Werkstückprüfung und besprechen Sie mit NEXTAS geeignete Modelle und Prüfunterlagen für Ihren Aufbau.
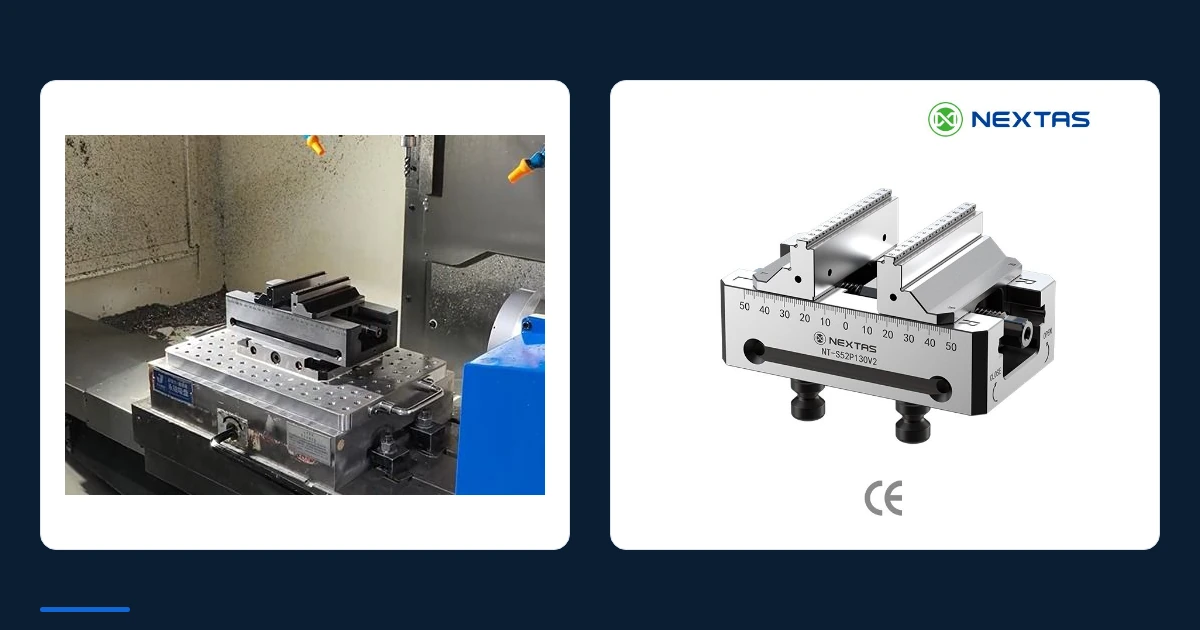
Prüfen Sie Spiel und Zentrierung anhand einer festen Messbasis. Interne Lager-, Vorspannungs- und Spindelarbeiten erfordern die modellspezifische Servicefreigabe.

Planen Sie Ihre 52-mm- und 96-mm-Schraubstöcke auf einer gemeinsamen maschinenseitigen Platte. NEXTAS prüft ein kundenspezifisches Layout für Ihre Spannmittel, Ihren Tisch und Ihre Zerspanlasten; Sitz und Verriegelung werden anhand der Paarungszeichnungen bestätigt.
Entscheiden Sie die obere Spannung und ob sie die Maschine verlassen muss, und senden Sie Teil und Maschine für ein Angebot.
Planen Sie schnellere Vorrichtungswechsel mit der passenden Nullpunktschnittstelle. Vergleichen Sie Aufnahmen und Platten, prüfen Sie den Lastweg und bereiten Sie ein klares Angebot vor.
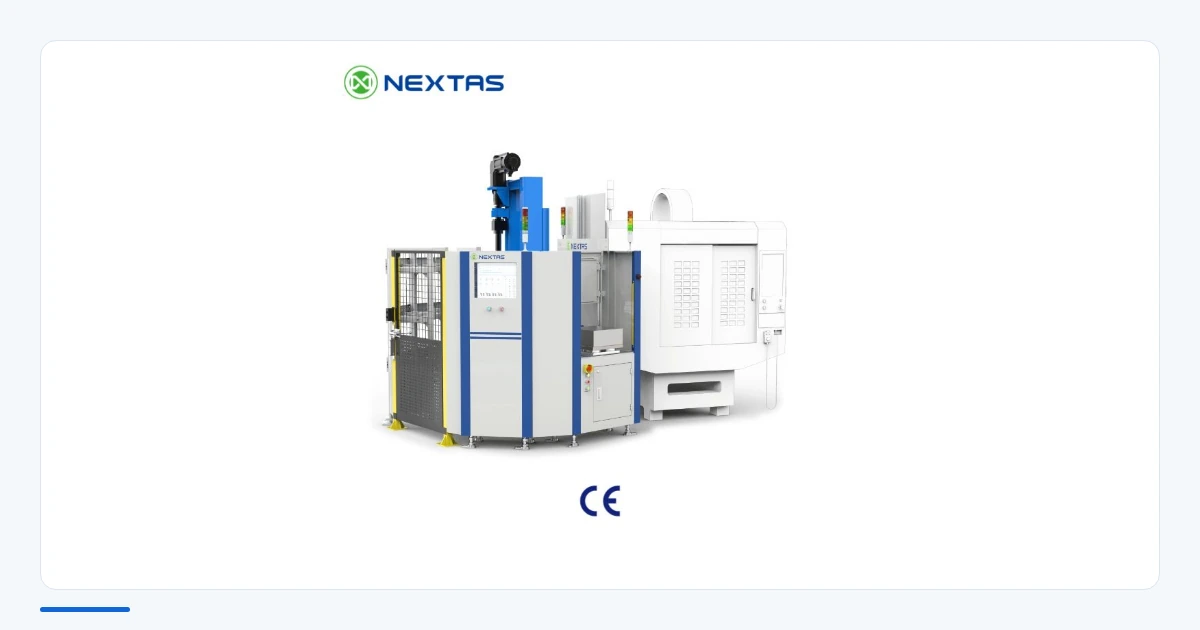
Beginnen Sie mit einer stabilen Teilefamilie und einem gemessenen Engpass. Definieren Sie Lieferumfang, Handshakes, Fehlerreaktion und FAT/SAT für die konkrete Maschine.
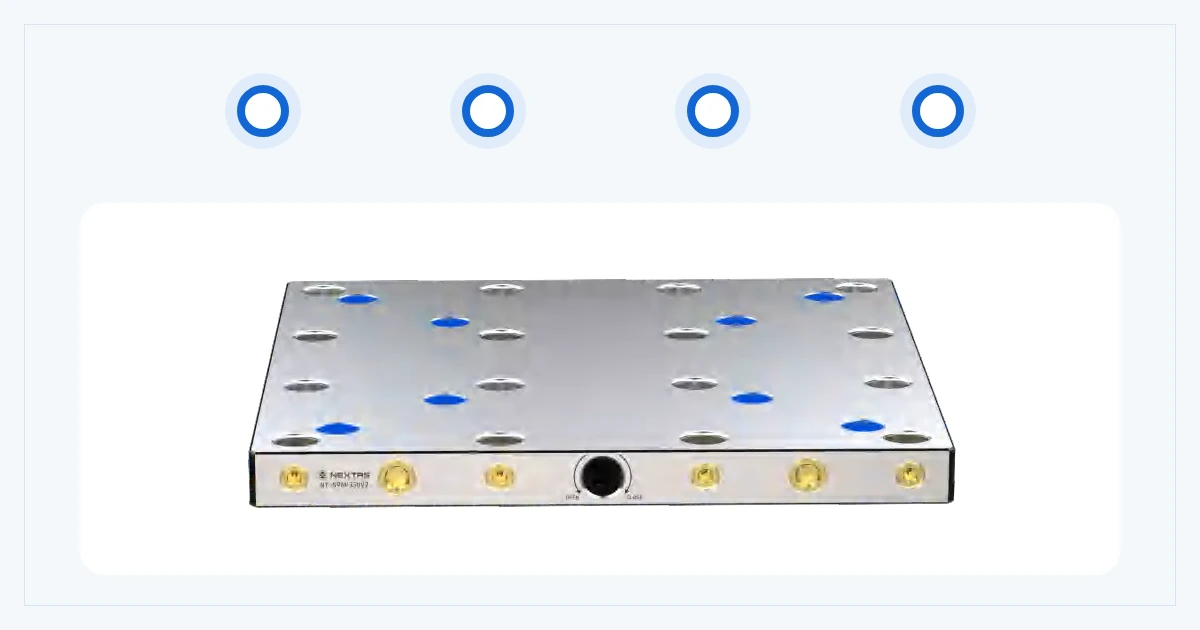
Planen Sie eine gemeinsame Palette oder mehrere obere Vorrichtungen auf einer maschinenseitigen Platte. Vergleichen Sie die 52- und 96-mm-Optionen am vollständigen Aufbau: Werkzeuge, Taster, Last und Zugang zur manuellen Entriegelung.
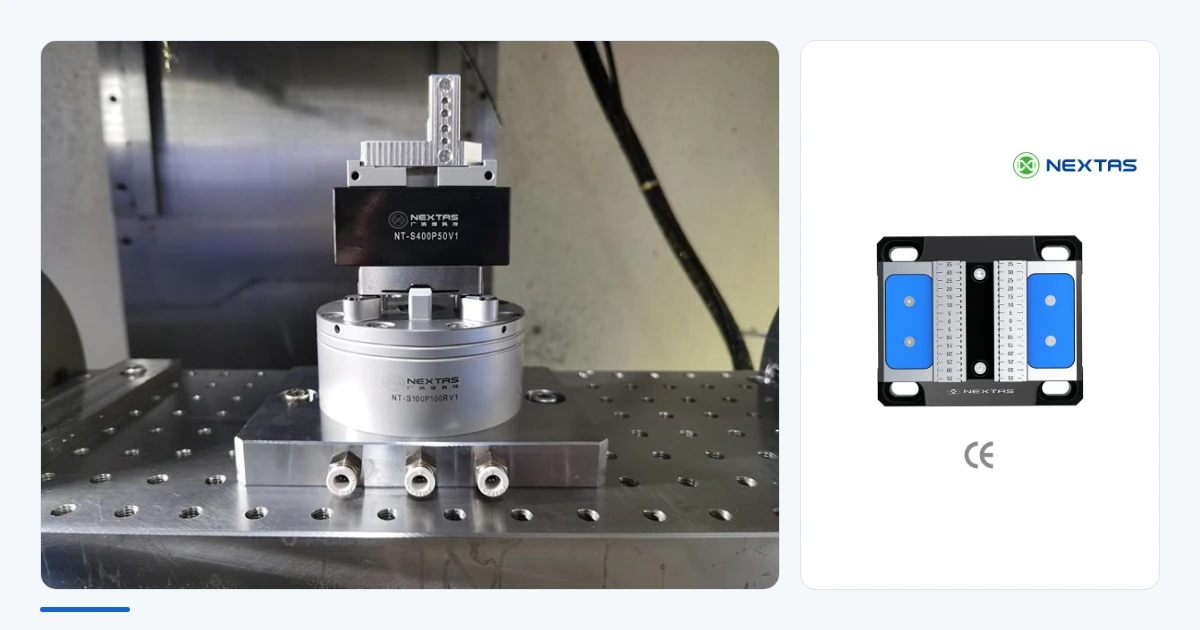
Richten Sie einen Pneumatikspanner für gleichmäßige manuelle Beladung ein. Prüfen Sie Luftversorgung, Backenkontakt und Erstteil und bereiten Sie die Einrichtung zur Prüfung vor.
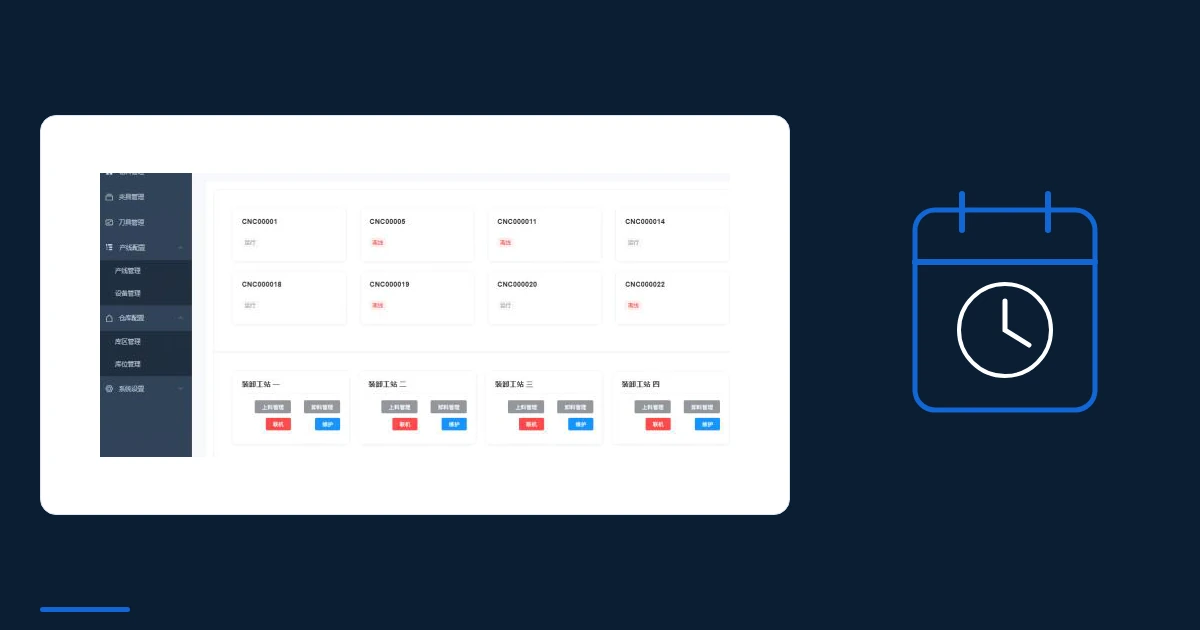
Planen Sie Aufträge, verfolgen Sie Maschinenzustände und koordinieren Sie den Palettenfluss in Ihrem NEXTAS-FMS-Projekt. Vergleichen Sie die Softwaremodule und legen Sie Schnittstellen, Hardwareumfang und Abnahmeprüfungen für Ihre Zelle fest.
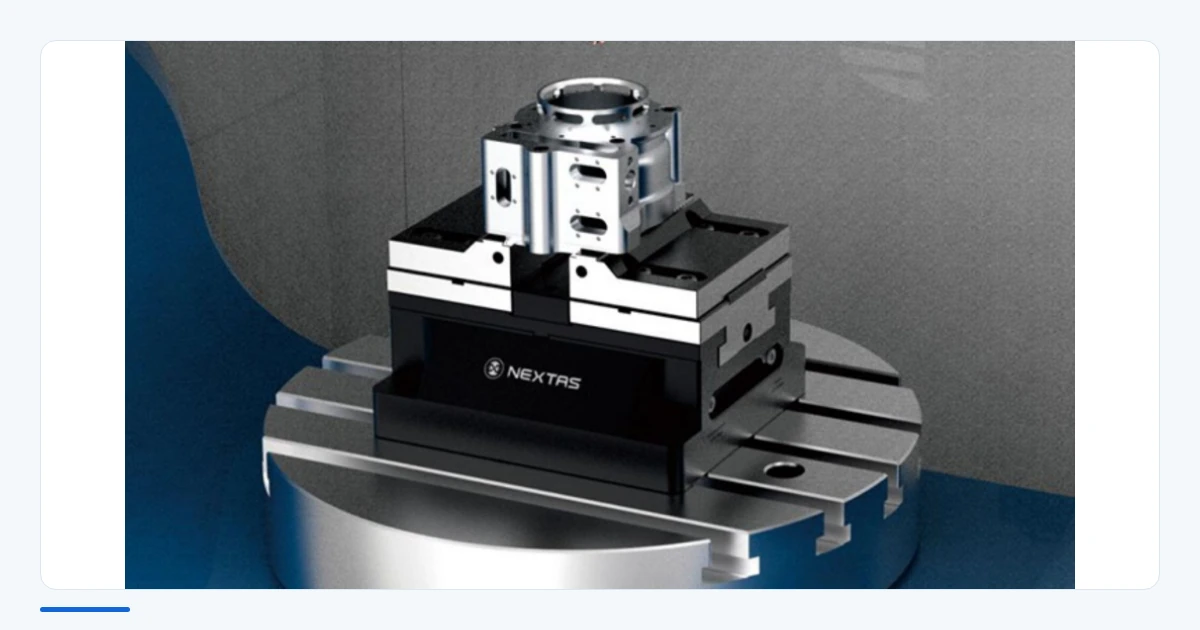
Richten Sie eine pneumatische Vorrichtung auf die Bezugsflächen, Spannbereiche und den Beladeweg Ihres Werkstücks aus. NEXTAS prüft die vorhandenen Werkstück- und Maschinendaten, vergleicht Sonderlösungen mit Standardprodukten und klärt die nächsten Schritte zum Angebot.

Ein gemeinsames Nullpunktlayout erleichtert die Vorbereitung wiederkehrender Aufträge: Jede Vorrichtung kehrt an eine definierte Maschinenschnittstelle zurück. Erfassen Sie vorhandene Maschinen, Spanner und Vorrichtungen und prüfen Sie, welche dasselbe abgestimmte System nutzen können.
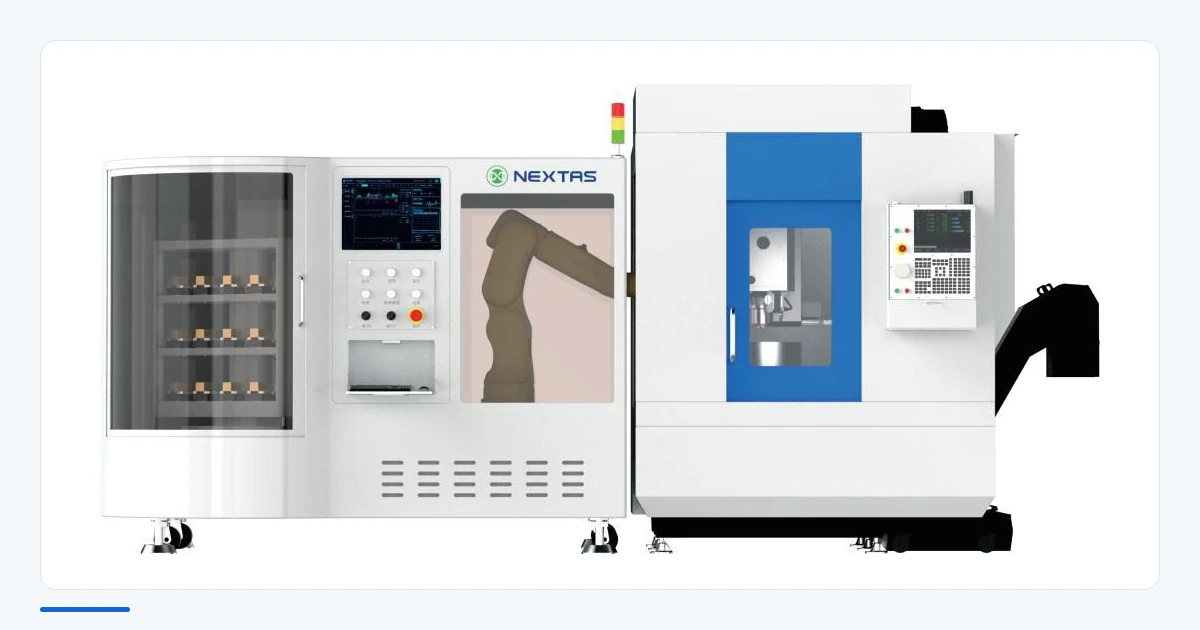
Erkennen Sie, wo ein FMS Maschinenwartezeit in produktive Zeit verwandeln könnte. Wählen Sie anhand Ihrer Teilefamilien, Produktionsdaten und Kosten einen klar begrenzten Piloten und prüfen Sie die Wirtschaftlichkeit vor dem Ausbau.
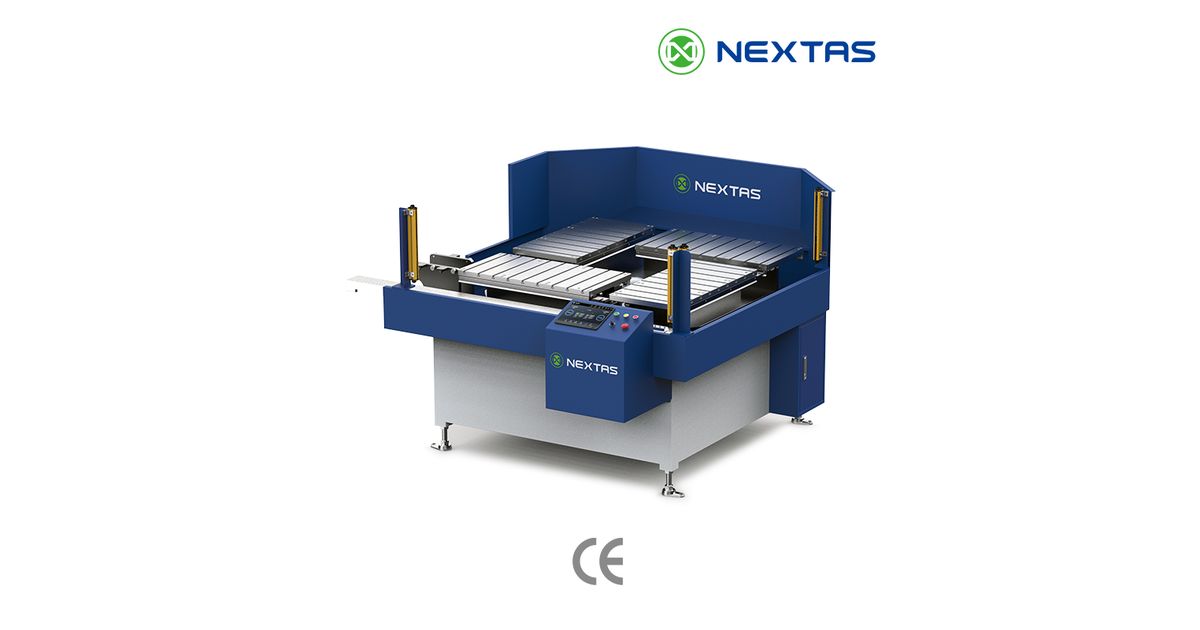
Während das VMC einen Auftrag bearbeitet, kann der Bediener die nächste Vorrichtung auf der anderen Palette vorbereiten. Vergleichen Sie Belade- und Bearbeitungszeiten, um die mögliche Überlappung zu ermitteln. Hier kann ein manueller Palettenwechsler Rüstzeit bei stehender Spindel reduzieren.
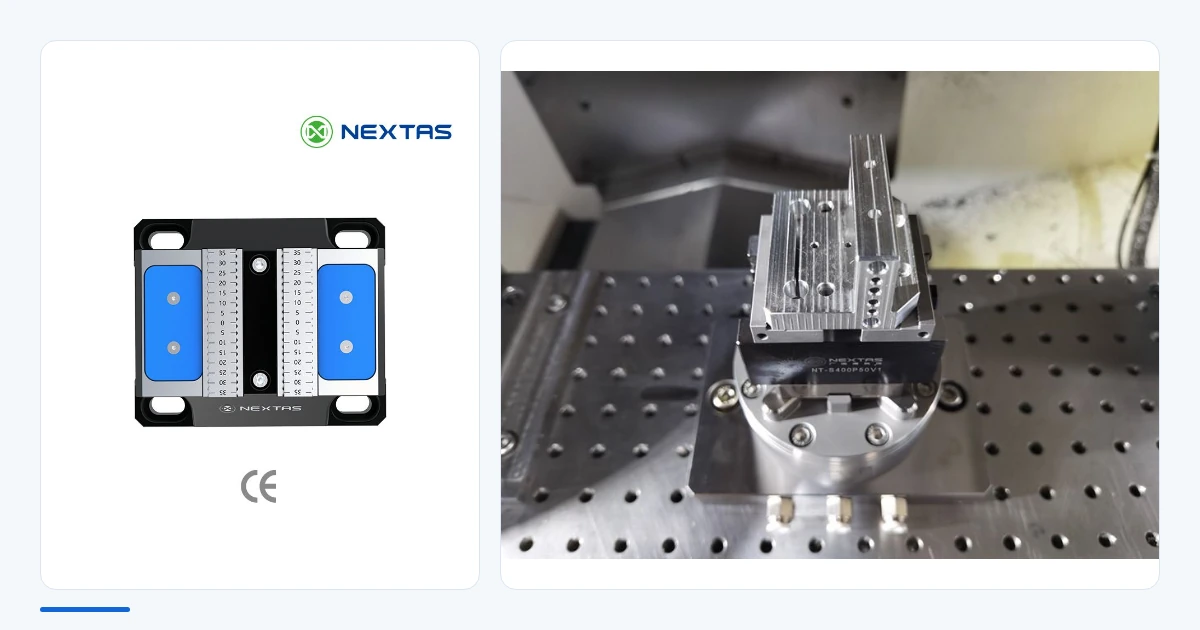
Wählen Sie den CNC-Pneumatikspanner passend zur Aufspannung Ihres Werkstücks. Vergleichen Sie P75, P110 und P150 nach Backenkontakt, Öffnung, Spannkraft und Werkzeugzugang und besprechen Sie die Konfiguration mit NEXTAS.
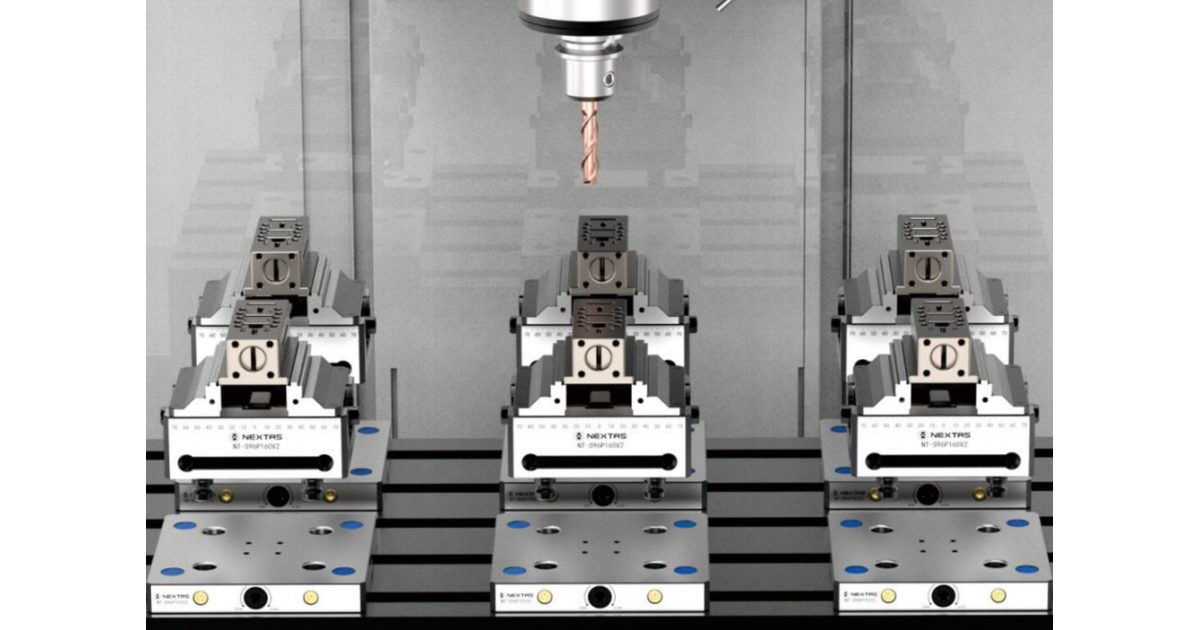
Planen Sie nutzbare Stationen anhand offener Backen, Werkstück, Werkzeug, Messtaster und Beladung. Benannte Modelle, Gesamtlast und Erstteile jeder Station bestimmen die Freigabe.
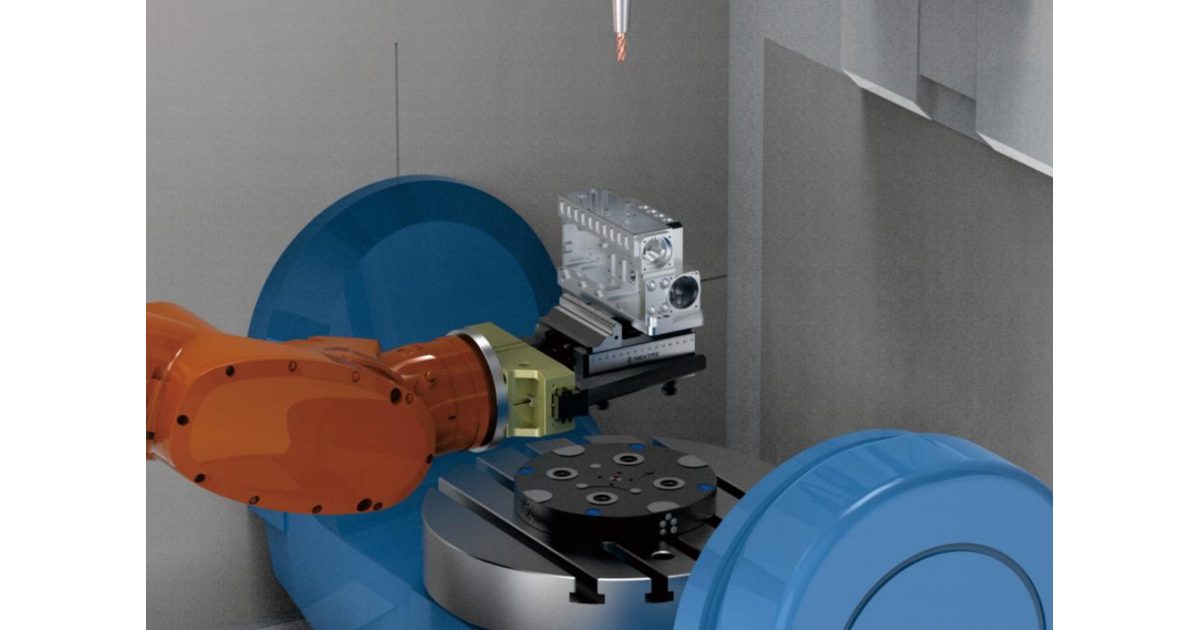
Der Roboter kann das Werkstück direkt oder zusammen mit einem Spanner oder einer Palette laden. Planen Sie die Übergabe an der Maschinentür entsprechend, einschließlich Greiferfreiraum, Vorrichtungsschnittstelle und Spannzustandsprüfung.
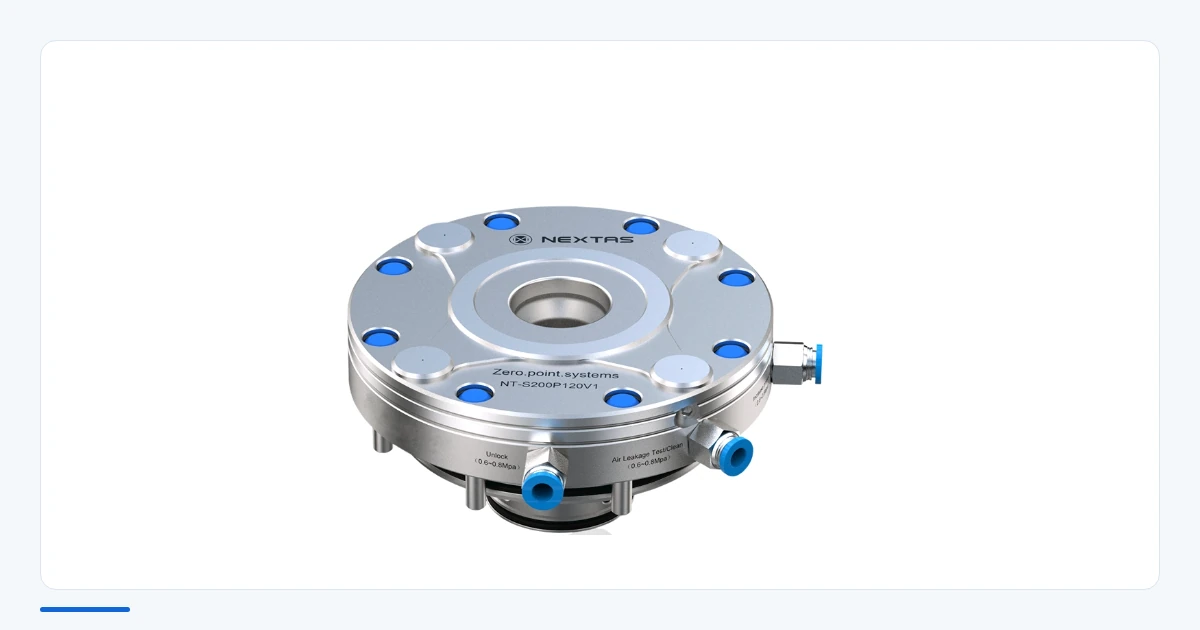
Ein seitlicher Luftanschluss ist hilfreich, wenn Tisch oder Grundplatte von unten kaum zugänglich sind. Beim Umbau geht es dann um den Verlauf des Löseschlauchs und den Zugang zur Verbindung für Wartungsarbeiten. Prüfen Sie diese Freiräume mit eingesetzter Aufnahme und Vorrichtung.
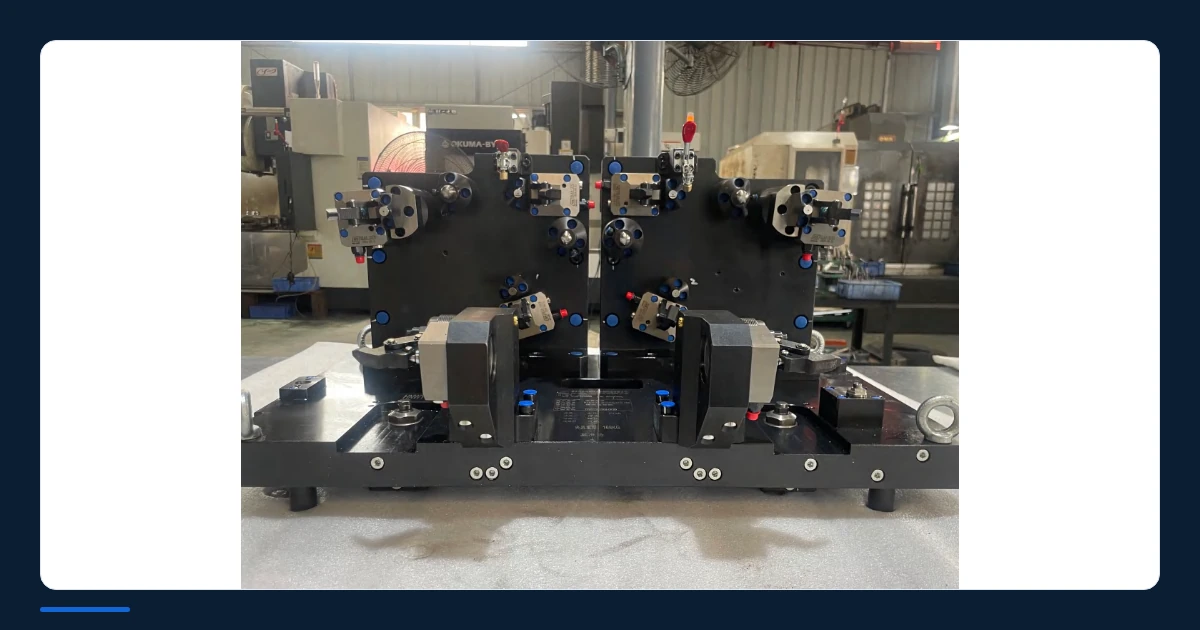
Bei wiederkehrenden Chargen eines Automobilteils kann eine Hydraulikvorrichtung Positionieren, Abstützen und sequenzielles Spannen in einem Beladeablauf vereinen. Das Layout folgt den Bearbeitungen und belastbaren Kontaktflächen. Die Stückzahl hilft anschließend, den Aufwand der Sonderkonstruktion zu bewerten.
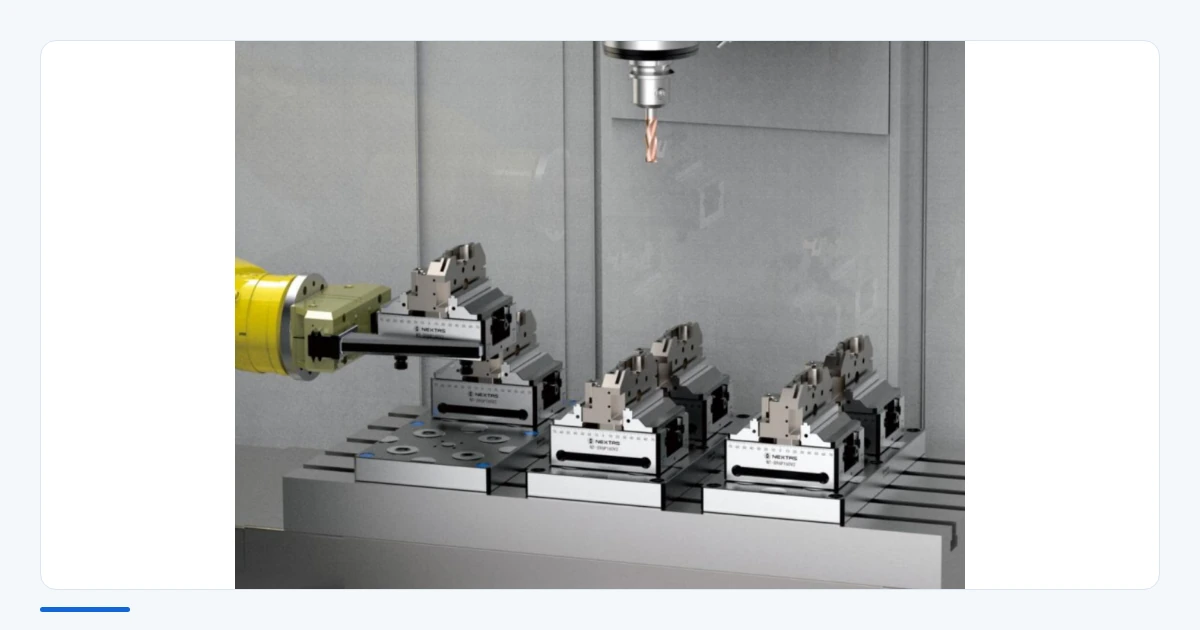
Planen Sie die Roboterbeladung vom Luftanschluss bis zum bestätigten Spannzustand und zur Fehlerbehebung. Teilen Sie NEXTAS Werkstück- und Maschinendaten mit, um Schraubstockmodell, Backen und Steuerungsprüfungen für Ihre Angebotsanfrage abzustimmen.
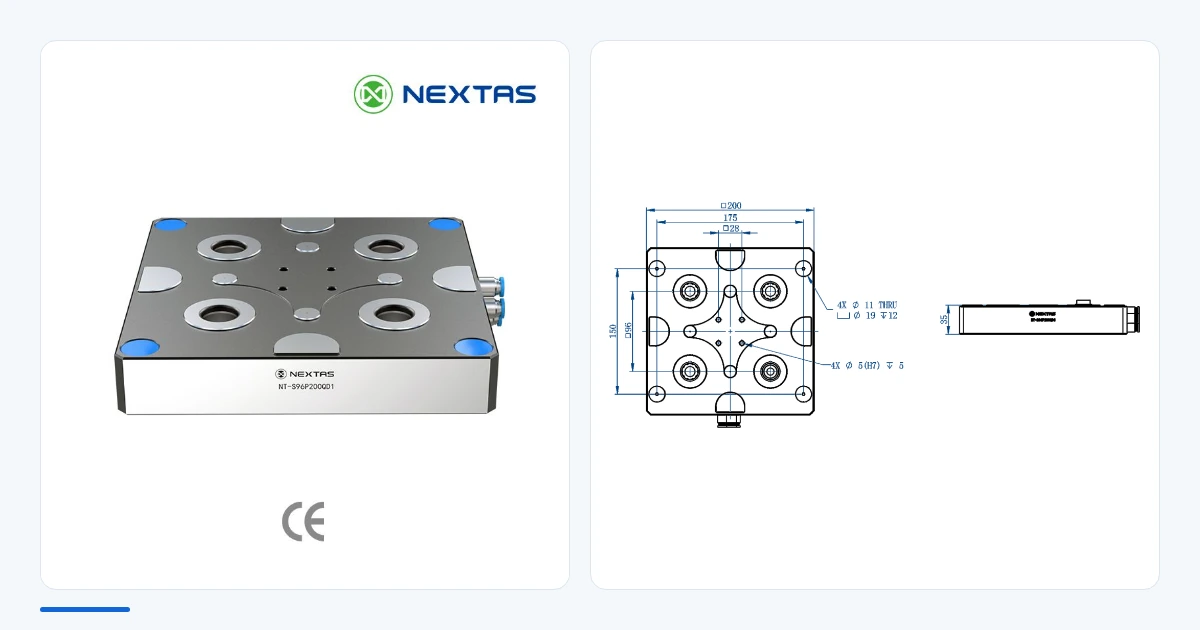
Vergleichen Sie pneumatische Nullpunktplatten und planen Sie Luftversorgung, Aufsitz- und Verriegelungsprüfung für robotergeladene CNC-Paletten.
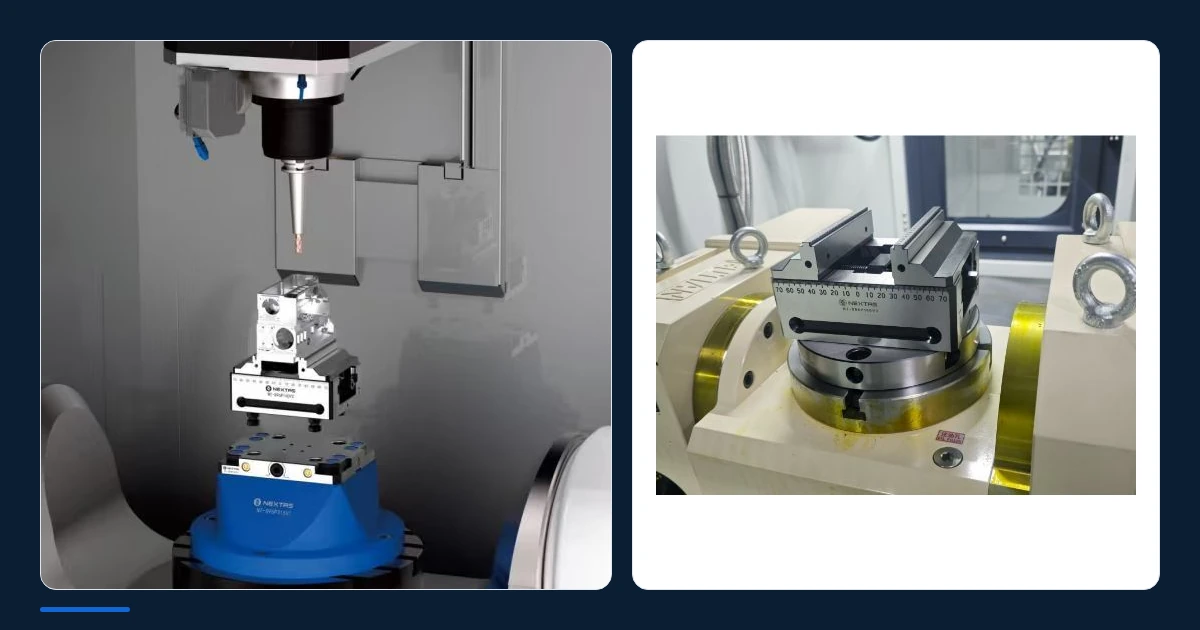
Ein kompakter Spanner verbessert den Zugang zu einem 5-Achs-Werkstück. Prüfen Sie ihn mit Backen, Rohteil und Werkzeugen in allen programmierten Rundtischstellungen. Dieser Leitfaden behandelt Backenkontakt, Aufbauhöhe und die gesamte bewegte Last vor dem ersten Schnitt.

Ein höherer Preis braucht eine konkrete technische Begründung. Prüfen Sie exaktes Plattenmodell, Spannbolzen, Auflage, Gesamtaufbau, Löseverfahren und vereinbarte Annahmenachweise.

Vergleichen Sie Nachweise zu Werkstoff, Härte und Verschleiß, bevor Sie eine Nullpunktplatte wählen. Erfahren Sie, welche Unterlagen Sie für das gewählte Modell und Los anfordern und wie Sie den Verschleiß nach dem Einbau verfolgen.
Ermitteln Sie den Wert kürzerer Rüstzeiten für Ihren Betrieb. Messen Sie die Zeitersparnis, erfassen Sie die gesamten Projektkosten und berechnen Sie die Amortisation.
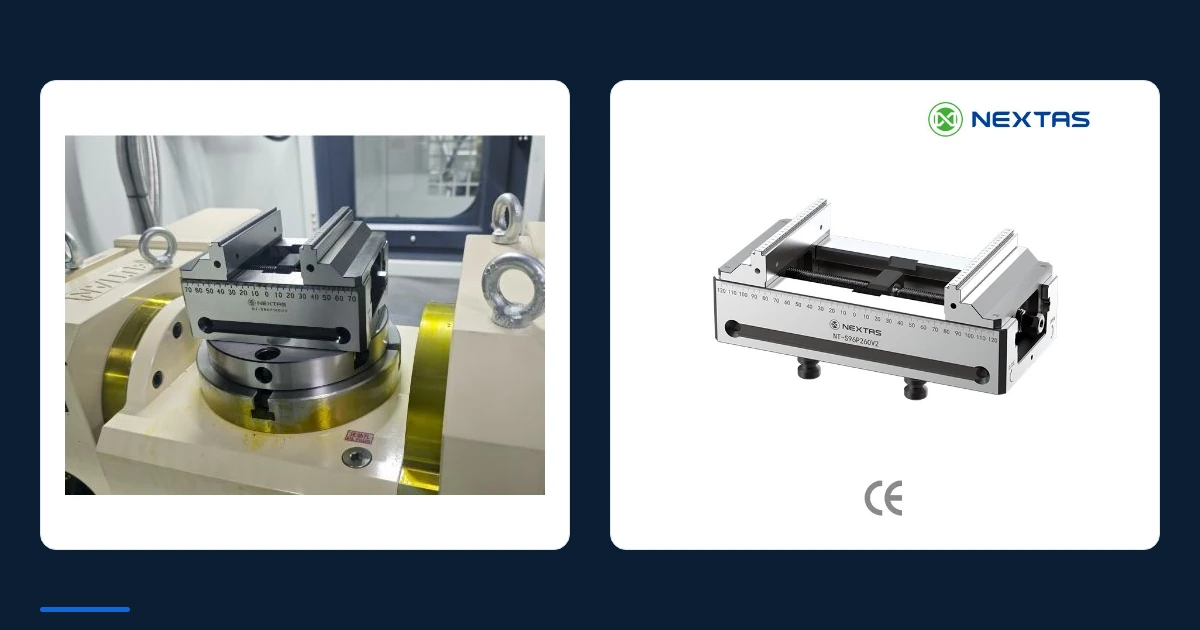
Fixieren Sie den kompletten Aufbau und messen Sie nach vollständigem Entnehmen und Neuaufspannen dieselben Merkmale. Trennen Sie Messbasis, Streuung, Drift und Bearbeitungsergebnis vor Produktionsfreigabe.
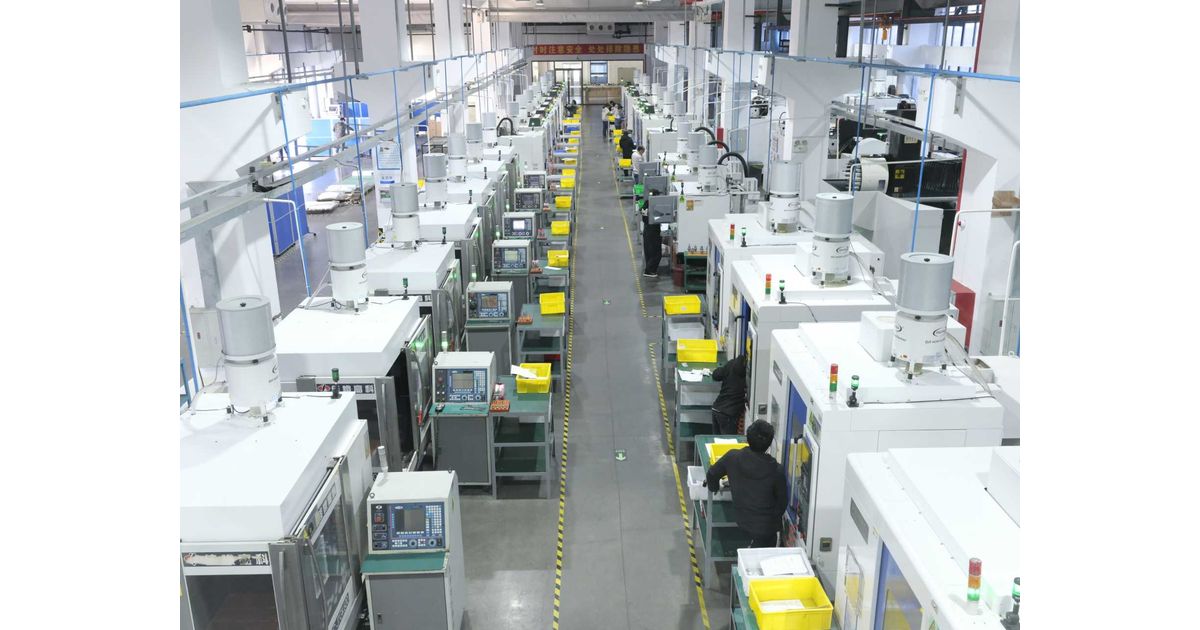
NEXTAS: Fertigung, technische Unterstützung und Qualitätskontrollen. So stimmen wir CNC-Spanntechnik auf Maschine, Werkstück und Prüfanforderungen ab.
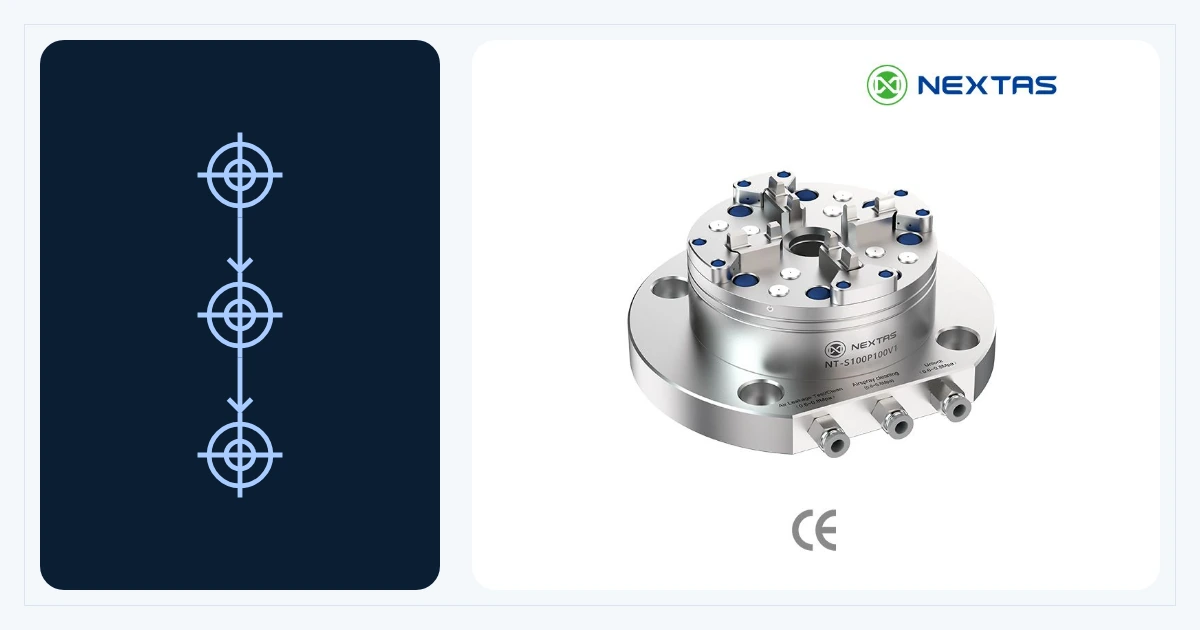
Praxisleitfaden zur getrennten Prüfung von Empfänger-Wiederaufsetzen, CNC-zu-KMG-Bezugsübertragung, Toleranzkette und Abnahmegrenzen.
Keine Leitfäden passen zu dieser Suche und diesem Thema.
Kuratierte Auswahl
Hier finden Sie Auswahlhilfen, Planungsbeispiele und technische Leitfäden. Einen festen Veröffentlichungsrhythmus verspricht die Website nicht.
Gern. Wenn Sie eine konkrete Herausforderung, Frage oder ein Thema haben, senden Sie Ihren Vorschlag bitte über die Kontaktseite an unser Team.
Für den Einstieg genügen das Werkstück, das Maschinenmodell und die geplante Bearbeitung. Damit können wir einen geeigneten Spannansatz besprechen. Zeichnungen, Lasten und Freiraumprüfungen folgen, bevor die endgültige Konfiguration bestätigt wird.
Setzen Sie ein Lesezeichen für diese Bibliothek und prüfen Sie die Veröffentlichungsdaten im Archiv und in der Liste der neuesten Artikel. Sie können NEXTAS auch auf LinkedIn folgen.
Ja. Diese Website ist die dedizierte internationale Website für NEXTAS Spanntechnik. Produktinformationen, technische Unterstützung und Fertigungskompetenzen werden von NEXTAS CO., LTD unterstützt, mit Fokus auf präzise CNC-Spanntechnik, Nullpunktspannsysteme, selbstzentrierende Schraubstöcke und kundenspezifische Vorrichtungen.